ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ผู้ผลิตมืออาชีพของระบบจับยึด EDM R-Type สำหรับการใช้งาน EDM ที่มีความแม่นยำ
ในฐานะผู้ผลิตที่มีประสบการณ์ซึ่งเชี่ยวชาญด้าน R-Type EDM Workholding Systemเจดับบลิวกริปพัฒนาหัวจับ EDM, ตัวจับอิเล็กโทรด และเพลตศูนย์กลางที่กำหนดเองผ่านทีมงาน R&D ของเรา แท่นจับยึดนี้เป็นโซลูชันเครื่องมือแบบปลดเร็วที่สร้างขึ้นโดยเฉพาะสำหรับเครื่องจักร EDM แบบไดซิงก์ เครื่องเปลี่ยนอิเล็กโทรดอัตโนมัติ และการตัดเฉือนแม่พิมพ์ตลอดเวลา ในขณะเดียวกัน เราก็จัดหาระบบกำหนดตำแหน่งจุดศูนย์และระบบ Quick Change Workholding สำหรับความต้องการระบบอัตโนมัติ CNC ที่กว้างขึ้นของคุณ อย่าลังเลที่จะส่งคำถามเพื่อขอใบเสนอราคาและข้อกำหนดโดยละเอียด!
ความแม่นยำของอิเล็กโทรดหายไปไหนจริง?
ร้านขายแม่พิมพ์ทุกแห่งรู้ดีว่าคุณภาพของคาวิตี้ขึ้นอยู่กับความแม่นยำของอิเล็กโทรด แต่ความแม่นยำไม่ได้ถูกสร้างขึ้นที่เครื่อง EDM - มันถูกสร้างขึ้นและมักจะสูญหายไปนานแล้ว จุดสูญเสียตามปกติ ได้แก่ ความเบี่ยงเบนของแคลมป์เมื่อตั้งค่าอิเล็กโทรดว่างบนเครื่อง CNC การวัดข้อผิดพลาดระหว่างการตรวจสอบ การเสียรูประหว่างการจัดการ และการเลื่อนตำแหน่งทุกครั้งที่เปลี่ยนอิเล็กโทรดบนโต๊ะ EDM
โรงงานหลายแห่งยอมรับการสูญเสียเหล่านี้เป็น "การเปลี่ยนแปลงการผลิตตามปกติ" ในความเป็นจริง พวกมันสะสม: ออฟเซ็ต 0.01 มม. เมื่อจับยึด และอีก 0.02 มม. เมื่อเปลี่ยน และในไม่ช้าผนังของโพรงก็ไม่ตรงกับโมเดล 3D อีกต่อไป แม่พิมพ์ต้องไปทำงานซ้ำ และอิเล็กโทรดจะต้องถูกตัดใหม่
ร้านแม่พิมพ์มืออาชีพจะป้องกันการสูญเสียสะสมเหล่านี้ได้อย่างไร พวกเขาไม่ได้พึ่งพาทักษะของผู้ปฏิบัติงานเพียงอย่างเดียว พวกเขาพึ่งพาระบบจับชิ้นงานที่จะรักษาข้อมูลอิเล็กโทรดให้เหมือนกันตั้งแต่เครื่องอิเล็กโทรด CNC ไปจนถึงโต๊ะ EDM
กระบวนการทางเทคโนโลยี
การตัดเฉือนอิเล็กโทรด CNC: อิเล็กโทรดเปล่าจะถูกจับยึดไว้ในตัวจับอิเล็กโทรดชนิด R เนื่องจากตัวจับยึดจะจัดช่องว่างให้อยู่ตรงกลางโดยอัตโนมัติ อิเล็กโทรดที่กัดแล้วจึงมีศูนย์กลางกับ Datum จากการตัดครั้งแรก สำหรับกราไฟท์ทรงกลมหรืออิเล็กโทรดทองแดง คอลเล็ต ER32 ชนิด R สำหรับตัวจับอิเล็กโทรด EDM ช่วยให้ก้านอยู่บนแกนอย่างมั่นคง
การตรวจสอบและสอบเทียบ: อิเล็กโทรดที่เสร็จแล้วจะเคลื่อนไปยังสถานีตรวจวัดโดยที่ยังคงติดอยู่กับที่ยึด การใช้บล็อกการปรับเทียบ CNC R-Type CNC สำหรับงาน EDM ช่วยให้ผู้ปฏิบัติงานตรวจสอบ Datum ได้อย่างรวดเร็ว ดังนั้นอิเล็กโทรดทุกตัวจึงมีข้อมูลอ้างอิงที่ทราบและตรวจสอบแล้วในขั้นตอนต่อไป
EDM แบบหยาบ: อิเล็กโทรดถูกล็อคเข้ากับหัวจับบนเครื่อง EDM เนื่องจากหัวจับจะคืนค่าอิเล็กโทรดทุกตัวให้เป็นค่าอ้างอิงเดียวกัน ประกายไฟในการกัดหยาบจะเริ่มต้นตรงจุดที่โปรแกรมคาดหวังไว้ หมุนเวียนแล้วรอบ
EDM การเก็บผิวละเอียด: เมื่อใช้อิเล็กโทรดกัดหยาบ อิเล็กโทรดเก็บผิวละเอียดที่ถูกยึดไว้บนตัวจับยึดมาตรฐานตัวเดียวกันจะตกลงไปอยู่ในจุดอ้างอิงเดียวกัน ไม่มีการตรวจวัดซ้ำ ไม่มีการปรับศูนย์ใหม่ และไม่มีการคาดเดา นี่คือวิธีที่ผนังโพรงผสานกันโดยไม่มีขั้นตอน และเหตุใดคุณภาพการตกแต่งจึงยังคงสม่ำเสมอแม้กะทำงานช้า
หลักการทำงานหลัก
R-Type EDM Workholding System เป็นแพลตฟอร์ม Workholding ที่เปลี่ยนแปลงอย่างรวดเร็วที่ได้มาตรฐานสำหรับ EDM แบบ Die-Sinking ซีรี่ส์ R ครอบคลุมถึงหัวจับ ตัวจับยึด ก้านต่อ ปลอกรัด และแผ่นศูนย์กลางที่ล็อคทั้งหมดไว้ที่จุดอ้างอิงสากลจุดเดียว
การออกแบบแกนแยกการจับยึดออกจากตำแหน่ง: จุดอ้างอิงได้รับการแก้ไขบนเครื่องจักร และตัวจับยึดจะถูกยึดหรือปล่อยภายในไม่กี่วินาที เนื่องจากส่วนประกอบทุกชิ้นใช้ข้อมูลอ้างอิงเดียวกัน จึงสามารถเปลี่ยนอิเล็กโทรดได้อย่างรวดเร็วโดยไม่ต้องตรวจวัดใหม่หรือตั้งศูนย์ใหม่
นี่คือเหตุผลว่าทำไมระบบ R-Type จึงเป็นตัวเลือกมาตรฐานสำหรับงานอิเล็กโทรดในร้านขายแม่พิมพ์ เครื่องเปลี่ยนอิเล็กโทรดอัตโนมัติ และเซลล์ EDM หุ่นยนต์
กลยุทธ์การปฏิบัติ
จะตัดการเปลี่ยนแปลงจากนาทีเป็นวินาทีได้อย่างไร?
ใช้หัวจับแบบปลดเร็วแบบนิวแมติกในการเปลี่ยนบ่อยครั้ง หัวจับ EDM แบบนิวเมติก R-Type D150 ปลดและล็อคด้วยสัญญาณอากาศเดียว เหมาะสำหรับอิเล็กโทรดที่มีการเปลี่ยนแปลงหลายครั้งต่อกะ
จะรักษาเครื่องตัด EDM ไว้ได้อย่างไรในขณะที่คุณเตรียมอิเล็กโทรดถัดไป?
ประกอบอิเล็กโทรดไว้ล่วงหน้าบนตัวจับยึดสำรองที่โต๊ะ จากนั้นเพียงเปลี่ยนตัวจับยึดที่เครื่องจักร หัวจับ EDM แบบนิวเมติก R-Type 9-in-1 ช่วยให้คุณเตรียมอิเล็กโทรดหลายตัวในการตั้งค่าครั้งเดียว ซึ่งช่วยประหยัดเวลาได้จริงสำหรับงานช่องที่มีอิเล็กโทรดหลายขั้ว
จะทำให้ระบบเหมาะสมกับขั้นตอนการทำงานที่มีอยู่ของคุณได้อย่างไร?
เริ่มต้นด้วยหัวจับหนึ่งตัวและชุดตัวจับยึดสำหรับขนาดอิเล็กโทรดที่ใช้บ่อยที่สุดของคุณ จากนั้นขยายกลุ่มตัวจับยึดและกลุ่มแผ่นศูนย์กลางทีละขั้นตอน
ข้อควรพิจารณาที่สำคัญ
คุณตัดเฉือนอิเล็กโทรดขนาดใหญ่หรือเล็กหรือไม่?
หัวจับ D150 และ D100 เหมาะกับอิเล็กโทรดขนาดกลางถึงใหญ่ ตัวจับยึดขนาดกะทัดรัดที่มีแผ่นตรงกลางขนาด 54x54 หรือ 70x70 จะพอดีกับอิเล็กโทรดที่มีความแม่นยำสูงขนาดเล็กกว่า
แบบแมนนวลหรือแบบนิวแมติก?
โมเดลแบบแมนนวลให้ความน่าเชื่อถือและต้นทุนต่ำสำหรับ EDM ทั่วไป โมเดลนิวแมติกส์จะเตรียมคุณให้พร้อมสำหรับระบบอัตโนมัติและการเปลี่ยนอิเล็กโทรดด้วยหุ่นยนต์
วางแผนที่จะดำเนินการอัตโนมัติในภายหลังหรือไม่?
เลือกหัวจับแบบนิวแมติกและพาเลทแบบจุดศูนย์ตอนนี้ เพื่อให้หุ่นยนต์หรือเซลล์พาเลทในอนาคตของคุณสามารถเชื่อมต่อได้โดยไม่ต้องปรับวิศวกรรมใหม่
ทำไมถึงเลือก JWGRIP?
เจดับบลิวกริป คือผู้ผลิตงาน EDM ระดับมืออาชีพ การระบุตำแหน่งใบหน้าเป็นการกราวด์ที่แม่นยำ และหัวจับ ตัวยึด และแผ่นศูนย์กลางทุกตัวจะได้รับการตรวจสอบความสามารถในการทำซ้ำก่อนจัดส่ง ดังนั้นส่วนประกอบจากชุดการผลิตที่แตกต่างกันจึงสามารถใช้แทนกันได้
เราจัดหาชุดประเภท R ครบชุด ได้แก่ หัวจับ ด้ามจับ ก้านต่อ ปลอกรัด และแผ่นศูนย์กลาง จากแหล่งเดียว จะช่วยขจัดปัญหาอินเทอร์เฟซที่ไม่ตรงกัน
เรารองรับขนาดที่กำหนดเองและรูปทรงพิเศษ และวิศวกรของเราจะช่วยคุณจับคู่ส่วนประกอบกับรุ่นเครื่อง EDM และขั้นตอนอิเล็กโทรดของคุณ
สถานการณ์การใช้งานทั่วไป
การประมวลผล Sinker EDM สำหรับแม่พิมพ์ฉีด แม่พิมพ์หล่อ และปั๊มโพรงแม่พิมพ์
การประมวลผลการกัดเซาะต่อเนื่องแบบหลายขั้วไฟฟ้าต้องการความสอดคล้องของข้อมูลระหว่างขั้นตอนการกัดหยาบและการเก็บผิวละเอียด
เวิร์กช็อปการประมวลผลแม่พิมพ์เตรียมสร้างเซลล์การผลิต EDM กึ่งอัตโนมัติหรืออัตโนมัติเต็มรูปแบบ
งานสอบเทียบล่วงหน้าของอิเล็กโทรดดำเนินการกับอุปกรณ์ CNC เสริม




- View as
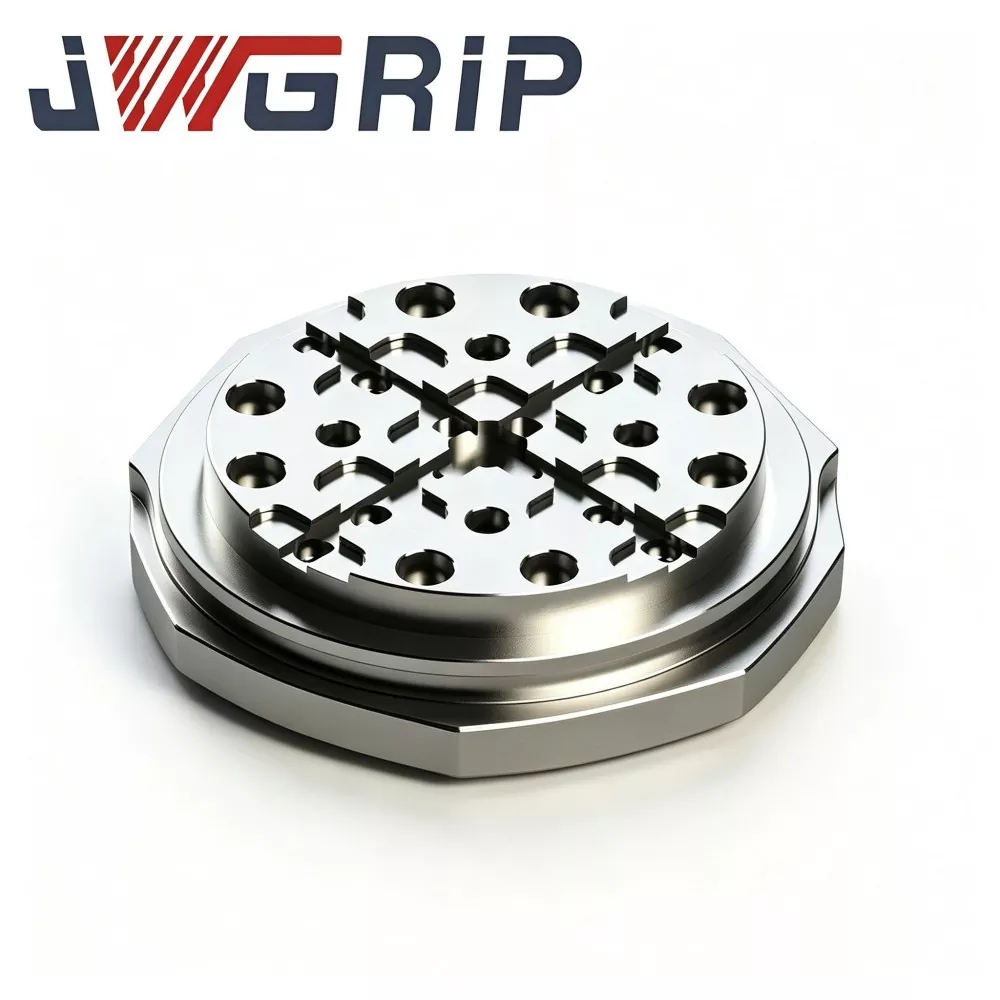
พาเลท EDM ชนิด R 156 มม. สำหรับงาน Zero Point
JWGRIP ซัพพลายเออร์ผู้มีประสบการณ์ในการส่งมอบโซลูชัน ODM ที่ได้รับการพิสูจน์แล้วสำหรับฮาร์ดแวร์การจัดการงาน EDM ที่มีความแม่นยำสูง นำเสนอพาเลท EDM R-Type 156 มม. ที่มีโครงสร้างแข็งแกร่งสำหรับงาน Zero Point Workholding ซึ่งเป็นส่วนประกอบสำคัญในการจัดซื้อสำหรับการถ่ายโอน EDM ข้ามกระบวนการ sinker ในโรงงานสร้างแม่พิมพ์ขนาดกลางและขนาดใหญ่ ทำจากเหล็กโลหะผสมที่ผ่านการชุบแข็งก่อนคลายความเครียด ผ่านการรักษาเสถียรภาพทางความร้อนหลายรอบ การตัดเฉือนร่องเปลี่ยนประเภท R และการเจียรที่มีความแม่นยำสูงพิเศษแบบเต็มหน้า ติดตั้งสถาปัตยกรรมการระบายน้ำแบบผันแปรของชิปสำหรับสภาพแวดล้อมแท็งก์ EDM ที่กระเด็น ร่องระบายความเค้นรูป R ที่เป็นเอกลักษณ์จะกระจายความเครียดในพื้นที่สูงจากรอบการล็อคและปลดล็อคจุดศูนย์ซ้ำๆ และยับยั้งการเปลี่ยนรูประดับไมโครของการระบุตำแหน่งที่หน้าข้อมูลหลังจากการดำเนินการแบบวนรอบเป็นเวลานาน
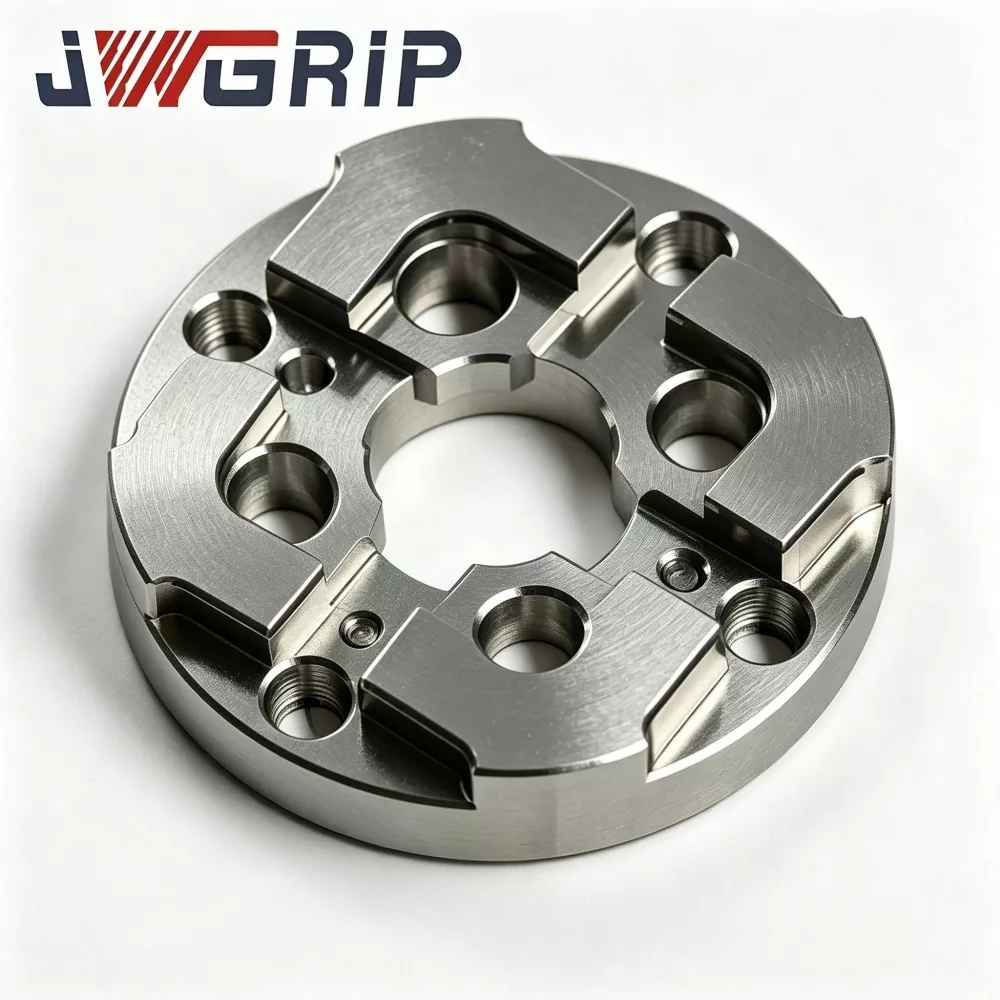
แผ่นตั้งศูนย์ EDM Zero Point ขนาด 75 มม
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของ EDM Zero Point Centering Plate ขนาด 75 มม. ในประเทศจีน โดยจัดหาอุปทานโดยตรงจากโรงงานและการปรับโครงสร้างตามต้องการสำหรับเวิร์กช็อปการทำแม่พิมพ์ขนาดกลาง-ขนาดใหญ่ทั่วโลก เป็นฟิกซ์เจอร์กำหนดตำแหน่ง Datum แบบบูรณาการที่มีความเสถียรสูง ซึ่งพัฒนาขึ้นเป็นพิเศษสำหรับระบบฟิกซ์เจอร์จุดศูนย์ EDM ของ Sinker โดยผสานรวมโครงสร้างป้องกันการเสียรูปเสริมและเกณฑ์มาตรฐานการจับคู่จุดศูนย์ที่มีความแม่นยำสูงไว้ในหน่วยเดียว ทำให้สามารถคืน Datum ได้อย่างรวดเร็วในระหว่างการเปลี่ยนเม็ดมีดแม่พิมพ์บ่อยครั้งและการตัดเฉือนแบทช์แบบหลายอิเล็กโทรด

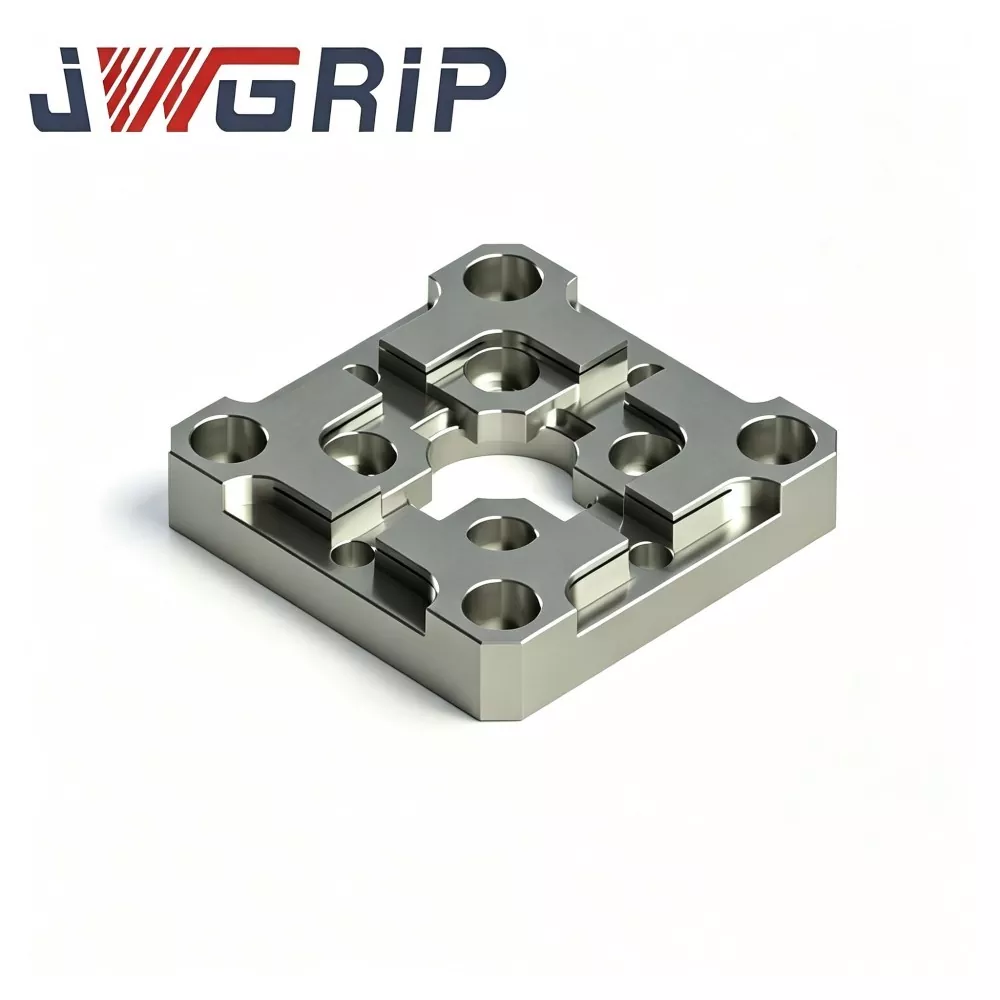
แผ่นตั้งศูนย์ EDM ชนิด R 54x54
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของเพลทตั้งศูนย์ EDM R-Type 54x54 ในประเทศจีน โดยมีข้อกำหนดมาตรฐานครบถ้วนในสต็อก และรองรับการสั่งซื้อจำนวนมากทั่วโลกสำหรับเครื่องจักร EDM ขนาดกะทัดรัดและโครงการเวิร์กช็อปแม่พิมพ์ที่มีความแม่นยำ เป็นฟิกซ์เจอร์วัดประสิทธิภาพการกำหนดตำแหน่งแบบบูรณาการที่มีความแม่นยำสูง ทนทานต่อการสึกหรอ ออกแบบมาเป็นพิเศษสำหรับอุปกรณ์ EDM ซิงเกอร์ขนาดเล็ก อุปกรณ์จับยึดอิเล็กโทรดขนาดเล็ก และสถานการณ์การประมวลผลแม่พิมพ์ที่มีความแม่นยำหลายช่อง โดยผสานรวมโครงสร้างไหล่ตำแหน่งเปลี่ยนผ่านชนิด R ที่ได้รับการปรับปรุงและสมรรถนะทางกลที่มีความเสถียรทางความร้อนเข้าไว้ในหน่วยเดียว ขจัดข้อบกพร่องจากการสึกหรอจากการอัดขึ้นรูปได้ง่ายและการบิ่นที่มุมของแผ่นตรงกลางขนาดเล็กมุมฉากแบบดั้งเดิม
แผ่นตรงกลาง EDM ชนิด R 70x70
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของ R-Type 70x70 EDM Centering Plate ในประเทศจีน โดยให้บริการจัดส่งโดยตรงจากโรงงานและการปรับเปลี่ยนโครงสร้างแบบกำหนดเอง เพื่อตอบสนองความต้องการรูปแบบการติดตั้ง EDM ที่หลากหลาย เป็นฟิกซ์เจอร์วัดประสิทธิภาพการกำหนดตำแหน่งอิเล็กโทรดแบบบูรณาการที่มีความแม่นยำสูง ได้รับการปรับแต่งเป็นพิเศษสำหรับเวิร์กช็อปการทำแม่พิมพ์ EDM ของซิงเกอร์ โดยเน้นที่งานการวางตำแหน่งอิเล็กโทรดที่อยู่ตรงกลางอย่างรวดเร็วและซ้ำๆ โดยผสานรวมโครงสร้างการเปลี่ยนการลบมุมด้านในชนิด R ที่กระจายความเค้น และประสิทธิภาพการกำหนดตำแหน่งมาตรฐานที่มีความเสถียรเป็นพิเศษเข้าไว้ในยูนิตขนาดกะทัดรัดเพียงตัวเดียว ช่วยแก้ไขการสึกหรอที่คมกริบและข้อบกพร่องการดริฟท์อ้างอิงของเพลตตรงกลางแบบแบนแบบดั้งเดิมได้อย่างมีประสิทธิภาพ
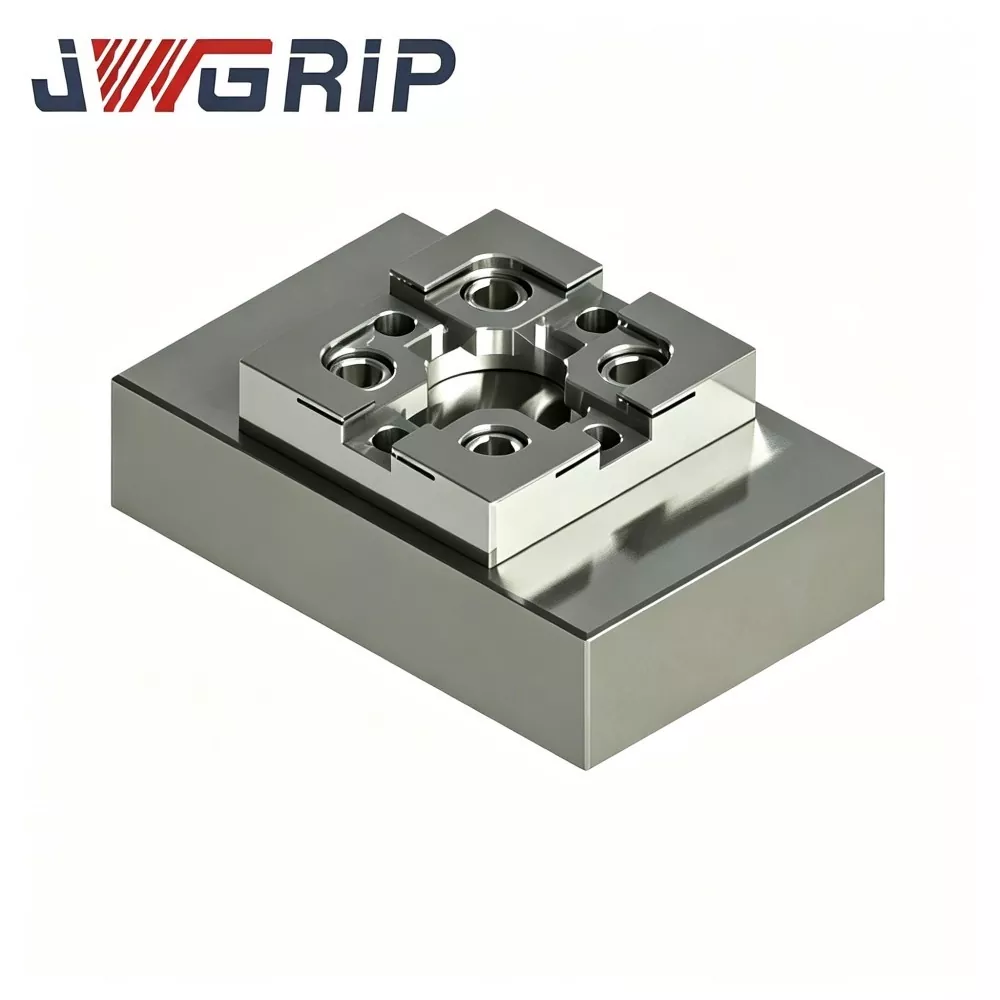
บล็อกการสอบเทียบ CNC ชนิด R สำหรับงาน EDM
JWGRIP ผู้ส่งออกอุปกรณ์เสริมสำหรับจับชิ้นงาน EDM ที่มีความแม่นยำโดยตรงจากโรงงานโดยตรงจากโรงงานที่เชื่อถือได้ เป็นผู้จัดหาบล็อกการปรับเทียบ CNC ชนิด R ที่มีความแม่นยำสูงสำหรับงาน EDM การสั่งซื้อจำนวนมาก และโครงการแบบกำหนดเองตามการวาด บล็อกการสอบเทียบนี้ผลิตจากเหล็กกล้าเครื่องมือที่มีความเสถียรพร้อมการเสื่อมสภาพที่ช่วยลดความเครียด การกัด CNC หลายหน้า และการเจียรพื้นผิวที่มีความแม่นยำสูงเป็นพิเศษ โดยจะรักษาความทนทานทางเรขาคณิตที่มั่นคงภายใต้ความผันผวนของอุณหภูมิบ่อยครั้งและการสัมผัสกับโพรบซ้ำๆ มุมอ้างอิงโค้งมนชนิด R ที่เป็นเอกลักษณ์ช่วยลดความเสี่ยงในการสึกหรอของขอบคม และให้ข้อมูลออฟเซ็ตพิกัดที่ทำซ้ำได้
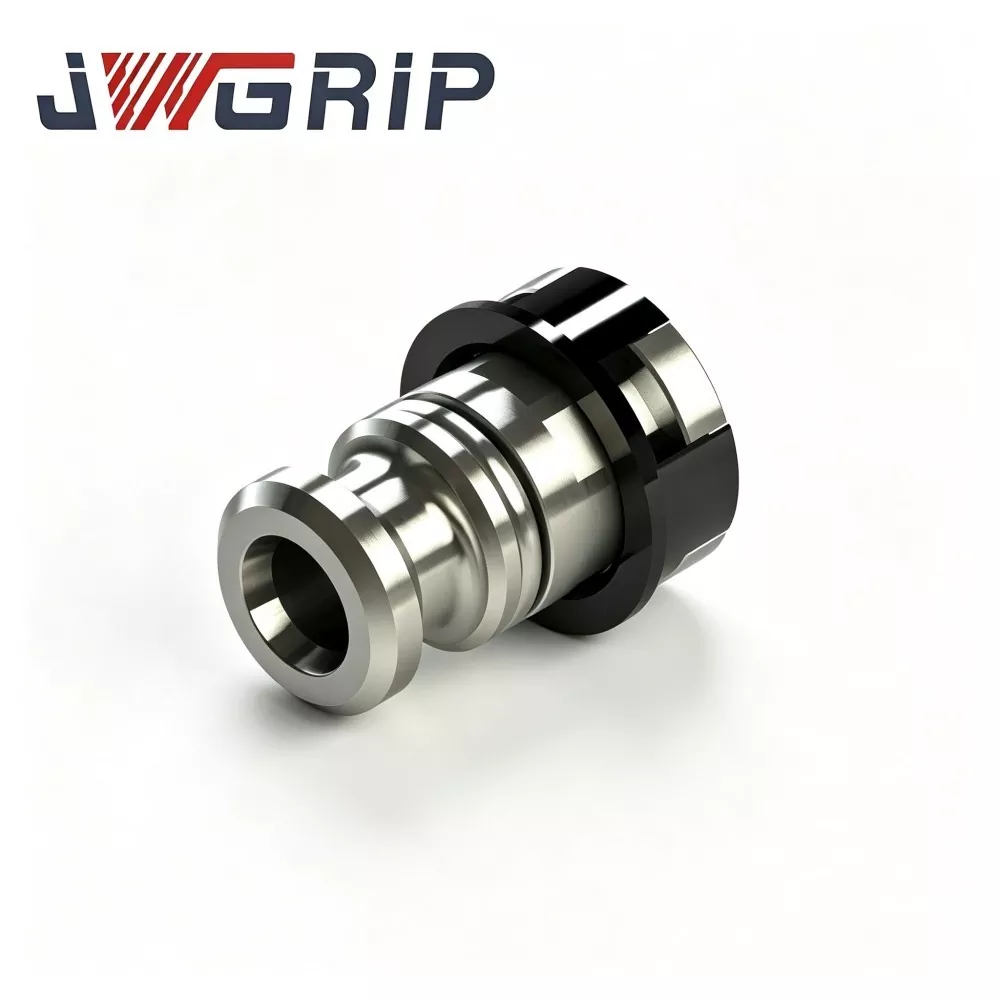
คานลากแบบใช้ลมชนิด R สำหรับที่จับอิเล็กโทรด EDM
JWGRIP เป็นผู้ผลิตและผู้จำหน่าย Drawbar แบบนิวเมติก R-Type สำหรับที่จับอิเล็กโทรด EDM ในประเทศจีน โดยมีข้อกำหนดมาตรฐานครบถ้วนในสต็อก และยอมรับคำสั่งซื้อจำนวนมากทั่วโลกสำหรับโครงการเวิร์กช็อปแม่พิมพ์อัจฉริยะแบบอัตโนมัติ เป็นส่วนประกอบการดึงด้วยลมแบบบูรณาการที่มีความน่าเชื่อถือสูง ซึ่งออกแบบมาเป็นพิเศษสำหรับสายการผลิต EDM Sinker อัตโนมัติแบบไร้คนควบคุม มันรวมโครงสร้างการถ่ายโอนแรงที่สมดุลความเค้นประเภท R ที่ได้รับการปรับปรุงและประสิทธิภาพเชิงกลที่ป้องกันการกัดกร่อนที่มีความแข็งสูงไว้ในอุปกรณ์เดียว กำจัดการลดทอนของความตึงเครียด ความเข้มข้นของความเครียดเฉพาะที่ และข้อบกพร่องในการสึกหรอง่ายของคานดึงแบบลำตัวตรงแบบดั้งเดิม
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ ระบบ EDM Workholding ชนิด R มืออาชีพในประเทศจีน เรายินดีต้อนรับอย่างอบอุ่นให้คุณขายส่งผลิตภัณฑ์คุณภาพสูงในราคาที่แข่งขันจากโรงงานของเรา
คำแนะนำข่าวสาร