ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ผู้ผลิตเพลทตั้งศูนย์ชนิด R ที่เชื่อถือได้สำหรับโซลูชันการจัดตำแหน่งที่แม่นยำ
ในฐานะผู้ผลิตฟิกซ์เจอร์เฉพาะทางของเพลตตั้งศูนย์ชนิด Rเจดับบลิวกริปผลิตเพลตกำหนดตำแหน่งที่มีความเรียบสูงและเม็ดมีดพาเลทแบบจุดศูนย์สำหรับนักพัฒนาแม่พิมพ์ นักวางแผนกระบวนการ EDM และผู้เชี่ยวชาญด้านการจัดซื้ออุปกรณ์ติดตั้งที่ทำเค้าโครงแบบหลายอิเล็กโทรดบนโต๊ะทำงาน EDM แบบซิงเกอร์ แผ่นแต่ละแผ่นผ่านการอบอ่อนเพื่อลดความเครียดและการเจียรด้วยความแม่นยำสองด้านเพื่อรักษาความขนานและความเรียบที่เข้มงวด และป้องกันการเบี่ยงเบนตำแหน่งสะสมสำหรับการตั้งค่าอิเล็กโทรดหลายขั้วที่หนาแน่น แผ่น Datum เหล่านี้แก้ไขความไม่สอดคล้องกันของพิกัดเมื่อเปลี่ยนอิเล็กโทรดหรือชิ้นงานที่เปลี่ยนได้ภายในถังของเหลวอิเล็กทริก JWGRIP ก็ส่งมอบเช่นกันหัวจับ EDM ชนิด Rและ Wire EDM Workholding Fixtures สร้างห่วงโซ่การถ่ายโอนข้อมูลที่สมบูรณ์สำหรับ Sinker EDM และเวิร์กโฟลว์การตัดเฉือนด้วยลวด
เวิร์กช็อปการทำแม่พิมพ์จำนวนมากมุ่งเน้นที่ความแม่นยำของหัวจับแต่ละตัวเป็นอย่างมาก แต่มองข้ามการแพร่กระจายของข้อมูลไปยังหลายสถานี แม้แต่หัวจับที่มีความแม่นยำสูงก็ไม่สามารถกำจัดข้อผิดพลาดสะสมได้ หากแผ่นเชื่อมต่อตรงกลางได้รับความเรียบไม่ดีหรือช่องเปิดที่บิดเบี้ยว เมื่อผู้ปฏิบัติงานจัดเรียงอิเล็กโทรดกราไฟท์หรือทองแดงหลายอันสำหรับการตัดเฉือนแม่พิมพ์แบบหลายช่อง ข้อผิดพลาดเล็กๆ น้อยๆ บนเพลตตรงกลางจะซ้อนกันทั่วทุกสถานี ค่าเบี่ยงเบนสะสมรบกวนความสม่ำเสมอของช่องว่างประกายไฟ สร้างความลึกของโพรงที่ไม่สอดคล้องกัน และทำลายความสอดคล้องของมิติในการพิมพ์แม่พิมพ์หลายครั้ง แผ่นอะแดปเตอร์ทั่วไปจำนวนมากที่จำหน่ายในตลาดไม่ได้รับการปรับให้เหมาะกับสภาพแวดล้อม EDM; พวกเขามีแนวโน้มที่จะประสบกับการกัดกร่อนที่พื้นผิวและการเบี่ยงเบนของมิติภายใต้การแช่ในของเหลวอิเล็กทริกในระยะยาว และค่อยๆ ทำลายความสอดคล้องของพิกัดทั่วตำแหน่งอิเล็กโทรด
คุณสมบัติการทำงานที่สำคัญใดบ้างที่แยกเพลต Datum เฉพาะจากเพลตอะแดปเตอร์ทั่วไปสำหรับการตั้งค่า EDM แบบหลายอิเล็กโทรด
แผ่นอะแดปเตอร์ทั่วไปส่วนใหญ่ได้รับการออกแบบมาสำหรับการกัด CNC แบบดรายคัท พวกเขาแทบจะไม่นำการแช่อิเล็กทริก การปนเปื้อนของอนุภาคคาร์บอน และการสะสมข้อผิดพลาดหลายสถานีมาพิจารณาในการออกแบบ
ในทางตรงกันข้าม R-Type Centering Plate สร้างขึ้นโดยเฉพาะสำหรับสถานการณ์จำลองแบบหลายขั้วไฟฟ้าของ Sinker EDM
แผ่นตั้งศูนย์ EDM ชนิด R 70x70 เหมาะกับการจัดเรียงอิเล็กโทรดหลายขั้วขนาดกะทัดรัดสำหรับเม็ดมีดแม่พิมพ์ที่มีความแม่นยำขนาดเล็ก
แผ่นตั้งศูนย์ EDM R-Type 54x54 EDM รองรับการติดตั้งในพื้นที่แคบซึ่งห้องติดตั้งมีจำกัดมาก แผ่นวางศูนย์กลาง EDM Zero Point ขนาด 75 มม. ช่วยเพิ่มความสามารถในการรับน้ำหนักสำหรับอิเล็กโทรดขนาดกลาง ในขณะที่พาเลท EDM EDM ชนิด R 156 มม. สำหรับงาน Zero Point Workholding นำเสนอตัวพาข้อมูลที่มีรูปแบบขนาดใหญ่ขึ้นสำหรับกลุ่มอิเล็กโทรดหลายขั้วสำหรับงานหนัก
การรักษาพื้นผิวป้องกันการกัดกร่อนต้านทานการกัดกร่อนของสารเคมีจากของเหลวอิเล็กทริก ช่องระบุตำแหน่งที่ทำด้วยเครื่องจักรอย่างแม่นยำรับประกันการจัดตำแหน่งซ้ำทุกครั้งที่ติดตั้งแผ่นเวลาไว้บนหัวจับฐาน ด้วยสื่อ Datum ระดับกลางที่เชื่อถือได้ สถานีอิเล็กโทรดแต่ละสถานีจะรักษาค่าพิกัดที่เป็นอิสระโดยไม่มีการรบกวนข้าม หลีกเลี่ยงออฟเซ็ตสะสมในการผลิตแม่พิมพ์แบบหลายช่อง
จะกำจัดข้อผิดพลาดของข้อมูลสะสมได้อย่างไร
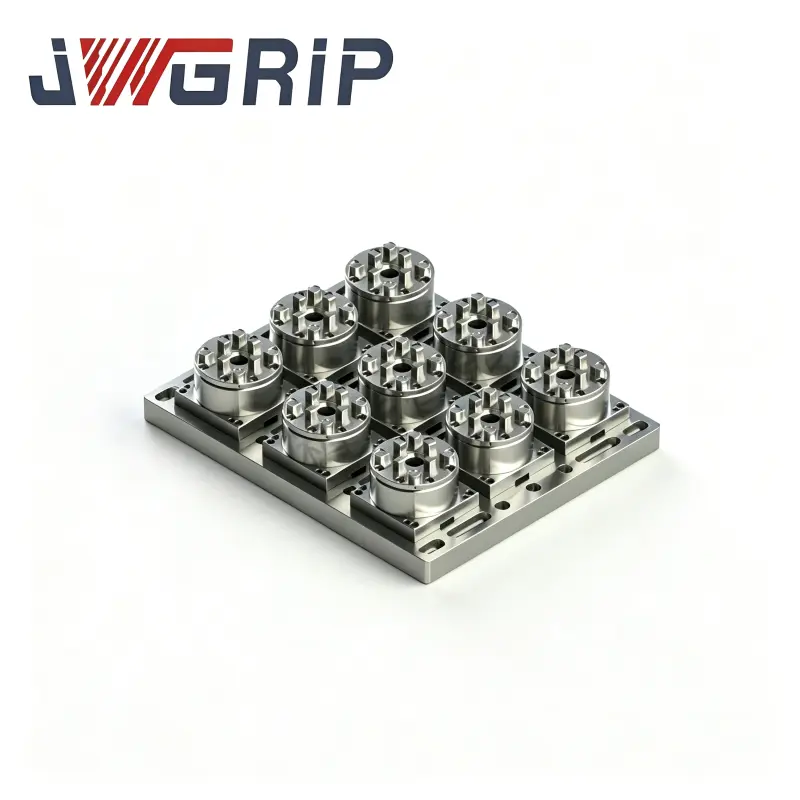
แม่พิมพ์หลายช่องที่ซับซ้อนต้องใช้อิเล็กโทรดหลายสิบชิ้นเพื่อจบรายละเอียดของคาวิตี้ทั้งหมด การสร้างการอ้างอิงพิกัดใหม่สำหรับอิเล็กโทรดแต่ละตัวภายในถัง EDM จะทำให้เครื่องจักรเสียเวลาทำงานไปมาก แผ่นตั้งศูนย์กลางชนิด R ช่วยให้ผู้ปฏิบัติงานเสร็จสิ้นการจัดกลุ่มอิเล็กโทรด การวางแผนเค้าโครง และประสานงานการวัดบนแท่นสอบเทียบภายนอกภายนอกเครื่อง EDM สามารถติดตั้งอิเล็กโทรดหลายตัวไว้ล่วงหน้าบนแผ่นตรงกลางหรือพาเลทเป็นชุด และยูนิตที่ประกอบทั้งหมดจะล็อคเข้ากับหัวจับ EDM R-Type ในขั้นตอนการติดตั้งขั้นตอนเดียว
วิธีการนี้จะทำให้งานการวัดและการตั้งค่าเกือบทั้งหมดอยู่ห่างจากเวลาอันมีค่าของเครื่องจักร หากโรงงานวางแผนที่จะตระหนักถึงการหมุนเวียนของฟิกซ์เจอร์ในอุปกรณ์ต่างๆ แผ่น Datum เหล่านี้สามารถทำงานร่วมกับโมดูลจาก Quick Change Workholding System โดยถ่ายโอนข้อมูลพิกัดแบบรวมระหว่างสถานีตรวจวัด เครื่อง EDM แบบจม และแพลตฟอร์มการตรวจสอบเสริม โหมดการทำงานนี้จะตัดการตั้งค่าพิกัดซ้ำๆ และระงับข้อผิดพลาดซ้อนที่เกิดจากการดำเนินการจับยึดอิสระหลายรายการอย่างมีประสิทธิภาพ
จุดเด่นของผลิตภัณฑ์หลัก
การเจียรที่มีความแม่นยำสองด้านพร้อมการบำบัดแบบบรรเทาความเครียดจะรักษาความเรียบและความขนานที่ต่ำเป็นพิเศษ ยับยั้งการเบี่ยงเบนตำแหน่งสะสมแบบหลายสถานี
ข้อมูลจำเพาะหลายมิติ รวมถึงพาเลท 54×54,70×70,75 มม. และ 156 มม. ปรับให้เหมาะกับเม็ดมีดขนาดกะทัดรัด รูปแบบอิเล็กโทรดหลายอิเล็กโทรดหนาแน่น และการผสมผสานอิเล็กโทรดรับน้ำหนักมาก
การรักษาพื้นผิวป้องกันการกัดกร่อนแบบพิเศษ ทนทานต่อการแช่ของไหลอิเล็กทริกเป็นเวลานาน ชะลอการกัดกร่อน และการเปลี่ยนแปลงขนาดพื้นผิวภายในถังทำงาน EDM
อินเทอร์เฟซการกำหนดตำแหน่งที่ได้มาตรฐานช่วยให้มั่นใจได้ว่าสามารถใช้งานร่วมกับหัวจับ ตัวยึด และส่วนประกอบการสอบเทียบเสริมซีรีส์ R-Type ที่มีอยู่ได้อย่างราบรื่น
ภาพรวมโมดูลผลิตภัณฑ์
กลุ่มผลิตภัณฑ์การถ่ายโอนข้อมูลของ JWGRIP ครอบคลุมแผ่นตั้งศูนย์กลางรูปแบบขนาดเล็กไปจนถึงพาเลทสำหรับงานหนักขนาดใหญ่ เพื่อให้ตรงกับข้อกำหนดรูปแบบขั้วไฟฟ้าหลายขั้วที่หลากหลาย
แผ่นตั้งศูนย์ EDM ชนิด R 54x54 ได้รับการออกแบบมาเพื่อพื้นที่การติดตั้งที่แคบ เหมาะสำหรับการจัดเรียงเม็ดมีดแม่พิมพ์ที่มีความแม่นยำขนาดเล็กแบบหลายขั้วไฟฟ้าขนาดกะทัดรัด R-Type 70x70 EDM Centering Plate ถูกนำมาใช้กันอย่างแพร่หลายสำหรับแม่พิมพ์หลายช่องขนาดเล็กและขนาดกลางทั่วไป แผ่นตั้งศูนย์กลาง EDM Zero Point ขนาด 75 มม. ให้พื้นที่การโหลดที่ขยายสำหรับกลุ่มอิเล็กโทรดขนาดกลาง พาเลท EDM ชนิด R 156 มม. สำหรับงาน Zero Point ทำหน้าที่เป็นแท่นยกขนาดใหญ่สำหรับอิเล็กโทรดที่มีน้ำหนักมากหรือตัวจับยึดแบบหลายเม็ดมีด หน่วยฮาร์ดแวร์ทั้งหมดเหล่านี้เป็นของระบบนิเวศ R-Type EDM Workholding System เมื่อโรงงานจำเป็นต้องเสร็จสิ้นการประมวลผลการตัดลวดสำหรับชิ้นส่วนแม่พิมพ์ตามผล ให้สามารถใช้เครื่องมือที่ตรงกันจาก Wire EDM Workholding Fixtures เพื่อดำเนินการต่อโดยใช้การอ้างอิง Datum เดียวกันในขั้นตอนการประมวลผลต่างๆ
สถานการณ์การใช้งานทั่วไป
เพลตและพาเลทถ่ายโอนข้อมูลเหล่านี้พบการใช้งานที่หลากหลายในการผลิตแม่พิมพ์ฉีดพลาสติกแบบหลายช่อง การผลิตแม่พิมพ์ตัวเชื่อมต่อที่มีความแม่นยำ การแปรรูปแม่พิมพ์ปลูกถ่ายทางการแพทย์ และเวิร์กโฟลว์การเตรียมกลุ่มอิเล็กโทรดเป็นชุด เหมาะกับอุปกรณ์ EDM แบบซิงเกอร์สำหรับการตัดเฉือนหลายช่องพร้อมกัน การประมวลผลอิเล็กโทรดแบบกลุ่ม และการจับยึดเม็ดมีดแบบโมดูลาร์ ไม่ว่าคุณจะปรับปรุงเวิร์กสเตชัน EDM รุ่นเก่าหรือสร้างเซลล์สร้างแม่พิมพ์แบบโมดูลาร์ใหม่ แผ่นศูนย์กลางที่เลือกอย่างเหมาะสมจะรักษาความสอดคล้องของพิกัดหลายขั้วไฟฟ้าให้คงที่ และลดชิ้นส่วนที่ชำรุดที่เกิดจากการเปลี่ยนแปลงของข้อมูลสะสม ส่วนประกอบเหล่านี้ถูกใช้อย่างมากในโรงงานแม่พิมพ์อิเล็กทรอนิกส์สำหรับผู้บริโภค โรงงานเครื่องมือเชื่อมต่อที่มีความแม่นยำ และองค์กรต่างๆ ที่ดำเนินโครงการแม่พิมพ์หลายช่องในปริมาณมาก
หลักการเลือกปฏิบัติ
ขั้นแรกให้คำนวณปริมาณรวมและขนาดภายนอกของอิเล็กโทรดในแต่ละกลุ่ม จากนั้นเลือกขนาดแผ่นตามพื้นที่การติดตั้งจริงของตาราง รูปแบบเม็ดมีดที่มีขนาดกะทัดรัดจะเลือกเพลทที่มีขนาดเล็กกว่า เช่น R-Type 54x54 EDM Centering Plate หรือ R-Type 70x70 EDM Centering Plate กลุ่มอิเล็กโทรดขนาดกลางและขนาดใหญ่หรือการใช้แคลมป์หลายเม็ดรวมกันสามารถใช้แผ่นตั้งศูนย์ EDM Zero Point ขนาด 75 มม. หรือพาเลท EDM EDM ชนิด R 156 มม. สำหรับงาน Zero Point ได้
ขั้นที่สอง ยืนยันข้อกำหนดการจับคู่อินเทอร์เฟซกับหัวจับฐานที่มีอยู่ของคุณ ให้ความสนใจกับน้ำหนักรวมของอิเล็กโทรด สถานการณ์ที่บรรทุกหนักต้องใช้พาเลทที่มีความสามารถในการรับน้ำหนักสูงกว่า หากคุณต้องการแบ่งปัน Datum กับแพลตฟอร์มการวัดภายนอก ให้ตรวจสอบความเข้ากันได้กับโมดูล Quick Change Workholding System ล่วงหน้า เมื่อคุณรู้สึกสับสนเกี่ยวกับการผสมขนาดหรือการจับคู่ความจุโหลด คุณสามารถดูเอกสารข้อมูลขนาดอย่างเป็นทางการของ JWGRIP เพื่อกรองหมายเลขชิ้นส่วนที่เหมาะสมตามการวาดโครงร่างอิเล็กโทรดและพารามิเตอร์โหลด
คำแนะนำการใช้งาน
สารตกค้างคาร์บอน ผงกราไฟท์ และกากตะกอนไดอิเล็กทริกจะสะสมตัวบนแผ่นระบุตำแหน่งพื้นผิวและรูวางตำแหน่งในระหว่างการผลิต EDM อย่างต่อเนื่อง การทำความสะอาดพื้นผิวอ้างอิงแบบแบนและการระบุตำแหน่งของรูอย่างอ่อนโยนและสม่ำเสมอเป็นสิ่งสำคัญอย่างยิ่งต่อการรักษาความแม่นยำของ Datum ดั้งเดิม หลีกเลี่ยงการกระแทก การขีดข่วน หรือผลกระทบทางกลอย่างหนักบนพื้นผิวอ้างอิงที่ขัดเสร็จแล้ว การเยื้องบนพื้นผิวจะทำให้เกิดข้อผิดพลาดของข้อมูลอย่างถาวรซึ่งไม่สามารถกู้คืนได้ หลังจากทำความสะอาดแล้ว ให้เช็ดแผ่นให้แห้งและทาสารเคลือบป้องกันการกัดกร่อน โดยเฉพาะอย่างยิ่งสำหรับหน่วยที่เก็บไว้นอกถังเครื่องจักรเป็นเวลานาน
ตรวจสอบความเรียบและตำแหน่งสภาพของรูเป็นระยะๆ สำหรับเพลตที่ทำงานภายใต้สภาวะที่มีขั้วไฟฟ้าหลายขั้วรับภาระหนัก ถอดส่วนประกอบออกทันเวลาโดยมีรอยบุ๋มหรือหลุมการกัดกร่อนที่ชัดเจน การปฏิบัติตามพฤติกรรมการทำงานที่เป็นมาตรฐานจะช่วยปกป้องความสมบูรณ์ของข้อมูล รักษาความสอดคล้องของพิกัดหลายอิเล็กโทรด และลดอัตราส่วนการคัดแยกสำหรับการผลิตมวลแม่พิมพ์แบบหลายช่อง




- View as
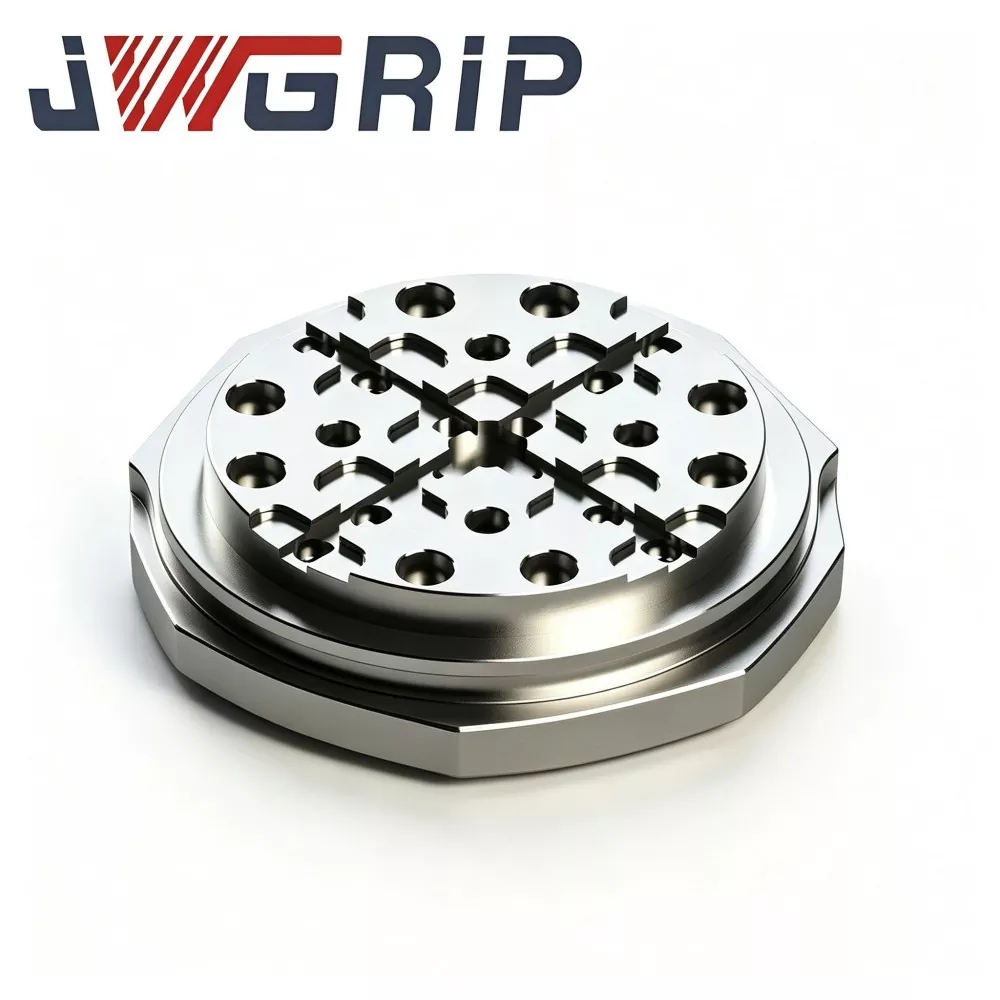
พาเลท EDM ชนิด R 156 มม. สำหรับงาน Zero Point
JWGRIP ซัพพลายเออร์ผู้มีประสบการณ์ในการส่งมอบโซลูชัน ODM ที่ได้รับการพิสูจน์แล้วสำหรับฮาร์ดแวร์การจัดการงาน EDM ที่มีความแม่นยำสูง นำเสนอพาเลท EDM R-Type 156 มม. ที่มีโครงสร้างแข็งแกร่งสำหรับงาน Zero Point Workholding ซึ่งเป็นส่วนประกอบสำคัญในการจัดซื้อสำหรับการถ่ายโอน EDM ข้ามกระบวนการ sinker ในโรงงานสร้างแม่พิมพ์ขนาดกลางและขนาดใหญ่ ทำจากเหล็กโลหะผสมที่ผ่านการชุบแข็งก่อนคลายความเครียด ผ่านการรักษาเสถียรภาพทางความร้อนหลายรอบ การตัดเฉือนร่องเปลี่ยนประเภท R และการเจียรที่มีความแม่นยำสูงพิเศษแบบเต็มหน้า ติดตั้งสถาปัตยกรรมการระบายน้ำแบบผันแปรของชิปสำหรับสภาพแวดล้อมแท็งก์ EDM ที่กระเด็น ร่องระบายความเค้นรูป R ที่เป็นเอกลักษณ์จะกระจายความเครียดในพื้นที่สูงจากรอบการล็อคและปลดล็อคจุดศูนย์ซ้ำๆ และยับยั้งการเปลี่ยนรูประดับไมโครของการระบุตำแหน่งที่หน้าข้อมูลหลังจากการดำเนินการแบบวนรอบเป็นเวลานาน
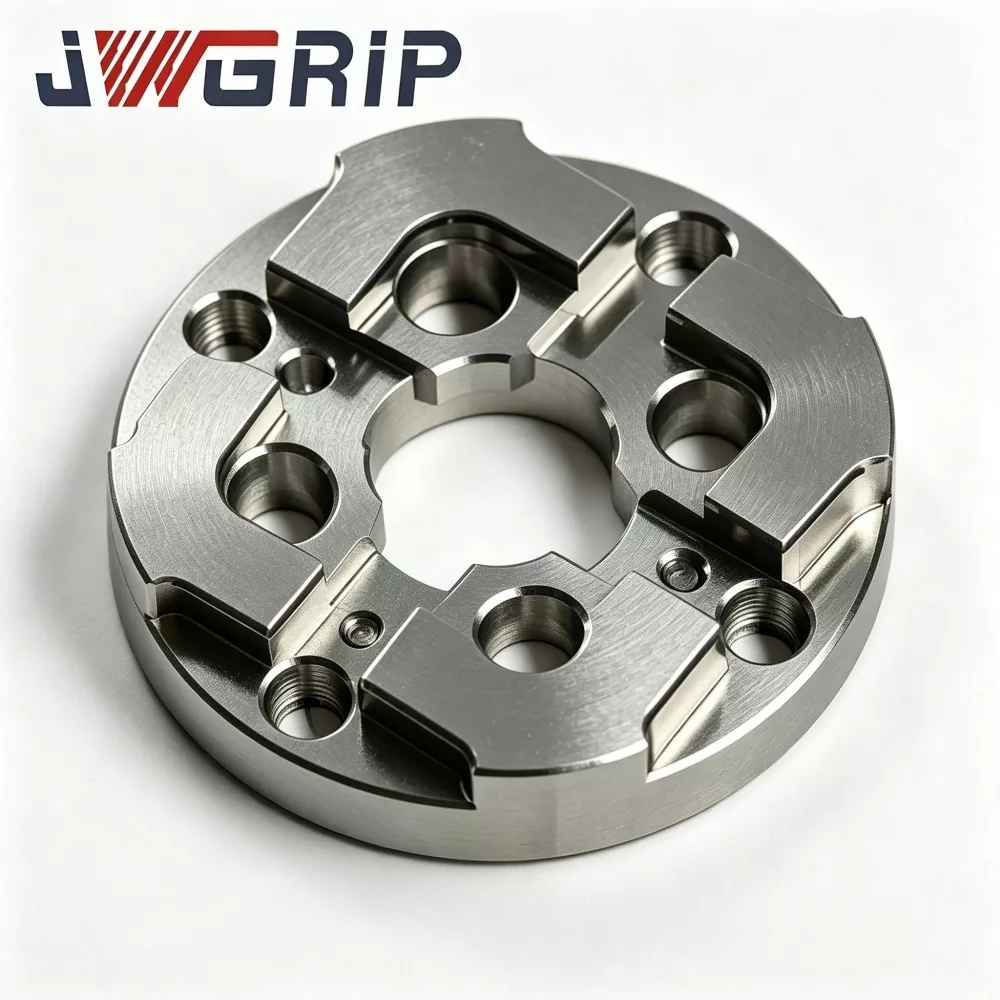
แผ่นตั้งศูนย์ EDM Zero Point ขนาด 75 มม
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของ EDM Zero Point Centering Plate ขนาด 75 มม. ในประเทศจีน โดยจัดหาอุปทานโดยตรงจากโรงงานและการปรับโครงสร้างตามต้องการสำหรับเวิร์กช็อปการทำแม่พิมพ์ขนาดกลาง-ขนาดใหญ่ทั่วโลก เป็นฟิกซ์เจอร์กำหนดตำแหน่ง Datum แบบบูรณาการที่มีความเสถียรสูง ซึ่งพัฒนาขึ้นเป็นพิเศษสำหรับระบบฟิกซ์เจอร์จุดศูนย์ EDM ของ Sinker โดยผสานรวมโครงสร้างป้องกันการเสียรูปเสริมและเกณฑ์มาตรฐานการจับคู่จุดศูนย์ที่มีความแม่นยำสูงไว้ในหน่วยเดียว ทำให้สามารถคืน Datum ได้อย่างรวดเร็วในระหว่างการเปลี่ยนเม็ดมีดแม่พิมพ์บ่อยครั้งและการตัดเฉือนแบทช์แบบหลายอิเล็กโทรด

แผ่นตั้งศูนย์ EDM ชนิด R 54x54
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของเพลทตั้งศูนย์ EDM R-Type 54x54 ในประเทศจีน โดยมีข้อกำหนดมาตรฐานครบถ้วนในสต็อก และรองรับการสั่งซื้อจำนวนมากทั่วโลกสำหรับเครื่องจักร EDM ขนาดกะทัดรัดและโครงการเวิร์กช็อปแม่พิมพ์ที่มีความแม่นยำ เป็นฟิกซ์เจอร์วัดประสิทธิภาพการกำหนดตำแหน่งแบบบูรณาการที่มีความแม่นยำสูง ทนทานต่อการสึกหรอ ออกแบบมาเป็นพิเศษสำหรับอุปกรณ์ EDM ซิงเกอร์ขนาดเล็ก อุปกรณ์จับยึดอิเล็กโทรดขนาดเล็ก และสถานการณ์การประมวลผลแม่พิมพ์ที่มีความแม่นยำหลายช่อง โดยผสานรวมโครงสร้างไหล่ตำแหน่งเปลี่ยนผ่านชนิด R ที่ได้รับการปรับปรุงและสมรรถนะทางกลที่มีความเสถียรทางความร้อนเข้าไว้ในหน่วยเดียว ขจัดข้อบกพร่องจากการสึกหรอจากการอัดขึ้นรูปได้ง่ายและการบิ่นที่มุมของแผ่นตรงกลางขนาดเล็กมุมฉากแบบดั้งเดิม
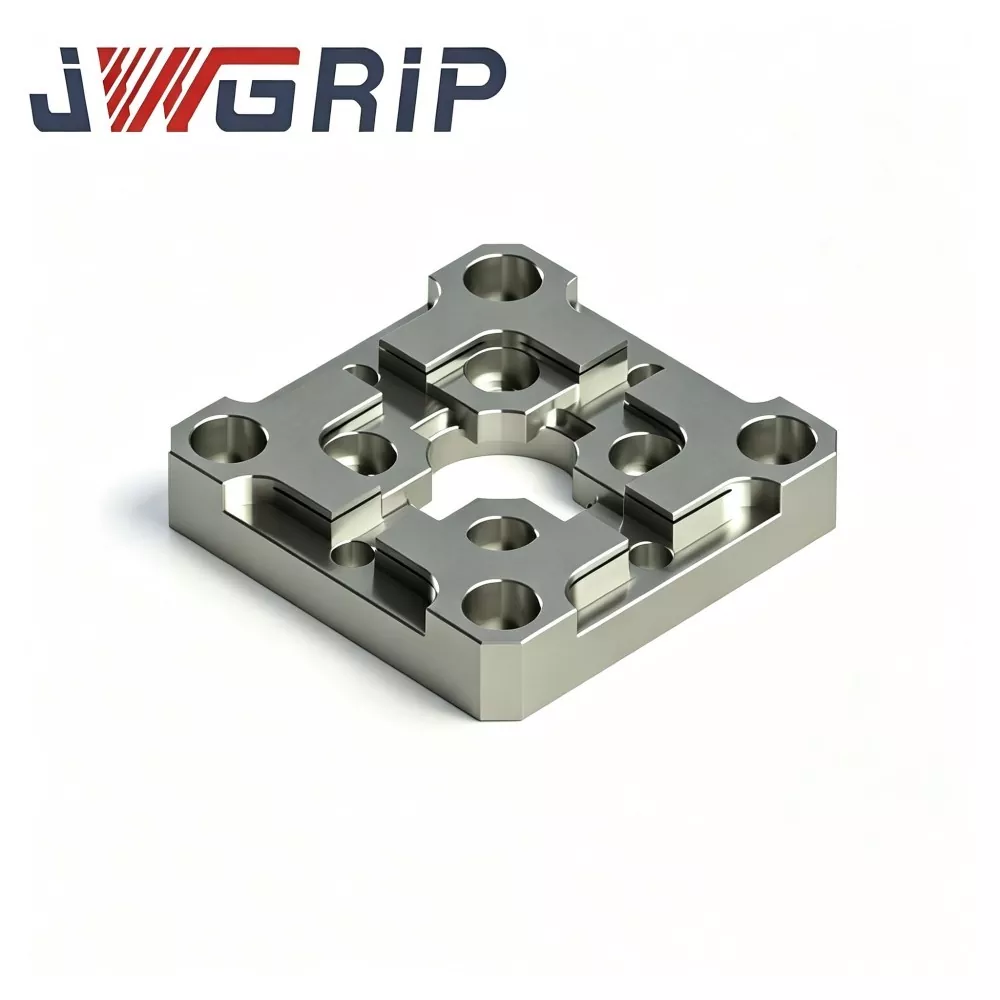
แผ่นตรงกลาง EDM ชนิด R 70x70
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของ R-Type 70x70 EDM Centering Plate ในประเทศจีน โดยให้บริการจัดส่งโดยตรงจากโรงงานและการปรับเปลี่ยนโครงสร้างแบบกำหนดเอง เพื่อตอบสนองความต้องการรูปแบบการติดตั้ง EDM ที่หลากหลาย เป็นฟิกซ์เจอร์วัดประสิทธิภาพการกำหนดตำแหน่งอิเล็กโทรดแบบบูรณาการที่มีความแม่นยำสูง ได้รับการปรับแต่งเป็นพิเศษสำหรับเวิร์กช็อปการทำแม่พิมพ์ EDM ของซิงเกอร์ โดยเน้นที่งานการวางตำแหน่งอิเล็กโทรดที่อยู่ตรงกลางอย่างรวดเร็วและซ้ำๆ โดยผสานรวมโครงสร้างการเปลี่ยนการลบมุมด้านในชนิด R ที่กระจายความเค้น และประสิทธิภาพการกำหนดตำแหน่งมาตรฐานที่มีความเสถียรเป็นพิเศษเข้าไว้ในยูนิตขนาดกะทัดรัดเพียงตัวเดียว ช่วยแก้ไขการสึกหรอที่คมกริบและข้อบกพร่องการดริฟท์อ้างอิงของเพลตตรงกลางแบบแบนแบบดั้งเดิมได้อย่างมีประสิทธิภาพ
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ แผ่นเพลทตรงกลางชนิด R มืออาชีพในประเทศจีน เรายินดีต้อนรับอย่างอบอุ่นให้คุณขายส่งผลิตภัณฑ์คุณภาพสูงในราคาที่แข่งขันจากโรงงานของเรา
คำแนะนำข่าวสาร