ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






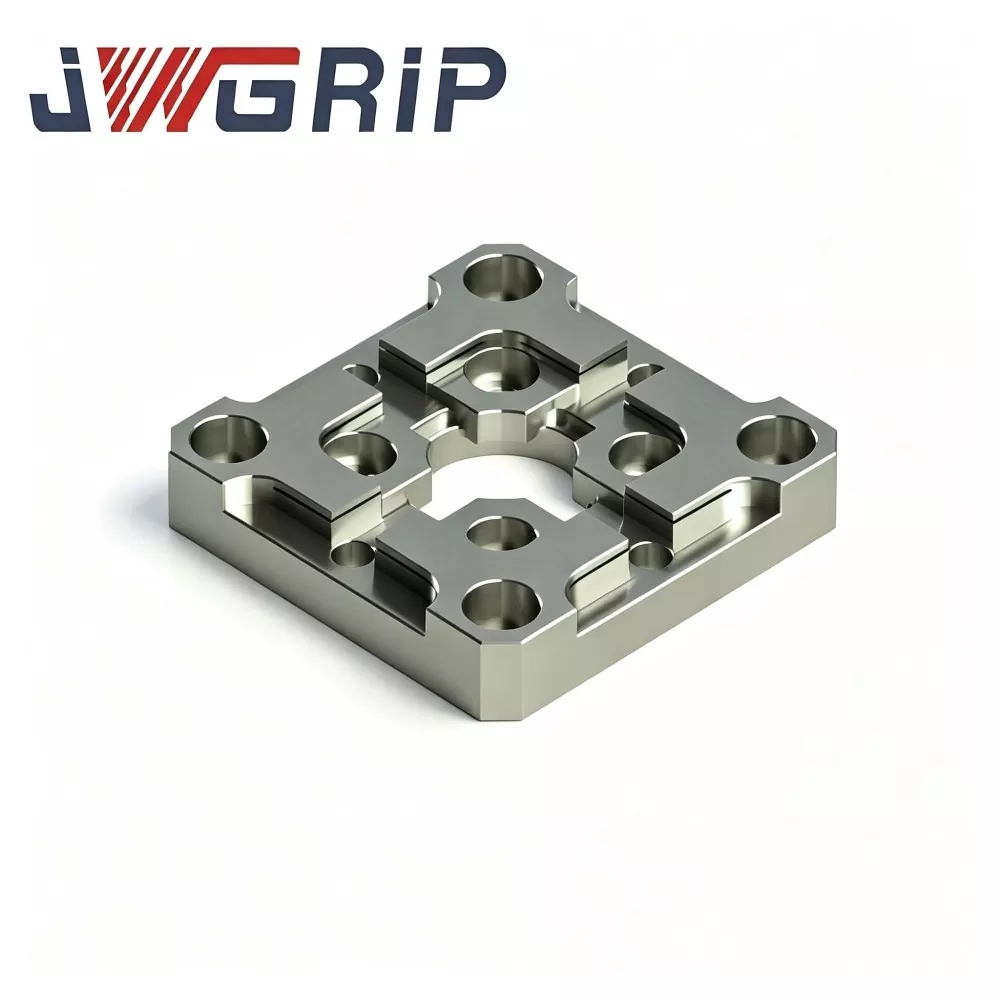
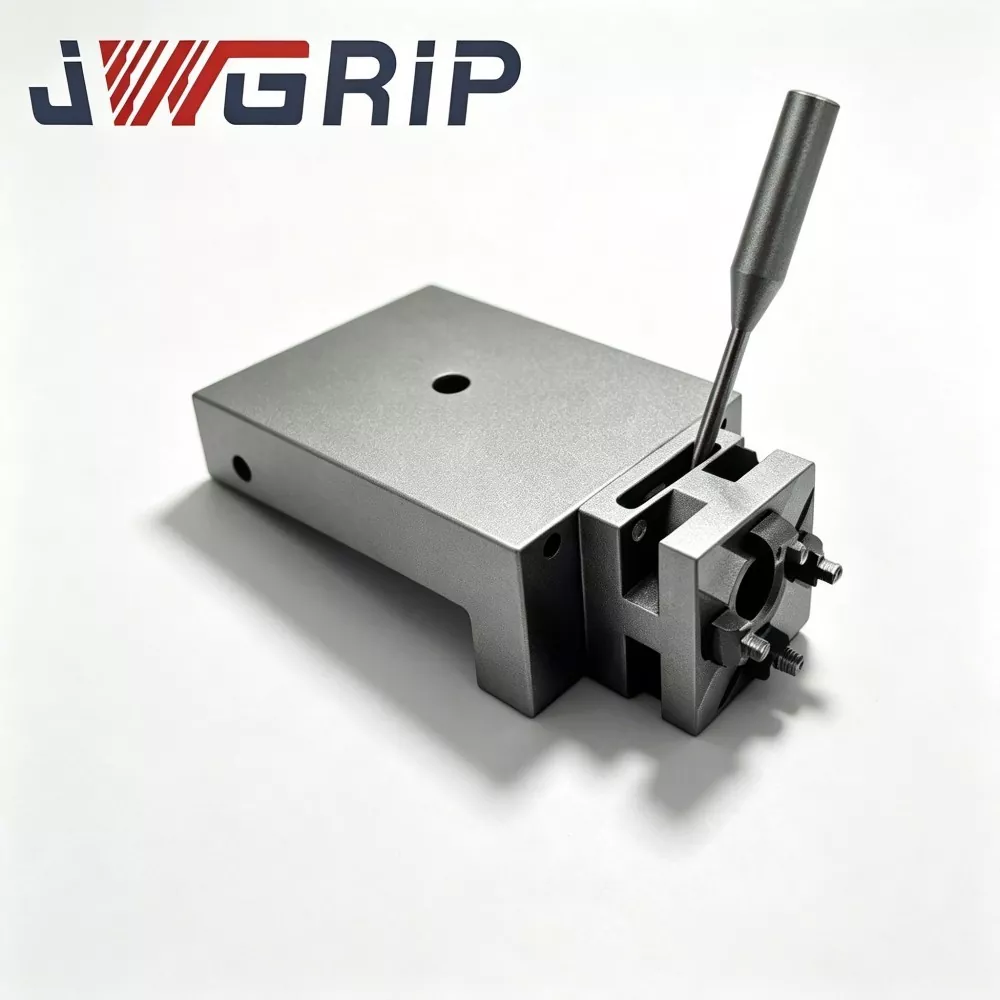
แผ่นตรงกลาง EDM ชนิด R 70x70
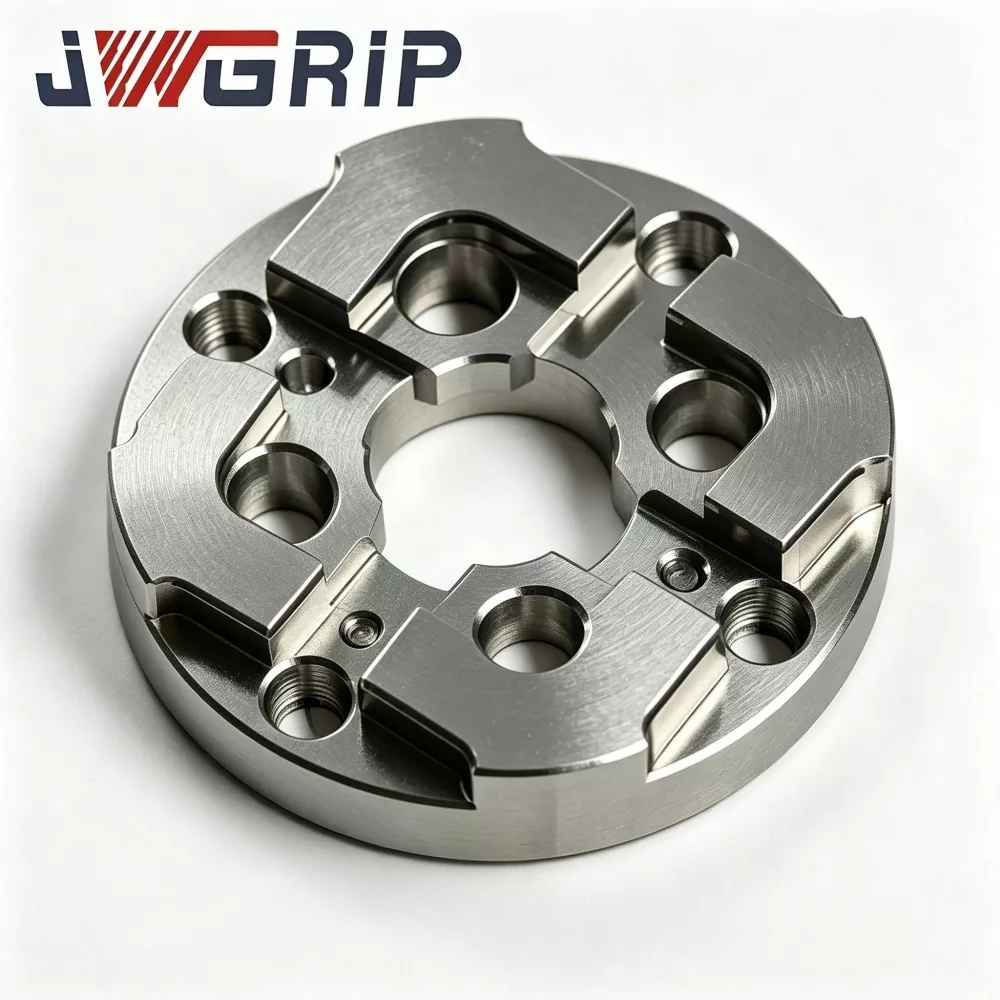
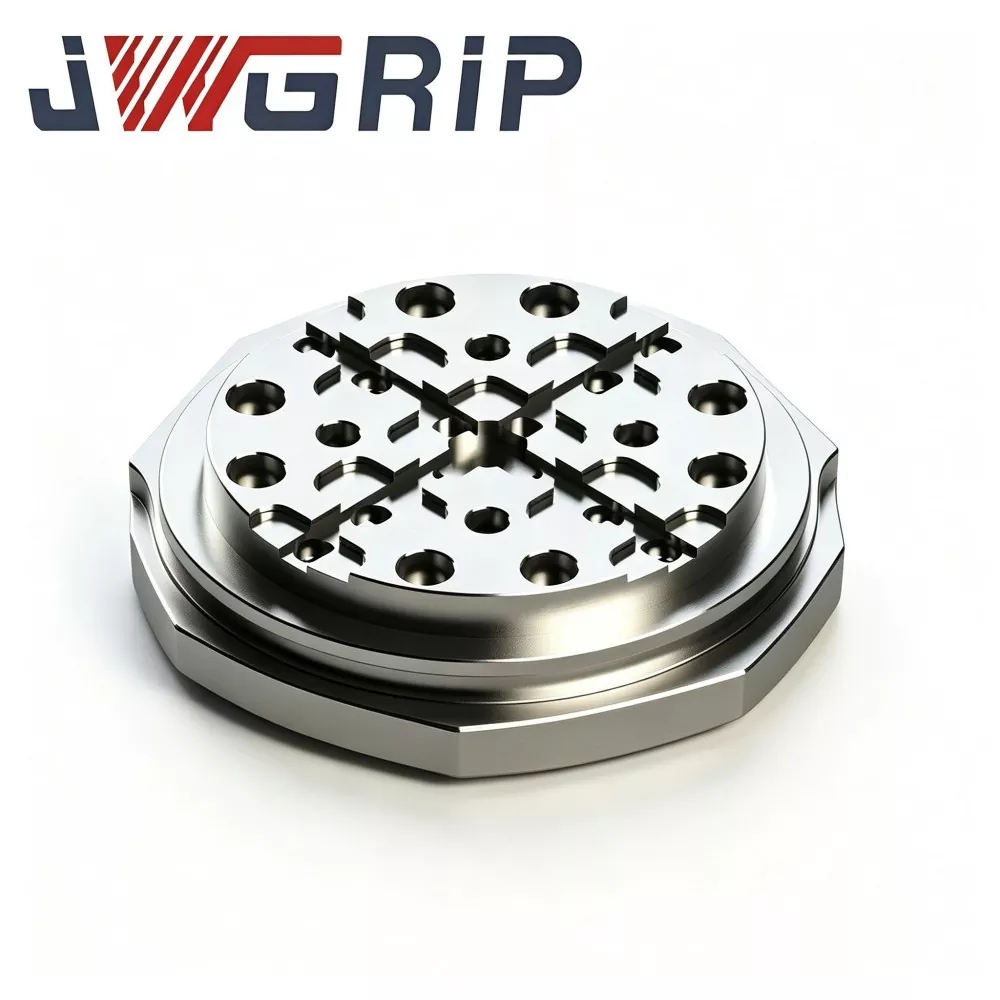
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของ R-Type 70x70 EDM Centering Plate ในประเทศจีน โดยให้บริการจัดส่งโดยตรงจากโรงงานและการปรับเปลี่ยนโครงสร้างแบบกำหนดเอง เพื่อตอบสนองความต้องการรูปแบบการติดตั้ง EDM ที่หลากหลาย เป็นฟิกซ์เจอร์วัดประสิทธิภาพการกำหนดตำแหน่งอิเล็กโทรดแบบบูรณาการที่มีความแม่นยำสูง ได้รับการปรับแต่งเป็นพิเศษสำหรับเวิร์กช็อปการทำแม่พิมพ์ EDM ของซิงเกอร์ โดยเน้นที่งานการวางตำแหน่งอิเล็กโทรดที่อยู่ตรงกลางอย่างรวดเร็วและซ้ำๆ โดยผสานรวมโครงสร้างการเปลี่ยนการลบมุมด้านในชนิด R ที่กระจายความเค้น และประสิทธิภาพการกำหนดตำแหน่งมาตรฐานที่มีความเสถียรเป็นพิเศษเข้าไว้ในยูนิตขนาดกะทัดรัดเพียงตัวเดียว ช่วยแก้ไขการสึกหรอที่คมกริบและข้อบกพร่องการดริฟท์อ้างอิงของเพลตตรงกลางแบบแบนแบบดั้งเดิมได้อย่างมีประสิทธิภาพ
แผ่นตั้งศูนย์ EDM ที่มีความแม่นยำในการทำซ้ำสูงนี้ผลิตจากเหล็กอัลลอยด์ที่ผ่านการปรับเสถียรแล้ว โดยใช้การบำบัดบรรเทาความเครียดแบบหลายขั้นตอน การชุบแข็งพื้นผิวแบบมืออาชีพ และเทคโนโลยีการเจียรสองหน้าที่มีความแม่นยำสูงเป็นพิเศษ เพื่อให้มั่นใจถึงความเรียบและความขนานที่ดีเยี่ยม โครงสร้างการเปลี่ยนมุมลบมุมประเภท R ที่ได้รับการอัพเกรดจะกระจายแรงกดจากการสัมผัสเฉพาะจุดในระหว่างการเชื่อมต่อฟิกซ์เจอร์และรอบการขนถ่ายซ้ำๆ ซึ่งยับยั้งการสึกหรอของรอยบากของขอบตำแหน่งและการเสียรูปอ้างอิงในระยะยาวได้อย่างมีประสิทธิภาพ ช่วยขจัดข้อผิดพลาดในการวางตำแหน่งสะสมที่เกิดจากการสอบเทียบด้วยตนเองบ่อยครั้งและความผันผวนของอุณหภูมิในห้องทำงาน รักษาความเข้มข้นของอิเล็กโทรดที่สม่ำเสมอและช่องว่างประกายไฟที่มั่นคงในการประมวลผลแม่พิมพ์แบบหลายช่อง
แผ่นตั้งศูนย์ EDM ชนิด R 70x70 ช่วยลดความยุ่งยากในขั้นตอนการตั้งค่าเครื่องมืออิเล็กโทรดอย่างมาก ลดเวลาตั้งศูนย์ด้วยตนเอง ลดการเบี่ยงเบนตำแหน่งที่เกิดจากฝีมือมนุษย์สำหรับอิเล็กโทรดทองแดงและกราไฟท์ และลดอัตราการทำงานซ้ำของแม่พิมพ์ สนับสนุนการจัดหาโดยตรงของโรงงานมาตรฐานและการปรับแต่งเค้าโครงรูและขนาดบอสตามการวาดตามแบบ ทำให้รับประกันเกณฑ์มาตรฐานที่เชื่อถือได้สูงสำหรับการผลิตแม่พิมพ์ EDM ที่มีประสิทธิภาพสูงและมีความสม่ำเสมอสูง
โครงการจัดลำดับความสำคัญ
โรงงานทำแม่พิมพ์ที่ทำงานด้วย EDM sinker-EDM แบบหลายอิเล็กโทรดจำนวนมาก ต้องเผชิญกับความเสี่ยงด้านคุณภาพที่ซ่อนอยู่ซึ่งเกิดจากแผ่นตรงกลางไหล่สี่เหลี่ยมทั่วไป:
หลังจากเชื่อมต่ออิเล็กโทรด-จิ๊กหลายร้อยรอบ มุมด้านในที่แหลมคมจะทำให้เกิดการเยื้องและรอยขีดข่วนบางส่วน การสึกหรอเล็กน้อยไม่สามารถมองเห็นได้ด้วยการตรวจสอบด้วยสายตาตามปกติ แต่การอ้างอิงแบบศูนย์กลางจะลอยไปอย่างเงียบๆ
ความเบี่ยงเบนสะสมค่อยๆ เมื่อตรวจพบปัญหา ก็ได้มีการตัดเฉือนโพรงแม่พิมพ์หลายช่องแล้ว ส่งผลให้เกิดเศษเม็ดมีดที่มีมูลค่าสูง ความสม่ำเสมอของช่องว่างประกายไฟต่ำ และการกัดเซาะผนังด้านข้างของโพรงที่ไม่สม่ำเสมอ
JWGRIP เพิ่มประสิทธิภาพเพลทตรงกลาง EDM R-Type 70x70 สำหรับจุดที่ยุ่งยากในทางปฏิบัติเหล่านี้:
1. ลบมุมด้านในแบบเรียบชนิด R กระจายแรงกดจากการสัมผัสด็อกกิ้ง และลดความเสี่ยงในการสึกหรอแบบการเยื้องบนไหล่ตำแหน่ง
2. วัสดุซับสเตรตโลหะผสมเหล็กเสถียรล่วงหน้าที่มีการเสื่อมสภาพที่อุณหภูมิสูงหลายรอบช่วยขจัดความเค้นตกค้างภายในได้เป็นส่วนใหญ่ และต้านทานการบิดเบือนเกณฑ์มาตรฐานที่เกิดจากความผันผวนของอุณหภูมิและผลกระทบจากการจับยึดอย่างต่อเนื่อง
3. การเจียรที่มีความแม่นยำสูงพิเศษแบบสองหน้ารับประกันความเรียบและความขนานที่เหนือกว่าสำหรับเกณฑ์มาตรฐานการวางศูนย์กลางทางกลที่มั่นคง
4. ลดความซับซ้อนของขั้นตอนการตั้งศูนย์กลางแบบแมนนวล ลดอัตราการทำงานซ้ำ และปรับปรุงความสอดคล้องของมิติโดยรวมสำหรับการผลิต EDM แม่พิมพ์ที่มีความแม่นยำ
5. มิติภายนอกขนาดกะทัดรัด 70 × 70 เหมาะกับพื้นที่ติดตั้ง EDM หลัก การปรับเปลี่ยนรูปแบบรูแบบกำหนดเองที่ขับเคลื่อนด้วยการวาดและการวางตำแหน่งบอสนั้นมีให้สำหรับโครงการเซลล์ EDM ที่เปลี่ยนอิเล็กโทรดอัตโนมัติ

หลักการทำงาน
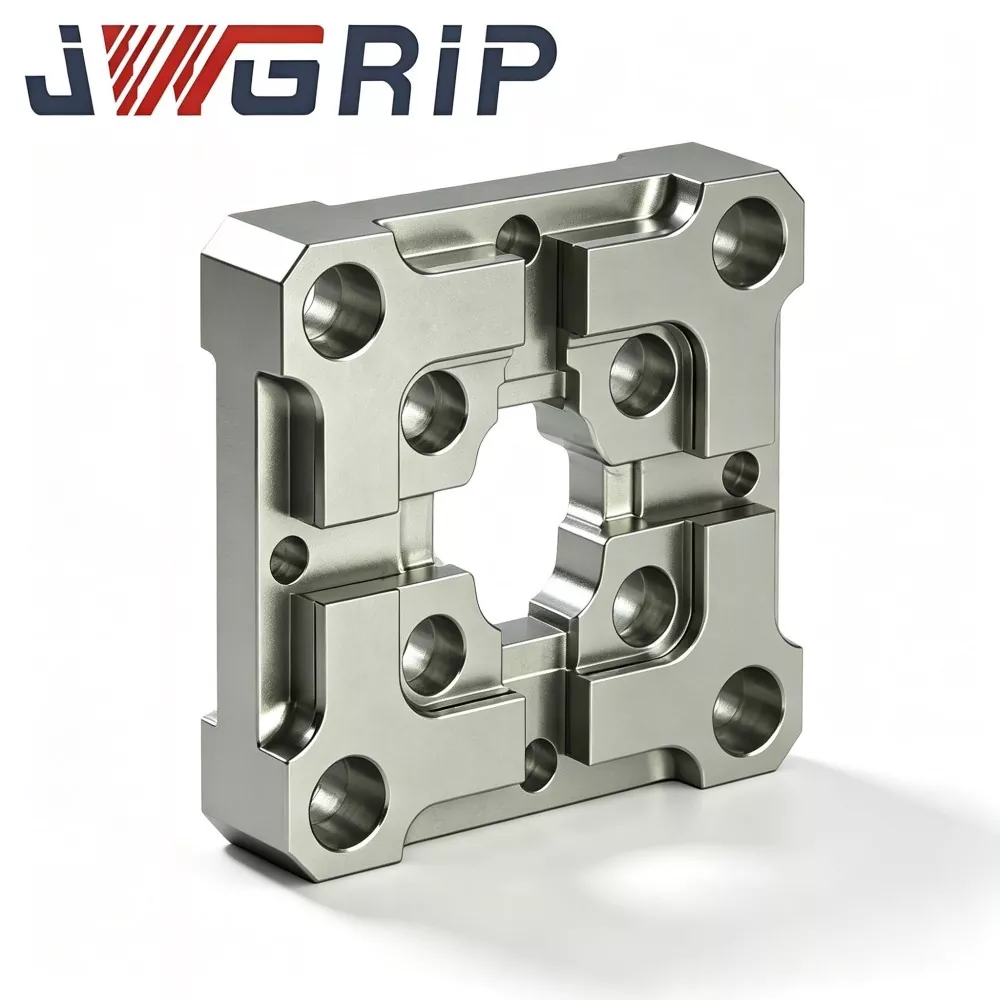
JWGRIP R-Type 70×70 EDM Centering Plate เป็นส่วนประกอบอ้างอิงเฉพาะสำหรับการกำหนดตำแหน่งล่วงหน้าของอิเล็กโทรด sinker-EDM และการสอบเทียบความร่วมศูนย์:
1. ติดตั้งระหว่างโต๊ะทำงาน EDM และจิ๊กจับขั้วไฟฟ้า โดยให้การอ้างอิงการวางศูนย์กลางเชิงกลที่ทำซ้ำได้เมื่อสลับจิ๊กอิเล็กโทรดทองแดง กราไฟท์ หรือทองแดง-ทังสเตน
2. แผ่นตรงกลางแบบทั่วไปใช้ไหล่ด้านในที่มีมุมแหลมคม การกระแทกแต่ละครั้งจะเน้นไปที่โซนมุมเล็กๆ และทำให้เกิดการเยื้องพลาสติกเฉพาะที่หลังจากการกดซ้ำๆ
3. การอัพเกรดโครงสร้างหลัก: การเปลี่ยนการลบมุมภายในประเภท R ที่ราบรื่นจะขยายพื้นที่สัมผัสที่มีประสิทธิภาพในระหว่างการเชื่อมต่อจิ๊ก กระจายแรงกดบนพื้นผิวขนาดใหญ่แทนมุมแหลมแคบที่แคบ ลดการสึกหรอของรอยเยื้อง และรักษาเกณฑ์มาตรฐานศูนย์กลางเดิมสำหรับรอบการบริการที่ยาวนานขึ้น
การแจ้งเตือนการใช้งานที่สำคัญ: เพลตนี้ให้การปรับตั้งศูนย์กลางทางกลไกล่วงหน้าเท่านั้น และไม่สามารถแทนที่การสอบเทียบพิกัดแบบละเอียดโดยใช้โพรบขั้นสุดท้ายได้ หลังจากเชื่อมต่อเชิงกลกับแผ่นศูนย์กลางนี้แล้ว ผู้ปฏิบัติงานยังคงต้องดำเนินการชดเชยโพรบตามข้อกำหนดกระบวนการ EDM มาตรฐาน มีการใช้กันอย่างแพร่หลายสำหรับการฉีด-แม่พิมพ์, แม่พิมพ์หล่อ-แม่พิมพ์ และการประมวลผล EDM ปั๊ม-แทรกที่มีความแม่นยำ เหมาะอย่างยิ่งสำหรับการประชุมเชิงปฏิบัติการการผลิตเป็นชุดที่มีการสลับอิเล็กโทรดบ่อยครั้ง สามารถติดตั้งบนโต๊ะทำงาน EDM ฐานหัวจับแบบศูนย์จุด หรือแผ่นรองรับฟิกซ์เจอร์แบบกำหนดเองได้
ลักษณะประสิทธิภาพทางเทคนิคที่สำคัญ
1. โครงสร้างป้องกันการสึกหรอลบมุมด้านในชนิด R ที่ได้รับการปรับปรุงประสิทธิภาพ การทดสอบเปรียบเทียบความทนทานแสดงให้เห็นภายใต้ความถี่การกระแทกจากการด็อกกิ้งที่เหมือนกัน แผ่นตั้งศูนย์กลาง EDM ของ JWGRIP R-Type 70×70 ช่วยลดความเครียดจากการสัมผัสเฉพาะจุดได้ประมาณ 29 % เมื่อเทียบกับแผ่นตั้งตรงกลางที่มีไหล่แหลมแบบทั่วไป ซึ่งช่วยลดการเยื้องและความเสี่ยงของรอยบากที่มุมที่เกิดจากการกดจิ๊กซ้ำ ๆ ได้อย่างมาก
2. พื้นผิวโลหะผสมเหล็กอัลลอยด์จะเกิดการคงตัวบรรเทาความเครียดแบบหลายรอบได้รับการบ่มที่อุณหภูมิสูงสองรอบหลังจากการกลึงหยาบเพื่อขจัดความเครียดภายในที่ตกค้างส่วนใหญ่ ภายในเวิร์คช็อปอุณหภูมิแวดล้อม 17-29 ℃ ความแปรผันของความเรียบของแผ่นสำเร็จรูป ≤0.0025 มม. ป้องกันการบิดเบือนของเกณฑ์มาตรฐานที่เกิดจากการเคลื่อนตัวของอุณหภูมิ
3. พื้นผิวอ้างอิงด้านบนของการเจียรความแม่นยำสูงพิเศษแบบสองด้านและจุดยึดด้านล่างมีทั้งกราวด์ที่มีความแม่นยำสูงเป็นพิเศษ ความเรียบ ≤0.002 มม. ความขนานระหว่าง Datum บน-ล่าง ≤0.003 มม. ความขนานสูงรองรับการใช้งานพื้นผิวทางเลือกโดยการพลิกจาน
4. การรักษาพื้นผิวแข็งเฉพาะจุด โซนไหล่ตำแหน่งที่สำคัญได้รับการชุบแข็งพื้นผิวพิเศษ ความแข็งพื้นผิวถึง HRC 58-62 ความสามารถในการป้องกันรอยขีดข่วนที่แข็งแกร่งต้านทานรอยขีดข่วนของอนุภาคและรอยกระแทกจากการเชื่อมต่อ โซนที่ไม่ทำงานจะรักษาความเหนียวของพื้นผิวที่เหมาะสมเพื่อหลีกเลี่ยงการแตกหักของแผ่นทั้งแผ่น
5. พื้นผิวป้องกันการกัดกร่อนที่ทนต่อของเหลวอิเล็กทริก การเคลือบป้องกันสนิมทั้งพื้นผิวด้านนอก ต้านทานการกระเด็นของของเหลวอิเล็กทริก EDM และบรรยากาศการประชุมเชิงปฏิบัติการที่มีความชื้นเป็นเวลานาน ช่วยชะลอการเกิดออกซิเดชันและการเกิดสนิมจุด
6. ขนาดมาตรฐานพร้อมคุณสมบัติการติดตั้งที่ประมวลผลล่วงหน้า ขนาดกะทัดรัด 70×70 ฐานวางด้านนอก รูหมุดกำหนดตำแหน่งสำเร็จรูป และรูสกรูเคาเตอร์ซิงค์ การติดตั้งโดยตรงเหมาะกับอินเทอร์เฟซฟิกซ์เจอร์จุดศูนย์หลักทั่วไปส่วนใหญ่ โดยไม่ต้องมีการตัดเฉือนรอง
7. การตรวจสอบมาตรวิทยาแบบเต็มรายการที่ตรวจสอบย้อนกลับได้ แต่ละยูนิตที่เสร็จสมบูรณ์จะมีหมายเลขซีเรียลที่ไม่ซ้ำกันที่แกะสลักด้วยเลเซอร์ บันทึกการตรวจสอบที่สมบูรณ์ซึ่งครอบคลุมถึงความเรียบ ความขนาน และมิติการลบมุม R จะถูกจัดเก็บถาวร ซึ่งสนับสนุนการควบคุมคุณภาพที่สามารถตรวจสอบย้อนกลับได้สำหรับองค์กรที่ผลิตแม่พิมพ์ในปริมาณมาก
ขั้นตอนการผลิตที่สมบูรณ์
แต่ละชุดของ JWGRIP R-Type 70x70 EDM Centering Plate แต่ละชุดจะปฏิบัติตามขั้นตอนการผลิตแบบเต็มลำดับอย่างเคร่งครัด:
การตรวจสอบองค์ประกอบทางเคมีและความแข็งของวัตถุดิบที่เข้ามา → การกัดหยาบด้วย CNC → การกัดหยาบที่อุณหภูมิสูงรอบแรก → การกลึงกึ่งสำเร็จรูป → การขึ้นรูปลบมุมด้านในแบบ R → การริ้วรอยทุติยภูมิเพื่อบรรเทาความเครียด → การเจียรผิวด้วยความแม่นยำสองหน้า → การทำรูเข็มและการตกแต่งหลุมเคาเตอร์ซิงค์ → การตรวจสอบทางเรขาคณิตแบบเต็มรายการของ CMM → การทำเครื่องหมายหมายเลขซีเรียลด้วยเลเซอร์ → การสร้างทู่ป้องกันสนิม → ภาพสุดท้าย ตรวจสอบอีกครั้ง → คลังสินค้าสำเร็จรูป
การผลิตเป็นไปตามข้อกำหนดระบบการจัดการคุณภาพ ISO 9001
อุปกรณ์ตรวจวัดหลัก: เครื่องวัดพิกัด, อินเตอร์เฟอโรมิเตอร์ความเรียบของพื้นผิว, เครื่องทดสอบความแข็ง; ทั้งหมดได้รับการสอบเทียบทางมาตรวิทยาอย่างเป็นทางการเป็นระยะๆ
ชิ้นงานสำเร็จรูปทุกชิ้นจะแนบมาพร้อมกับรายงานการตรวจสอบที่เป็นอิสระ สามารถจัดหาใบรับรองการทดสอบวัสดุได้ตามคำขอของลูกค้า
เคล็ดลับในการจัดเก็บ: เก็บแผ่นตรงกลางไว้ภายในกล่องเกจกันกระแทกโดยเฉพาะ หลีกเลี่ยงการกระแทกกับวัตถุหนักและการขีดข่วนเศษโลหะ แม้แต่การเยื้องระดับไมโครที่มองไม่เห็นก็อาจสร้างความเสียหายให้กับความแม่นยำของตำแหน่งได้ หลังจากการใช้งานบนเครื่องแต่ละครั้ง ให้เช็ดไหล่กำหนดตำแหน่งและพื้นผิวอ้างอิงให้หมดด้วยผ้านุ่มไม่เป็นขุยก่อนจัดเก็บ
การประกอบและขั้นตอนการทำงานที่ถูกต้อง
1. ก่อนการติดตั้ง ให้ทำความสะอาดระนาบการติดตั้งฐานฟิกซ์เจอร์ รูหมุดระบุตำแหน่ง และจุดอ้างอิงด้านล่างของแผ่นตรงกลาง ขจัดเศษโลหะ ผงคาร์บอน และของเหลวที่เป็นฉนวน อนุภาคแปลกปลอมที่ติดอยู่จะทำให้แผ่นเอียงและบิดเบือนเกณฑ์มาตรฐานที่อยู่ตรงกลาง
2. ขันสกรูเคาเตอร์ซิงค์ตามแรงบิดที่แนะนำ แรงบิดที่มากเกินไปทำให้เกิดการเสียรูปของแผ่นเพลทในท้องถิ่นและทำลายความเรียบ แรงบิดไม่เพียงพอทำให้แผ่นขยับภายใต้แรงกระแทกจากด็อกกิ้ง
3. ป้องกันการชนอย่างหนักระหว่างอิเล็กโทรดจิ๊กและไหล่ตำแหน่งประเภท R ใช้โหมดด็อกกิ้งแบบสัมผัสนุ่มสำหรับการปรับตั้งศูนย์กลางทางกลล่วงหน้า
4. หลังจากการปรับตั้งศูนย์กลางทางกลแล้ว ให้ชดเชยพิกัดของโพรบตามข้อกำหนดเฉพาะของกระบวนการ EDM อย่าข้ามการตรวจสอบอย่างละเอียดและอาศัยผลการปรับตั้งศูนย์กลางทางกลไกเพียงอย่างเดียวสำหรับการตัดเฉือนขั้นสุดท้าย
5. ตรวจสอบตำแหน่งไหล่ใต้แว่นขยายทุกๆ 7-10 วันทำการ เปลี่ยนแผ่นทันทีเมื่อพบการเยื้อง รอยขีดข่วน หรือรอยบาก
การดำเนินการที่ไม่เหมาะสมที่ควรหลีกเลี่ยง
1. การติดตั้งโดยไม่ต้องทำความสะอาดพื้นผิวผสมพันธุ์: เศษที่ประกบกันทำให้เกิดการเบี่ยงเบนเอียงที่ซ่อนอยู่
2. การเทียบท่าโดยใช้ค้อนช่วยอย่างรุนแรง: การกระแทกอย่างหนักทำให้เกิดการเยื้องขนาดเล็กที่มองไม่เห็นบนไหล่ที่วางตำแหน่ง
3. การขันสกรูเกินแรงบิด: ทำให้เกิดความเค้นภายในและการบิดเบี้ยวทางเรขาคณิตอย่างถาวรของตัวเพลท
4. ข้ามการสอบเทียบแบบละเอียดของโพรบ และใช้เอาท์พุตการวางศูนย์กลางทางกลไกเป็นเกณฑ์มาตรฐานการตัดเฉือนขั้นสุดท้าย
เหตุใดจึงเลือก JWGRIP
1. ประสบการณ์การวิจัยและพัฒนา EDM ที่ใช้งานได้จริง ทีมวิศวกรของเรารวบรวมข้อเสนอแนะมากมายจากช่างเทคนิคแม่พิมพ์ การทำซ้ำผลิตภัณฑ์ได้รับการปรับให้เหมาะสมสำหรับปัญหาคอขวดของร้านค้าจริง แทนที่จะเป็นเพียงพารามิเตอร์การวาดทางทฤษฎีเท่านั้น
2. การตรวจสอบก่อนการจัดส่งทั้งหน่วยอย่างเข้มงวด คู่แข่งหลายรายเพียงแต่ใช้การตรวจสอบมิติการสุ่มตัวอย่างเท่านั้น JWGRIP R-Type 70×70 EDM Centering Plate ทุกชิ้นจะทำการตรวจสอบทางเรขาคณิตแบบเต็มรายการของ CMM เพื่อคัดกรองชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนดก่อนส่งมอบ
3. ระยะเวลารอคอยสินค้าที่มั่นคงสำหรับคำสั่งซื้อแบบมาตรฐานและแบบกำหนดเอง ผลิตภัณฑ์มาตรฐานขนาด 70×70 จะรักษาสต็อกการผลิต สำหรับข้อกำหนดการกำหนดตำแหน่งหัวหน้าหรือการวางหลุมแบบกำหนดเอง ทีมวิศวกรจะเสร็จสิ้นการตรวจสอบการวาดภาพภายใน 12 วันทำการ และยืนยันกำหนดการที่เป็นไปได้ เวลาสั่งซื้อมาตรฐาน: 10-15 วันทำการ
4. การสนับสนุนทางเทคนิคที่มุ่งเน้นแอปพลิเคชัน เมื่อลูกค้าพบกับความสับสนในการประกอบหรือประสิทธิภาพการจัดศูนย์กลางที่ผิดปกติ ทีมสนับสนุนด้านเทคนิคจะให้คำแนะนำในการแก้ไขปัญหาเชิงปฏิบัติตามประสบการณ์จริงของเวิร์กช็อป EDM
5. การจัดการการตรวจสอบย้อนกลับแบบแบตช์ที่สมบูรณ์ แต่ละแผ่นมีหมายเลขซีเรียลพิเศษ เมื่อปัญหาที่ไม่คาดคิดที่เกี่ยวข้องกับตำแหน่งเกิดขึ้น พารามิเตอร์การผลิตดั้งเดิมและเอกสารการตรวจสอบที่เก็บถาวรสามารถเรียกดูได้อย่างรวดเร็วสำหรับการวิเคราะห์ทางเทคนิคที่ต้นตอ
คำถามที่พบบ่อย
คำถามที่ 1: JWGRIP R-Type 70x70 EDM Centering Plate สามารถขจัดความเบี่ยงเบนของศูนย์กลางทั้งหมดได้หรือไม่
A1: ให้เกณฑ์มาตรฐานการกำหนดศูนย์กลางทางกลที่มีความเสถียร และไม่สามารถขจัดทุกสาเหตุของการเบี่ยงเบนได้ การชดเชยพิกัดตามโพรบขั้นสุดท้ายยังคงเป็นสิ่งจำเป็น ข้อผิดพลาดในการกำหนดตำแหน่งอาจเกิดจากการสวมใส่ของอิเล็กโทรดจิ๊ก การติดตั้งฟิกซ์เจอร์ที่หลวม หรือการเสียรูปของก้านอิเล็กโทรด ผู้ปฏิบัติงานต้องตรวจสอบการประกอบจิ๊กทั้งหมดเป็นระยะ
คำถามที่ 2: แผ่นยึดตรงกลางนี้เหมาะสำหรับการเสียบจิ๊กขั้วไฟฟ้ากราไฟท์ขนาดใหญ่ที่มีน้ำหนักมากบ่อยครั้งหรือไม่
A2: รองรับงานตั้งศูนย์กลางกราไฟท์-อิเล็กโทรด-จิ๊ก สำหรับการประกอบที่มีน้ำหนักมากเป็นพิเศษ ให้ควบคุมแรงสัมผัสของด็อกกิ้งอย่างเคร่งครัดและห้ามไม่ให้กระแทกรุนแรง แม้ว่าจะมีการปรับ R-chamfer ให้เหมาะสมที่สุด แต่การรับแรงกระแทกที่มากเกินไปยังคงสร้างความเสียหายจากการเยื้องบนไหล่ตำแหน่ง
คำถามที่ 3: คุณสามารถปรับแต่งรูปแบบรูที่ไม่ได้มาตรฐานหรือมิติตำแหน่งบอสพิเศษได้หรือไม่?
A3: ใช่. กรุณาส่งแบบทางเทคนิคที่สมบูรณ์พร้อมข้อกำหนดที่ชัดเจนสำหรับรูปแบบรู รูปทรงของบอสในการวางตำแหน่ง ความเรียบ และความทนทานต่อความขนาน แผนกวิศวกรรมจะประเมินความสามารถในการผลิตภายใน 12 วันทำการและออกใบเสนอราคาอย่างเป็นทางการ
คำถามที่ 4: เงื่อนไขความเสียหายใดบ้างที่ไม่รวมอยู่ในการรับประกัน
A4: นี่เป็นของส่วนประกอบการจับงานการวางตำแหน่งที่มีความแม่นยำสูง การรับประกันครอบคลุมถึงข้อบกพร่องที่เกิดจากการผลิตในการส่งมอบ เช่น ความเรียบที่ไม่เป็นไปตามข้อกำหนด ความขนาน และความแข็ง ความเสียหายที่เกิดจากการชน การติดตั้งแรงบิดที่ไม่เหมาะสม รอยขีดข่วนของอนุภาค และการสึกหรอจากการบริการตามปกติ อยู่นอกเหนือความคุ้มครองของการรับประกัน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร