ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






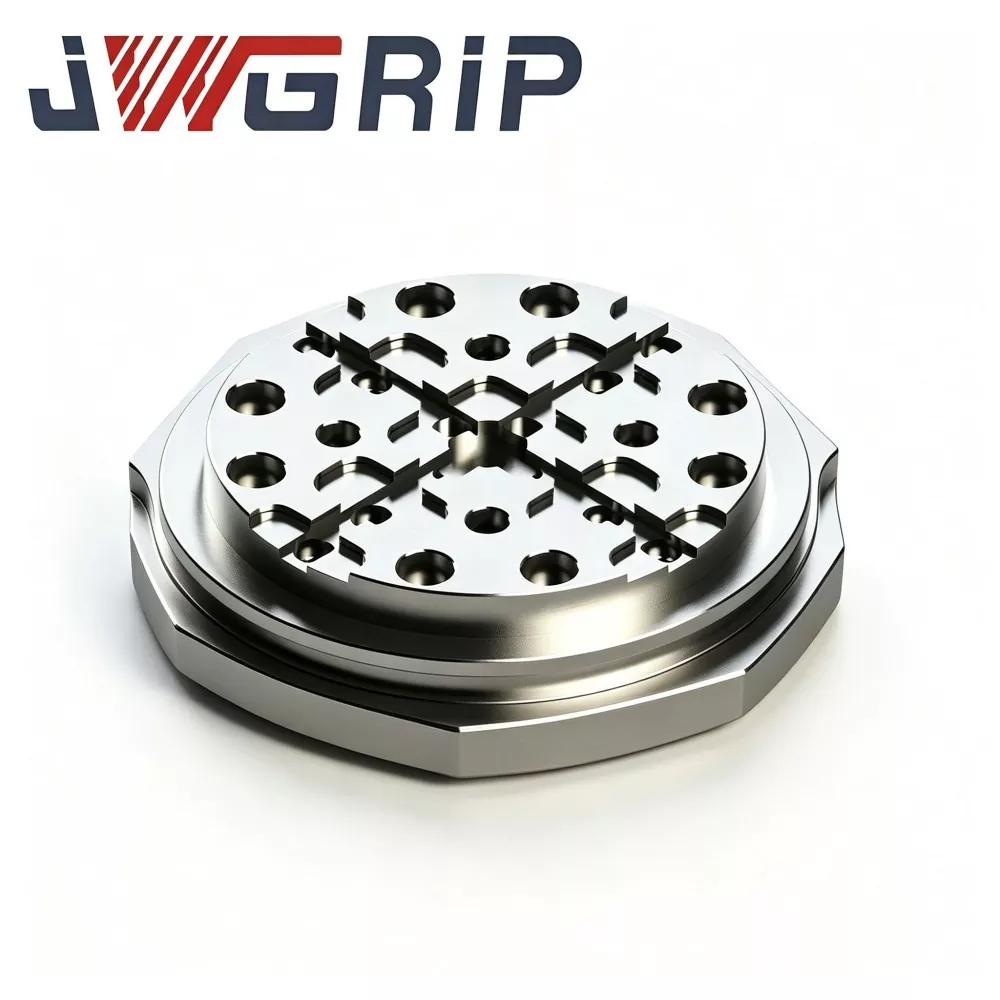
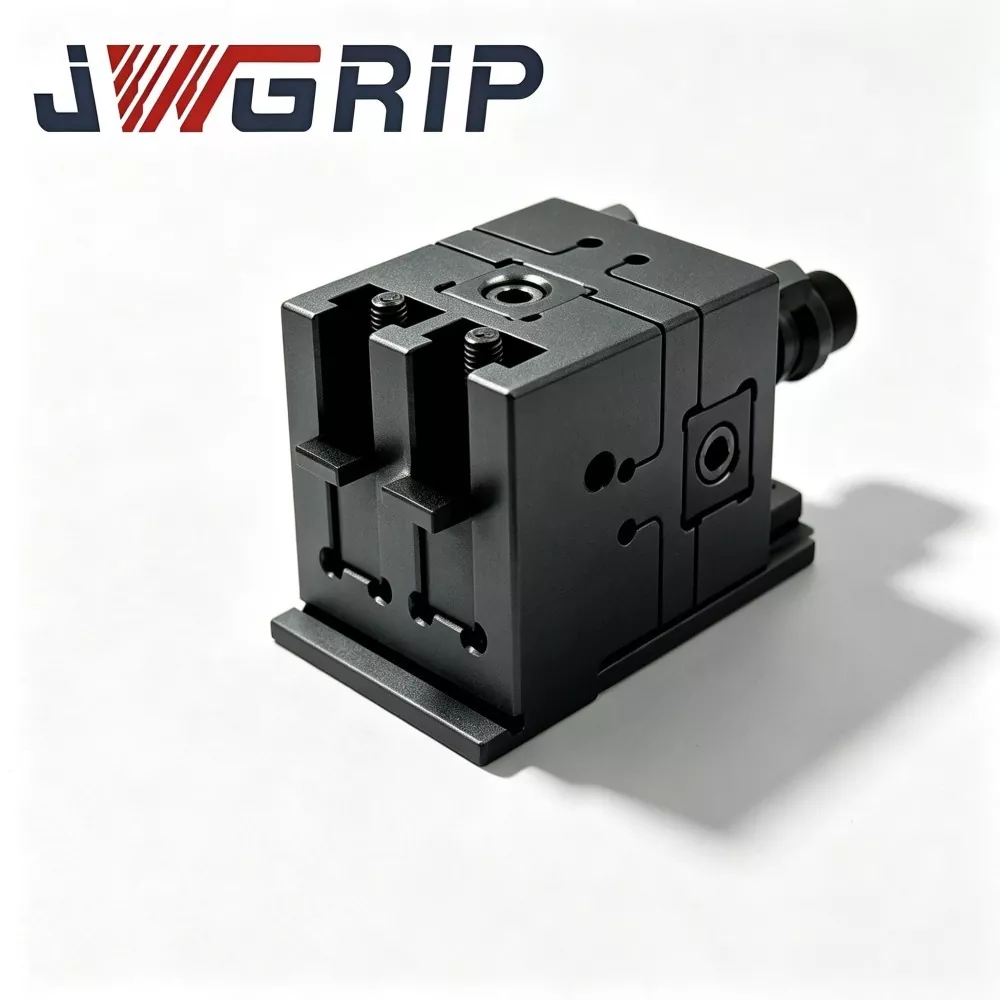
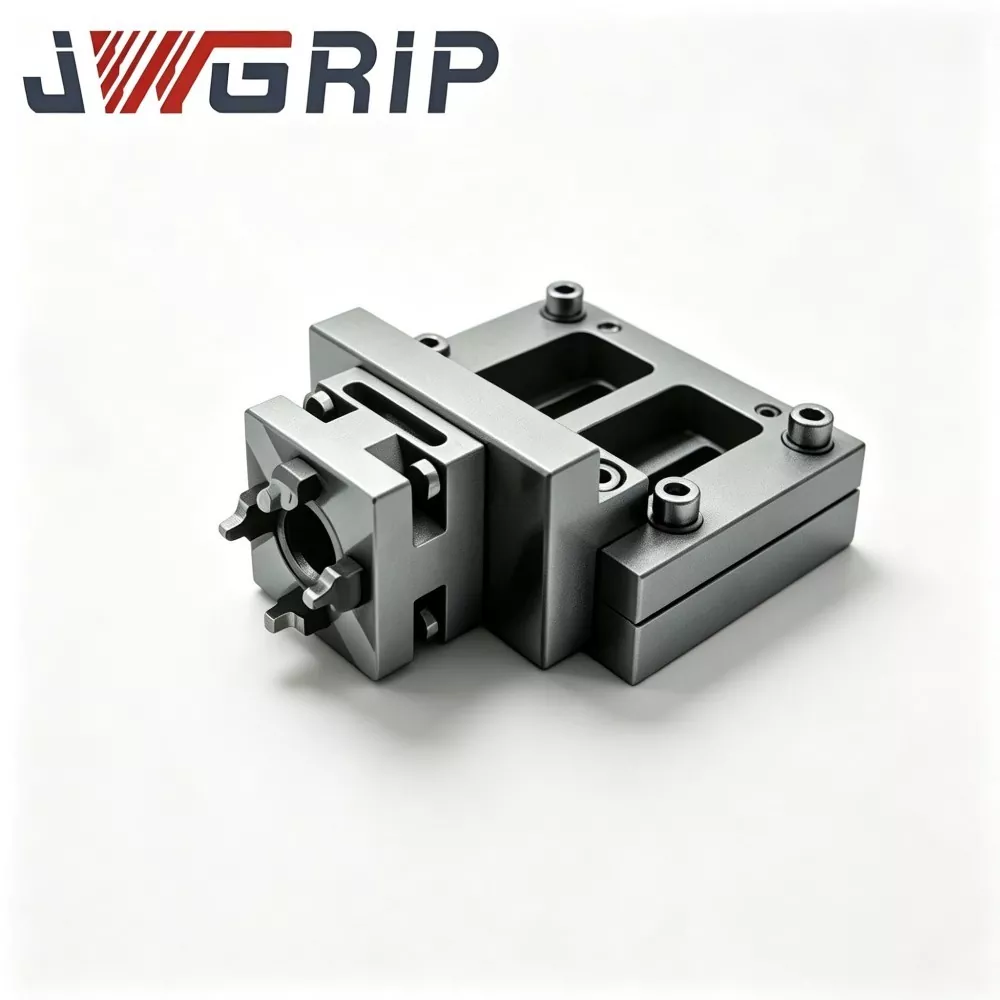
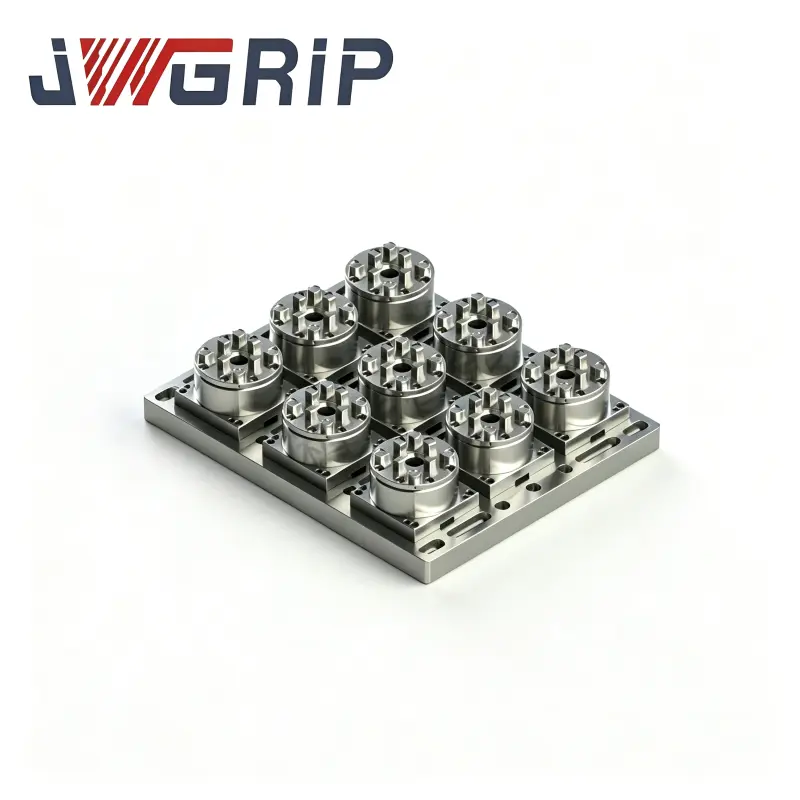
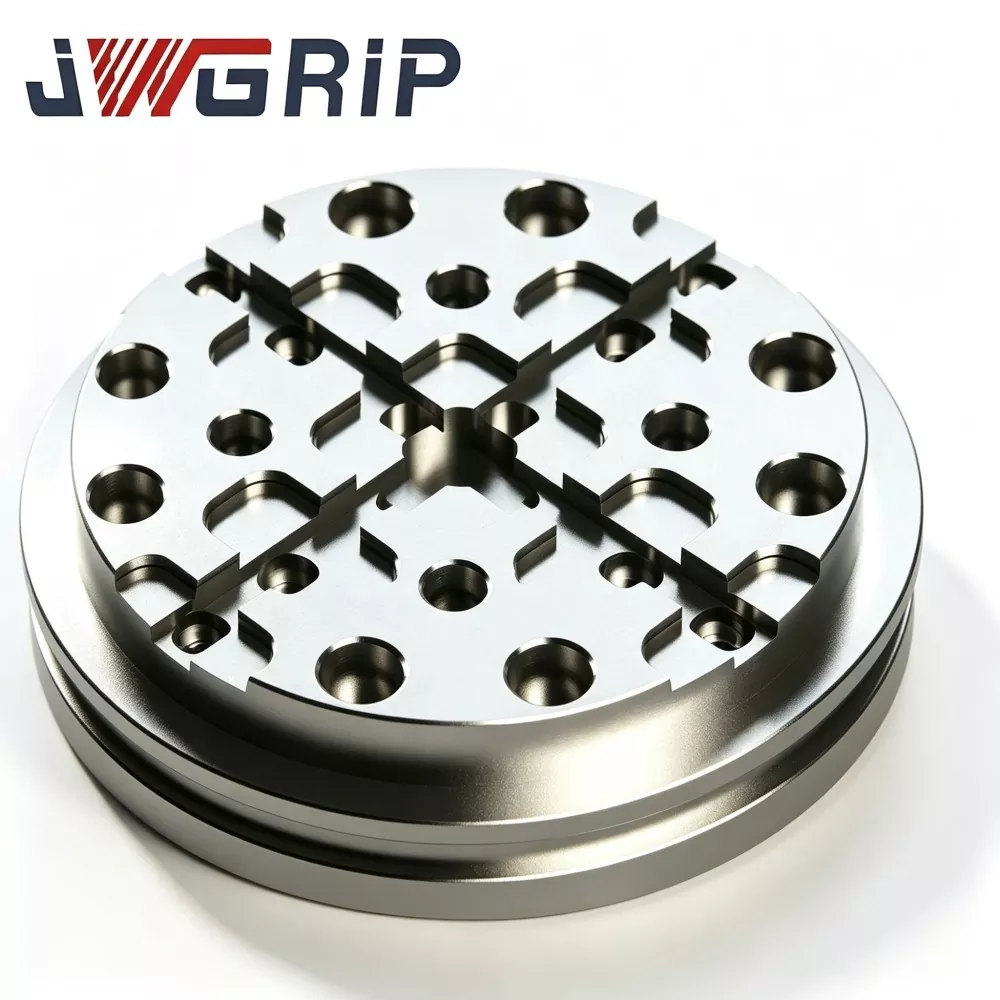
พาเลท EDM ชนิด R 156 มม. สำหรับงาน Zero Point
JWGRIP ซัพพลายเออร์ผู้มีประสบการณ์ในการส่งมอบโซลูชัน ODM ที่ได้รับการพิสูจน์แล้วสำหรับฮาร์ดแวร์การจัดการงาน EDM ที่มีความแม่นยำสูง นำเสนอพาเลท EDM R-Type 156 มม. ที่มีโครงสร้างแข็งแกร่งสำหรับงาน Zero Point Workholding ซึ่งเป็นส่วนประกอบสำคัญในการจัดซื้อสำหรับการถ่ายโอน EDM ข้ามกระบวนการ sinker ในโรงงานสร้างแม่พิมพ์ขนาดกลางและขนาดใหญ่ ทำจากเหล็กโลหะผสมที่ผ่านการชุบแข็งก่อนคลายความเครียด ผ่านการรักษาเสถียรภาพทางความร้อนหลายรอบ การตัดเฉือนร่องเปลี่ยนประเภท R และการเจียรที่มีความแม่นยำสูงพิเศษแบบเต็มหน้า ติดตั้งสถาปัตยกรรมการระบายน้ำแบบผันแปรของชิปสำหรับสภาพแวดล้อมแท็งก์ EDM ที่กระเด็น ร่องระบายความเค้นรูป R ที่เป็นเอกลักษณ์จะกระจายความเครียดในพื้นที่สูงจากรอบการล็อคและปลดล็อคจุดศูนย์ซ้ำๆ และยับยั้งการเปลี่ยนรูประดับไมโครของการระบุตำแหน่งที่หน้าข้อมูลหลังจากการดำเนินการแบบวนรอบเป็นเวลานาน
ขั้นตอนการทำแม่พิมพ์แบบดั้งเดิมประสบปัญหาการเปลี่ยนแปลงเกณฑ์มาตรฐานและการเสียรูปของข้อมูลเล็กน้อยที่เกิดจากการแลกเปลี่ยนฟิกซ์เจอร์ข้ามสถานีบ่อยครั้ง พาเลทจุดศูนย์แบบทั่วไปที่มีร่องมุมขวาแบบแข็งจะรวมความเครียดในการล็อคและสูญเสียความเรียบตลอดรอบ เมื่อรวมกับการกระเด็นของน้ำหล่อเย็นและการสะสมเศษอย่างต่อเนื่อง พาเลทธรรมดาทำให้เกิดความล้มเหลวในการกำหนดตำแหน่งและภาระงานในการทำความสะอาดด้วยตนเองจำนวนมาก พาเลท EDM JWGRIP R-Type 156 มม. ที่ได้รับการอัพเกรดสำหรับการทำงานแบบ Zero Point นี้ จะช่วยแก้ไขข้อเสียเปรียบทั่วทั้งอุตสาหกรรม
ตัวเหล็กที่มีความเสถียรทางความร้อนช่วยขจัดความเค้นตกค้างภายใน ในขณะที่ร่อง R ที่ปรับให้เหมาะสมจะกระจายแรงกระแทกในการจับยึดอย่างสม่ำเสมอ การออกแบบการระบายน้ำและการหลีกเลี่ยงเศษในตัวสามารถรับมือกับสภาวะ EDM ที่รุนแรง โดยรักษาความเรียบของข้อมูลที่มั่นคงและความแม่นยำในการทำซ้ำ ทำให้การเคลื่อนย้ายชิ้นงานข้ามสถานีเป็นมาตรฐาน ลดเวลาการตั้งค่าเสริม ทำให้ความแม่นยำในการขึ้นรูปแม่พิมพ์หลายชุดมีความเสถียร และให้การสนับสนุนการระบุตำแหน่งจุดศูนย์ที่มีความแข็งแกร่งสูงสำหรับสายการผลิตแม่พิมพ์ขนาดกลางและขนาดใหญ่แบบอัตโนมัติ
จุดปวดจริง
โรงผลิตแม่พิมพ์สมัยใหม่ขนาดกลางถึงขนาดใหญ่ใช้การทำงานแบบศูนย์จุดเพื่อให้บรรลุการเตรียมฟิกซ์เจอร์แบบออฟไลน์และการถ่ายโอนชิ้นส่วนข้ามสถานีตามแนวคิดการผลิตแบบลีน ถึงกระนั้นก็ตาม ผู้ใช้ปลายทางจำนวนมากยังคงเผชิญกับปัญหาในทางปฏิบัติที่ยากลำบากด้วยการติดตั้งพาเลทจุดศูนย์สากลทั่วไปบนเครื่อง EDM แบบซิงเกอร์
· พาเลทแบบทั่วไปมีรูปทรงร่องด้านในที่มีมุมแหลม ภายใต้การโหลดล่วงหน้าแบบจุดศูนย์ซ้ำๆ ความเครียดจะสะสมที่มุมที่แหลมคม และกระตุ้นให้เกิดความผิดเพี้ยนระดับไมโครของ Datum-face อย่างช้าๆ
· พาเลทมาตรฐานส่วนใหญ่ขาดคุณสมบัติการระบายน้ำแบบชิปและของเหลวอิเล็กทริกโดยเฉพาะ เศษซากที่ผสมกับของเหลวอิเล็กทริกกองอยู่รอบ ๆ รู การทำความสะอาดด้วยการเป่าลมไม่สามารถขจัดสิ่งปนเปื้อนได้อย่างสมบูรณ์ ซึ่งจะค่อยๆ ทำลายตำแหน่งระยะห่างที่พอดี และลดประสิทธิภาพในการวางตำแหน่งซ้ำ
· เมื่อเม็ดมีดแม่พิมพ์ไหลจากสถานีกัดไปยังถัง EDM การเคลื่อนตัวของตำแหน่งที่มองไม่เห็นจะสะสมทีละขั้นตอน ส่งผลให้เกิดการทำงานซ้ำหรือเศษชิ้นส่วนที่มีราคาแพงสำหรับส่วนประกอบแม่พิมพ์หลายช่องที่มีมูลค่าสูง
ปฐมนิเทศการพัฒนา
JWGRIP R-Type 156mm EDM Pallet for Zero Point Workholding ได้รับการออกแบบมาเพื่อแก้ไขปัญหาคอขวดของเวิร์กโฟลว์แบบ zero-point ของ sinker-EDM ดังที่กล่าวข้างต้น แตกต่างจากพาเลทจุดศูนย์ทั่วไปที่ได้รับการตรวจสอบภายใต้สภาพห้องปฏิบัติการที่แห้งเท่านั้น ทีมวิศวกรของเราได้ทำการทดสอบภาคสนามมากมายภายในสภาพแวดล้อมแทงค์ทำงาน EDM ในโลกแห่งความเป็นจริง เงื่อนไขการทดสอบครอบคลุมการแช่ของเหลวไดอิเล็กตริก มลพิษของชิป และการล็อคแบบไซคลิกล่วงหน้า
· ด้วยการใช้ประโยชน์จากความคิดเห็นที่ไซต์งานเป็นเวลาหลายปีจากลูกค้าแม่พิมพ์ทั่วโลก การสร้างต้นแบบหลายครั้งผ่านรอบการจำลองการล็อค-ปลดล็อคจุดศูนย์นับหมื่นก่อนการเปิดตัวการผลิตจำนวนมาก
· สามารถติดตั้งพาเลทเข้ากับโมดูลฐานจุดศูนย์กระแสหลักได้โดยตรง ขนาดภายนอก 156 มม. เหมาะกับการจับยึดสำหรับเม็ดมีดแม่พิมพ์ขนาดกลาง-ใหญ่และฟิกซ์เจอร์อิเล็กโทรดน้ำหนักมาก
· นอกเหนือจากข้อกำหนดมาตรฐานแล้ว บริการ JWGRIP ODM ยังมีคุณสมบัติโครงสร้างที่ปรับแต่งได้สำหรับเซลล์จุดศูนย์ EDM อัตโนมัติแบบพิเศษที่ได้รับการปรับปรุงใหม่
หลักการทำงาน
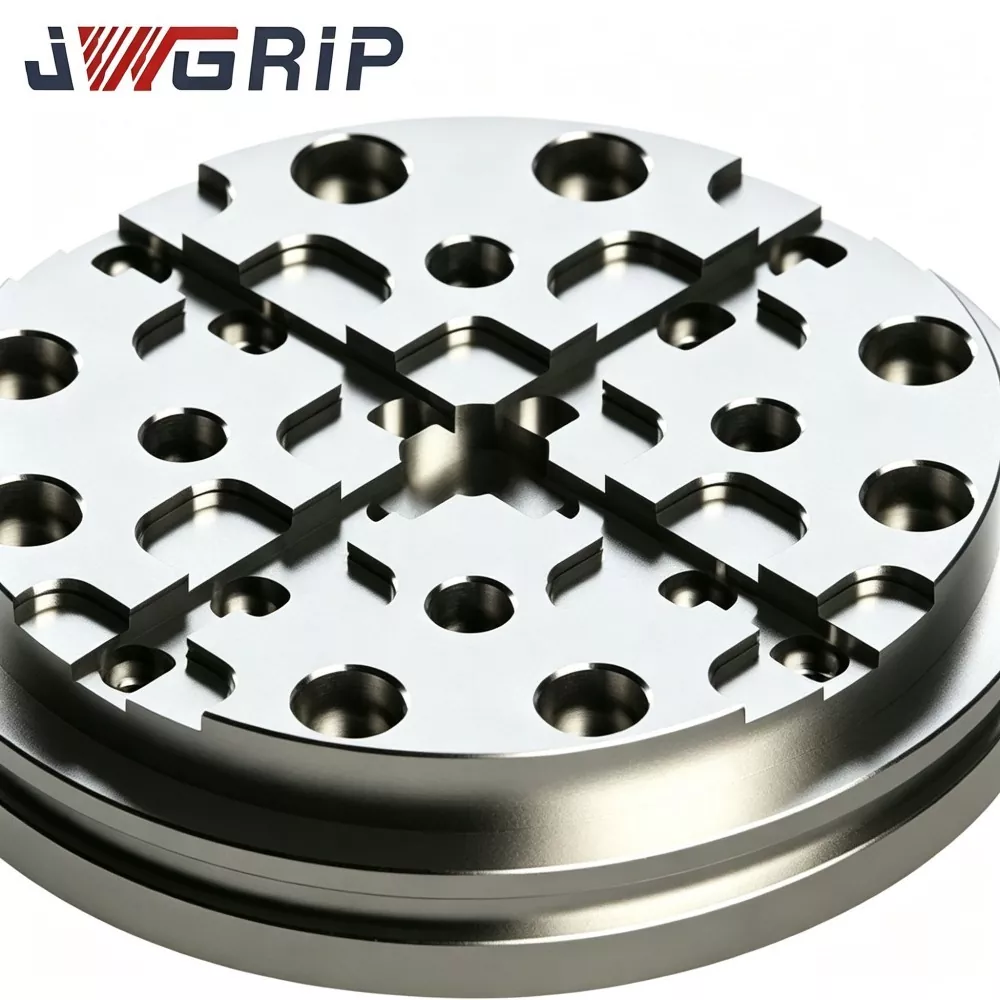
พาเลท EDM ของ JWGRIP R-Type 156 มม. สำหรับงานแบบจุดศูนย์ทำหน้าที่เป็นตัวพาข้อมูลในการรับน้ำหนักภายในระบบนิเวศของงานแบบจุดศูนย์ ตั้งอยู่ระหว่างโมดูลล็อคจุดศูนย์และแผ่นยึดด้านบน/จิ๊กใส่แม่พิมพ์ หลังจากเชื่อมต่อเข้ากับหมุดระบุตำแหน่งจุดศูนย์และดำเนินการดึงล็อคแบบนิวแมติกแล้ว ระบบจะสร้าง Datum เชิงกลที่เป็นหนึ่งเดียว รองรับการประกอบฟิกซ์เจอร์แบบออฟไลน์และการส่งมอบชิ้นงานข้ามสถานีที่รวดเร็วโดยไม่ต้องระบุหน้าปัดแบบเต็ม
พาเลทแบบจุดศูนย์แบบธรรมดาจะรวบรวมแรงกดล็อคที่มุมร่องแหลมคม หลังจากรอบการล็อคและปลดล็อคนับไม่ถ้วน การเปลี่ยนรูปของไมโครพลาสติกที่ตกค้างจะสะสมและความเรียบของข้อมูลจะลอยไป
· การอัพเกรดหลักของพาเลท JWGRIP R-Type อยู่ที่โครงสร้างร่องเปลี่ยนประเภท R-type ที่ราบรื่นอย่างต่อเนื่อง โปรไฟล์โค้ง R กระจายแรงกดล็อคแบบเข้มข้นบนพื้นผิวผนังร่องที่กว้างกว่า แทนที่จะเป็นโซนมุมแหลมที่แคบ
· ในขณะเดียวกัน ช่องระบายน้ำแบบผันแปรแบบบูรณาการจะช่วยนำทางของเหลวอิเล็กทริก EDM และเศษที่ถูกกัดเซาะให้ห่างจากโซนการหาตำแหน่งรูผสมพันธุ์ ซึ่งช่วยลดความเสี่ยงในการปนเปื้อนของอนุภาคสำหรับอินเทอร์เฟซที่พอดีอย่างแม่นยำ
ข้อดีของผลิตภัณฑ์หลัก
1. สถาปัตยกรรมร่องกระจายความเค้นชนิด R การทดสอบในห้องปฏิบัติการเปรียบเทียบโหลดแบบไซคลิกแสดงให้เห็นว่า: ภายใต้แรงดึงล็อคจุดศูนย์ที่เหมือนกัน JWGRIP R-Type 156 มม. EDM Pallet จะลดความเค้นเฉพาะจุดสูงสุดได้ประมาณ 35 % เมื่อเทียบกับพาเลทแบบจุดศูนย์ที่มีร่องคมทั่วไป พาเลท EDM ชนิด R 156 มม. สำหรับงาน Zero Point Workholding ช่วยลดความเสี่ยงในการเสียรูปขนาดจิ๋วที่หน้าข้อมูลได้อย่างมาก หลังจากรอบการล็อคและปลดล็อคซ้ำหลายครั้ง
2. การชะลอความคงตัวด้วยความร้อนแบบหลายเฟส สารตั้งต้นที่ทำจากโลหะผสมเหล็กที่ผ่านการชุบแข็งล่วงหน้าจะผ่านการชราภาพด้วยความเครียดที่อุณหภูมิสูงสามขั้นตอนหลังจากการกลึงหยาบเพื่อขจัดความเค้นตกค้างภายในส่วนใหญ่ ภายในช่วงอุณหภูมิของเวิร์คช็อปในโลกแห่งความเป็นจริง 14-32°C ความแปรผันของความเรียบของข้อมูลบนพาเลทสำเร็จรูปจะถูกควบคุม ≤0.0030 มม. ซึ่งต้านทานการบิดเบือนจากความร้อนที่เกิดจากความผันผวนของอุณหภูมิถัง EDM
3. การเจียรที่มีความแม่นยำสูงพิเศษแบบเต็มหน้า จุดอ้างอิงการจับคู่จุดศูนย์ด้านล่าง ข้อมูลการติดตั้งฟิกซ์เจอร์ด้านบน และพื้นผิวสัมผัสของร่องระบุตำแหน่ง ทั้งหมดได้รับการเจียรที่มีความแม่นยำสูงเป็นพิเศษ ความเรียบของ Datum บน ≤0.0025 มม. ความขนานของข้อมูลการผสมพันธุ์จากบนลงล่าง ≤0.0040 มม. ความขนานที่เสถียรรับประกันความสอดคล้องของข้อมูลผ่านวงจรการถอดแยกชิ้นส่วนและประกอบกลับซ้ำหลายครั้ง
4. ระบบระบายน้ำแบบผันเศษในตัว ทางเดินร่องระบายน้ำอย่างต่อเนื่องที่สร้างขึ้นโดยเฉพาะเพื่อเปลี่ยนทิศทางของไหลอิเล็กทริกและเศษที่ถูกกัดเซาะออกจากโซนรูยึดตำแหน่ง ลดการสะสมของอนุภาคที่ตกค้างบนอินเทอร์เฟซที่พอดีอย่างแม่นยำภายใต้สภาพการทำงานของ EDM ที่จมอยู่ใต้น้ำ
5. พื้นผิวป้องกันการกัดกร่อนแบบผสมผสานใช้การบำบัดป้องกันสนิมทั้งพาเลท ทนทานต่อการกระเด็นและการแช่บางส่วนของของเหลวอิเล็กทริก EDM เป็นเวลานาน และยับยั้งการเกิดสนิมจุดภายในสภาพแวดล้อมถังเครื่องจักร EDM ที่มีความชื้น
6. อินเทอร์เฟซการระบุตำแหน่งที่เข้ากันได้กับมาตรฐานและการสนับสนุน ODM ที่ยืดหยุ่น รูพินระบุตำแหน่งสำเร็จรูปและรูสกรูล็อคตรงกับข้อกำหนดโมดูลจุดศูนย์ขนาด 156 หลักทั่วไป JWGRIP สามารถปรับเค้าโครงของรู เส้นทางร่องระบายน้ำ และขนาดรูปร่างภายนอกตามแบบทางวิศวกรรมของลูกค้าสำหรับโครงการฟื้นฟูเซลล์ฟิกซ์เจอร์สำหรับวัตถุประสงค์พิเศษ
7. กลไกการเก็บถาวรคุณภาพที่ตรวจสอบย้อนกลับได้เต็มรูปแบบ แต่ละพาเลทที่ทำเสร็จแล้วจะมีหมายเลขประจำชุดที่แกะสลักด้วยเลเซอร์โดยเฉพาะ ชุดข้อมูลการตรวจสอบที่สมบูรณ์ของผลการทดสอบความเรียบ ความขนาน และการเปลี่ยนรูปแบบโหลดในสถานะโหลด จะถูกเก็บไว้เพื่อให้สามารถตรวจสอบย้อนกลับได้ สะดวกสำหรับการจัดการคุณภาพสำหรับองค์กรผลิตแม่พิมพ์ขนาดใหญ่
กระบวนการผลิต
ชุดการผลิตพาเลท EDM ของ JWGRIP R-Type 156 มม. ทุกชุดปฏิบัติตามขั้นตอนการผลิตที่ควบคุมแบบห่วงโซ่เต็มรูปแบบอย่างเคร่งครัด:
1. การตรวจสอบองค์ประกอบวัตถุดิบและความแข็งที่เข้ามา
2. การกัดหยาบด้วย CNC (รวมถึงคุณสมบัติร่องเปลี่ยนผ่านแบบ R และช่องระบายน้ำ)
3. ริ้วรอยบรรเทาความเครียดที่อุณหภูมิสูงระยะแรก
4. การตัดเฉือนกึ่งสำเร็จรูป
5. อายุการรักษาเสถียรภาพทางความร้อนระดับมัธยมศึกษาและระดับอุดมศึกษา
6. การหาตำแหน่งรูและการขึ้นรูปรูสกรูล็อค
7. การเจียรที่มีความแม่นยำสูงพิเศษแบบสองด้านพร้อมร่อง
8. การสแกนโปรไฟล์เรขาคณิตหลายรายการ CMM
9. การทดสอบการเปลี่ยนรูปแรงดึงแบบดึงจุดศูนย์จำลอง
10. การกำจัดเศษ-ร่อง-ร่อง-กำจัดเสี้ยน
11. การทำเครื่องหมายหมายเลขซีเรียลด้วยเลเซอร์
12. ทู่ป้องกันสนิมทั้งพาเลท
13. การตรวจสอบภาพขั้นสุดท้าย + มิติใหม่
14. คลังสินค้าสำเร็จรูป
โรงงาน JWGRIP ใช้มาตรฐานระบบการจัดการคุณภาพ ISO 9001 อุปกรณ์มาตรวิทยาหลัก รวมถึงเครื่องวัดพิกัด อินเตอร์เฟอโรมิเตอร์ความเรียบ และม้านั่งทดสอบการจำลองโหลดแบบจุดศูนย์ จะได้รับการสอบเทียบทางมาตรวิทยาอย่างเป็นทางการเป็นระยะๆ ทุกพาเลทที่เสร็จแล้วจะถูกจัดส่งพร้อมรายงานการตรวจสอบที่เป็นอิสระ สำหรับคำสั่งซื้อที่กำหนดเองของ ODM สามารถจัดเตรียมเอกสารรับรองวัสดุและบันทึกการทดสอบของบุคคลที่สามบางส่วนได้ตามคำขอของผู้ซื้อ
รายการตรวจสอบการบำรุงรักษา
1. ก่อนที่จะติดตั้งพาเลท EDM JWGRIP R-Type 156 มม. สำหรับงาน Zero Point ให้ทำความสะอาดพื้นผิวผสมพันธุ์ด้านบนของโมดูลจุดศูนย์ให้สะอาดหมดจด ข้อมูลด้านล่างของพาเลท ผนังด้านในระบุตำแหน่งรูพิน และช่องร่องคายเศษ ขจัดเศษโลหะ ผงคาร์บอน และของเหลวไดอิเล็กทริกที่ตกค้าง อนุภาคแปลกปลอมที่ติดอยู่ระหว่างส่วนต่อประสานการผสมพันธุ์จะกระตุ้นให้เกิดการบิดเบี้ยวของพาเลทภายใต้พรีโหลดแบบล็อคแบบดึงจุดศูนย์
2. ใช้งานโมดูลล็อคจุดศูนย์อย่างเคร่งครัดภายใต้แรงดันลมที่กำหนดโดยผู้ผลิต อย่าป้อนแรงดันอากาศเกินพิกัด การดึงโหลดมากเกินไปจะส่งผลให้เกิดการบิดเบือนทางเรขาคณิตของพาเลทอย่างถาวร
3. หลังจากล็อคการดึงจุดศูนย์เสร็จสิ้นแล้ว ห้ามข้ามการชดเชยแบบละเอียดตามโพรบ ข้อมูลจุดศูนย์ทางกลไม่สามารถชดเชยความเบี่ยงเบนเล็กๆ น้อยๆ ของระยะห่างจากการประกอบได้
4. ทุก 9-12 วันทำการ: ทำการตรวจสอบด้วยสายตาเพื่อดูรอยขีดข่วนและการเยื้องที่พื้นผิวข้อมูล ตรวจสอบร่องเบี่ยงเบนเศษสำหรับการอุดตันของอนุภาค รันการทดสอบการวางตำแหน่งซ้ำในสถานะโหลดเป็นระยะ
5. หลังจากการถอดชิ้นส่วน ให้ทำความสะอาดผิวหน้า Datum และร่องระบายน้ำทั้งหมดก่อนใส่ลงในกล่องเกจโดยเฉพาะ อย่าวางชิ้นงานดิบที่หนักมากซ้อนกันบนพื้นผิวข้อมูลด้านบนของพาเลทโดยตรง
ความได้เปรียบในการแข่งขัน
พาเลทศูนย์จุดขนาด 156 ที่มีจำหน่ายในท้องตลาดจำนวนมากใช้รูปแบบร่องด้านในที่ทำมุมแหลมโดยไม่มีการปรับประสิทธิภาพการปล่อยความเค้นประเภท R คู่แข่งจำนวนมากละเว้นร่องระบายน้ำแบบผันเศษแบบพิเศษ และลดวงจรอายุการรักษาเสถียรภาพทางความร้อนเพื่อลดต้นทุนการผลิต
1. ความต้านทานต่อความเครียด: พาเลทที่มีร่องคมของคู่แข่งมีแนวโน้มที่จะสร้างการเสียรูประดับจุลภาคเฉพาะที่หลังจากรอบการล็อคและปลดล็อคจุดศูนย์ที่ 7,000-12,000 พาเลท JWGRIP R-Type พร้อมร่องระบายความเค้นรูป R ช่วยลดความเสี่ยงในการเสียรูปภายใต้รอบการดึงโหลดซ้ำๆ ได้อย่างมาก
2. ประสิทธิภาพในการป้องกันมลพิษ: พาเลทคู่แข่งส่วนใหญ่ไม่มีช่องเปลี่ยนชิปในตัว ชิป EDM และไดอิเล็กทริกตกค้างสะสมอยู่ใกล้รูระบุตำแหน่ง ร่องระบายน้ำแบบรวมของเราจะเบี่ยงเบนสิ่งปนเปื้อนออกจากโซนที่พอดีอย่างแม่นยำ และลดภาระในการทำความสะอาดด้วยตนเอง
3. การควบคุมความเครียดภายใน: ผลิตภัณฑ์คู่แข่งจำนวนมากช่วยลดขั้นตอนการชรา ความเครียดที่เหลือจะปล่อยออกมาอย่างช้าๆ ภายใต้การหมุนเวียนของอุณหภูมิ และทำให้เกิดการเคลื่อนตัวของความเรียบในช่วงปลายเฟส การปรับเสถียรภาพทางความร้อนแบบหลายเฟสของ JWGRIP ขจัดความเครียดที่ตกค้างส่วนใหญ่ และรักษาเสถียรภาพทางเรขาคณิตในระยะยาว
4. ขอบเขตการตรวจสอบ: ซัพพลายเออร์จำนวนมากดำเนินการตรวจสอบการสุ่มตัวอย่างเพียงบางส่วนเท่านั้น พาเลท JWGRIP ทุกพาเลทจะทำการสแกนเรขาคณิต CMM แบบเต็มรายการ พาเลทดัดแปลง ODM ยังได้รับการตรวจสอบคุณสมบัติพิเศษอีกด้วย
5. ความสามารถในการปรับแต่ง: โรงงานส่วนใหญ่สามารถจัดหาได้เฉพาะพาเลทขนาดมาตรฐานคงที่เท่านั้น ด้วยเวิร์กโฟลว์ ODM ที่ครบถ้วน JWGRIP สามารถออกแบบรูปร่างภายนอก เค้าโครงของรู และร่องระบายน้ำใหม่สำหรับโครงการเซลล์ติดตั้งจุดศูนย์ EDM ที่สร้างขึ้นใหม่แบบพิเศษ
คำถามที่พบบ่อย
คำถามที่ 1: JWGRIP R-Type 156mm EDM Pallet สามารถเกิดการเสียรูปเป็นศูนย์ได้หรือไม่ โดยไม่จำกัดรอบการล็อคและปลดล็อคจุดศูนย์
ตอบ: ร่องระบายความเค้นประเภท R ที่ได้รับการปรับปรุงพร้อมร่องเปลี่ยนเศษช่วยลดการเสียรูปและความเสี่ยงจากมลภาวะของอนุภาคได้อย่างมาก ไม่สามารถรับประกันการเปลี่ยนรูปเป็นศูนย์สัมบูรณ์ได้หลังจากการดำเนินการโหลดแบบไซคลิกจำนวนมาก ผู้ปฏิบัติงานจะต้องรักษาโมดูลจุดศูนย์ให้ทำงานภายในช่วงแรงดันอากาศที่กำหนด และใช้การตรวจสอบตำแหน่งซ้ำในสถานะโหลดเป็นระยะ การชดเชยค่าปรับพิกัดของโพรบยังคงเป็นขั้นตอนการผลิตที่จำเป็น
คำถามที่ 2: พาเลทนี้สามารถรองรับน้ำหนักบรรทุกของการแทรกแม่พิมพ์ที่มีน้ำหนักมากเป็นพิเศษอย่างต่อเนื่องได้หรือไม่
ตอบ: พาเลท EDM JWGRIP R-Type 156 มม. สำหรับงาน Zero Point Workholding ได้รับการออกแบบมาเพื่อการใส่แม่พิมพ์ขนาดกลางถึงขนาดใหญ่และโหลดอิเล็กโทรดฟิกซ์เจอร์ สำหรับสถานการณ์ชิ้นงานที่มีน้ำหนักมากเป็นพิเศษ ผู้ใช้จำเป็นต้องตรวจสอบน้ำหนักบรรทุกโดยรวมกับความสามารถในการรับน้ำหนักที่พิกัดของโมดูลจุดศูนย์ น้ำหนักบรรทุกที่เกินพิกัดจะเร่งการสึกหรอของส่วนต่อประสานพาเลท และอาจทำให้เกิดการเสียรูปถาวร
คำถามที่ 3: หากจำเป็นต้องใช้รูปทรงภายนอกที่ไม่ได้มาตรฐาน เค้าโครงรูพิเศษ และเส้นทางร่องระบายน้ำแบบกำหนดเอง คุณรองรับการผลิต ODM หรือไม่
ก. ใช่. กรุณาส่งแบบทางเทคนิคที่สมบูรณ์โดยระบุโครงร่างภายนอก การจัดตำแหน่งหลุม เส้นทางร่องระบายน้ำ และข้อกำหนดความทนทาน แผนกวิศวกรรมของเราจะเสร็จสิ้นการประเมินความสามารถในการผลิตและส่งใบเสนอราคาอย่างเป็นทางการภายใน 12 วันทำการ
คำถามที่ 4: เงื่อนไขความล้มเหลวใดบ้างที่อยู่ภายใต้การคุ้มครองการรับประกันผลิตภัณฑ์
ตอบ: พาเลท EDM JWGRIP R-Type 156 มม. เป็นของส่วนประกอบข้อมูลรับน้ำหนักแบบจุดศูนย์ที่มีความแม่นยำสูง การรับประกันใช้กับข้อบกพร่องจากการผลิตที่มีอยู่ในการจัดส่ง: ความเรียบที่ไม่เป็นไปตามข้อกำหนด ความขนาน และดัชนีการทดสอบการเปลี่ยนรูปโหลดที่ไม่ผ่านคุณสมบัติ ความเสียหายจากการล็อคด้วยแรงดันเกิน การชนกระแทกอย่างรุนแรง การเสียดสีชิป และการสึกหรอที่สะสมจากการใช้งานแบบวนซ้ำในระยะยาว จะไม่รวมอยู่ในขอบเขตการรับประกัน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร