ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ตัวจับอิเล็กโทรดชนิด R จากผู้ผลิตที่เชื่อถือได้สำหรับการดำเนินการเชื่อมที่เชื่อถือได้
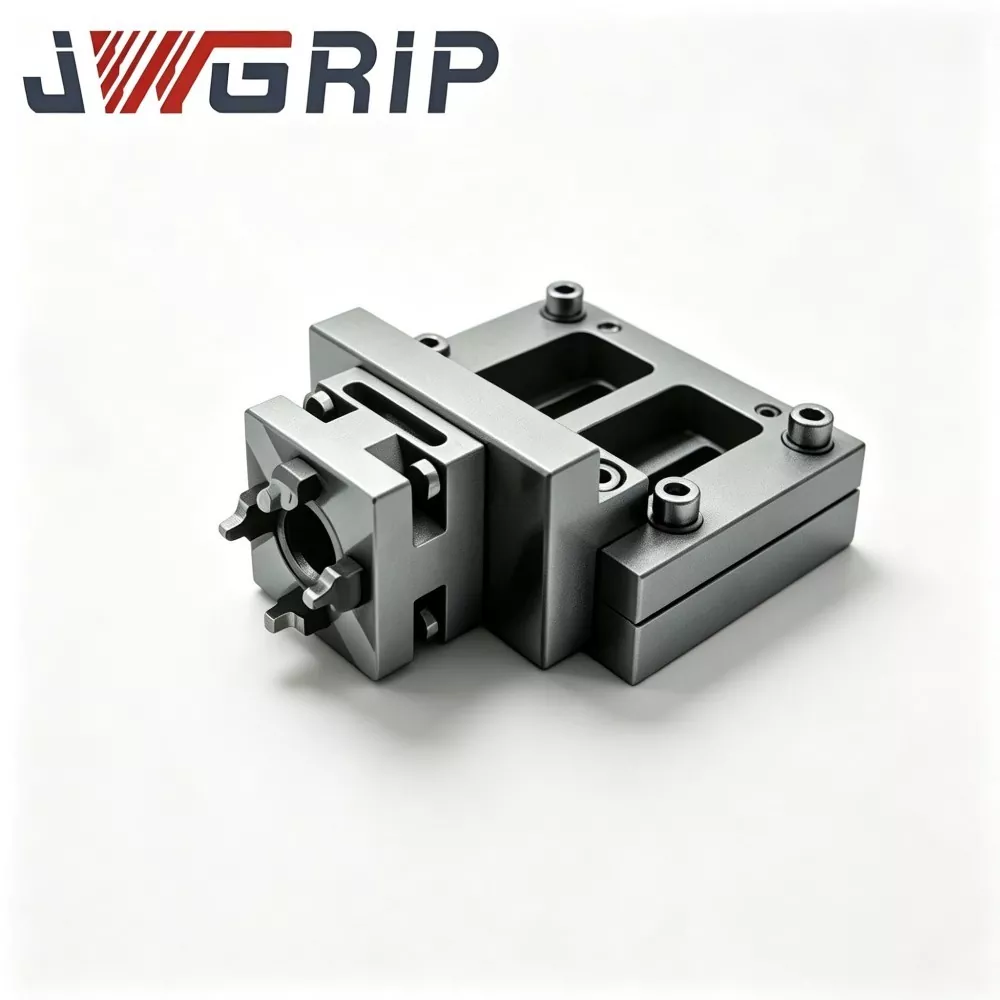
ในฐานะซัพพลายเออร์ที่มีความเชี่ยวชาญเฉพาะด้านของตัวจับยึดอิเล็กโทรดชนิด Rเจดับบลิวกริปผลิตก้านต่อขยาย ชุดปลอกรัด และชุดคานลากแบบนิวแมติกสำหรับผู้ผลิตแม่พิมพ์ วิศวกรกระบวนการ EDM และผู้ซื้ออุปกรณ์จับยึดที่ประสบปัญหาการเบี่ยงเบนหนีศูนย์และการสั่นสะเทือนของอิเล็กโทรดในระหว่างการกัดเซาะประกายไฟในโพรงลึก ส่วนประกอบสำคัญทุกชิ้นต้องผ่านการบำบัดแบบคลายความเครียดและการเจียรที่แม่นยำ เพื่อลดข้อผิดพลาดของการรวมศูนย์เมื่อติดตั้งกราไฟท์และอิเล็กโทรดทองแดงที่หลากหลาย อุปกรณ์เสริมสำหรับติดตั้งเหล่านี้ช่วยลดการโยกเยกในระหว่างการจมลึก ปรับปรุงคุณภาพผิวสำเร็จของรายละเอียดแม่พิมพ์ที่ซับซ้อน นอกเหนือจากชุดประกอบการติดตั้งอิเล็กโทรดแล้ว JWGRIP ยังจำหน่ายอีกด้วยหัวจับ EDM ชนิด Rและหัวจับอิเล็กโทรดที่เข้ากันได้กับ EROWA เพื่อสร้างห่วงโซ่เครื่องมือที่สมบูรณ์ซึ่งครอบคลุมฐานหัวจับจนถึงปลายอิเล็กโทรด
โรงงานทำแม่พิมพ์หลายแห่งมุ่งเน้นไปที่ประสิทธิภาพของหัวจับ EDM และพารามิเตอร์ของเครื่องจุดประกายเท่านั้น โดยไม่สนใจว่าส่วนประกอบการติดตั้งอิเล็กโทรดจะส่งผลโดยตรงต่อผลลัพธ์ของการตัดเฉือนขั้นสุดท้ายอย่างไร แม้แต่อิเล็กโทรดทองแดง-กราไฟท์คุณภาพสูงก็ยังเกิดการเบี่ยงเบนหนีศูนย์ที่ชัดเจนหากจับคู่กับตัวจับยึดคุณภาพต่ำ เมื่อดำเนินการกับโพรงแม่พิมพ์ที่ลึกและแคบ การสั่นสะเทือนเล็กน้อยที่ส่งมาจากตำแหน่งติดตั้งจะทำให้เกิดผนังด้านข้างเป็นคลื่น รัศมีมุมไม่ชัดเจน และช่องว่างประกายไฟที่ไม่สอดคล้องกัน การทำงานซ้ำในโพรงที่ชำรุดจะทำให้อิเล็กโทรดสิ้นเปลือง สิ้นเปลืองรันไทม์ของเครื่องจักร และทำให้การจัดส่งคำสั่งซื้อล่าช้า ชิ้นส่วนติดตั้งสำหรับใช้งานทั่วไปที่มีจำหน่ายทั่วไปจำนวนมากไม่สามารถต้านทานอิทธิพลของของเหลวอิเล็กทริกที่กระเด็นและความผันผวนของอุณหภูมิภายในถังทำงาน EDM ได้ ซึ่งส่งผลให้ความแม่นยำค่อยๆ ลดลงหลังจากเปลี่ยนอิเล็กโทรดซ้ำหลายครั้ง
ความแตกต่างด้านประสิทธิภาพ
ตัวจับยึดเครื่องมือทั่วไปได้รับการออกแบบสำหรับการกัดด้วยความเร็วสูงแทนสภาพแวดล้อมการกัดกร่อนด้วยประกายไฟ โดยแทบไม่คำนึงถึงความต้านทานของของไหลอิเล็กทริก ความผันผวนของความร้อน และข้อกำหนดพิเศษในการจับยึดของอิเล็กโทรดกราไฟท์ที่เปราะบาง
เมื่อเปรียบเทียบกันแล้ว ตัวจับยึดอิเล็กโทรดชนิด R ได้รับการปรับให้เหมาะสมที่สุดสำหรับคุณลักษณะการทำงานของ EDM แบบซิงเกอร์ ก้านต่อขยายชนิด R สำหรับหัวจับอิเล็กโทรด EDM ช่วยขยายระยะการเข้าถึงสำหรับการตัดเฉือนโพรงลึกโดยไม่ต้องขยายการสั่นสะเทือน ปลอกรัด ER32 ชนิด R สำหรับตัวจับอิเล็กโทรด EDM ให้แรงจับยึดตามเส้นรอบวงสม่ำเสมอ ป้องกันไม่ให้อิเล็กโทรดกราไฟท์เปราะแตกร้าวภายใต้แรงกดหนีบ คานลากแบบนิวเมติกชนิด R สำหรับตัวจับอิเล็กโทรด EDM ช่วยให้สามารถล็อคและปลดล็อคอัตโนมัติจากระยะไกล ซึ่งเหมาะกับขั้นตอนการเปลี่ยนอิเล็กโทรดความถี่สูง บล็อกการปรับเทียบ CNC ประเภท R สำหรับงาน EDM รองรับการตรวจสอบออฟเซ็ตอย่างรวดเร็ว ซึ่งช่วยลดระยะเวลาการวัดก่อนที่การประมวลผลประกายไฟจะเริ่มขึ้น ฮาร์ดแวร์สำหรับติดตั้งที่เข้ากันได้อย่างเหมาะสมช่วยให้อิเล็กโทรดมีศูนย์กลางร่วมกันแม้ในขณะที่ทำงานอยู่ห่างจากจุดอ้างอิงของหัวจับ หลีกเลี่ยงข้อบกพร่องที่พื้นผิวที่เกิดจากการสั่นสะเทือนบนโพรงแม่พิมพ์
การลดของเสียจากอิเล็กโทรด
อิเล็กโทรดกราไฟท์และทองแดงแสดงถึงต้นทุนผันแปรที่สำคัญสำหรับโรงซ่อมแม่พิมพ์ ความเข้มข้นของตัวจับยึดที่ไม่ดีและแรงจับยึดที่ไม่เสถียรมักจะสร้างความเสียหายให้กับอิเล็กโทรดที่มีราคาแพงก่อนที่จะเริ่มการตัดเฉือนด้วยประกายไฟ ตัวจับอิเล็กโทรดชนิด R มาตรฐานช่วยให้ผู้ปฏิบัติงานสามารถตั้งค่าอิเล็กโทรดล่วงหน้า ตัดแต่ง และวัดออฟเซ็ตภายนอกถังเครื่องจักร EDM ได้ ผู้ปฏิบัติงานประกอบอิเล็กโทรดเข้ากับแท่งต่อหรือชุดรัดบนแท่นวัดภายนอก หลังจากการสอบเทียบแล้ว สามารถติดตั้งชุดประกอบทั้งหมดเข้ากับหัวจับ EDM R-Type ได้อย่างรวดเร็ว
คานลากแบบนิวแมติกช่วยขจัดการทำงานของประแจแบบแมนนวล ซึ่งช่วยลดความเสี่ยงที่วัสดุกราไฟท์จะขันแน่นเกินไปจนเกิดรอยแตกร้าว เมื่อสร้างสายการผลิตโหมดผสมที่รวมการทำงานแบบแมนนวลและกึ่งอัตโนมัติ ผู้ใช้สามารถรวมตัวจับยึดเหล่านี้เข้ากับโมดูลการระบุตำแหน่งจาก Quick Change Workholding System ทำให้เกิดการถ่ายโอนข้อมูลแบบรวมระหว่างแท่นตรวจวัดในสถานีก่อนและโต๊ะเครื่อง EDM ขั้นตอนการทำงานนี้จะลดอัตราการเสียของอิเล็กโทรด และลดเวลาที่ใช้โดยการแก้ไขซ้ำบนเครื่องจักร
ข้อดีของผลิตภัณฑ์หลัก
พื้นผิวที่มีการกราวด์อย่างแม่นยำรับประกันความร่วมศูนย์ที่ดีเยี่ยม ลดการเบี่ยงเบนหนีศูนย์ของอิเล็กโทรดในระหว่างการกัดเซาะประกายไฟในช่องลึกได้อย่างมีประสิทธิภาพ
รูปแบบโครงสร้างที่หลากหลาย รวมถึงก้านต่อขยาย ปลอกรัด ER32 และคานลากแบบนิวแมติก ปรับให้เข้ากับอิเล็กโทรดแบบสั้น งานโพรงลึกที่เข้าถึงระยะไกล และความต้องการในการผลิตแบบอัตโนมัติ
การบำบัดป้องกันการกัดกร่อนที่พื้นผิวต้านทานการกัดกร่อนของของเหลวอิเล็กทริก ชะลอการเกิดสนิมและการสะสมการปนเปื้อนภายในถังทำงาน EDM
ใช้งานร่วมกับอุปกรณ์เสริมการระบุตำแหน่ง R-Type กระแสหลัก ซึ่งสนับสนุนการทำงานร่วมกันอย่างรวดเร็วกับบล็อกการสอบเทียบและหัวจับ EDM หลายรูปแบบ
บทนำโมดูลผลิตภัณฑ์
ชุดประกอบอิเล็กโทรดของ JWGRIP ครอบคลุมโมดูลการทำงานที่หลากหลายเพื่อรองรับความยาวอิเล็กโทรด วัสดุ และระดับระบบอัตโนมัติที่แตกต่างกัน
ก้านต่อขยายชนิด R สำหรับหัวจับอิเล็กโทรด EDM แก้ปัญหาอุปสรรคในการตัดเฉือนของโพรงแม่พิมพ์ที่ลึกและแคบ มันขยายระยะการทำงานของอิเล็กโทรดในขณะที่ควบคุมการขยายการสั่นสะเทือนภายในขอบเขตที่ยอมรับได้ คอลเล็ต ER32 ชนิด R สำหรับตัวจับอิเล็กโทรด EDM ให้แรงจับยึดโดยรอบที่สม่ำเสมอ ปกป้องอิเล็กโทรดกราไฟท์ที่เปราะบางจากการเสียรูปจากการกดทับเฉพาะที่ คานลากแบบนิวแมติก R สำหรับหัวจับอิเล็กโทรด EDM รองรับการล็อคด้วยลมระยะไกล เหมาะสำหรับโรงงานที่ต้องการระดับระบบอัตโนมัติที่สูงขึ้น บล็อกการปรับเทียบ CNC ชนิด R สำหรับงาน EDM ทำหน้าที่เป็นเครื่องมือวัดเสริมสำหรับการตรวจสอบออฟเซ็ต ซึ่งช่วยลดการทดลองและข้อผิดพลาดระหว่างการตั้งค่าอิเล็กโทรด โมดูลทั้งหมดเหล่านี้เป็นของระบบนิเวศ R-Type EDM Workholding System หากโรงปฏิบัติงานจำเป็นต้องดำเนินการกับอิเล็กโทรดมาตรฐานจำนวนมาก พวกเขาสามารถเลือกหน่วยที่ตรงกันจากหัวจับอิเล็กโทรดที่เข้ากันได้กับ EROWA ทำให้สามารถสลับฟิกซ์เจอร์ที่ยืดหยุ่นกับมาตรฐานเครื่องมือที่แตกต่างกันได้
สถานการณ์การใช้งานหลัก
ส่วนประกอบการติดตั้งอิเล็กโทรดเหล่านี้ถูกนำมาใช้อย่างกว้างขวางในการผลิตแม่พิมพ์อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค การแปรรูปแม่พิมพ์ชิ้นส่วนภายในรถยนต์ การผลิตแม่พิมพ์ที่มีความแม่นยำในอุปกรณ์การแพทย์ และงานตัดเฉือนคอมโพสิตแบบหลายอิเล็กโทรด เหมาะกับอุปกรณ์ EDM sinker สำหรับการตัดเฉือนโพรงลึก การแกะสลักคุณสมบัติเล็กๆ และการกัดพื้นผิวที่ซับซ้อน ไม่ว่าจะอัปเกรดอุปกรณ์ EDM เก่าหรือสร้างเซลล์สร้างแม่พิมพ์ใหม่ ตัวจับยึดที่เลือกอย่างเหมาะสมจะรักษาสถานะการทำงานของอิเล็กโทรดให้คงที่ และลดการใช้อิเล็กโทรดที่ไม่จำเป็น โรงงานแม่พิมพ์สั่งทำพิเศษ โรงปฏิบัติงานด้านเครื่องมือที่มีความแม่นยำ และองค์กรต่างๆ ที่รับคำสั่งจ้างบุคคลภายนอกด้านแม่พิมพ์ที่มีความซับซ้อนสูงนำมาใช้กันอย่างแพร่หลาย
คำแนะนำการปฏิบัติ
ขั้นแรก ให้ชี้แจงความลึกในการตัดเฉือนโดยทั่วไปของคุณ: ช่องแคบที่ลึกต้องใช้โครงสร้างก้านต่อขยายที่ลดการสั่นไหว ในขณะที่คุณสมบัติของแม่พิมพ์แบบตื้นสามารถใช้การกำหนดค่าแบบติดตั้งโดยตรงสั้นๆ ได้
วัสดุอิเล็กโทรดยืนยันประการที่สอง: อิเล็กโทรดกราไฟท์ต้องใช้ตัวจับยึดแบบคอลเล็ตที่มีแรงจับยึดกระจายอย่างสม่ำเสมอเพื่อหลีกเลี่ยงการแตกร้าว
ประเมินระดับระบบอัตโนมัติในการผลิตของคุณ: โรงปฏิบัติงานที่มีการเปลี่ยนอิเล็กโทรดบ่อยครั้งสามารถจัดลำดับความสำคัญของคานลากแบบนิวแมติกเพื่อการล็อคระยะไกลที่รวดเร็ว โรงงานขนาดเล็กแบบแมนนวลอาจเลือกชุดก้านต่อและปลอกรัดเพื่อการปรับใช้ที่คุ้มต้นทุน
ก่อนที่จะซื้อ ให้ตรวจสอบความเข้ากันได้กับหัวจับ EDM R-Type และอุปกรณ์เสริมการสอบเทียบที่มีอยู่ของคุณ หากคุณเผชิญกับความสับสนเกี่ยวกับการเลือกความยาวหรือรูปแบบการผสมผสาน คุณสามารถดูเอกสารข้อมูลจำเพาะด้านมิติที่ออกโดย JWGRIP เพื่อกรองหมายเลขชิ้นส่วนที่เหมาะสมตามข้อกำหนดเส้นผ่านศูนย์กลางอิเล็กโทรดและระยะยื่น
เคล็ดลับการบำรุงรักษา
กากของเหลวอิเล็กทริก ฝุ่นคาร์บอน และผงกราไฟท์ละเอียดจะสะสมอยู่บนพื้นผิวผสมพันธุ์หลังจากการผลิต EDM ในระยะยาว การทำความสะอาดรูปลอกรัด แท่งเทเปอร์ และพื้นผิวที่เชื่อมต่อกับคานบังคับเป็นประจำเป็นสิ่งสำคัญเพื่อรักษาความแม่นยำของตำแหน่งเดิม หลีกเลี่ยงการกระแทกทางกลมากเกินไประหว่างการติดตั้งอิเล็กโทรด การกระแทกอย่างหนักจะทำให้พื้นผิวเทเปอร์ของกราวด์ที่มีความแม่นยำผิดรูป และทำให้สูญเสียความเข้มข้นอย่างถาวร ทาน้ำมันป้องกันการกัดกร่อนหลังการทำความสะอาด โดยเฉพาะอย่างยิ่งสำหรับเครื่องที่ไม่ได้ใช้งานเป็นเวลานาน การเปลี่ยนปลอกรัดที่สึกหรอตามกำหนดเวลาจะช่วยป้องกันแรงจับยึดที่ไม่สม่ำเสมอ ซึ่งจะสร้างความเสียหายให้กับอิเล็กโทรดที่มีราคาแพง พฤติกรรมการบำรุงรักษารายวันที่เป็นมาตรฐานจะรักษาประสิทธิภาพการค้นหาตำแหน่งในระยะยาวของชุดประกอบการติดตั้งที่มีความแม่นยำสูงเหล่านี้ และช่วยให้เอาต์พุต EDM ของ Sinker ของคุณมีเสถียรภาพตลอดรอบการผลิตนับพัน




- View as
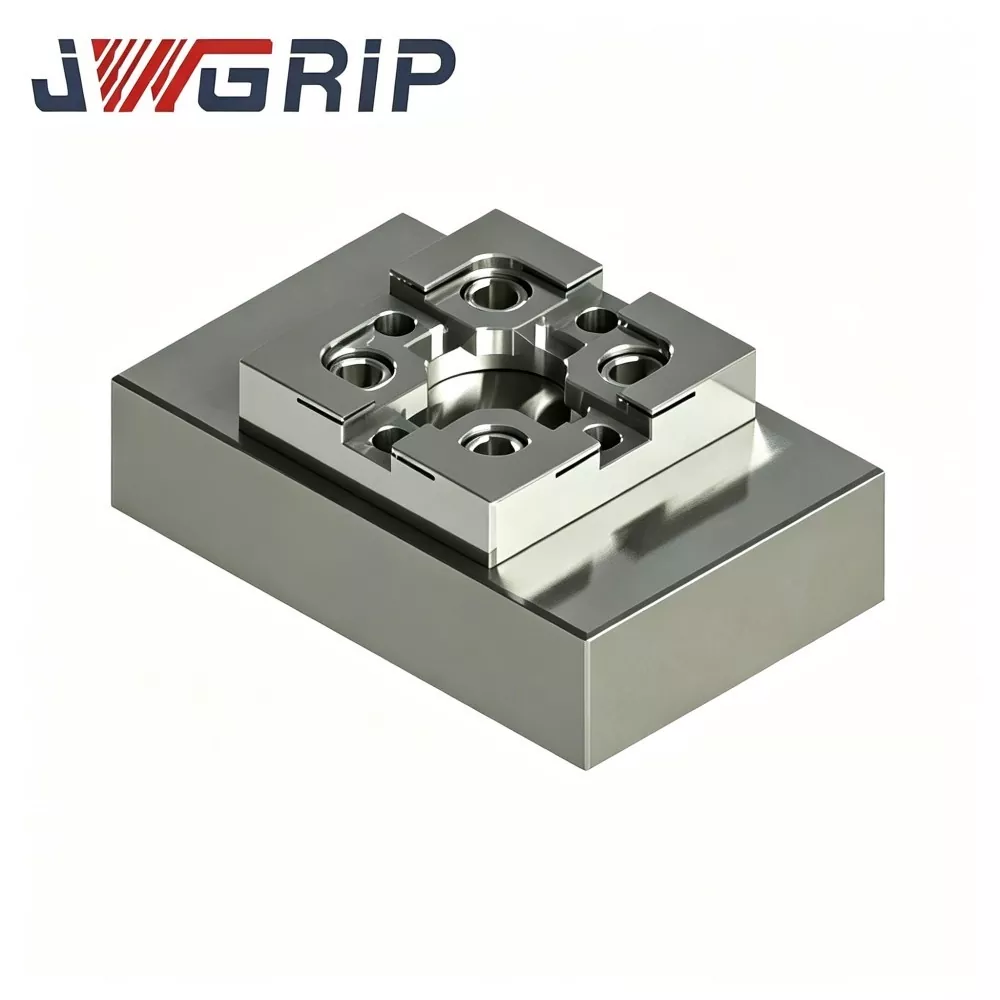
บล็อกการสอบเทียบ CNC ชนิด R สำหรับงาน EDM
JWGRIP ผู้ส่งออกอุปกรณ์เสริมสำหรับจับชิ้นงาน EDM ที่มีความแม่นยำโดยตรงจากโรงงานโดยตรงจากโรงงานที่เชื่อถือได้ เป็นผู้จัดหาบล็อกการปรับเทียบ CNC ชนิด R ที่มีความแม่นยำสูงสำหรับงาน EDM การสั่งซื้อจำนวนมาก และโครงการแบบกำหนดเองตามการวาด บล็อกการสอบเทียบนี้ผลิตจากเหล็กกล้าเครื่องมือที่มีความเสถียรพร้อมการเสื่อมสภาพที่ช่วยลดความเครียด การกัด CNC หลายหน้า และการเจียรพื้นผิวที่มีความแม่นยำสูงเป็นพิเศษ โดยจะรักษาความทนทานทางเรขาคณิตที่มั่นคงภายใต้ความผันผวนของอุณหภูมิบ่อยครั้งและการสัมผัสกับโพรบซ้ำๆ มุมอ้างอิงโค้งมนชนิด R ที่เป็นเอกลักษณ์ช่วยลดความเสี่ยงในการสึกหรอของขอบคม และให้ข้อมูลออฟเซ็ตพิกัดที่ทำซ้ำได้
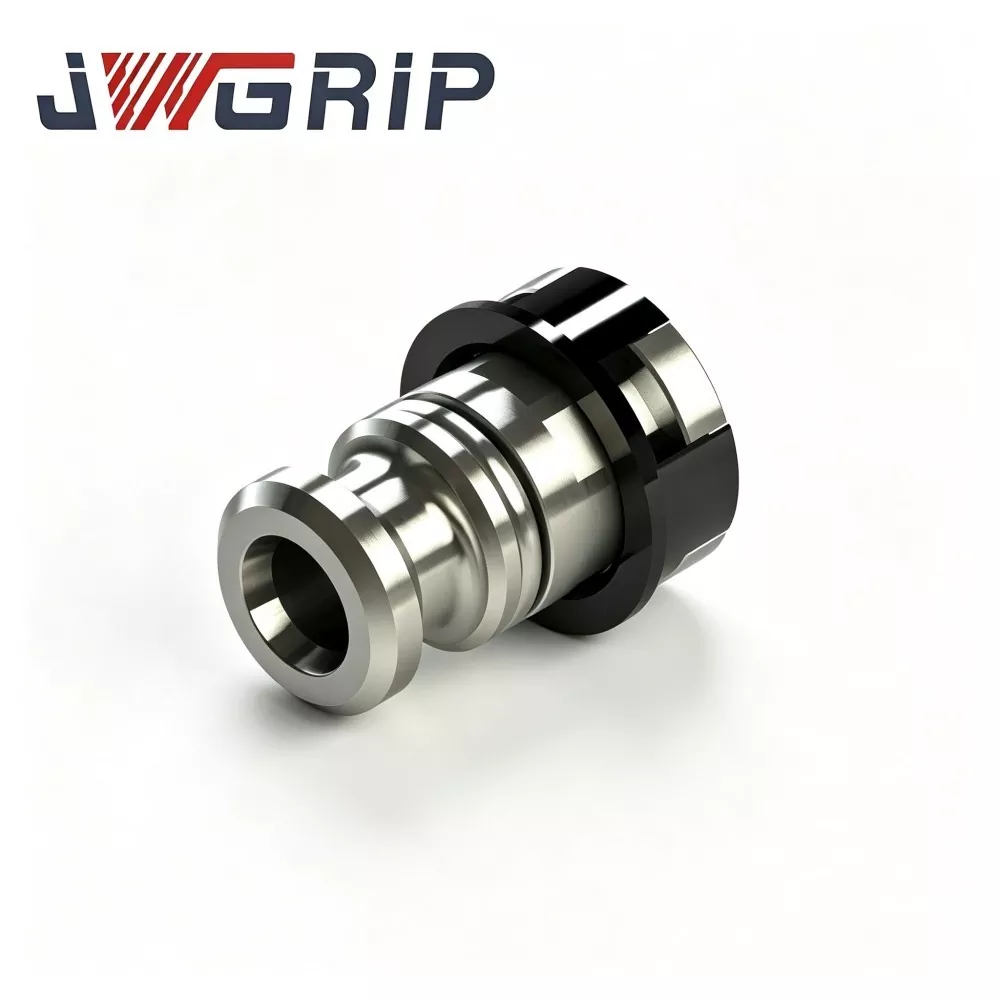
คานลากแบบใช้ลมชนิด R สำหรับที่จับอิเล็กโทรด EDM
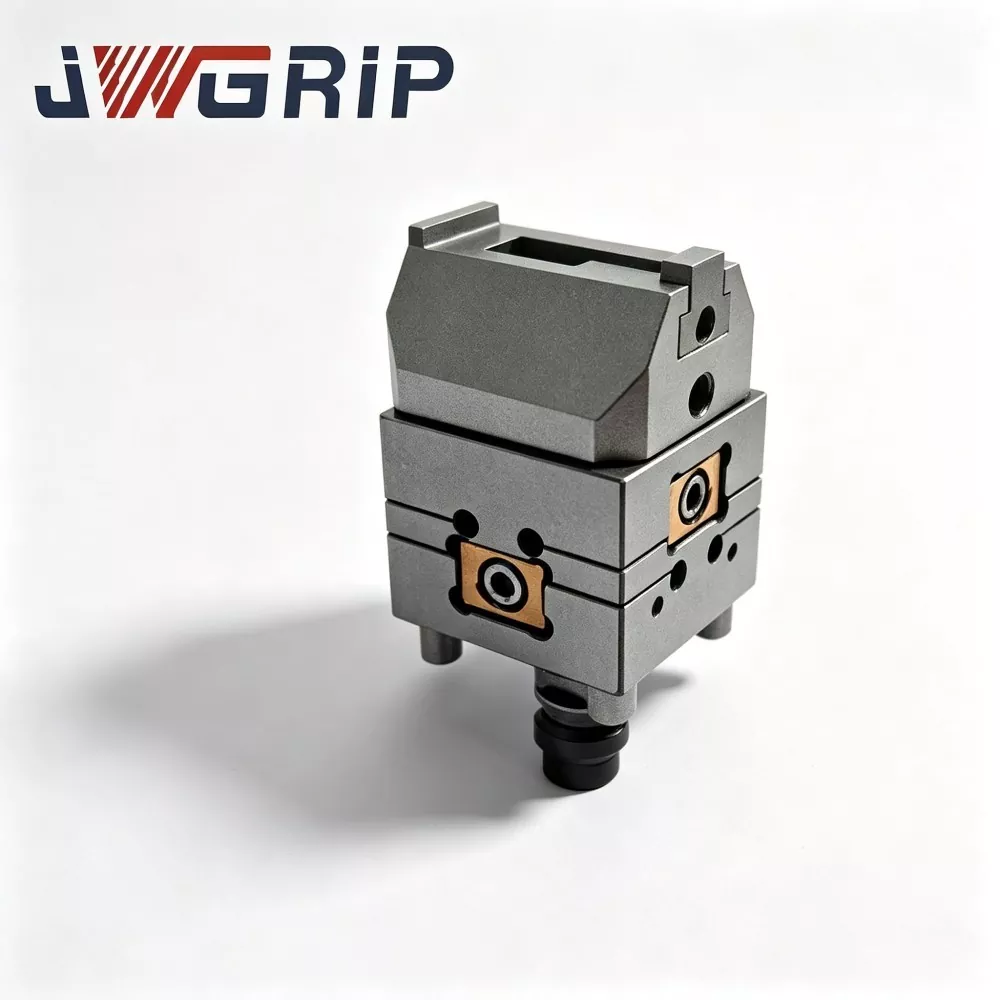
JWGRIP เป็นผู้ผลิตและผู้จำหน่าย Drawbar แบบนิวเมติก R-Type สำหรับที่จับอิเล็กโทรด EDM ในประเทศจีน โดยมีข้อกำหนดมาตรฐานครบถ้วนในสต็อก และยอมรับคำสั่งซื้อจำนวนมากทั่วโลกสำหรับโครงการเวิร์กช็อปแม่พิมพ์อัจฉริยะแบบอัตโนมัติ เป็นส่วนประกอบการดึงด้วยลมแบบบูรณาการที่มีความน่าเชื่อถือสูง ซึ่งออกแบบมาเป็นพิเศษสำหรับสายการผลิต EDM Sinker อัตโนมัติแบบไร้คนควบคุม มันรวมโครงสร้างการถ่ายโอนแรงที่สมดุลความเค้นประเภท R ที่ได้รับการปรับปรุงและประสิทธิภาพเชิงกลที่ป้องกันการกัดกร่อนที่มีความแข็งสูงไว้ในอุปกรณ์เดียว กำจัดการลดทอนของความตึงเครียด ความเข้มข้นของความเครียดเฉพาะที่ และข้อบกพร่องในการสึกหรอง่ายของคานดึงแบบลำตัวตรงแบบดั้งเดิม
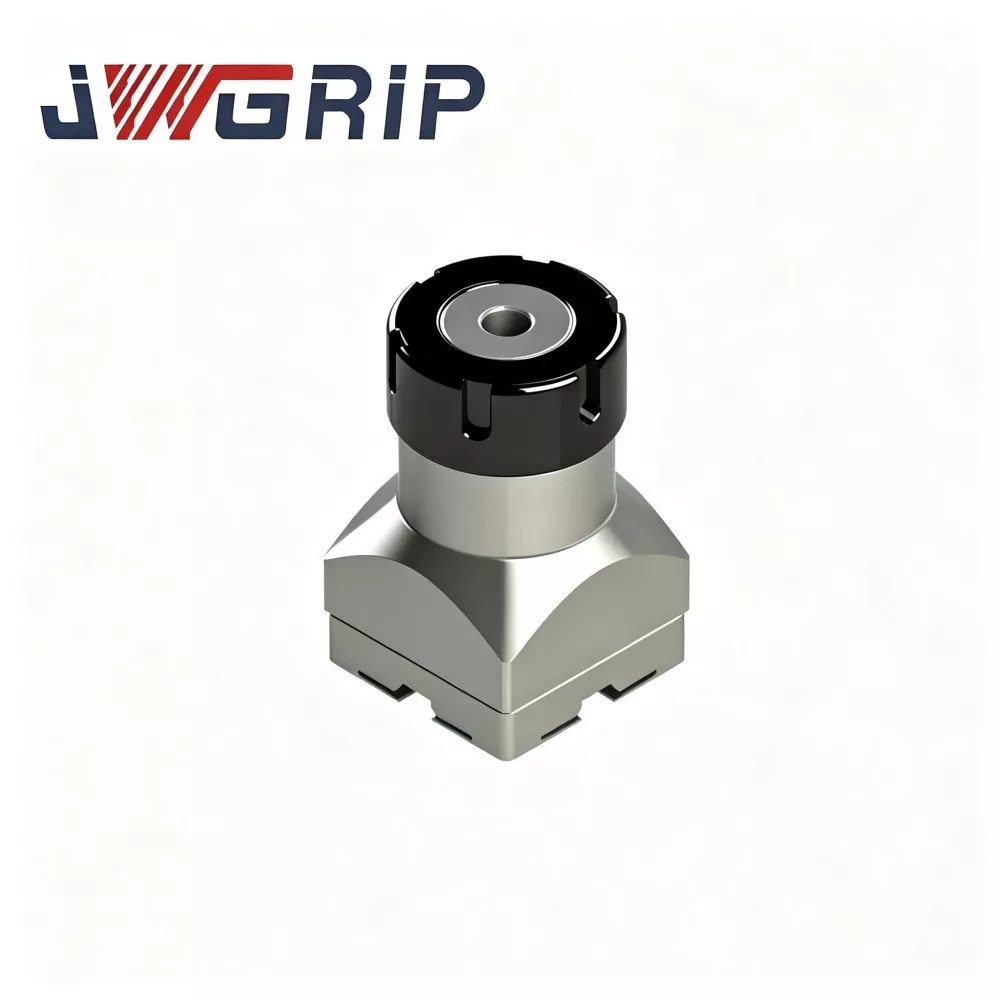
คอลเลท ER32 ชนิด R สำหรับที่จับอิเล็กโทรด EDM
JWGRIP เป็นผู้ผลิตและผู้จำหน่าย Collet R-Type ER32 สำหรับที่จับอิเล็กโทรด EDM ในประเทศจีน โดยจัดหาอุปทานโดยตรงจากโรงงานและบริการดัดแปลง OEM ที่ครบถ้วนสำหรับองค์กรผลิตแม่พิมพ์ EDM sinker ทั่วโลก เป็นอุปกรณ์เสริมในการจับยึดแบบยืดหยุ่นเฉพาะ EDM ประสิทธิภาพสูงที่ได้รับการปรับแต่งเป็นพิเศษสำหรับสภาพการทำงานของการกัดเซาะด้วยประกายไฟ การรวมโครงสร้างสมดุลแรงชนิด R ที่ได้รับการปรับปรุงและประสิทธิภาพการจับยึดแบบยืดหยุ่นที่มีความแม่นยำสูงไว้ในหน่วยเดียว จะช่วยแก้ไขข้อบกพร่องทั่วไปของปลอกรัดทั่วไปทั่วไป เช่น ความเค้นที่ไม่สม่ำเสมอและการลดทอนความแม่นยำที่ง่ายดาย

ก้านต่อขยายชนิด R สำหรับที่จับอิเล็กโทรด EDM
JWGRIP เป็นผู้ผลิตและผู้จำหน่ายก้านต่อขยาย R-Type สำหรับตัวจับอิเล็กโทรด EDM ในประเทศจีน โดยให้บริการปรับเปลี่ยนขนาดตามต้องการพร้อมข้อกำหนดมาตรฐานหลายรายการในสต็อก เป็นส่วนประกอบส่วนต่อขยายเครื่องมือ EDM ที่มีความแม่นยำสูงระดับมืออาชีพ ซึ่งออกแบบมาเป็นพิเศษสำหรับการตัดเฉือนแม่พิมพ์ทำให้จมแม่พิมพ์ที่ซับซ้อนในสถานการณ์การประมวลผลโพรงลึก โดยผสานรวมการออกแบบโครงสร้างที่มีความแข็งแกร่งสูงและประสิทธิภาพการวางตำแหน่งโคแอกเชียลที่มีความแม่นยำสูงเป็นพิเศษไว้ในตัวแท่งเหล็กแบบรวมเดี่ยว แก้ปัญหาจังหวะการทำงานที่ไม่เพียงพอของอิเล็กโทรดมาตรฐานในการกลึงร่องลึกได้อย่างสมบูรณ์แบบ
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ ตัวจับยึดอิเล็กโทรดชนิด R มืออาชีพในประเทศจีน เรายินดีต้อนรับอย่างอบอุ่นให้คุณขายส่งผลิตภัณฑ์คุณภาพสูงในราคาที่แข่งขันจากโรงงานของเรา
คำแนะนำข่าวสาร