ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ผู้ผลิต Wire EDM Chucks เพื่อความแม่นยำและความน่าเชื่อถือ
ในฐานะผู้พัฒนางานเฉพาะของ Wire EDM Chucksเจดับบลิวกริปผลิตชุดหนีบจับแบบแมนนวลที่มีความผิดเพี้ยนต่ำ โมดูลจับยึดแบบนิวแมติก และฟิกซ์เจอร์ที่ปรับได้หลายทิศทางสำหรับโรงงานส่วนประกอบที่มีความแม่นยำ ผู้ผลิตเครื่องมือและแม่พิมพ์ และวิศวกรจัดซื้อฟิกซ์เจอร์ที่ประสบปัญหาจากการเสียรูปของชิ้นส่วน การเปลี่ยนตำแหน่ง และความสามารถในการทำซ้ำที่ไม่ดีในการดำเนินการตัดลวดใต้น้ำ
ส่วนประกอบหลักใช้โลหะผสมเหล็กคลายความเครียดพร้อมพื้นผิวจับยึดแบบละเอียด เพื่อลดการบิดงอที่เกิดจากการบีบสำหรับชิ้นงานบาง เปราะบาง หรือขนาดเล็ก ชุดจับยึดเหล่านี้ต้านทานแรงกระแทกจากการไหลของน้ำ และป้องกันการเคลื่อนตัวของข้อมูลในระหว่างการประมวลผลใต้น้ำในระยะยาว JWGRIP ก็มีให้เช่นกันระบบ EDM Workholding ชนิด Rและ EROWA Compatible EDM Workholding ช่วยให้มั่นใจได้ถึงความสอดคล้องของตำแหน่งข้ามกระบวนการใน Sinker EDM และเวิร์กโฟลว์การตัดเฉือนด้วยลวด
โรงงานทำแม่พิมพ์ส่วนใหญ่จะมุ่งเน้นไปที่ประสิทธิภาพของเครื่องตัดลวดและคุณภาพของลวดทองเหลือง ขณะเดียวกันก็ประเมินแรงยึดจับและความแข็งแกร่งของฟิกซ์เจอร์ต่ำไปซึ่งส่งผลต่อผลลัพธ์ในมิติสุดท้ายอย่างไร เม็ดมีดที่มีผนังบาง หมุดแม่พิมพ์ขนาดเล็ก และส่วนประกอบที่มีการประทับตราอย่างละเอียดอ่อน มีความไวอย่างยิ่งต่อแรงบีบที่ไม่สม่ำเสมอ ปากกาจับแบบแบนหรือปากกาจับแบบธรรมดามักจะทำให้เกิดการเสียรูปเฉพาะจุดหลังจากการขันให้แน่น เมื่อชิ้นงานบิดเบี้ยวในระหว่างการจับยึด ความเค้นภายในจะค่อยๆ คลายลงในถังทำงานที่แช่น้ำ ทำให้เกิดการเคลื่อนตัวของชิ้นส่วน โปรไฟล์เกิดข้อผิดพลาด และระยะการตัดไม่สอดคล้องกัน
การจับยึดใหม่เพื่อการเก็บผิวละเอียดขั้นที่สองจะช่วยเพิ่มความเสี่ยงในการวางแนวที่ไม่ตรง หัวจับทั่วไปหลายตัวในตลาดได้รับการออกแบบมาสำหรับการกัดในสภาพแวดล้อมแบบแห้ง ความแข็งของโครงสร้างและประสิทธิภาพการปิดผนึกไม่สามารถปรับให้เข้ากับการชะล้างน้ำอย่างต่อเนื่อง การสั่นสะเทือน และการเปลี่ยนแปลงอุณหภูมิภายในเครื่อง Wire EDM ส่งผลให้ความแม่นยำในการค้นหาตำแหน่งไม่เสถียรหลังจากประมวลผลชิ้นส่วนเป็นชุด
ลักษณะทางโครงสร้างใดที่ทำให้ชุดจับยึดที่สร้างขึ้นตามวัตถุประสงค์เฉพาะแตกต่างจากปากกาจับอเนกประสงค์ทั่วไปที่ใช้สำหรับการผลิต Wire-cut แบบจุ่มใต้น้ำ
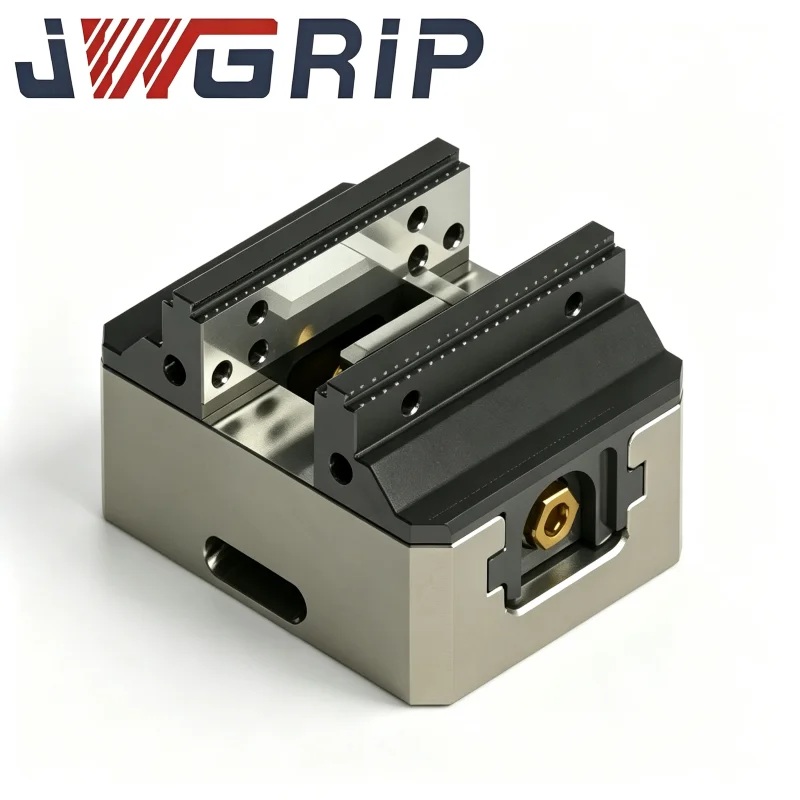
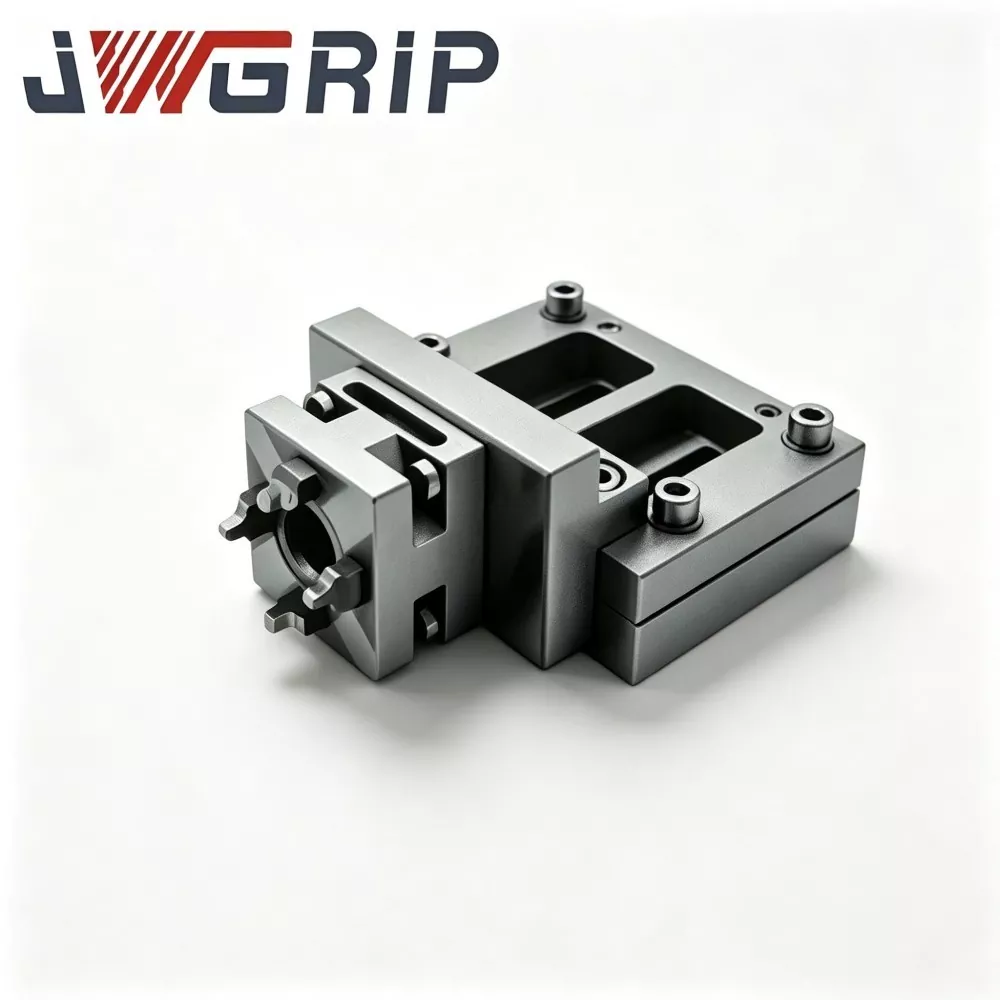
ปากกาจับชิ้นงานแบบกลไกทั่วไปได้รับการปรับให้เหมาะกับชิ้นงานที่มีความหนาแข็งภายใต้สภาวะการตัดแบบแห้ง พวกเขาแทบไม่คำนึงถึงความเสี่ยงในการเสียรูปชิ้นส่วนของช่องว่างที่มีผนังบาง ผลกระทบจากน้ำอย่างต่อเนื่อง หรือความจำเป็นในการจัดตำแหน่งหลายมุมที่จำเป็นสำหรับงานตัดลวด ในทางตรงกันข้าม หัวจับ Wire EDM ได้รับการปรับให้เหมาะสมที่สุดสำหรับสถานการณ์การตัดลวดที่จมอยู่ใต้น้ำ ปากกาจับยึด Wire EDM สำหรับงานที่แม่นยำ ให้การจับยึดแบบแมนนวลที่เชื่อถือได้สำหรับชิ้นส่วนต้นแบบจำนวนน้อยพร้อมพื้นที่การติดตั้งที่เข้าถึงได้
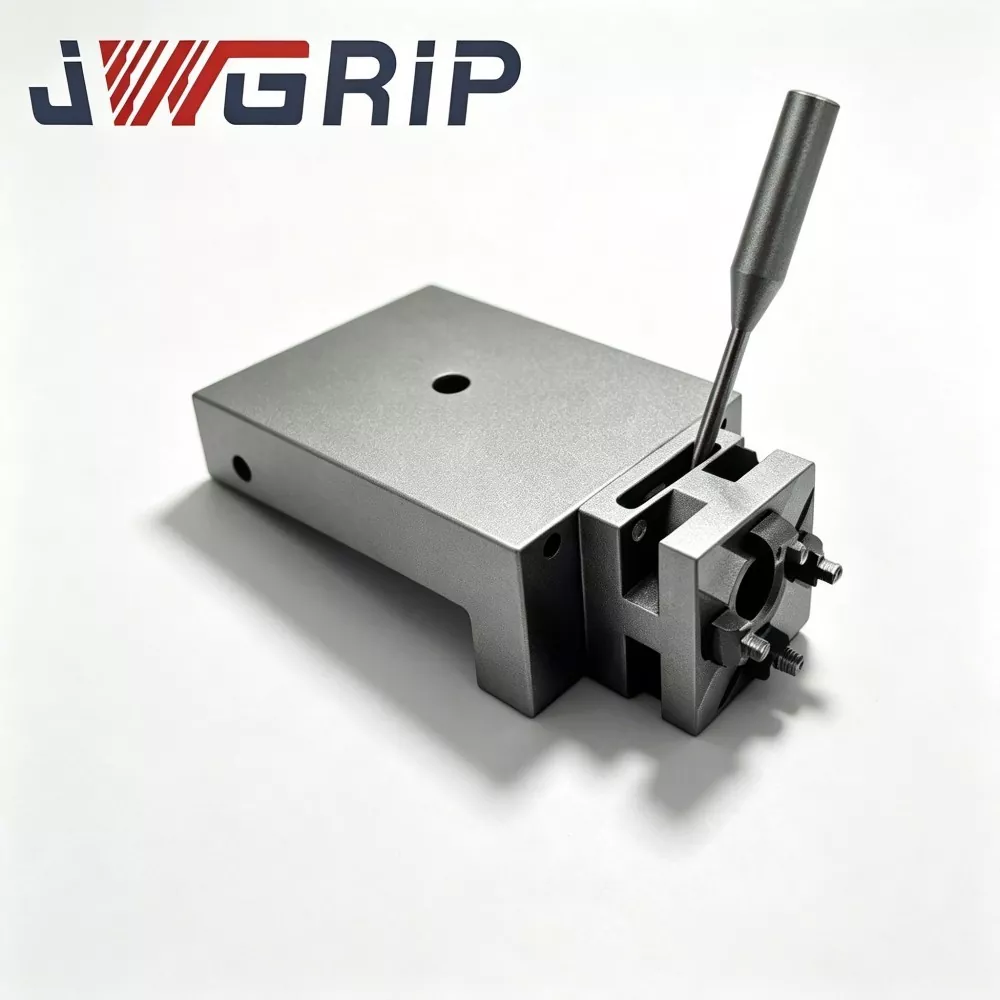
หัวจับแบบนิวแมติกสำหรับงาน Wire EDM ให้แรงจับยึดที่ปรับได้และทำซ้ำได้ เพื่อป้องกันช่องว่างที่เปราะบางของผนังบางที่ถูกบีบมากเกินไปในสภาพแวดล้อมการผลิตจำนวนมาก อะแดปเตอร์ Unoset พร้อมชุดพาเลท RSM 50 สำหรับ Wire EDM ช่วยให้เกิดการแลกเปลี่ยนพาเลทอย่างรวดเร็วและการสืบทอดข้อมูลข้ามเวิร์กสเตชันต่างๆ หัวจับ Wire EDM สำหรับงานจับชิ้นงานที่แม่นยำพร้อมการปรับสามทาง ช่วยให้ผู้ปฏิบัติงานแก้ไขออฟเซ็ตเชิงมุมของชิ้นงานโดยไม่ต้องถอดชิ้นส่วนซ้ำ การออกแบบโครงสร้างแบบเปิดเฟรมช่วยให้มั่นใจได้ว่ามีพื้นที่เพียงพอสำหรับลวดอิเล็กโทรดที่ทะลุผ่าน หลีกเลี่ยงการรบกวนฟิกซ์เจอร์ระหว่างการตัดรูปร่างที่ซับซ้อน การรักษาสนิมที่ได้รับการเสริมความแข็งแรง รับมือกับการแช่น้ำในระยะยาว และพื้นผิวการระบุตำแหน่งกราวด์ที่แม่นยำ ช่วยให้ข้อมูลมีความเสถียรภายใต้การชะล้างด้วยแรงดันน้ำอย่างต่อเนื่อง หัวจับที่คัดสรรมาอย่างสมเหตุสมผลช่วยลดการเสียรูปที่เกิดจากความเค้น โดยคงรูปทรงของชิ้นงานเดิมไว้ตลอดทั้งรอบการตัดที่จมอยู่ใต้น้ำ
โรงงานทำแม่พิมพ์สามารถลดอัตราการทำงานซ้ำที่เกิดจากการหนีบที่ทำให้เกิดการเสียรูปสำหรับชิ้นงานลวดตัดขนาดเล็กและผนังบางได้อย่างไร
ชิ้นส่วนผนังบางและชิ้นส่วนขนาดเล็กกลายเป็นผลิตภัณฑ์กระแสหลักสำหรับโรงงานตัดลวดหลายแห่ง แรงจับยึดที่มากเกินไปหรือไม่สม่ำเสมอเป็นสาเหตุสำคัญประการหนึ่งที่ทำให้ชิ้นส่วนลวดตัดมีข้อบกพร่อง หัวจับ Wire EDM ช่วยให้ผู้ปฏิบัติงานสามารถทำการจับยึดล่วงหน้า การจัดตำแหน่งเชิงมุม และการวัดออฟเซ็ตภายนอกถังเครื่องจักรที่เติมน้ำได้ ผู้ปฏิบัติงานยึดช่องว่างไว้บนหัวจับบนโต๊ะเสริม ตรวจสอบความเรียบและสถานะตำแหน่งให้เสร็จสิ้น จากนั้นจึงติดตั้งชุดประกอบชิ้นงานฟิกซ์เจอร์ทั้งหมดลงบนโต๊ะทำงานของเครื่องจักร
ระบบนิวแมติกส์ช่วยให้สามารถปรับแรงกดในการจับยึดได้อย่างละเอียด ป้องกันการบิดงอของชิ้นงานที่เกิดจากการขันแน่นมากเกินไปได้อย่างมีประสิทธิภาพ เมื่อองค์กรต่างๆ ติดตามข้อมูลแบบรวมในสถานีเครื่องจักรต่างๆ หัวจับเหล่านี้สามารถจับคู่กับโมดูลจาก Quick Change Workholding System ทำให้สามารถถ่ายโอนฟิกซ์เจอร์ได้อย่างรวดเร็วระหว่างโต๊ะที่ตั้งค่าไว้ล่วงหน้า สถานี EDM ซิงค์เกอร์ และอุปกรณ์ตัดลวด ขั้นตอนการทำงานนี้หลีกเลี่ยงการถอดชิ้นส่วนและจับยึดชิ้นส่วนซ้ำๆ ลดข้อผิดพลาดในการจัดตำแหน่งที่เกิดจากฝีมือมนุษย์ และลดเศษที่เกิดจากการคลายความเครียดระหว่างการประมวลผลการตัดลวดที่จมอยู่ใต้น้ำได้อย่างมาก
จุดแข็งของผลิตภัณฑ์หลัก
โครงสร้างการจับยึดที่มีความเค้นต่ำช่วยลดการเสียรูปจากการบีบ ปรับแต่งเป็นพิเศษสำหรับชิ้นงานที่มีผนังบาง ขนาดเล็ก และบิดเบี้ยวได้ง่าย
เค้าโครงสถาปัตยกรรมแบบเปิดช่วยสงวนพื้นที่ในการเคลื่อนย้ายที่เพียงพอสำหรับลวดอิเล็กโทรด ช่วยลดความเสี่ยงในการชนกันของฟิกซ์เจอร์สำหรับเส้นทางการตัดรูปร่างที่ซับซ้อน
โหมดการขับขี่ที่หลากหลาย: การล็อคด้วยกลไกแบบแมนนวลและการพัฒนาต้นแบบการหนีบด้วยลมแบบปรับได้และการผลิตจำนวนมากตามลำดับ
การรักษาพื้นผิวป้องกันการกัดกร่อนจะปรับให้เข้ากับสภาพแวดล้อมการทำงานที่จมอยู่ใต้น้ำในระยะยาว ต้านทานการกัดเซาะจากน้ำหมุนเวียน และยืดรอบการให้บริการฟิกซ์เจอร์
บทนำโมดูลผลิตภัณฑ์
กลุ่มผลิตภัณฑ์แคลมป์ตัดลวดของ JWGRIP ผสานรวมปากกาจับแบบแมนนวล หัวจับแบบนิวแมติก และชุดประกอบพาเลทอะแดปเตอร์ เพื่อให้ครอบคลุมความต้องการในการผลิตแบบใช้ลวดที่หลากหลาย
ปากกาจับลวด EDM สำหรับงานจับชิ้นงานที่แม่นยำเป็นโซลูชันแบบแมนนวลที่คุ้มต้นทุน ซึ่งนำไปใช้อย่างกว้างขวางกับชิ้นส่วนแม่พิมพ์ชุดเล็กและการประมวลผลตัวอย่างต้นแบบ หัวจับแบบนิวเมติกสำหรับงาน Wire EDM Workholding โดดเด่นด้วยแรงเอาท์พุตที่ควบคุมได้ เหมาะสำหรับการผลิตจำนวนมากของส่วนประกอบที่มีผนังบางซึ่งความสม่ำเสมอของแรงจับยึดเป็นสิ่งสำคัญ อะแดปเตอร์ Unoset พร้อมชุดพาเลท RSM 50 สำหรับ Wire EDM รองรับการสลับอย่างรวดเร็วแบบพาเลทและการสืบทอดข้อมูล Wire EDM Chuck แบบปรับได้สามทางเพื่อความแม่นยำในการแก้ไขมุมโดยไม่ต้องถอดชิ้นงาน หน่วยทั้งหมดเหล่านี้เป็นของระบบนิเวศผลิตภัณฑ์ Wire EDM Workholding Fixtures ที่สมบูรณ์ หากจำเป็นต้องมีการประมวลผล sinker-EDM ในภายหลังสำหรับเม็ดมีดแม่พิมพ์ ผู้ใช้สามารถนำฮาร์ดแวร์ที่เข้ากันจาก R-Type EDM Workholding System ได้ ดังนั้นชิ้นงานจึงรักษาตำแหน่งอ้างอิงที่สอดคล้องกันผ่านขั้นตอนการประมวลผลหลายขั้นตอน
สถานการณ์การใช้งานทั่วไป
หน่วยจับยึดเหล่านี้ถูกนำไปใช้อย่างกว้างขวางในการผลิตแม่พิมพ์ปั๊มขึ้นรูปที่มีความแม่นยำ การประมวลผลส่วนประกอบขนาดเล็กทางการแพทย์ การผลิตเม็ดมีดตัวเชื่อมต่อ และงานตัดลวดชิ้นส่วนขนาดเล็กในอวกาศและอวกาศ เหมาะสำหรับเครื่องตัดลวดความเร็วปานกลางและความเร็วสูง โดยรับงานจับยึดสำหรับเม็ดมีดผนังบาง หมุดเจาะขนาดเล็ก อิเล็กโทรดโปรไฟล์ที่ซับซ้อน และช่องว่างโลหะผสมแข็ง ไม่ว่าจะเป็นการปรับปรุงอุปกรณ์ตัดลวดเก่าหรือสร้างเซลล์สร้างแม่พิมพ์ใหม่ที่มีความแม่นยำ หัวจับที่เข้ากันเป็นอย่างดีจะลดการเสียรูปที่เกิดจากการหนีบ และปรับปรุงความแม่นยำโปรไฟล์ขั้นสุดท้ายของส่วนประกอบสำเร็จรูป มีการใช้กันอย่างแพร่หลายในโรงงานแม่พิมพ์ที่มีความแม่นยำ ซัพพลายเออร์ส่วนประกอบอุปกรณ์ทางการแพทย์ และองค์กรต่างๆ ที่รับเหมาช่วงงานตัดลวดที่มีความยากสูง
การอ้างอิงเชิงปฏิบัติ
ขั้นแรกให้วิเคราะห์วัสดุชิ้นงาน ความหนาและความแข็งแกร่งของผนัง: ช่องผนังบางที่เปลี่ยนรูปได้ง่ายควรจัดลำดับความสำคัญของรุ่นที่ปรับแรงลมได้ เพื่อหลีกเลี่ยงความเสียหายจากการยึดจับมากเกินไป ส่วนประกอบแม่พิมพ์หนาทึบสามารถเลือกโซลูชันแบบปากกาจับชิ้นงานแบบแมนนวลที่คุ้มค่าคุ้มราคา ยืนยันความซับซ้อนของรูปร่างการตัด และตรวจสอบว่าโครงสร้างฟิกซ์เจอร์จะกีดขวางเส้นทางการเคลื่อนที่ของลวด-อิเล็กโทรดหรือไม่
ประเมินขนาดชุดการผลิต: สถานการณ์การผลิตจำนวนมากที่มีการสับเปลี่ยนบ่อยครั้งจะได้รับประโยชน์มากขึ้นจากหัวจับแบบนิวแมติกและชุดอะแดปเตอร์พาเลท หากคุณต้องการใช้ฟิกซ์เจอร์ร่วมกับอุปกรณ์ในกระบวนการผลิตอื่นๆ ให้ยืนยันความเข้ากันได้กับอินเทอร์เฟซ Quick Change Workholding System ล่วงหน้า เมื่อเผชิญกับความสับสนเกี่ยวกับการกำหนดค่าแรงจับยึดหรือการเลือกโครงสร้าง คุณอาจดูเอกสารข้อมูลทางเทคนิคอย่างเป็นทางการของ JWGRIP และการอ้างอิงกรณีชิ้นงาน เพื่อกรองโซลูชันที่เหมาะสมตามขนาดว่างจริงและคุณลักษณะด้านความแข็งแกร่ง
ข้อเสนอแนะการดำเนินงานรายวัน
น้ำที่ไหลเวียน เศษโลหะ และอนุภาคละเอียดจะสะสมบนขากรรไกรจับยึดและระบุตำแหน่งพื้นผิวในระหว่างการผลิตการตัดลวดอย่างต่อเนื่อง การกำจัดเศษออกจากร่องกรามและพื้นผิวอ้างอิงการวางตำแหน่งอย่างทันท่วงที ป้องกันการเบี่ยงเบนความสูงที่เกิดจากอนุภาคและการเอียงชิ้นงาน หลีกเลี่ยงการใช้แรงมากเกินไปในระหว่างการขันแน่นด้วยมือ การขันแน่นเกินไปจะทำให้ช่องว่างบาง ๆ งอและทำให้ตัวกรามฟิกซ์เจอร์เปลี่ยนรูป
สำหรับรุ่นนิวแมติก ควรรักษาอากาศเข้าให้สะอาดและแห้งเพื่อป้องกันการเกิดสนิมของกระบอกสูบภายใน หลังจากรอบการผลิตในแต่ละวัน ให้ล้างหัวจับให้สะอาด เช็ดคราบน้ำออก และใช้การป้องกันสนิม โดยเฉพาะสำหรับขากรรไกรและระนาบการกำหนดตำแหน่ง เปลี่ยนปากจับยึดที่สึกหรอเป็นระยะๆ เนื่องจากพื้นผิวของปากจับที่สึกกร่อนจะทำให้เกิดการเสียดสีที่ไม่เสถียรและเสี่ยงต่อการลื่นไถลภายใต้สภาพการตัดที่จุ่มน้ำ พฤติกรรมการปฏิบัติงานที่ดีสามารถรักษาเสถียรภาพในการค้นหาตำแหน่งในระยะยาวและลดอัตราข้อบกพร่องสำหรับชุดการตัดลวดที่มีความแม่นยำสูง



- View as

Wire EDM Chuck สำหรับงานจับที่แม่นยำ
JWGRIP เป็นผู้ผลิตและผู้จำหน่าย Wire EDM Chuck ระดับมืออาชีพสำหรับการผลิตที่แม่นยำในประเทศจีน โดยจัดหาอุปทานโดยตรงจากโรงงานและบริการดัดแปลง OEM ระดับมืออาชีพสำหรับเวิร์กช็อปการรับเหมาช่วงแม่พิมพ์ปริมาณน้อยที่มีส่วนผสมสูงทั่วโลก เป็นฟิกซ์เจอร์จับยึดในตัวที่เปลี่ยนแปลงอย่างรวดเร็วซึ่งปรับให้เหมาะสมเป็นพิเศษสำหรับสภาพแวดล้อมการผลิตที่ยืดหยุ่นแบบ Wire-cut EDM ที่สลับงานบ่อยครั้ง โดยผสานอินเทอร์เฟซระบุตำแหน่งอย่างรวดเร็วและแม่นยำและโครงสร้างป้องกันการกัดกร่อนแบบมืออาชีพที่จมอยู่ใต้น้ำไว้ในอุปกรณ์เดียว ช่วยลดการโทรออกทั้งหมดและขั้นตอนการสอบเทียบซ้ำซ้ำๆ ซึ่งจำเป็นสำหรับฟิกซ์เจอร์จับยึดแบบตายตัวแบบดั้งเดิมในระหว่างการสลับลำดับ
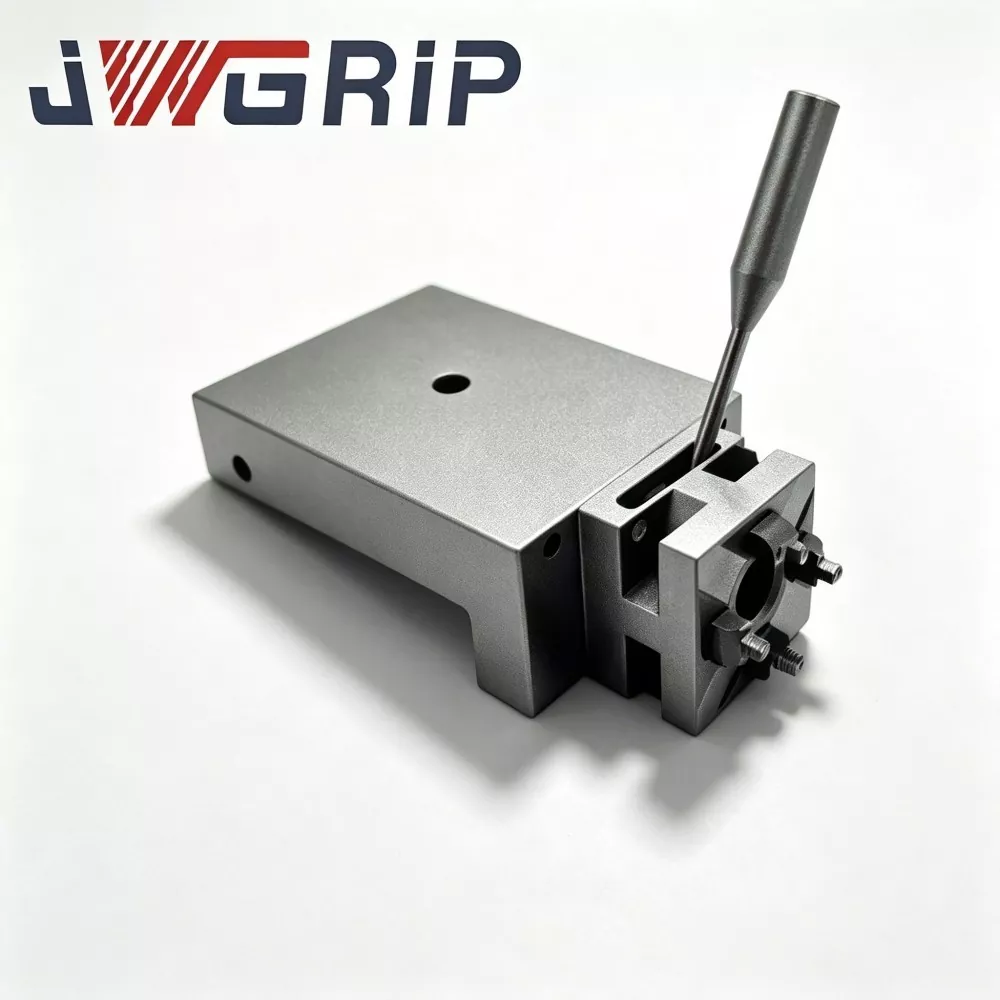
อะแดปเตอร์ UnoSet พร้อมชุดพาเลท RSM 50 สำหรับ Wire EDM
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของอะแดปเตอร์ UnoSet พร้อมชุดพาเลท RSM 50 สำหรับ Wire EDM ในประเทศจีน โดยมีชุดมาตรฐานครบถ้วนในสต็อกและรองรับการสั่งซื้อจำนวนมากทั่วโลกสำหรับการปรับปรุงอุปกรณ์โรงงานแม่พิมพ์และโครงการอัปเกรดระบบฟิกซ์เจอร์แบบผสม เป็นโซลูชันการแปลงฟิกซ์เจอร์ข้ามระบบแบบรวมที่ออกแบบมาเป็นพิเศษสำหรับการติดตั้งอุปกรณ์ Wire EDM เก่าและการเชื่อมต่อโครงข่ายฟิกซ์เจอร์หลายมาตรฐาน โดยผสานรวมอะแดปเตอร์การเปลี่ยนมาตรฐาน Unoset และพาเลทระบุตำแหน่ง RSM 50 ที่ตรงกันเข้าไว้ในชุดที่สมบูรณ์ เติมเต็มช่องว่างมิติและ Datum ระหว่างอินเทอร์เฟซเครื่องจักร Unoset และระบบฟิกซ์เจอร์ RSM 50 ได้อย่างแม่นยำ
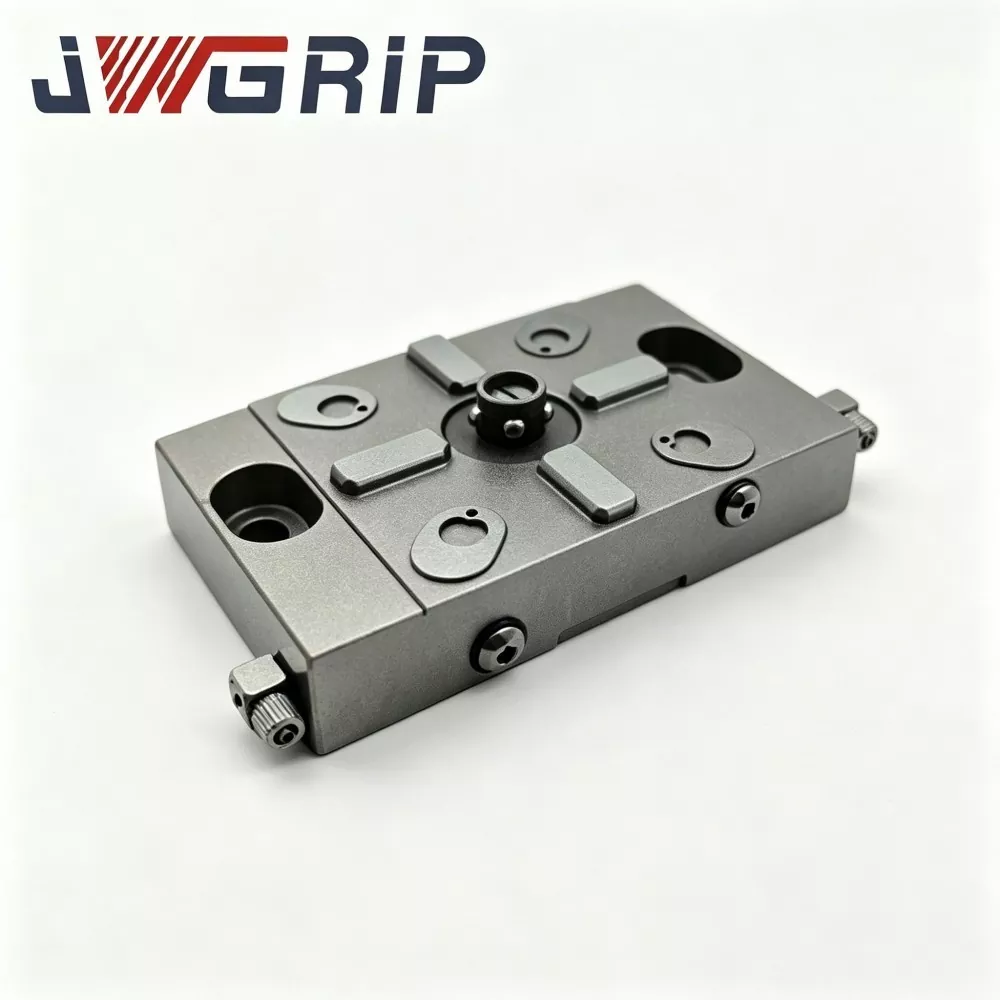
หัวจับแบบนิวเมติกสำหรับงาน Wire EDM
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์มืออาชีพของหัวจับแบบนิวเมติกสำหรับ Wire EDM Workholding ในประเทศจีน โดยจัดหาอุปทานโดยตรงจากโรงงานและการปรับเปลี่ยนโครงสร้าง OEM แบบกำหนดเองสำหรับสายการผลิต Wire-cut แบบอัตโนมัติทั่วโลก เป็นฟิกซ์เจอร์จับยึดแบบนิวแมติกแบบบูรณาการป้องกันการกัดกร่อนระดับมืออาชีพ ออกแบบมาเป็นพิเศษสำหรับสถานการณ์การตัดเฉือน EDM แบบลวดที่จมอยู่ใต้น้ำโดยสิ้นเชิง โดยผสานโครงสร้างป้องกันการปนเปื้อนของช่องอากาศพิเศษและประสิทธิภาพการล็อคด้วยลมที่มีความเสถียรสูงไว้ในอุปกรณ์เดียว ขจัดข้อบกพร่องทั่วไปของหัวจับลมแบบแห้งทั่วไป เช่น การแทรกซึมของของไหล การติดขัดของลูกสูบ และการลดทอนแรงยึดจับในสภาพแวดล้อมใต้น้ำ

ปากกาจับชิ้นงาน Wire EDM สำหรับงานจับชิ้นงานที่แม่นยำ
JWGRIP เป็นผู้ผลิตและผู้จำหน่ายปากกาจับชิ้นงาน Wire EDM ระดับมืออาชีพในประเทศจีน โดยมีรุ่นมาตรฐานอยู่ในสต็อกอย่างครบถ้วน และรองรับการสั่งซื้อจำนวนมากทั่วโลกสำหรับเวิร์กช็อปการผลิตงานตัดลวดแบบจุ่มใต้น้ำโดยมืออาชีพ เป็นฟิกซ์เจอร์จับยึดระดับมืออาชีพแบบบูรณาการที่มีความแข็งแกร่งสูง ซึ่งได้รับการปรับให้เหมาะสมเป็นพิเศษสำหรับสถานการณ์การตัดเฉือนลวด EDM ที่มีความแม่นยำแบบจุ่มใต้น้ำทั้งหมด โดยผสานประสิทธิภาพของวัสดุที่มีความเสถียรในการแช่แข็งและโครงสร้างเสริมแรงป้องกันการโก่งตัวของขากรรไกรไว้ในหน่วยเดียว แก้ปัญหาการเอียงของขากรรไกร การหนีบที่ไม่สม่ำเสมอ และการเบี่ยงเบนเล็กน้อยของปากกาจับชิ้นงานทั่วไปทั่วไปในสภาพแวดล้อมการทำงานใต้น้ำในระยะยาวได้อย่างมีประสิทธิภาพ
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ หัวจับลวด EDM มืออาชีพในประเทศจีน เรายินดีต้อนรับอย่างอบอุ่นให้คุณขายส่งผลิตภัณฑ์คุณภาพสูงในราคาที่แข่งขันจากโรงงานของเรา
คำแนะนำข่าวสาร