ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






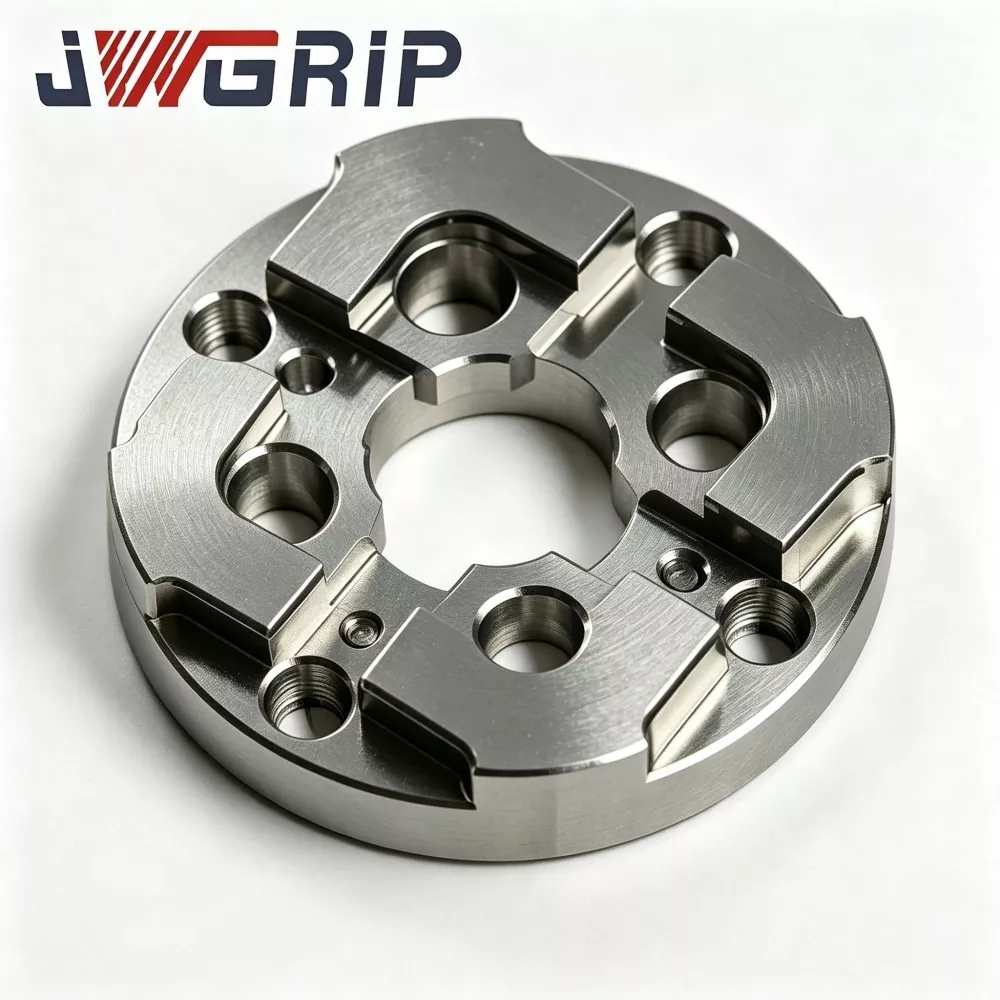
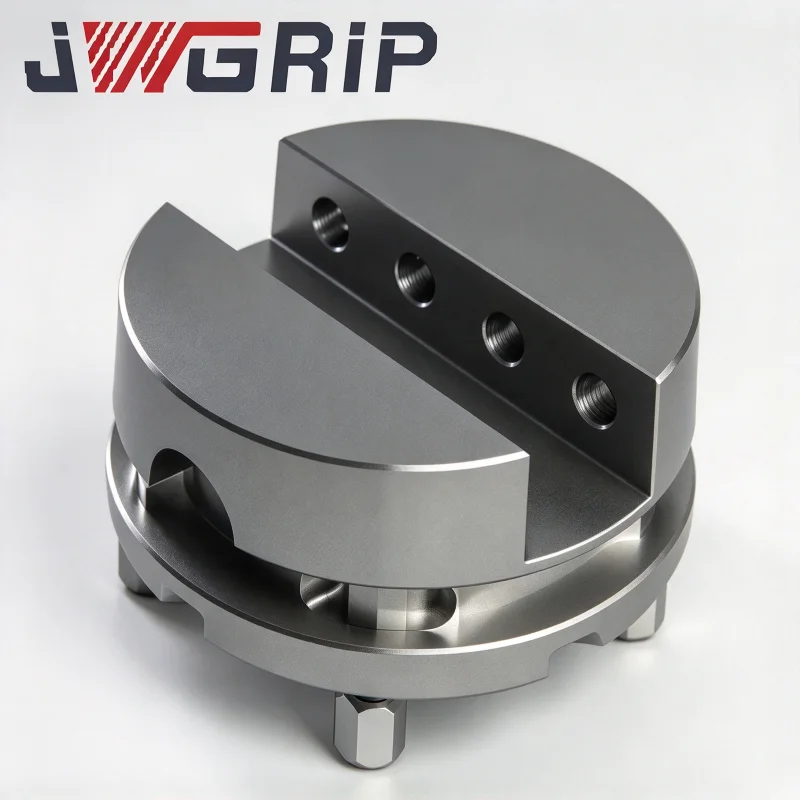
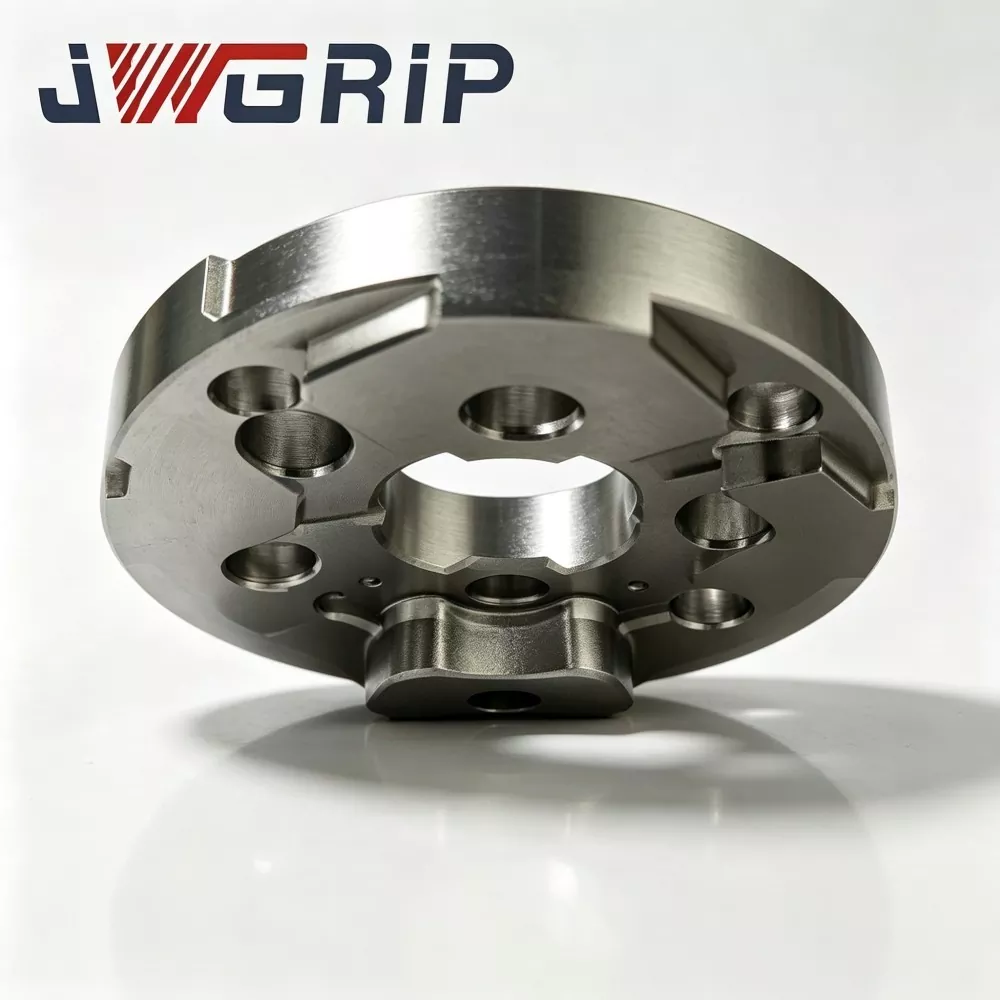
แผ่นตั้งศูนย์ EDM Zero Point ขนาด 75 มม
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของ EDM Zero Point Centering Plate ขนาด 75 มม. ในประเทศจีน โดยจัดหาอุปทานโดยตรงจากโรงงานและการปรับโครงสร้างตามต้องการสำหรับเวิร์กช็อปการทำแม่พิมพ์ขนาดกลาง-ขนาดใหญ่ทั่วโลก เป็นฟิกซ์เจอร์กำหนดตำแหน่ง Datum แบบบูรณาการที่มีความเสถียรสูง ซึ่งพัฒนาขึ้นเป็นพิเศษสำหรับระบบฟิกซ์เจอร์จุดศูนย์ EDM ของ Sinker โดยผสานรวมโครงสร้างป้องกันการเสียรูปเสริมและเกณฑ์มาตรฐานการจับคู่จุดศูนย์ที่มีความแม่นยำสูงไว้ในหน่วยเดียว ทำให้สามารถคืน Datum ได้อย่างรวดเร็วในระหว่างการเปลี่ยนเม็ดมีดแม่พิมพ์บ่อยครั้งและการตัดเฉือนแบทช์แบบหลายอิเล็กโทรด
แผ่นตรงกลางจุดศูนย์ที่สามารถทำซ้ำได้สูงนี้ประดิษฐ์จากเหล็กโลหะผสมที่ผ่านการชุบแข็งก่อนคลายความเครียด และผ่านการบ่มด้วยความร้อนหลายขั้นตอน เช่นเดียวกับการเจียรด้วยความแม่นยำสูงพิเศษทั้งพื้นผิว โครงสร้างป้องกันการเสียรูปที่ได้รับการเสริมความแข็งแรง ต้านทานการบิดเบี้ยวบางส่วนที่เกิดจากการจับพรีโหลดและความแปรผันของอุณหภูมิเป็นระยะๆ ภายในถังทำงาน EDM ได้อย่างมีประสิทธิภาพ โดยรักษาความแม่นยำในการกำหนดตำแหน่งซ้ำที่เสถียรหลังจากรอบการล็อคและปลดล็อคหลายพันรอบ
แตกต่างจากเพลตตั้งศูนย์ทั่วไปซึ่งประสบปัญหาการเสียรูปเล็กน้อยและการเบี่ยงเบนของเกณฑ์มาตรฐานภายใต้การจับยึดแบบวงจรในระยะยาวและการกัดเซาะของสารหล่อเย็น แผ่นตั้งศูนย์ EDM Zero Point ขนาด 75 มม. หลีกเลี่ยงข้อผิดพลาดในการกำหนดตำแหน่งที่สะสมและงานสอบเทียบใหม่บ่อยครั้ง ช่วยให้ขั้นตอนการสอบเทียบ Datum ง่ายขึ้นอย่างมาก และลดเวลาการตั้งค่าแบบไม่ตัด ลดการเบี่ยงเบนตำแหน่งในการประมวลผลแบบหลายกระบวนการสำหรับแม่พิมพ์ฉีดและเม็ดมีดแม่พิมพ์หล่อ ใช้กันอย่างแพร่หลายในการผลิต EDM sinker อัตโนมัติสมัยใหม่ โดยนำเสนอโซลูชันการวางศูนย์กลางที่มีความแม่นยำสูงที่เชื่อถือได้สำหรับเวิร์กช็อปการผลิตแม่พิมพ์ขนาดกลางและขนาดใหญ่
แก้จุดปวด
โรงผลิตแม่พิมพ์ขนาดกลางและขนาดใหญ่สมัยใหม่ใช้ระบบฟิกซ์เจอร์แบบจุดศูนย์เพื่อเพิ่มการใช้งานเครื่องจักรอย่างกว้างขวาง แต่หลายๆ แห่งยังประสบปัญหาคอขวดในทางปฏิบัติที่ดื้อรั้น:
แผ่นยึดตรงกลางแบบธรรมดาขาดการจับคู่ทางโครงสร้างสำหรับแรงขันล่วงหน้าที่จุดศูนย์ การล็อคซ้ำๆ ทำให้เกิดการบิดเบี้ยวระดับไมโครที่มองไม่เห็นบนพื้นผิวข้อมูล ความสามารถในการทำซ้ำของ Datum จะค่อยๆ ลดลง
เมื่อเม็ดมีดแม่พิมพ์ผ่านการกัด CNC จากนั้นถ่ายโอนไปยังสถานี sinker-EDM ค่าเบี่ยงเบนพิกัดระหว่างสถานีจะสะสม ผู้ปฏิบัติงานใช้เวลาเพิ่มเติมในการสอบเทียบใหม่ และเม็ดมีดแม่พิมพ์ที่มีมูลค่าสูงอาจถูกทำลายเนื่องจากการชดเชยการกำหนดตำแหน่งที่ไม่รู้จัก
JWGRIP เพิ่มประสิทธิภาพแผ่นตั้งศูนย์ EDM Zero Point ขนาด 75 มม. สำหรับความท้าทายที่กล่าวมาข้างต้น:
1. เสริมฐาน Datum ที่หนาขึ้นบวกกับโครงร่างซี่โครงที่ปรับความเค้นภายในให้เหมาะสม กระจายความเครียดในการล็อคแบบจุดศูนย์ที่มีความเข้มข้น และยับยั้งการบิดเบี้ยวระดับไมโครเฉพาะจุดภายใต้รอบการล็อคและปลดล็อคซ้ำๆ
2. การชะลอความชราด้วยความร้อนแบบคอมโพสิตหลายขั้นตอนช่วยลดการเสียรูปเนื่องจากความร้อนที่เกิดจากการเปลี่ยนแปลงของอุณหภูมิแวดล้อมของถัง EDM
3. การเจียรที่มีความแม่นยำสูงพิเศษแบบเต็มพื้นผิวรับประกันความเรียบและความขนานที่มั่นคงสำหรับการถ่ายโอนข้อมูลข้ามกระบวนการที่เชื่อถือได้ระหว่างสถานีกัดและ EDM
4. ลดความซับซ้อนของขั้นตอนการสอบเทียบ Datum และลดภาระงานที่ระบุการหมุนซ้ำซ้ำๆ ลงอย่างมากสำหรับการผลิตชุดเม็ดมีดขนาดกลางถึงใหญ่
5. ติดตั้งได้โดยตรงบนฐานฟิกซ์เจอร์จุดศูนย์หลัก การปรับเปลี่ยนแบบกำหนดเองของ OEM สำหรับรูปแบบรู ความสูงของบอส และขนาดอินเทอร์เฟซ รองรับโครงการปรับปรุงจุดศูนย์ที่ไม่ได้มาตรฐาน
หลักการทำงาน
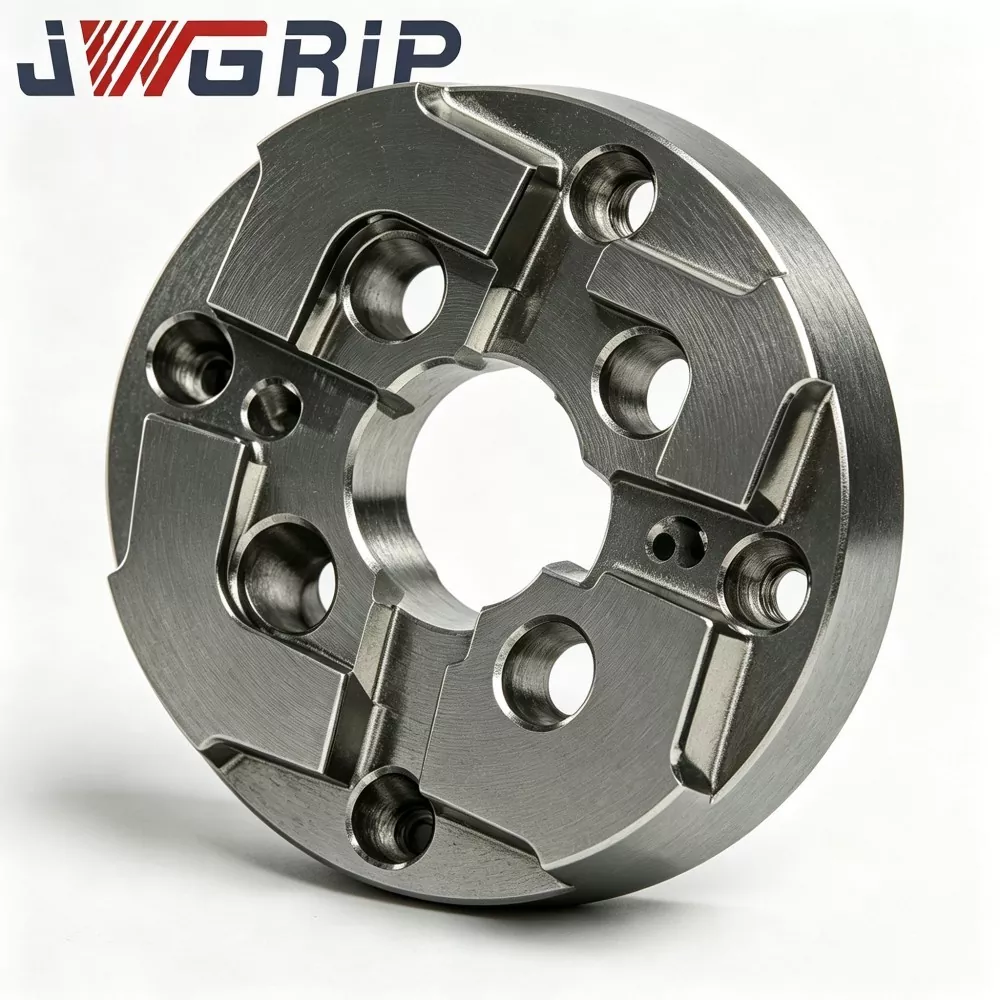
JWGRIP 75mm EDM Zero Point Centering Plate เป็นแผ่นอ้างอิง Datum วัตถุประสงค์พิเศษที่สร้างขึ้นสำหรับระบบการทำงานแบบ Zero-Point ของ sinker-EDM:
1. ติดตั้งระหว่างโมดูลล็อคจุดศูนย์และแผ่นยึดอิเล็กโทรดจิ๊ก / แม่พิมพ์แทรก ทำงานร่วมกับหมุดกำหนดตำแหน่งจุดศูนย์เพื่อส่งข้อมูลเชิงกลแบบรวมเมื่อเปลี่ยนชิ้นงานหรือชุดอิเล็กโทรด ทำให้สามารถกู้คืน Datum ได้อย่างรวดเร็วโดยไม่ต้องระบุการหมุนซ้ำทั้งหมด
2. แผ่นตรงกลางลำตัวบางทั่วไปทำงานภายใต้สภาวะไม่โหลด ภายใต้แรงดึงล็อคจุดศูนย์ที่แข็งแกร่ง การกระจายความเค้นที่ไม่สม่ำเสมอทำให้เกิดการดัดงอของตัวแผ่น
3. การอัพเกรดโครงสร้างแกนกลาง: ฐาน Datum ที่เสริมความหนาขึ้น พร้อมด้วยโครงร่างซี่โครงที่ปรับความเค้นภายในให้เหมาะสม โครงสร้างซี่โครงจะกระจายความเครียดในการล็อคแบบเข้มข้นไปทั่วทั้งแผ่นและยับยั้งการบิดงอบางส่วนเฉพาะที่เมื่อโมดูลจุดศูนย์ดำเนินการดึงล็อค
การแจ้งเตือนการใช้งานที่สำคัญ:
เพลตนี้ใช้สำหรับการอ้างอิง Datum จุดศูนย์เชิงกลเท่านั้น ไม่สามารถทดแทนการชดเชยพิกัดตามโพรบได้ทั้งหมด หลังจากการล็อคจุดศูนย์และการอ้างอิงทางกล ผู้ปฏิบัติงานยังคงต้องทำการวัดด้วยโพรบเพื่อชดเชยข้อผิดพลาดเล็กๆ น้อยๆ ที่ระยะห่างจากการประกอบ
แอปพลิเคชันหลัก:
แม่พิมพ์ฉีดหลายช่องขนาดกลาง เม็ดมีดแม่พิมพ์หล่อ และการประมวลผล EDM เม็ดมีดปั๊มที่มีความแม่นยำสูงขนาดใหญ่ เหมาะกับแผ่นฐานยึดจุดศูนย์หลักทั่วไป
ข้อได้เปรียบทางเทคนิคหลัก
1. เลย์เอาต์โครงสร้างป้องกันการบิดเบี้ยวเสริมแรง การทดสอบโหลดเปรียบเทียบแสดงให้เห็นภายใต้แรงดึงการล็อคจุดศูนย์มาตรฐาน JWGRIP 75 มม. EDM Zero Point Centering Plate ช่วยลดความเข้มข้นของความเค้นเฉพาะที่ประมาณ 34 % เมื่อเทียบกับเพลตศูนย์กลางที่มีลำตัวบางทั่วไป ซึ่งช่วยลดความเสี่ยงของการบิดเบี้ยวระดับไมโครของพื้นผิวข้อมูลได้อย่างมากหลังจากรอบการล็อคและปลดล็อคซ้ำแล้วซ้ำอีก
2. การบำบัดบรรเทาความเครียดแบบคอมโพสิตหลายขั้นตอนซับสเตรตที่เป็นเหล็กอัลลอยด์ที่ชุบแข็งไว้ล่วงหน้าจะได้รับการผ่านกระบวนการชราภาพด้วยความร้อนสามรอบหลังการตัดเฉือนหยาบเพื่อขจัดความเค้นตกค้างภายในส่วนใหญ่ ภายในอุณหภูมิโรงงาน 15-31 ℃ ความแปรผันของความเรียบของพื้นผิว Datum ≤0.0028 มม. ต้านทานการเปลี่ยนรูปเนื่องจากความร้อนที่เกิดจากความผันผวนของอุณหภูมิถัง EDM
3. การเจียรด้วยความแม่นยำสูงพิเศษแบบเต็มพื้นผิว หน้าการทำงานของ Datum ด้านบน หน้าการจับคู่จุดศูนย์ด้านล่าง และพื้นผิวสัมผัสของบอสในการระบุตำแหน่งทั้งหมดได้รับการเจียรที่มีความแม่นยำสูงเป็นพิเศษ ความเรียบของพื้นผิวด้านบน ≤0.002 มม. ความขนานระหว่างข้อมูลการผสมพันธุ์บน-ล่าง ≤0.0035 มม. ความขนานที่เสถียรรับประกันความสอดคล้องของข้อมูลหลังจากการถอดประกอบซ้ำหลายครั้ง
4. แผ่นทู่ป้องกันการกัดกร่อนแบบเต็มแผ่นแบบบูรณาการ การบำบัดป้องกันสนิมทั้งแผ่นทู่ ทนต่อการกระเด็นของของเหลวไดอิเล็กตริก EDM และสภาพแวดล้อมรอบๆ ถังชื้นของ EDM เป็นเวลานาน ชะลอการเกิดออกซิเดชันที่พื้นผิวและการเกิดสนิมเฉพาะจุด
5. รูปแบบการติดตั้งแบบมาตรฐานที่เข้ากันได้กับจุดศูนย์ รูหมุดกำหนดตำแหน่งและรูสกรูล็อคที่ประดิษฐ์ไว้ล่วงหน้านั้นตรงกับข้อกำหนดของหัวจับจุดศูนย์เชิงพาณิชย์ทั่วไป การติดตั้งโดยตรงโดยไม่ต้องตัดเฉือนรองอย่างหนักสำหรับฐานฟิกซ์เจอร์จุดศูนย์ที่มีอยู่ส่วนใหญ่
6. ขนาดมาตรฐานที่มีในสต็อกพร้อมมาตรฐานการปรับเปลี่ยน OEM ที่ยืดหยุ่น ขนาด 75 มม. เก็บสต็อกไว้เพื่อการจัดส่งที่รวดเร็ว OEM ปรับโครงร่างรู ความสูงของบอส ความหนาของแผ่น และขนาดอินเทอร์เฟซตามแบบของลูกค้าสำหรับโครงการติดตั้งเพิ่มจุดศูนย์ที่ไม่ได้มาตรฐาน
7. การจัดการคุณภาพที่ตรวจสอบย้อนกลับได้แบบเต็มกระบวนการ แต่ละแผ่นที่เสร็จสิ้นแล้วจะมีหมายเลขซีเรียลที่แกะสลักด้วยเลเซอร์ไม่ซ้ำกัน บันทึกการตรวจสอบที่สมบูรณ์ซึ่งครอบคลุมถึงความเรียบ ความขนาน และสถานะโหลด-การเสียรูป จะถูกจัดเก็บถาวรสำหรับการติดตามคุณภาพในองค์กรแม่พิมพ์ขนาดกลาง-ใหญ่
ขั้นตอนการผลิต
แต่ละชุดการผลิตของ JWGRIP 75 มม. EDM Zero Point Centering Plate ปฏิบัติตามขั้นตอนการผลิตแบบเต็มลำดับอย่างเคร่งครัด:
องค์ประกอบขาเข้าของวัตถุดิบและการตรวจสอบความแข็ง → การกัดหยาบด้วย CNC (รวมถึงคุณลักษณะซี่โครงเสริมแรงภายใน) → การริ้วรอยที่อุณหภูมิสูงรอบแรก การบรรเทาความเครียด → การกลึงกึ่งสำเร็จ → การคงอายุด้วยความร้อนในระดับทุติยภูมิและตติยภูมิ → การขึ้นรูปบอส → การบดที่มีความแม่นยำสูงพิเศษหลายหน้า → การกลึงสำเร็จรูผสมพันธุ์เป็นศูนย์จุด → การตรวจสอบทางเรขาคณิตแบบเต็มรายการ CMM → จุดศูนย์จำลอง การทดสอบการเปลี่ยนรูปแบบการโหลดสถานะ → การทำเครื่องหมายด้วยเลเซอร์หมายเลขซีเรียล → การสร้างฟิล์มป้องกันสนิมแบบเต็มแผ่น → การตรวจสอบด้วยภาพขั้นสุดท้ายอีกครั้ง → คลังสินค้าสำเร็จรูป
● การผลิตเป็นไปตามข้อกำหนดของระบบการจัดการคุณภาพ ISO 9001
● อุปกรณ์ตรวจวัดหลัก: CMM, อินเตอร์เฟอโรมิเตอร์ความเรียบ, ม้านั่งทดสอบการจำลองโหลดเป็นศูนย์; ทั้งหมดได้รับการสอบเทียบทางมาตรวิทยาอย่างเป็นทางการเป็นระยะๆ
● ทุกหน่วยที่สร้างเสร็จแล้วจะสร้างรายงานการตรวจสอบที่เป็นอิสระ สามารถจัดเตรียมเอกสารใบรับรองวัสดุได้ตามคำขอของลูกค้า
เคล็ดลับการปฏิบัติในการจัดเก็บ:
เก็บภายในกล่องเกจกันกระแทกโดยเฉพาะ หลีกเลี่ยงการกระแทกกับวัตถุหนักและการขีดข่วนเศษโลหะ แม้แต่การเปลี่ยนรูประดับจุลภาคที่มองไม่เห็นภายใต้ภาระการล็อคจุดศูนย์ก็ยังสร้างความเสียหายต่อความสามารถในการทำซ้ำของข้อมูล หลังจากการใช้งานบนเครื่องแต่ละครั้ง ให้เช็ดพื้นผิว Datum และผนังด้านในของรูระบุตำแหน่งให้เรียบร้อยด้วยผ้านุ่มไม่เป็นขุยก่อนจัดเก็บ
คำแนะนำในการติดตั้ง
1. ก่อนที่จะติดตั้งแผ่นตั้งศูนย์จุดศูนย์ EDM ของ JWGRIP 75 มม. ให้ทำความสะอาดพื้นผิวด้านบนของโมดูลจุดศูนย์ให้สะอาดหมดจด ข้อมูลการผสมพันธุ์ด้านล่างของแผ่น และผนังด้านในของรูระบุตำแหน่ง ขจัดเศษโลหะ ผงคาร์บอน และสารตกค้างที่เป็นของเหลวไดอิเล็กทริก อนุภาคแปลกปลอมที่ติดอยู่บนพื้นผิวผสมพันธุ์ทำให้แผ่นบิดเบี้ยวภายใต้แรงดึงล็อคจุดศูนย์
2. ใช้งานโมดูลจุดศูนย์ตามค่าความดันอากาศที่ผู้ผลิตแนะนำ ไม่เกินแรงกดดันในการทำงานที่กำหนด แรงดึงที่มากเกินไปทำให้เกิดภาระหนักมากและอาจทำให้เกิดการเสียรูปของเพลตอย่างถาวร
3. เมื่อการล็อคจุดศูนย์เสร็จสิ้น ห้ามข้ามการชดเชยโพรบ ข้อมูลจุดศูนย์ทางกลไม่สามารถชดเชยข้อผิดพลาดเล็กๆ น้อยๆ ของการกวาดล้างการประกอบได้
4. ดำเนินการตรวจสอบพื้นผิวข้อมูลด้วยสายตาทุกๆ 8-11 วันทำการ ตรวจสอบรอยบุบ รอยขีดข่วน หรือร่องรอยยกในท้องถิ่น รันการทดสอบความสามารถในการทำซ้ำในสถานะโหลดเป็นระยะ
5. หลังจากถอดชิ้นส่วนแล้ว ให้ทำความสะอาดพื้นผิวสัมผัสที่ผสมพันธุ์ทั้งหมดก่อนจัดเก็บ อย่าวางชิ้นงานที่มีน้ำหนักมากซ้อนกันโดยตรงบนพื้นผิวการทำงานของ Datum ที่เปลือยเปล่า
คำถามที่พบบ่อย
คำถามที่ 1: JWGRIP 75mm EDM Zero Point Centering Plate จะกำจัดการเบี่ยงเบนของข้อมูลที่สร้างขึ้นภายใต้ภาระการล็อคจุดศูนย์ได้อย่างสมบูรณ์หรือไม่
ตอบ: การออกแบบซี่โครงเสริมแรงช่วยลดการเสียรูปจากการบิดเบี้ยวในสถานะโหลดได้อย่างมาก แต่ไม่สามารถรับประกันการเสียรูปเป็นศูนย์ได้ภายใต้การโอเวอร์โหลดที่รุนแรง ผู้ปฏิบัติงานจะต้องให้โมดูลจุดศูนย์ทำงานอยู่ภายในขอบเขตความดันอากาศที่กำหนด และดำเนินการตรวจสอบความสามารถในการทำซ้ำของข้อมูลตามปกติ การชดเชยพิกัดโพรบยังคงเป็นขั้นตอนการผลิตที่จำเป็น
คำถามที่ 2: แผ่นตรงกลางนี้สามารถจับคู่กับโมดูลล็อคจุดศูนย์ทั่วไปที่ไม่ใช่แบรนด์ได้หรือไม่
ตอบ: รุ่นมาตรฐาน JWGRIP 75 มม. ตรงกับข้อกำหนดด้านมิติของโมดูลจุดศูนย์เชิงพาณิชย์ทั่วไป หากคุณใช้หน่วยจุดศูนย์ทั่วไปแบบพิเศษที่มีการปรับระยะพิทช์ของรูหรือความสูงของบอส โปรดส่งแบบร่างสำหรับการผลิตแบบกำหนดเองของ OEM
Q3: มีรายการแก้ไขแบบกำหนดเองของ OEM ใดบ้าง
ตอบ: JWGRIP รองรับการปรับแต่งแบบ OEM สำหรับความหนาของแผ่น เค้าโครงตำแหน่งรู ความสูงของบอสตำแหน่ง และขนาดอินเทอร์เฟซ โปรดจัดเตรียมภาพวาดทางเทคนิคที่สมบูรณ์พร้อมข้อกำหนดด้านความทนทาน ทีมวิศวกรของเราจะเสร็จสิ้นการประเมินความสามารถในการผลิตและออกใบเสนอราคาอย่างเป็นทางการภายใน 12 วันทำการ
คำถามที่ 4: ความเสียหายใดอยู่ภายใต้การคุ้มครองการรับประกันผลิตภัณฑ์
ตอบ: JWGRIP 75mm EDM Zero Point Centering Plate เป็นส่วนประกอบข้อมูลการทำงานแบบจุดศูนย์ที่มีความแม่นยำสูง การรับประกันครอบคลุมข้อบกพร่องจากการผลิตเมื่อส่งมอบ เช่น ความเรียบที่ไม่เป็นไปตามข้อกำหนด ความขนาน และผลการทดสอบการเปลี่ยนรูปโหลดที่ไม่ผ่านคุณสมบัติ ความเสียหายที่เกิดจากการล็อคจุดศูนย์ด้วยแรงดันเกิน การชนกระแทกหนัก การเสียดสีชิป และการสึกหรอจากการใช้งานแบบวนซ้ำในระยะยาว ไม่รวมอยู่ในการรับประกัน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร