ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






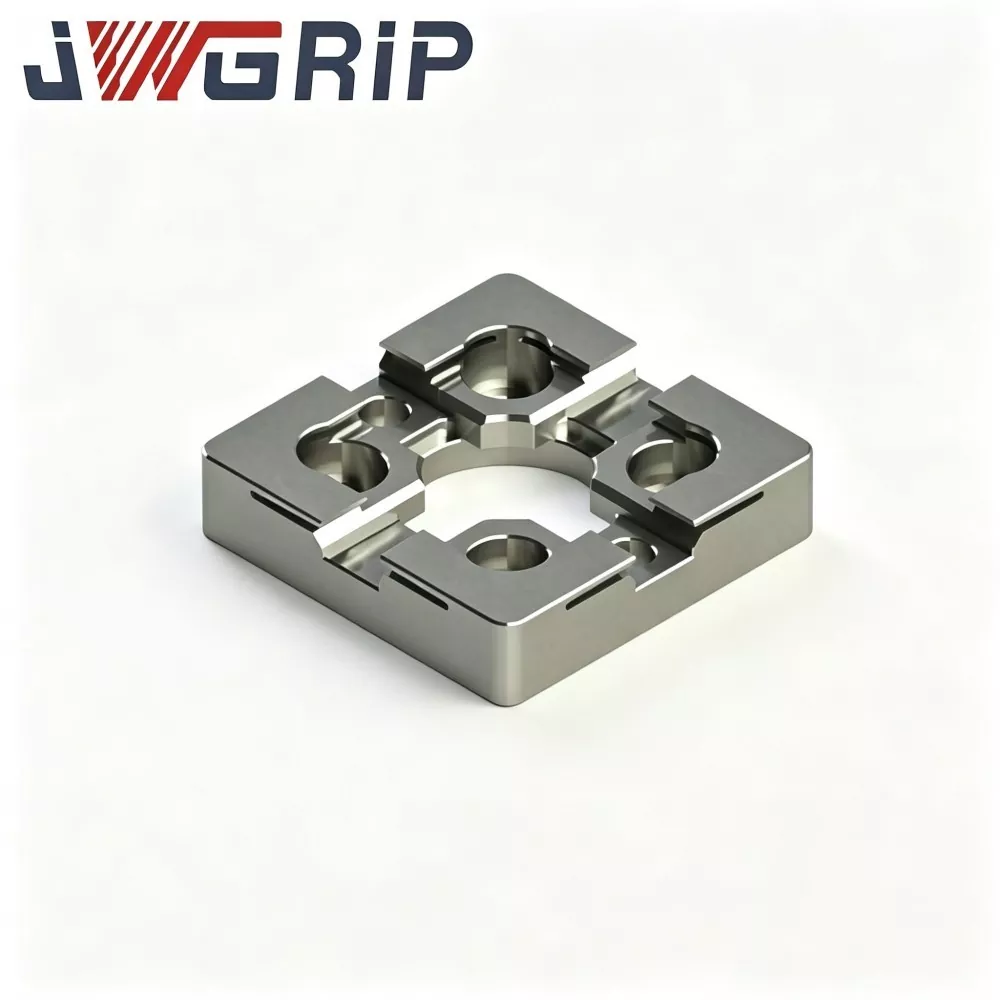
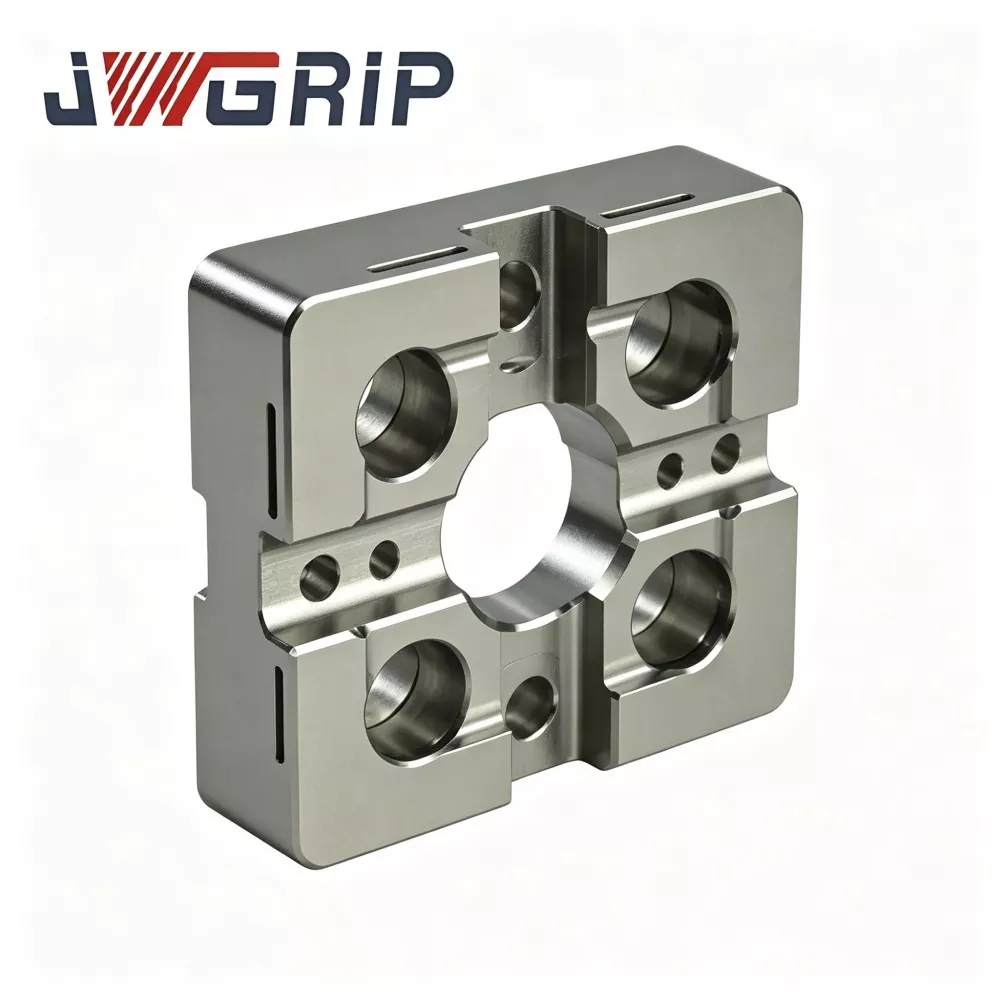
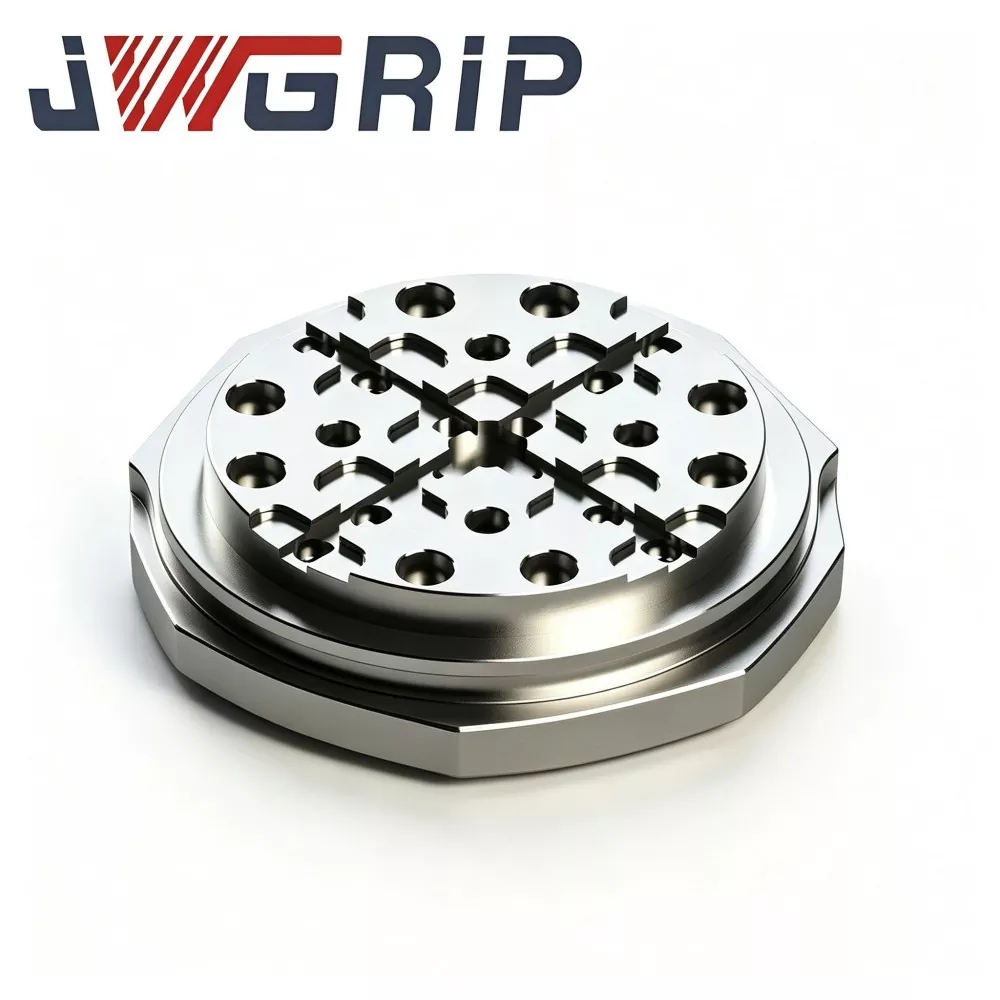
แผ่นตั้งศูนย์ EDM ชนิด R 54x54
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของเพลทตั้งศูนย์ EDM R-Type 54x54 ในประเทศจีน โดยมีข้อกำหนดมาตรฐานครบถ้วนในสต็อก และรองรับการสั่งซื้อจำนวนมากทั่วโลกสำหรับเครื่องจักร EDM ขนาดกะทัดรัดและโครงการเวิร์กช็อปแม่พิมพ์ที่มีความแม่นยำ เป็นฟิกซ์เจอร์วัดประสิทธิภาพการกำหนดตำแหน่งแบบบูรณาการที่มีความแม่นยำสูง ทนทานต่อการสึกหรอ ออกแบบมาเป็นพิเศษสำหรับอุปกรณ์ EDM ซิงเกอร์ขนาดเล็ก อุปกรณ์จับยึดอิเล็กโทรดขนาดเล็ก และสถานการณ์การประมวลผลแม่พิมพ์ที่มีความแม่นยำหลายช่อง โดยผสานรวมโครงสร้างไหล่ตำแหน่งเปลี่ยนผ่านชนิด R ที่ได้รับการปรับปรุงและสมรรถนะทางกลที่มีความเสถียรทางความร้อนเข้าไว้ในหน่วยเดียว ขจัดข้อบกพร่องจากการสึกหรอจากการอัดขึ้นรูปได้ง่ายและการบิ่นที่มุมของแผ่นตรงกลางขนาดเล็กมุมฉากแบบดั้งเดิม
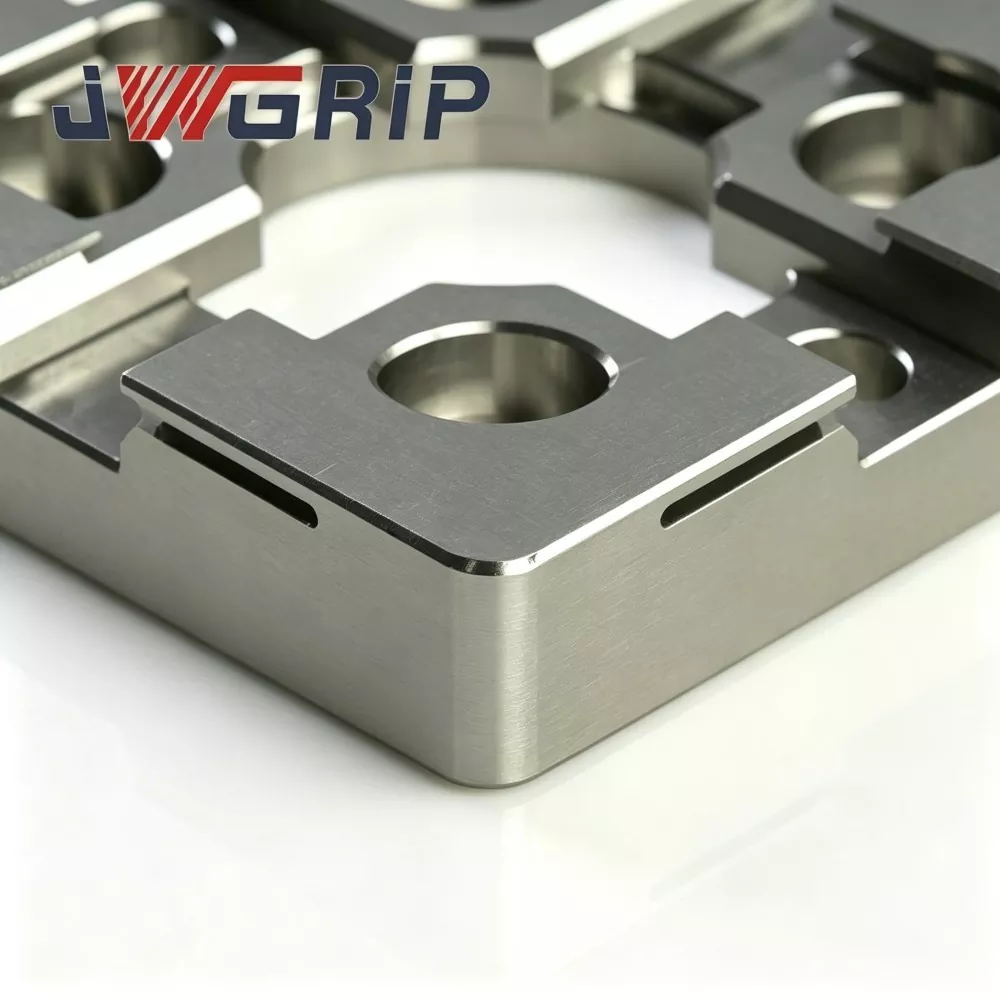
แผ่นตั้งศูนย์ EDM ชนิด R 54x54 ที่มีความเสถียรสูงนี้ใช้เหล็กกล้าเครื่องมือโลหะผสมที่มีความเสถียรทางความร้อนระดับพรีเมี่ยมเป็นวัตถุดิบ แปรรูปผ่านการบำบัดริ้วรอยเพื่อบรรเทาความเครียดแบบหลายรอบ การชุบแข็งพื้นผิวเฉพาะที่ และเทคโนโลยีการเจียรสองหน้าที่มีความแม่นยำสูงเป็นพิเศษ โครงสร้างไหล่เปลี่ยนผ่านประเภท R ที่ได้รับการอัพเกรดจะกระจายแรงกดจากการสัมผัสที่เข้มข้นได้อย่างมีประสิทธิภาพในระหว่างการเชื่อมต่ออิเล็กโทรด-จิ๊กซ้ำๆ และรอบการขนถ่ายบ่อยครั้ง ซึ่งช่วยลดความเสียหายจากการเยื้องและการสึกหรอที่มุมได้อย่างมาก และยังคงรักษาความแม่นยำของเกณฑ์มาตรฐานศูนย์กลางที่มั่นคงอย่างถาวร ตัวเหล็กที่มีความเสถียรทางความร้อนหลีกเลี่ยงการเสียรูปของโครงสร้างและการเบี่ยงเบนของขนาดที่เกิดจากความผันผวนของอุณหภูมิในโรงงานได้อย่างมีประสิทธิภาพ ช่วยให้มั่นใจได้ถึงความเรียบที่ดีเยี่ยมและความสม่ำเสมอของมิติในระยะยาวในการผลิตชุดความถี่สูง
ปรับให้เข้ากับความต้องการในการวางตำแหน่งของอิเล็กโทรดทองแดง กราไฟต์ และทองแดง-ทังสเตน ขนาดเล็กได้อย่างสมบูรณ์แบบ ลดระยะเวลาก่อนการจัดศูนย์กลางแบบแมนนวลลงอย่างมาก กำจัดข้อผิดพลาดในการสอบเทียบแบบแมนนวลที่สะสม และแก้ไขจุดเจ็บปวดในอุตสาหกรรมเกี่ยวกับช่องว่างประกายไฟที่ไม่เสถียรและรายละเอียดช่องเล็กๆ ที่มีข้อบกพร่องซึ่งเกิดจากการสึกหรอของเกณฑ์มาตรฐาน รองรับการจัดหาสต็อกมาตรฐานและการปรับเปลี่ยน OEM ของเค้าโครงรูยึดและโปรไฟล์บอสในการกำหนดตำแหน่ง ให้โซลูชันการวางตำแหน่งที่เชื่อถือได้และทำซ้ำได้ที่มีความแม่นยำสูงสำหรับเม็ดมีดขนาดเล็กและการประมวลผลชุด EDM แม่พิมพ์หลายช่อง
จุดปวดในทางปฏิบัติ
เวิร์กช็อป sinker-EDM ขนาดกะทัดรัดที่ประมวลผลตัวเชื่อมต่อไมโครและแม่พิมพ์ขนาดเล็กทางการแพทย์ เผชิญกับข้อเสียโดยธรรมชาติจากเพลตตรงกลางรูปแบบขนาดเล็กทั่วไป:
แผ่นตั้งตรงกลางขนาดเล็กทั่วไปใช้ไหล่ด้านในที่ทำมุมแหลม การกระแทกแบบด็อกกิ้งเน้นไปที่โซนมุมแคบ การเยื้องระดับไมโครที่มองไม่เห็นจะค่อยๆ เกิดขึ้น ซึ่งไม่สามารถตรวจพบได้ด้วยการตรวจสอบด้วยสายตาตามปกติ
การอ้างอิงการวางศูนย์กลางจะเลื่อนอย่างเงียบๆ ในระหว่างการผลิตอย่างต่อเนื่อง ส่งผลให้เกิดช่องว่างประกายไฟที่ไม่สอดคล้องกัน การกัดเซาะผนังด้านข้างของช่องที่ไม่สม่ำเสมอ และความเสี่ยงที่จะเกิดเศษสำหรับเม็ดมีดแม่พิมพ์ขนาดเล็กที่มีมูลค่าสูง
JWGRIP ปรับปรุง R-Type 54x54 EDM Centering Plate สำหรับจุดปวดที่กล่าวมาข้างต้น:
1. การวางตำแหน่งไหล่เปลี่ยนผ่านประเภท R ที่ราบรื่นจะกระจายแรงกดหน้าสัมผัสของด็อกกิ้ง และลดความเสี่ยงของการเยื้องระดับไมโครและมุมบิ่นภายใต้รอบการโหลดและขนถ่ายของอิเล็กโทรด-จิ๊กบ่อยครั้ง
2. สารตั้งต้นโลหะผสม-เครื่องมือ-เหล็กที่มีความเสถียรทางความร้อน บวกกับอายุหลายขั้นตอน ยับยั้งการบิดเบือนของเกณฑ์มาตรฐานที่เกิดจากความผันผวนของอุณหภูมิแวดล้อมในตู้ของเครื่องจักร EDM ขนาดกะทัดรัด
3. การเจียรที่มีความแม่นยำสูงพิเศษแบบสองหน้ารับประกันความเรียบและความขนานที่เชื่อถือได้สำหรับข้อมูลการวางศูนย์กลางทางกลที่เสถียร
4. ลดความซับซ้อนของเวิร์กโฟลว์การจัดศูนย์กลางล่วงหน้าด้วยตนเอง และลดข้อผิดพลาดในการวางตำแหน่งสะสมสำหรับการแทรกแม่พิมพ์ขนาดเล็กที่ซับซ้อน ปรับปรุงความแม่นยำในการทำซ้ำสำหรับงาน EDM แม่พิมพ์ไมโครแบบแบทช์
5. ขนาดกระทัดรัด 54×54 ปรับพื้นที่ตารางที่จำกัด การปรับเปลี่ยนแบบกำหนดเองของ OEM สำหรับรูปแบบรูและตำแหน่งบอสมีให้สำหรับโปรเจ็กต์เซลล์ EDM อัตโนมัติขนาดกะทัดรัดพิเศษ
ตรรกะปฏิบัติการ
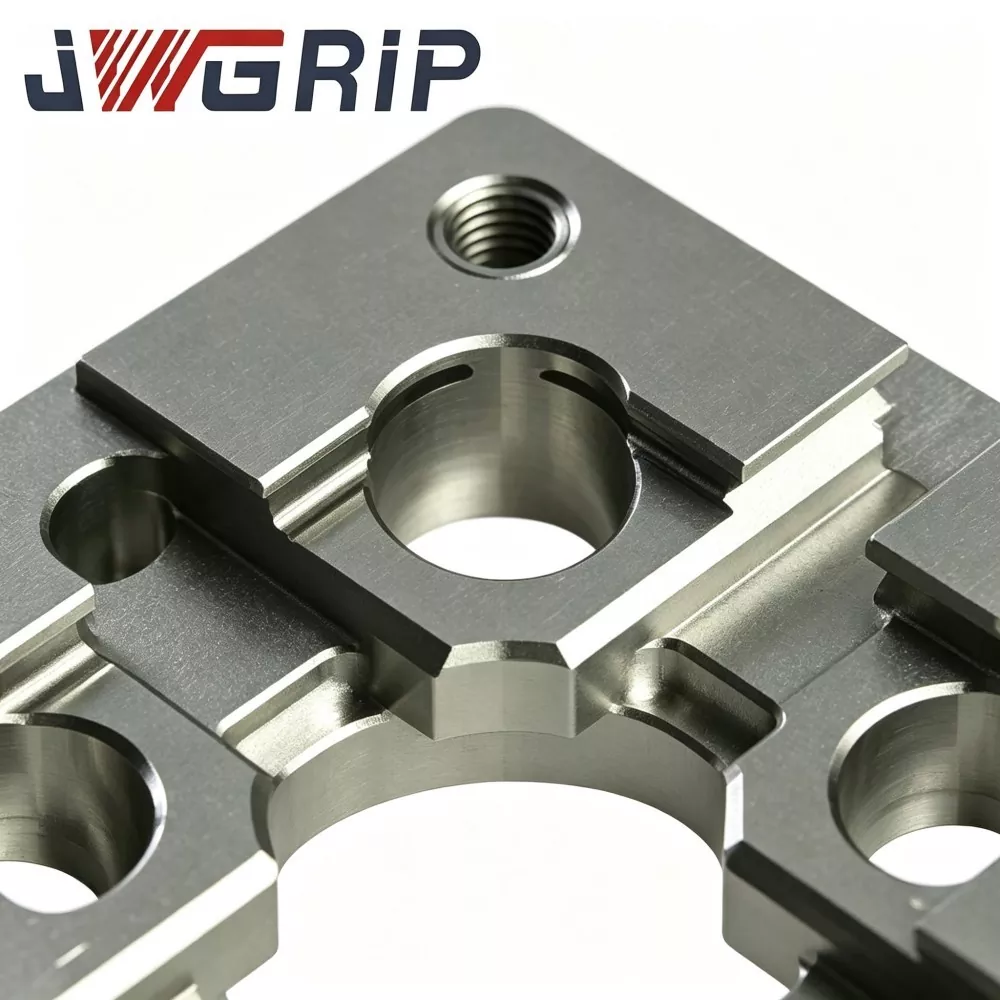
JWGRIP R-Type 54x54 EDM Centering Plate เป็นฟิกซ์เจอร์อ้างอิงเชิงกลขนาดกะทัดรัดสำหรับการวางตำแหน่งล่วงหน้าและการจัดตำแหน่งศูนย์กลางของจิ๊กอิเล็กโทรด EDM ขนาดเล็ก:
1. ติดตั้งระหว่างโต๊ะทำงาน EDM ขนาดกะทัดรัด / ฐานยึดขนาดเล็กและจิ๊กยึดอิเล็กโทรด โดยให้จุดศูนย์กลางทางกลที่ทำซ้ำได้ในระหว่างการสลับจิ๊กอิเล็กโทรดทองแดง กราไฟท์ หรือทองแดง-ทังสเตนขนาดเล็กบ่อยครั้ง
2. แผ่นตรงกลางรูปแบบขนาดเล็กทั่วไปใช้ไหล่ด้านในที่แหลมคม 90° ความเค้นจากการกระแทกจะเน้นไปที่เส้นขอบแคบ ทำให้เกิดรอยเยื้องเล็กๆ ที่เป็นพลาสติกเฉพาะที่หลังจากการกดซ้ำหลายครั้ง
3. การปรับปรุงโครงสร้างหลัก: โปรไฟล์การเปลี่ยนผ่านประเภท R ที่ราบรื่นอย่างต่อเนื่องบนไหล่ตำแหน่งด้านในจะขยายพื้นที่สัมผัสที่มีประสิทธิภาพ กระจายความเครียดจากการสัมผัสบนพื้นผิวที่กว้างขึ้นแทนที่จะเป็นเส้นมุมที่แหลมคม ซึ่งจะทำให้การสะสมการเยื้องช้าลงและทำให้การเบี่ยงเบนของข้อมูลอ้างอิงล่าช้า
การแจ้งเตือนขอบเขตการทำงานที่สำคัญ:
หน่วยนี้ให้เฉพาะการวางศูนย์กลางล่วงหน้าทางกลเท่านั้น และไม่สามารถแทนที่การสอบเทียบพิกัดแบบละเอียดโดยใช้โพรบได้ หลังจากเชื่อมต่อด้วยกลไกแล้ว ผู้ปฏิบัติงานยังคงต้องมีการวัดโพรบและประสานงานการชดเชยตามข้อกำหนดกระบวนการ EDM มาตรฐาน
สถานการณ์การใช้งานหลัก:
แม่พิมพ์เชื่อมต่อขนาดเล็ก แม่พิมพ์ชิ้นส่วนทางการแพทย์ขนาดเล็ก แม่พิมพ์ใส่เกียร์ที่มีความแม่นยำ และเครื่องจักร EDM แบบใส่แม่พิมพ์ขนาดเล็ก สามารถติดตั้งบนหัวจับจุดศูนย์ขนาดกะทัดรัด ฐานยึดขนาดเล็ก หรือโต๊ะทำงาน EDM sinker ขนาดเล็ก
ประสิทธิภาพทางเทคนิค
1. โครงสร้างป้องกันการสึกหรอไหล่ชนิด R ขนาดกะทัดรัดที่ปรับให้เหมาะสมที่สุด การทดสอบความทนทานในห้องปฏิบัติการเปรียบเทียบแสดงให้เห็นว่า ภายใต้ความถี่การเชื่อมต่อและแรงสัมผัสที่เท่ากัน JWGRIP R-Type 54×54 EDM Centering Plate จะลดความเครียดจากการสัมผัสในพื้นที่สูงสุดได้ประมาณ 32 % เมื่อเทียบกับเพลตตรงกลางขนาดเล็กที่มีมุมแหลมแบบดั้งเดิม ซึ่งช่วยลดความเสี่ยงของการเยื้องระดับไมโครและมุมด้านในได้อย่างมากในรอบแบทช์ที่ต่อเนื่อง
2. การรักษาอายุความคงตัวด้วยความร้อนแบบสองรอบ เหล็กโลหะผสมเครื่องมือ-เหล็กเปล่าผ่านการบ่มที่อุณหภูมิสูงสองขั้นตอนหลังการตัดเฉือนหยาบเพื่อขจัดความเค้นตกค้างภายในส่วนใหญ่ ภายในเวิร์คช็อปอุณหภูมิแวดล้อม 16-30 ℃ ความแปรผันของความเรียบของเพลทสำเร็จรูป ≤0.0025 มม. ป้องกันการบิดเบือนของเกณฑ์มาตรฐานที่เกิดจากการเคลื่อนตัวของอุณหภูมิในตู้ของอุปกรณ์ EDM ขนาดกะทัดรัด
3. หน้าอ้างอิงที่ใช้การเจียรด้านบนที่มีความแม่นยำสูงพิเศษสองด้านและข้อมูลการติดตั้งด้านล่างมีทั้งกราวด์ที่มีความแม่นยำสูงเป็นพิเศษ ความเรียบของพื้นผิวด้านบน ≤0.002 มม. ความขนานระหว่าง Datum บน-ล่าง ≤0.003 มม. ความขนานที่ดีรองรับการติดตั้งแบบพลิกกลับได้สำหรับการใช้งานพื้นผิวทางเลือกภายใต้สภาพเครื่องจักรขนาดกะทัดรัดที่มีพื้นที่จำกัด
4. การชุบแข็งพื้นผิวแบบเลือกเฉพาะ เฉพาะโซนไหล่ตำแหน่งประเภท R ด้านในเท่านั้นที่ได้รับการชุบแข็งเฉพาะที่พลังงานสูง ความแข็งพื้นผิว HRC 57-61 ทนทานต่อรอยขีดข่วนที่แข็งแกร่งต่อผงคาร์บอนและเศษโลหะละเอียด โซนฐานที่ไม่สำคัญต่อความเครียดจะรักษาความทนทานของพื้นผิวเพื่อหลีกเลี่ยงการแตกหักของแผ่นทั้งแผ่นจากการกระแทกโดยไม่ตั้งใจ
5. ฟิล์มทู่ที่ทนต่อของเหลวอิเล็กทริกป้องกันการกัดกร่อนเสร็จสิ้นการบำบัดป้องกันสนิมทั้งพื้นผิวด้านนอก ต้านทานการกัดกร่อนของสารเคมีจากการกระเด็นของของเหลวอิเล็กทริกและบรรยากาศที่มีความชื้นสูงภายในตู้เครื่องจักร EDM ขนาดกะทัดรัด ช่วยชะลอการเกิดสนิมเฉพาะจุดในการปฏิบัติงานในโรงงานในระยะยาว
6. โครงร่างประหยัดพื้นที่ 54×54 พร้อมคุณสมบัติการติดตั้งที่ประมวลผลล่วงหน้า รูหมุดระบุตำแหน่งสำเร็จรูปและรูสกรูเคาเตอร์ซิงค์ตรงกับอินเทอร์เฟซฟิกซ์เจอร์จุดศูนย์ขนาดกะทัดรัดกระแสหลัก การติดตั้งโดยตรงโดยไม่ต้องใช้เครื่องจักรรองสำหรับฐานฟิกซ์เจอร์ EDM ขนาดเล็กส่วนใหญ่
7. การเก็บถาวรคุณภาพระดับแบทช์ที่ตรวจสอบย้อนกลับได้ ทุกเพลตที่ทำเสร็จแล้วจะมีหมายเลขซีเรียลพิเศษที่แกะสลักด้วยเลเซอร์ ชุดข้อมูลการตรวจสอบที่สมบูรณ์ซึ่งครอบคลุมถึงความเรียบ ความขนาน และความทนทานต่อโปรไฟล์ R จะถูกจัดเก็บถาวร ซึ่งสนับสนุนการจัดการคุณภาพที่สามารถตรวจสอบย้อนกลับได้สำหรับองค์กรการผลิตแม่พิมพ์ขนาดเล็กจำนวนมาก
ขั้นตอนการผลิต
องค์ประกอบขาเข้าของวัตถุดิบและการตรวจสอบความแข็ง → การกัดหยาบด้วย CNC → การกัดหยาบที่อุณหภูมิสูงในขั้นตอนแรก → การกลึงกึ่งสำเร็จรูป → การขึ้นรูปโครงร่าง R-shoulder ภายใน → การบ่มด้วยความเสถียรทางความร้อนขั้นที่สอง → การชุบแข็งเฉพาะที่เฉพาะที่ → การเจียรที่มีความแม่นยำสูงพิเศษสองหน้า → การหาตำแหน่งรูเข็มและการตัดเฉือนรูเคาเตอร์ซิงค์ → การตรวจสอบทางเรขาคณิตหลายรายการของ CMM → การทำเครื่องหมายด้วยเลเซอร์หมายเลขซีเรียล → ป้องกันสนิม การทำทู่ → การตรวจสอบภาพและมิติขั้นสุดท้ายอีกครั้ง → คลังสินค้าสำเร็จรูป
การผลิตเป็นไปตามข้อกำหนดระบบการจัดการคุณภาพ ISO 9001
เครื่องมือมาตรวิทยาหลัก: CMM, อินเตอร์เฟอโรมิเตอร์ความเรียบ, เครื่องทดสอบความแข็งแบบ Rockwell ทั้งหมดนี้ต้องผ่านการสอบเทียบทางมาตรวิทยาอย่างเป็นทางการเป็นระยะๆ
แต่ละหน่วยสำเร็จรูปจะออกรายงานการตรวจสอบที่เป็นอิสระ สามารถจัดเตรียมเอกสารรับรองวัสดุได้ตามคำขอของผู้ซื้อ
กฎการบำรุงรักษารายวัน
1. ก่อนการติดตั้ง ให้ทำความสะอาดระนาบผสมพันธุ์ฐานฟิกซ์เจอร์ รูพินระบุตำแหน่ง และ Datum ด้านล่างของเพลท กำจัดผงคาร์บอน เศษโลหะ และของเหลวอิเล็กทริกที่ตกค้าง อนุภาคแปลกปลอมที่ติดอยู่จะทำให้เกิดการเบี่ยงเบนเอียงที่ซ่อนอยู่
2. ขันสกรูยึดเคาเตอร์ซิงค์ให้แน่นตามแรงบิดที่ระบุอย่างเคร่งครัด แรงบิดที่มากเกินไปทำให้เกิดการเสียรูปเฉพาะจุดของแผ่น; แรงบิดที่ไม่เพียงพอทำให้เกิดความเสี่ยงในการเปลี่ยนแผ่นเพลทภายใต้แรงกระแทกจากด็อกกิ้ง
3. ควบคุมจังหวะการเคลื่อนที่ของอิเล็กโทรด - จิ๊ก; ห้ามการชนอย่างรุนแรงบนไหล่ตำแหน่ง R-type; โหมดการเชื่อมต่อแบบสัมผัสนุ่มจะต้องถูกนำมาใช้สำหรับการจัดกึ่งกลางทางกลล่วงหน้า
4. หลังจากการปรับตั้งศูนย์กลางเชิงกลแล้ว ให้ชดเชยพิกัดตามโพรบให้เสร็จสิ้นตามข้อกำหนดของกระบวนการ EDM อย่าถือว่าผลลัพธ์ของการปรับตั้งศูนย์กลางเชิงกลเป็นข้อมูลการตัดเฉือนขั้นสุดท้าย
5. ทุก 6-9 วันทำการ ให้ตรวจสอบโซนไหล่ R ด้านในใต้แว่นขยาย เปลี่ยนแผ่นตรงกลางทันทีหากตรวจพบการเยื้อง รอยขีดข่วน หรือรอยบาก
การดำเนินการที่เกิดข้อผิดพลาดเพื่อหลีกเลี่ยง
1. การติดตั้งโดยไม่ต้องทำความสะอาดพื้นผิวผสมพันธุ์อย่างละเอียด มีเศษที่ฝังอยู่เพื่อสร้างข้อผิดพลาดในการเอียงที่ซ่อนอยู่
2. การต่อเชื่อมโดยใช้ค้อน ทำให้เกิดรอยเยื้องขนาดเล็กที่มองไม่เห็นบนไหล่ที่วางตำแหน่ง
3. การยึดด้วยสกรูเกินแรงบิด ทำให้เกิดการบิดเบี้ยวทางเรขาคณิตอย่างถาวร
4. ข้ามการสอบเทียบอย่างละเอียดของโพรบและอาศัยการปรับศูนย์กลางเชิงกลล่วงหน้าสำหรับการตัดเฉือน EDM แบบไมโครคาวิตีเพียงอย่างเดียว
ตารางตรวจสอบข้อผิดพลาด
|
ปรากฏการณ์ความผิดปกติ |
สาเหตุที่น่าจะเป็นไปได้ |
ความละเอียดที่แนะนำ |
|
ความผันผวนของการอ่านตรงกลางซ้ำๆ |
พื้นผิวการผสมพันธุ์สกปรก สกรูยึดหลวม จิ๊กอิเล็กโทรดที่ผิดรูป |
ถอดแยกชิ้นส่วนและทำความสะอาดหน้าสัมผัส ขันสกรูให้แน่น ตรวจสอบหรือเปลี่ยนจิ๊กที่ชำรุด |
|
การชดเชยความเข้มข้นแบบค่อยเป็นค่อยไปหลังจากการทำงานต่อเนื่อง |
R-shoulder มีการสึกหรอหรือมีรอยบิ่นขนาดเล็ก |
ตรวจสอบสถานะไหล่ภายใต้เครื่องมือขยาย เปลี่ยนหน่วยเมื่อมีเครื่องหมายการสึกหรอปรากฏขึ้น |
|
ความขนานที่ไม่ดีสำหรับเอาต์พุตการเชื่อมต่อ |
การยึดด้วยแรงบิดเกิน เศษซากที่ติดอยู่ใต้ฐานแผ่น |
ติดตั้งใหม่ตามข้อกำหนดแรงบิด; อินเทอร์เฟซเบาะนั่งด้านล่างสะอาดหมดจด |
การเปรียบเทียบประสิทธิภาพและกระบวนการ
แผ่นตรงกลาง EDM รูปแบบขนาดเล็กเชิงพาณิชย์ส่วนใหญ่ใช้ไหล่ด้านในที่มีมุมแหลมโดยไม่มีการเปลี่ยนผ่าน R คู่แข่งหลายรายยกเลิกอายุการรักษาเสถียรภาพทางความร้อนขั้นที่สองและการชุบแข็งแบบเลือกเฉพาะในท้องถิ่นเพื่อลดต้นทุนการผลิต
1. ความสามารถในการป้องกันการสึกหรอ: แผ่นไหล่แหลมของคู่แข่งทำให้เกิดการเยื้องขนาดเล็กได้อย่างง่ายดายหลังจากรอบการเชื่อมต่อ 350-650 รอบ โครงสร้างการเปลี่ยนผ่านที่ราบรื่นชนิด R ของ JWGRIP ช่วยเพิ่มประสิทธิภาพการป้องกันการเยื้องอย่างมากภายใต้แรงกระแทกจากการเชื่อมต่อด้วยจิ๊กซ้ำๆ
2. การจัดการความเครียดภายใน: ผลิตภัณฑ์ของคู่แข่งจำนวนมากละเว้นการเสื่อมสภาพรอง ความเค้นตกค้างหลังการเจียรจะปล่อยออกมาอย่างช้าๆ ภายใต้การเปลี่ยนแปลงของอุณหภูมิแวดล้อม และทำให้เกิดการเคลื่อนตัวของความเรียบ การเสื่อมสภาพแบบสองขั้นตอนของเราจะขจัดความเครียดที่ตกค้างส่วนใหญ่เพื่อรักษาเสถียรภาพทางเรขาคณิตในระยะยาว
3. มาตรฐานการตรวจสอบ: ซัพพลายเออร์จำนวนมากดำเนินการตรวจสอบการสุ่มตัวอย่างเพียงบางส่วนเท่านั้น แผ่น JWGRIP ทุกแผ่นผ่านการสแกนเรขาคณิต CMM แบบเต็มรายการพร้อมหมายเลขซีเรียลอิสระเพื่อการตรวจสอบย้อนกลับที่สมบูรณ์
4. ความสามารถของโครงการที่กำหนดเอง: โรงงานหลายแห่งจัดส่งเฉพาะขนาดมาตรฐานคงที่เท่านั้น ด้วยการสนับสนุนจากเวิร์กโฟลว์ OEM ที่ครบถ้วน JWGRIP ปรับใช้เลย์เอาต์ของรูและการปรับเปลี่ยนตำแหน่งบอสสำหรับโปรเจ็กต์ฟิกซ์เจอร์ EDM ขนาดกะทัดรัดพิเศษ
คำถามที่พบบ่อย
คำถามที่ 1: JWGRIP R-Type 54x54 EDM Centering Plate สามารถลดการสึกหรอเป็นศูนย์สำหรับการผลิตจำนวนมากในระยะยาวได้หรือไม่
A1: การเปลี่ยนผ่าน R ที่ได้รับการปรับปรุงจะช่วยชะลอการเยื้องและความเสี่ยงต่อการกะเทาะได้อย่างมาก แต่การสึกหรอเป็นศูนย์ก็ไม่สามารถทำได้หลังจากรอบการเชื่อมต่อขนาดใหญ่ ยังคงต้องมีการตรวจสอบไหล่ R ด้านในโดยใช้แว่นขยายช่วย เปลี่ยนแผ่นทันทีเมื่อตรวจพบรอยขีดข่วน การเยื้อง หรือรอยบาก
คำถามที่ 2: แผ่นตั้งศูนย์กลางขนาดกะทัดรัดนี้สามารถใช้กับจิ๊กอิเล็กโทรดกราไฟท์ขนาดใหญ่ที่มีน้ำหนักมากได้หรือไม่
A2: อุปกรณ์นี้ออกแบบมาสำหรับจิ๊กอิเล็กโทรดขนาดเล็กของเครื่องจักร EDM ขนาดกะทัดรัด ไม่แนะนำสำหรับส่วนประกอบกราไฟท์ขนาดใหญ่ที่ใช้งานหนัก การบรรทุกมากเกินไปจะเร่งการสึกหรอของไหล่และอาจเสี่ยงต่อการเสียรูปอย่างถาวร
คำถามที่ 3: คุณรองรับ OEM สำหรับรูปแบบรูที่ไม่ได้มาตรฐานและเรขาคณิตของบอสตำแหน่งที่ปรับแต่งเองหรือไม่?
A3: ใช่. กรุณาส่งแบบทางเทคนิคที่สมบูรณ์พร้อมข้อมูลจำเพาะที่ชัดเจนสำหรับการจัดเรียงรู โปรไฟล์ตำแหน่งบอส ความเรียบ และความทนทานต่อความขนาน ทีมวิศวกรประเมินความสามารถในการผลิตให้เสร็จสิ้นภายใน 12 วันทำการและออกใบเสนอราคาอย่างเป็นทางการ
คำถามที่ 4: เงื่อนไขความล้มเหลวใดบ้างที่ไม่รวมอยู่ในขอบเขตการรับประกัน
A4: นี่เป็นของส่วนประกอบการจับงานการวางตำแหน่งที่มีความแม่นยำสูง การรับประกันครอบคลุมถึงข้อบกพร่องที่เกิดจากการผลิตที่มีอยู่ในการจัดส่ง: ความเรียบที่ไม่เป็นไปตามข้อกำหนด ความขนาน และความแข็ง ความเสียหายที่เกิดจากการชน การติดตั้งเกินแรงบิด การเสียดสีชิป และการสึกหรอตามรอบตามปกติ อยู่นอกการรับประกัน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร