ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Wire EDM Chuck สำหรับการจับชิ้นงานที่แม่นยำจะปรับปรุงความแม่นยำและลดเวลาในการติดตั้งได้อย่างไร
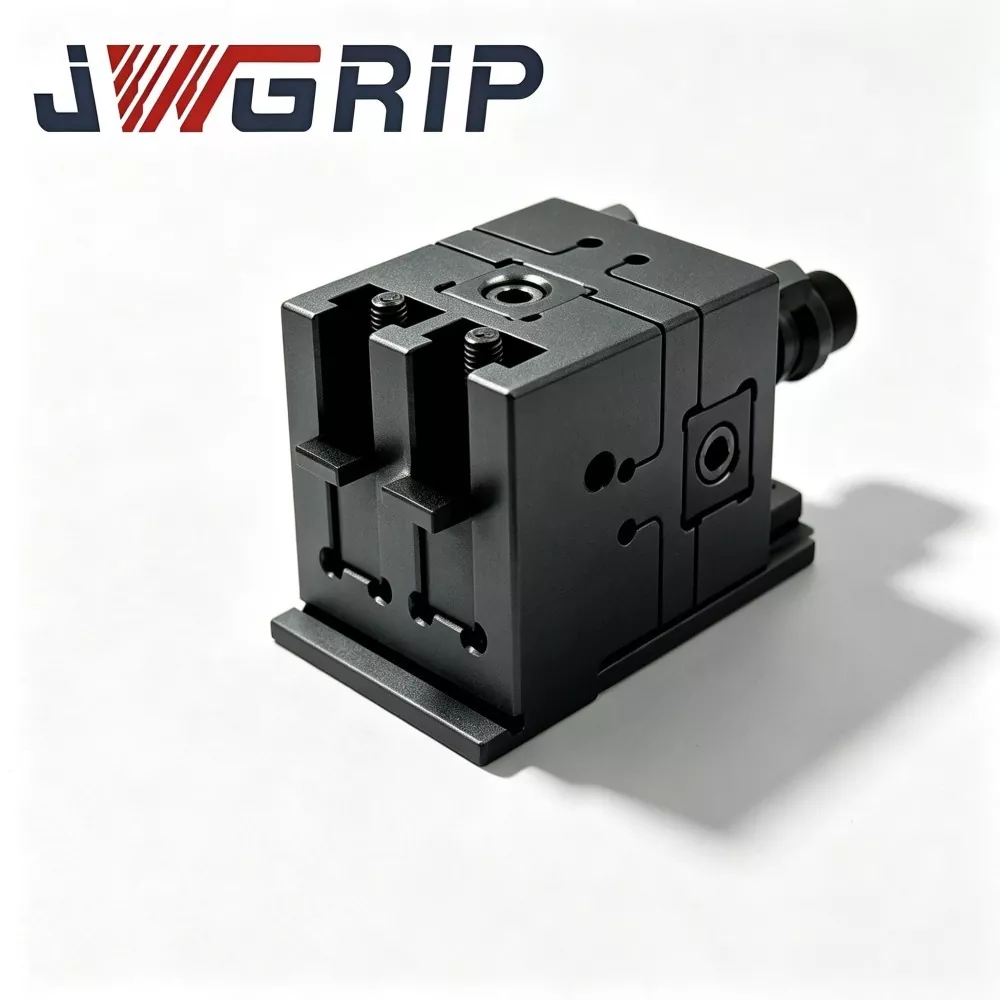
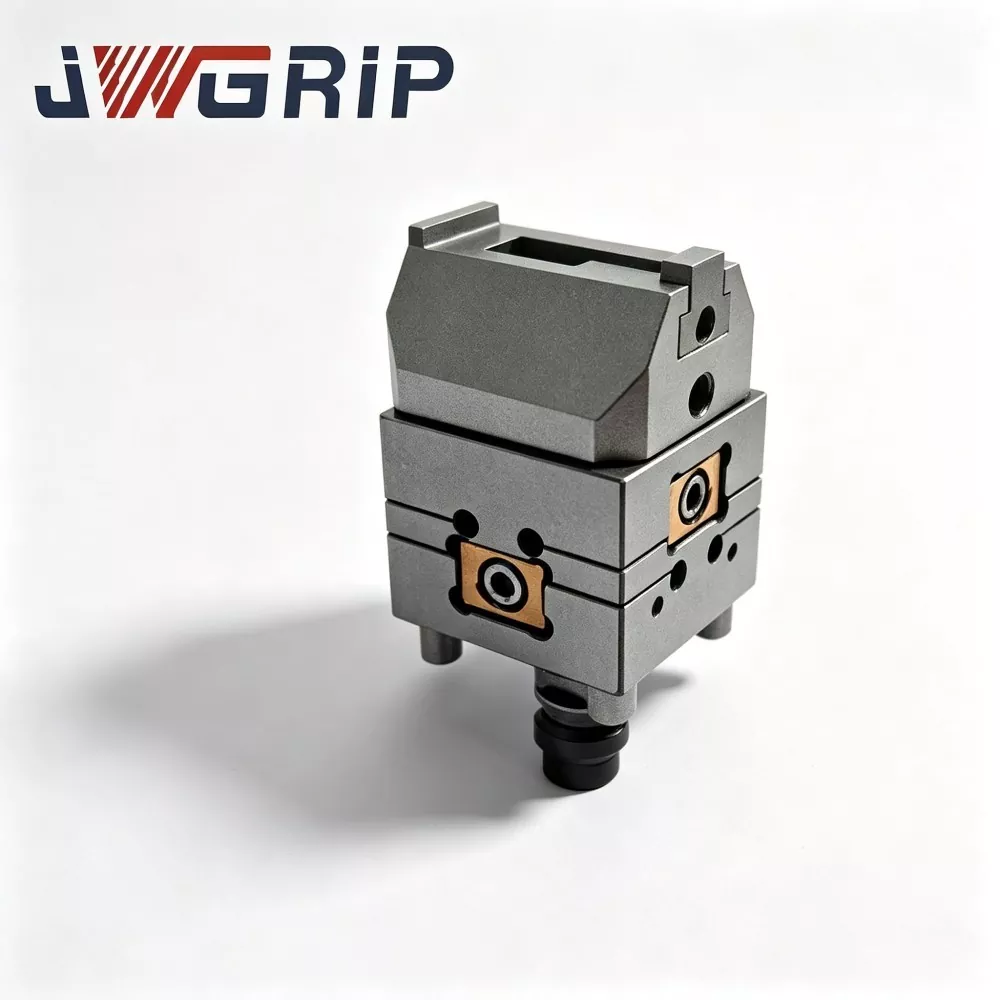
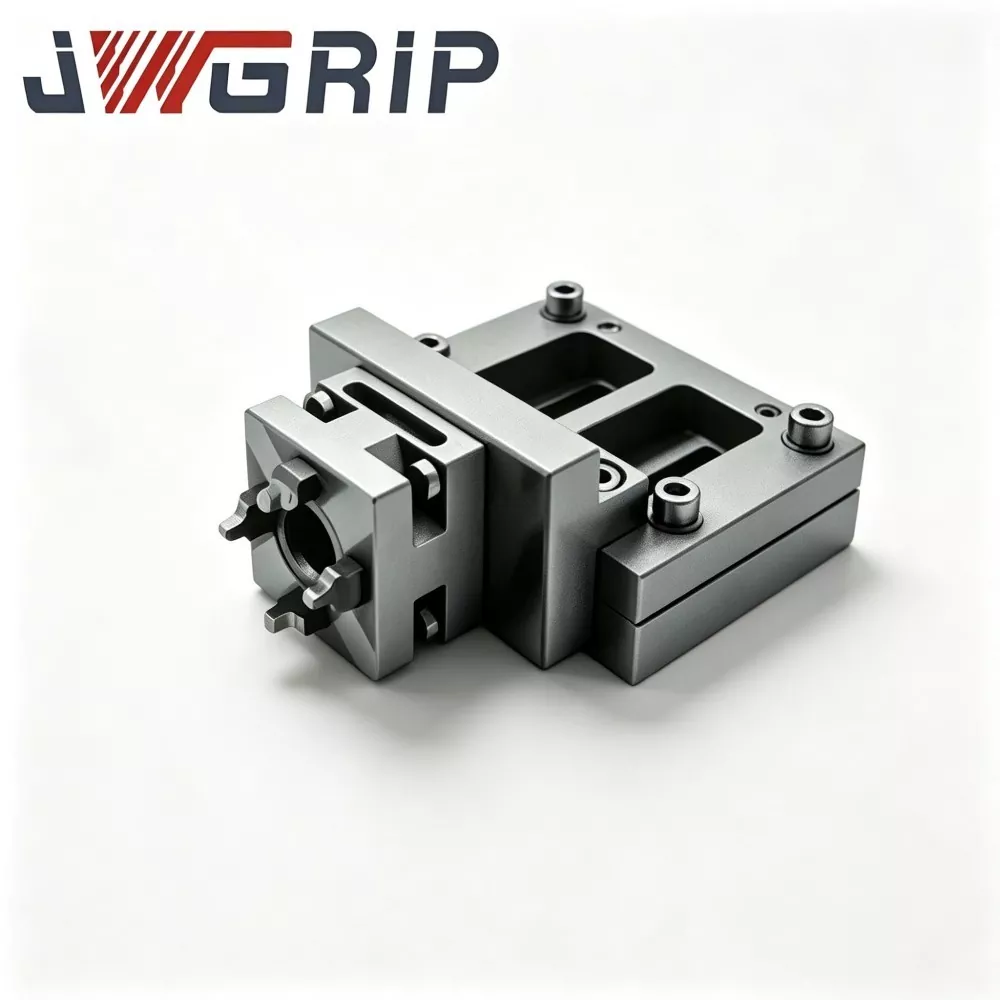
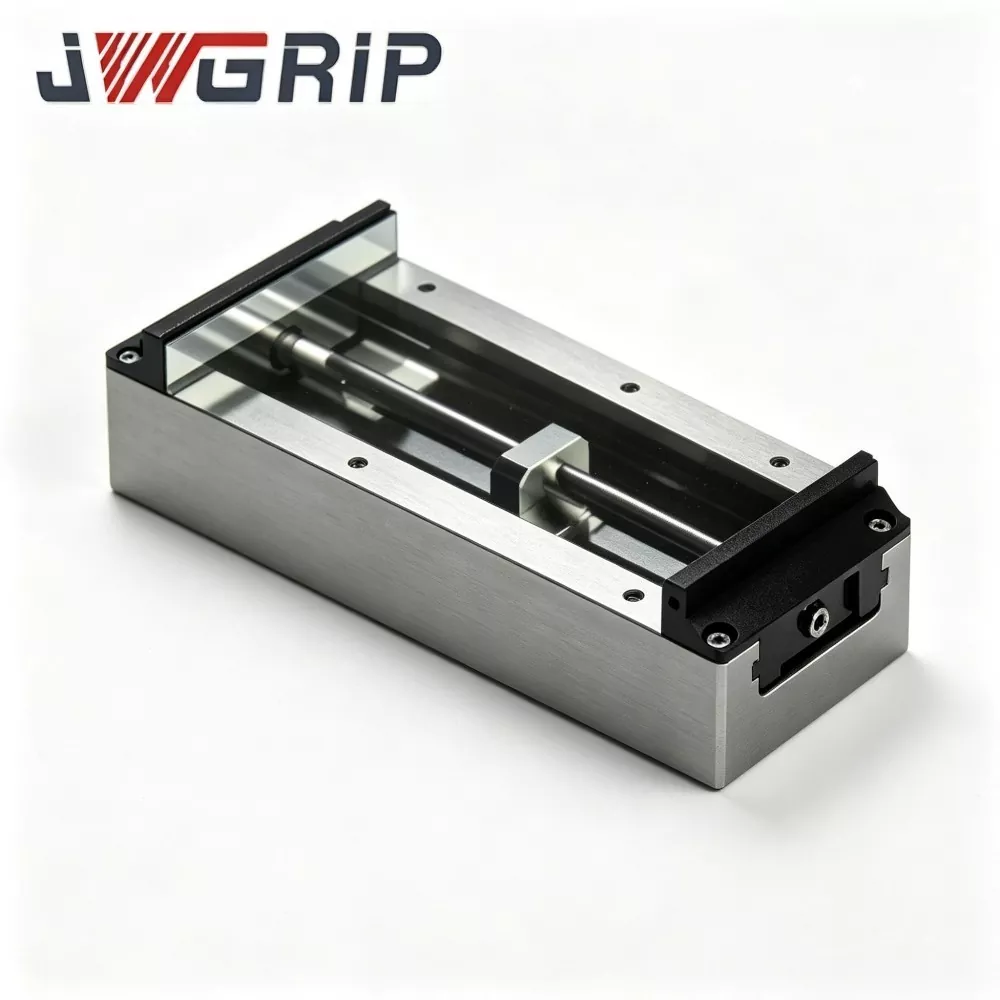
เจดับบลิวกริปให้Wire EDM Chuck สำหรับงานจับที่แม่นยำซึ่งเป็นโซลูชันการจับยึดที่เปลี่ยนแปลงอย่างรวดเร็ว ออกแบบมาสำหรับการผลิตแม่พิมพ์ที่มีส่วนผสมสูง ปริมาณน้อย และเวิร์กช็อป EDM แบบไวร์คัท สถาปัตยกรรมซับจิ๊กที่สับเปลี่ยนได้ช่วยลดงานการจัดตำแหน่งซ้ำๆ รักษาความสม่ำเสมอของตำแหน่ง และปรับปรุงการใช้เครื่องจักรในสภาพแวดล้อมการผลิตที่มีความต้องการสูง
การตัดเฉือนด้วยไฟฟ้าด้วยลวดที่มีความแม่นยำ (Wire EDM) ต้องใช้มากกว่าเครื่องจักรที่มีความสามารถและเส้นทางการตัดที่ตั้งโปรแกรมไว้อย่างระมัดระวัง การทำงานที่เชื่อถือได้มีความสำคัญไม่แพ้กันในการรักษาความสอดคล้องของพิกัด ลดเวลาการตั้งค่า และบรรลุผลลัพธ์ที่ทำซ้ำได้ในงานต่างๆ อุปกรณ์จับยึดแบบดั้งเดิมมักต้องการให้ผู้ปฏิบัติงานรื้อระบบจับยึดทั้งหมด และทำซ้ำขั้นตอนการจัดตำแหน่งทุกครั้งที่ใบสั่งผลิตมีการเปลี่ยนแปลง หัวจับ Wire EDM ที่เปลี่ยนแปลงอย่างรวดเร็วสำหรับงานจับชิ้นงานที่แม่นยำ จัดการกับความท้าทายนี้ด้วยการแยกหัวจับหลักแบบตายตัวออกจากจิ๊กย่อยที่สอบเทียบล่วงหน้าที่เปลี่ยนได้ โซลูชันของ JWGRIP ได้รับการออกแบบมาเพื่อการเปลี่ยนงานบ่อยครั้ง สภาพโรงงานที่มีความชื้น และความต้องการของการรับเหมาช่วงแม่พิมพ์ที่มีความแม่นยำ คู่มือนี้จะอธิบายหลักการทำงาน คุณลักษณะหลัก เกณฑ์การคัดเลือก ข้อกำหนดในการบำรุงรักษา และประโยชน์เชิงปฏิบัติสำหรับการผลิต Wire EDM สมัยใหม่
สารบัญ
- Wire EDM Chuck สำหรับงานจับยึดที่แม่นยำคืออะไร?
- เหตุใดการทำงานแบบเดิมๆ จึงทำให้เกิดปัญหาคอขวดในการผลิต
- การออกแบบที่เปลี่ยนแปลงอย่างรวดเร็วทำงานอย่างไร
- อะไรคือคุณสมบัติหลักของ Wire EDM Chuck ของ JWGRIP?
- หัวจับแบบเปลี่ยนเร็วเทียบกับฟิกซ์เจอร์แบบดั้งเดิม
- การใช้งานใดที่ได้ประโยชน์สูงสุดจากการจับชิ้นงานที่แม่นยำ
- คุณควรเลือก Wire EDM Chuck ที่ถูกต้องอย่างไร?
- ผู้ปฏิบัติงานสามารถรักษาความแม่นยำของตำแหน่งได้อย่างไร
- การตรวจสอบคุณภาพมีความสำคัญอย่างไรก่อนส่งมอบ
- คำถามที่พบบ่อย
- สรุป: ปรับปรุงประสิทธิภาพเวิร์กโฟลว์ Wire EDM
Wire EDM Chuck สำหรับงานจับยึดที่แม่นยำคืออะไร?
หัวจับ Wire EDM สำหรับงานจับยึดที่แม่นยำเป็นอุปกรณ์จับยึดแบบพิเศษที่จะระบุตำแหน่งและยึดชิ้นงานอย่างปลอดภัยระหว่างการตัดเฉือนด้วยไฟฟ้าแบบใช้สายไฟ แตกต่างจากงานกัดทั่วไป Wire EDM จะกำจัดวัสดุที่เป็นสื่อกระแสไฟฟ้าผ่านการปล่อยกระแสไฟฟ้าที่มีการควบคุมระหว่างอิเล็กโทรดลวดที่กำลังเคลื่อนที่และชิ้นงาน การวางตำแหน่งที่แม่นยำและการรองรับที่มั่นคงถือเป็นสิ่งสำคัญเมื่อตัดเฉือนรูปทรงที่ซับซ้อน ร่องแคบ โพรงที่แม่นยำ และส่วนประกอบแม่พิมพ์ที่ซับซ้อน
ในการผลิตที่มีส่วนผสมสูง การจับยึดชิ้นงานจะต้องรองรับการเปลี่ยนแปลงรูปทรงของชิ้นงานและข้อกำหนดในการผลิตบ่อยครั้งด้วย หัวจับแบบเปลี่ยนเร็วช่วยให้กระบวนการนี้ง่ายขึ้นโดยจัดให้มีระบบอ้างอิงที่ติดตั้งกับเครื่องจักรที่มั่นคงและหน่วยจับยึดที่เปลี่ยนได้
เจดับบลิวกริป พัฒนาหัวจับสำหรับผู้รับเหมาช่วงแม่พิมพ์และโรงปฏิบัติงานการผลิตที่ยืดหยุ่น ซึ่งจำเป็นต้องจัดการคำสั่งซื้อที่หลากหลายโดยไม่ต้องตั้งค่าฟิกซ์เจอร์ทั้งหมดซ้ำสำหรับส่วนประกอบใหม่ทุกชิ้น
สำรวจโซลูชันการจับยึดงาน Wire EDM ที่เกี่ยวข้องจาก JWGRIP เพื่อทำความเข้าใจตัวเลือกการออกแบบและการปรับแต่งของผลิตภัณฑ์
เหตุใดการทำงานแบบเดิมๆ จึงทำให้เกิดปัญหาคอขวดในการผลิต
อุปกรณ์จับยึดแบบเดิมสามารถให้การจับยึดที่เชื่อถือได้ แต่การเปลี่ยนงานบ่อยครั้งทำให้เกิดความท้าทายเพิ่มเติม เมื่อต้องถอดฟิกซ์เจอร์และติดตั้งใหม่ในแต่ละคำสั่งซื้อใหม่ ผู้ปฏิบัติงานอาจจำเป็นต้องทำซ้ำการจัดตำแหน่งที่ใช้เวลานาน อ้างอิงประสานงาน และขั้นตอนการตรวจสอบ
กิจกรรมเหล่านี้มีค่าใช้จ่ายสูงเป็นพิเศษในโรงงานที่ต้องจัดการเม็ดมีดแม่พิมพ์ ส่วนประกอบที่มีความแม่นยำ และช่องว่างของเครื่องมือเป็นชุดเล็กๆ
ปัญหาการผลิตทั่วไป
- ขยายเวลาการตั้งค่า:การถอดฟิกซ์เจอร์ออกซ้ำๆ และการจัดตำแหน่งด้วยตนเองจะช่วยลดเวลาในการตัดจริง
- ความไม่สอดคล้องกันของตำแหน่ง:ความแตกต่างในเทคนิคของผู้ปฏิบัติงานอาจทำให้เกิดการเบี่ยงเบนพิกัดที่ไม่ต้องการหลังจากการติดตั้งใหม่
- ความยืดหยุ่นในการผลิตมีจำกัด:ฟิกซ์เจอร์เฉพาะอาจไม่สะดวกเมื่อเวิร์กช็อปประมวลผลชิ้นงานหลายขนาดและรูปร่าง
- การสึกหรอด้านสิ่งแวดล้อม:การกระเด็นของน้ำหล่อเย็น ของเหลวไดอิเล็กทริก และกากตะกอนจากการตัดเฉือนแบบละเอียดอาจส่งผลต่อการระบุตำแหน่งส่วนต่อประสาน หากการป้องกันและการทำความสะอาดไม่เพียงพอ
- ต้นทุนการดำเนินงานที่สูงขึ้น:กิจกรรมการตั้งค่าซ้ำๆ และการทำงานซ้ำที่หลีกเลี่ยงได้ต้องใช้แรงงานและความจุของเครื่องจักร
การจัดการพื้นที่ทำงานที่เปลี่ยนแปลงอย่างรวดเร็วช่วยแก้ไขปัญหาเหล่านี้โดยการติดตั้งหัวจับหลักไว้ ในขณะเดียวกันก็อนุญาตให้มีการแลกเปลี่ยนจิ๊กย่อยที่เข้ากันได้เมื่อข้อกำหนดการผลิตเปลี่ยนแปลง
การออกแบบที่เปลี่ยนแปลงอย่างรวดเร็วทำงานอย่างไร
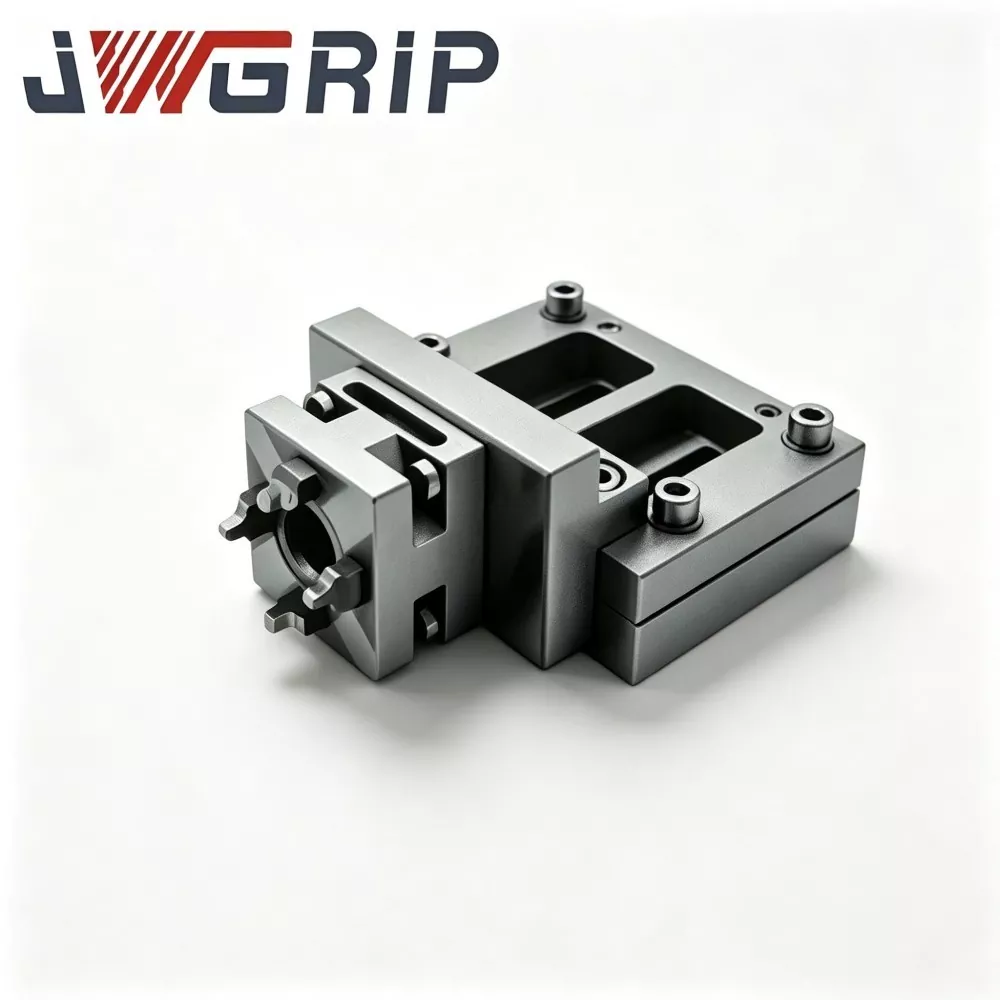
การออกแบบของ JWGRIP แยกหัวจับหลักแบบอยู่กับที่ออกจากจิ๊กย่อยที่เปลี่ยนได้ ตัวเครื่องหลักยังคงติดตั้งอยู่บนโต๊ะเครื่องจักร ในขณะที่จิ๊กย่อยแต่ละตัวสามารถเตรียมและสอบเทียบภายนอกเครื่องจักรได้ เมื่อใบสั่งผลิตถัดไปมาถึง ผู้ปฏิบัติงานจะเปลี่ยนจิ๊กย่อยที่เกี่ยวข้องแทนการรื้อการจัดเตรียมฟิกซ์เจอร์ทั้งหมด
ขั้นตอนการทำงานในสี่ขั้นตอน
- ติดตั้งหัวจับหลัก:ยึดหัวจับเข้ากับโต๊ะเครื่องจักรและสร้างความสัมพันธ์อ้างอิงที่จำเป็น
- เตรียมจิ๊กย่อยที่เปลี่ยนได้:กำหนดค่าหน่วยการทำงานที่เหมาะสมสำหรับแต่ละชิ้นงานหรือกลุ่มงาน
- ปรับเทียบออฟไลน์:สร้างและบันทึกความสัมพันธ์ในการประสานงานของแต่ละจิ๊กย่อยก่อนที่จะเข้าสู่กลุ่มการผลิต
- แลกเปลี่ยนและตรวจสอบ:ติดตั้งจิ๊กย่อยที่จำเป็น ยืนยันการวางตำแหน่งและการล็อคที่ถูกต้อง และดำเนินการตรวจสอบตำแหน่งที่กำหนดไว้ก่อนทำการตัด
วิธีการนี้จะช่วยลดความจำเป็นในการทำซ้ำขั้นตอนการจัดตำแหน่งด้านเครื่องจักรทั้งหมด นอกจากนี้ยังสนับสนุนการจัดระเบียบอุปกรณ์ติดตั้งและบันทึกการสอบเทียบระหว่างกะต่างๆ ได้ดียิ่งขึ้น
ที่สำคัญ การเปลี่ยนตำแหน่งอย่างรวดเร็วไม่ได้ขจัดข้อกำหนดในการตรวจสอบทั้งหมด ผู้ปฏิบัติงานยังคงต้องตรวจสอบการติดตั้งที่ถูกต้องและยืนยันว่าพื้นผิวระบุตำแหน่งยังคงสะอาด ไม่เสียหาย และอยู่ภายในเกณฑ์ความคลาดเคลื่อนที่กำหนด
อะไรคือคุณสมบัติหลักของ Wire EDM Chuck ของ JWGRIP?
1. สถาปัตยกรรมการเปลี่ยนแปลงอย่างรวดเร็วแบบแยกส่วน
ตัวเครื่องหลักคงที่และจิ๊กย่อยที่เปลี่ยนได้จะแยกการอ้างอิงเครื่องจักรออกจากการเปลี่ยนชิ้นงานบ่อยครั้ง ตามข้อมูลผลิตภัณฑ์ที่เผยแพร่ของ JWGRIP การทดสอบวงจรสลับเปรียบเทียบบ่งชี้ว่าจิ๊กย่อยที่สอบเทียบล่วงหน้าสามารถลดเวลาการเปลี่ยนฟิกซ์เจอร์ได้ประมาณ 58% เมื่อเทียบกับกระบวนการรื้อถอนแบบเต็มแบบดั้งเดิมและขั้นตอนการทำงานใหม่ ผลลัพธ์ที่แท้จริงขึ้นอยู่กับวิธีการตั้งค่าดั้งเดิม แนวทางปฏิบัติของผู้ปฏิบัติงาน และเงื่อนไขการผลิต
2. โครงสร้างเหล็กโลหะผสมที่คลายความเครียด
ตัวเครื่องหลักใช้เหล็กกล้าโลหะผสมที่ผ่านการชุบแข็งแล้วซึ่งบรรเทาความเค้น ข้อมูลจำเพาะของผลิตภัณฑ์รายงานการเปลี่ยนแปลงของความเรียบของระนาบ Datum ไม่เกิน 0.0027 มม. ภายในช่วงอุณหภูมิการทำงาน 16–31°C คุณลักษณะนี้ช่วยควบคุมการเปลี่ยนแปลงขนาดที่อาจส่งผลต่อความสัมพันธ์อ้างอิงระหว่างฟิกซ์เจอร์กับเครื่องจักร
3. อินเทอร์เฟซการค้นหาตำแหน่งที่ทนต่อการกัดกร่อน
พื้นผิวการผสมพันธุ์ของหมุดระบุตำแหน่งได้รับการชุบแข็งพื้นผิวเฉพาะที่และการเคลือบป้องกันสนิมแบบทู่ การบำบัดเหล่านี้มีจุดมุ่งหมายเพื่อปรับปรุงความต้านทานต่อการสัมผัสซ้ำ สภาพโรงงานที่มีความชื้น การกระเด็นของของเหลวไดอิเล็กทริก และการปนเปื้อนของเครื่องจักรขนาดเล็ก
4. ตำแหน่งที่ทำซ้ำได้
เจดับบลิวกริป ระบุความแม่นยำในการวางตำแหน่งซ้ำในการติดตั้งจิ๊กย่อยไม่เกิน 0.003 มม. ภายใต้เงื่อนไขการทดสอบที่ระบุไว้ ซึ่งสนับสนุนการถ่ายโอนออฟเซ็ตพิกัดที่กำหนดไว้ระหว่างจิ๊กย่อยที่เข้ากันได้และปรับเทียบอย่างเหมาะสม ไม่ควรตีความว่าเป็นการรับประกันความถูกต้องแม่นยำของชิ้นส่วนสำเร็จรูปภายใต้เครื่องจักร วัสดุ หรือสภาพการตัดทุกชิ้น
5. การกำหนดค่าที่ยืดหยุ่นและการปรับแต่ง OEM
หัวจับรองรับจิ๊กย่อยที่เปลี่ยนกันได้และการปรับแต่งตามการวาด ลูกค้าสามารถหารือเกี่ยวกับการติดตั้งฐาน เค้าโครงหมุดกำหนดตำแหน่ง จังหวะการทำงานของขากรรไกร และขนาดอินเทอร์เฟซอื่นๆ กับทีมวิศวกรของ JWGRIP ทั้งนี้ขึ้นอยู่กับการใช้งาน
6. บันทึกคุณภาพที่สามารถตรวจสอบย้อนกลับได้
หัวจับหลักแต่ละอันมีหมายเลขซีเรียลที่แกะสลักด้วยเลเซอร์ JWGRIP รายงานว่าข้อมูลการตรวจสอบที่ครอบคลุมพารามิเตอร์ เช่น ความเรียบของข้อมูล ความสามารถในการทำซ้ำของตำแหน่ง และความแข็งของอินเทอร์เฟซการระบุตำแหน่ง จะถูกจัดเก็บถาวรเพื่อให้สามารถตรวจสอบย้อนกลับได้
หัวจับแบบเปลี่ยนเร็วเทียบกับฟิกซ์เจอร์แบบดั้งเดิม
ความแตกต่างที่สำคัญที่สุดระหว่างสองแนวทางนี้คือวิธีจัดการกับการเปลี่ยนแปลงการผลิต ตารางต่อไปนี้สรุปความแตกต่างในเวิร์กโฟลว์โดยทั่วไป
| ปัจจัยการเปรียบเทียบ | การติดตั้งคงที่แบบดั้งเดิม | เจดับบลิวกริป หัวจับแบบเปลี่ยนเร็ว |
|---|---|---|
| วิธีการเปลี่ยน | อาจจำเป็นต้องถอดอุปกรณ์ติดตั้งออกและติดตั้งใหม่ทั้งหมด | แลกเปลี่ยนจิ๊กย่อยที่เข้ากันได้ในขณะที่หัวจับหลักยังคงติดตั้งอยู่ |
| อ้างอิงพิกัด | มักต้องมีการจัดตำแหน่งด้านเครื่องจักรซ้ำๆ | รองรับการนำออฟเซ็ตที่บันทึกไว้กลับมาใช้ซ้ำจากจิ๊กย่อยที่สอบเทียบล่วงหน้า |
| ความยืดหยุ่นในการผลิต | ขึ้นอยู่กับการออกแบบและการเตรียมอุปกรณ์ติดตั้ง | ออกแบบมาเพื่อการเปลี่ยนงานบ่อยครั้งและการสั่งผลิตในปริมาณน้อยที่หลากหลาย |
| การลดเวลาในการติดตั้ง | ขึ้นอยู่กับฟิกซ์เจอร์ดั้งเดิมและขั้นตอนการตั้งค่า | เวลาการเปลี่ยนแปลงสั้นลงประมาณ 58% ในการทดสอบวงจรสลับเปรียบเทียบที่ระบุของ เจดับบลิวกริป |
| ความสามารถในการทำซ้ำตำแหน่ง | ขึ้นอยู่กับสภาพฟิกซ์เจอร์และความแม่นยำในการติดตั้งใหม่ | ความสามารถในการทำซ้ำการติดตั้งจิ๊กย่อยที่ระบุที่ ≤0.003 มม. ภายใต้เงื่อนไขที่ระบุ |
| ลำดับความสำคัญของการบำรุงรักษา | การจัดตำแหน่ง สภาพการจับยึด และการสึกหรอของฟิกซ์เจอร์ | ความสะอาดของการระบุตำแหน่งพื้นผิว การล็อค การตรวจสอบการสึกหรอ และบันทึกการสอบเทียบ |
การเปรียบเทียบเหล่านี้อธิบายคุณลักษณะของเวิร์กโฟลว์มากกว่าการรับประกันประสิทธิภาพสากล ก่อนที่จะเลือกฟิกซ์เจอร์ ผู้ผลิตควรตรวจสอบพิกัดความเผื่อที่ต้องการ ส่วนต่อประสานการติดตั้ง ขนาดชิ้นงาน และขั้นตอนการตรวจสอบสำหรับอุปกรณ์ของตนเอง
การใช้งานใดที่ได้ประโยชน์สูงสุดจากการจับชิ้นงานที่แม่นยำ
หัวจับแบบเปลี่ยนเร็วมีประโยชน์อย่างยิ่งเมื่อโรงปฏิบัติงาน Wire EDM จัดการกับงานหลายงานด้วยรูปทรงของชิ้นงานที่แตกต่างกันและระยะเวลาการผลิตที่สั้น
- การผลิตแม่พิมพ์และแม่พิมพ์:รองรับการเปลี่ยนแปลงที่มีประสิทธิภาพระหว่างเม็ดมีดแม่พิมพ์ ส่วนประกอบของช่อง และชิ้นส่วนเครื่องมือที่มีความแม่นยำอื่นๆ
- การทำเครื่องมือที่มีความแม่นยำ:ช่วยให้ชิ้นงานมีมาตรฐานในการอ้างอิงระหว่างช่องว่างเครื่องมือและงานตัดเฉือนต่างๆ
- การตัดเฉือนรับเหมาช่วงผสมสูง:ลดงานการตั้งค่าซ้ำเมื่อคำสั่งซื้อของลูกค้ามีขนาดและปริมาณแตกต่างกัน
- การผลิตส่วนประกอบชุดเล็ก:ช่วยให้สามารถจัดระเบียบจิ๊กย่อยที่เตรียมไว้สำหรับงานที่เกิดซ้ำและการดำเนินการผลิตในอนาคต
- เวิร์คช็อปแบบหลายกะ:ช่วยให้ผู้ปฏิบัติงานปฏิบัติตามกระบวนการตั้งค่าฟิกซ์เจอร์ที่สอดคล้องกันโดยใช้ข้อมูลการสอบเทียบที่จัดทำเป็นเอกสาร
ตัวอย่างเช่น ผู้รับเหมาช่วงแม่พิมพ์อาจได้รับคำสั่งซื้อหลายรายการซึ่งต้องใช้เม็ดมีดที่แตกต่างกันในระหว่างกะเดียวกัน ด้วยฟิกซ์เจอร์แบบเดิม การเปลี่ยนแปลงแต่ละครั้งอาจเกี่ยวข้องกับการลบการตั้งค่าที่มีอยู่ออกและสร้างการอ้างอิงเครื่องจักรขึ้นมาใหม่ ด้วยระบบเปลี่ยนเร็วที่เตรียมไว้ ผู้ปฏิบัติงานสามารถเลือกจิ๊กย่อยที่ปรับเทียบแล้วที่เกี่ยวข้อง ติดตั้ง ตรวจสอบที่นั่งและตำแหน่ง และดำเนินการตามขั้นตอนการตรวจสอบของร้านค้า
ตัวอย่างนี้แสดงให้เห็นถึงการปรับปรุงขั้นตอนการทำงานที่เป็นไปได้มากกว่ากรณีของลูกค้าที่วัดผล ความสามารถในการผลิตที่เพิ่มขึ้นจริงขึ้นอยู่กับความถี่ในการสั่งซื้อ ความซับซ้อนในการตั้งค่า การใช้งานเครื่องจักร และประสบการณ์ของผู้ปฏิบัติงาน
คุณควรเลือก Wire EDM Chuck ที่ถูกต้องอย่างไร?
การเลือกหัวจับต้องจับคู่ระบบจับยึดกับเครื่องจักร ขั้นตอนการผลิต และข้อกำหนดด้านมิติ ความสะดวกสบายในการหนีบเพียงอย่างเดียวไม่เพียงพอ
เกณฑ์การคัดเลือกที่สำคัญ
- ความเข้ากันได้ของโต๊ะเครื่องจักร:ตรวจสอบฐานการติดตั้ง รูปแบบสลักเกลียว พื้นที่ว่าง และความสูงในการทำงานที่ต้องการ
- ข้อกำหนดด้านตำแหน่ง:ระบุความสามารถในการทำซ้ำและความคลาดเคลื่อนของข้อมูลที่ต้องการ และกำหนดวิธีที่จะตรวจสอบความถูกต้อง
- รูปทรงของชิ้นงาน:ตรวจสอบขนาดชิ้นส่วน พื้นผิวการจับยึด ข้อกำหนดในการเข้าถึง และการรบกวนที่อาจเกิดขึ้นกับเส้นทางการตัด
- การกำหนดค่าย่อยจิ๊ก:พิจารณาว่าต้องใช้อุปกรณ์ติดตั้งแบบเปลี่ยนได้จำนวนเท่าใด และการออกแบบมาตรฐานหรือการออกแบบที่กำหนดเองมีความเหมาะสมหรือไม่
- สภาพแวดล้อม:พิจารณาการสัมผัสของของเหลวไดอิเล็กทริก ความชื้น การสะสมของตะกอน วิธีทำความสะอาด และการป้องกันการกัดกร่อน
- ความถี่ในการผลิต:ประเมินความถี่ที่อุปกรณ์จับยึดเปลี่ยนแปลง และการเตรียมการแบบออฟไลน์สามารถลดการหยุดทำงานของเครื่องจักรได้หรือไม่
- เอกสารและการสนับสนุน:ขอแบบเขียนมิติ ข้อมูลการตรวจสอบ คำแนะนำในการบำรุงรักษา และข้อกำหนดอินเทอร์เฟซก่อนซื้อ
ผู้ซื้อที่เปรียบเทียบหัวจับ Wire EDM ที่มีความแม่นยำควรระบุรายละเอียดเหล่านี้ตั้งแต่เนิ่นๆ ในกระบวนการเสนอราคา ข้อมูลทางเทคนิคที่ครบถ้วนช่วยให้ประเมินความเข้ากันได้ได้ง่ายขึ้นและระบุการแก้ไขที่จำเป็นก่อนเริ่มการผลิต
ผู้ปฏิบัติงานสามารถรักษาความแม่นยำของตำแหน่งได้อย่างไร
แม้แต่ฟิกซ์เจอร์ที่มีความแม่นยำก็ยังต้องการการบำรุงรักษาอย่างสม่ำเสมอ บันทึกการปนเปื้อน ความเสียหายจากแรงกระแทก การสึกหรอ และการสอบเทียบที่ไม่ถูกต้องอาจส่งผลต่อความสัมพันธ์ในการกำหนดตำแหน่งระหว่างหัวจับหลักและจิ๊กย่อยที่เปลี่ยนแทนกันได้
รายการตรวจสอบการดำเนินงานที่แนะนำ
- ทำความสะอาดตำแหน่งที่นั่งและพื้นผิวผสมพันธุ์ก่อนการติดตั้งจิ๊กย่อยแต่ละครั้ง
- ตรวจสอบหมุดกำหนดตำแหน่งและพื้นผิวสัมผัสเพื่อดูรอยขีดข่วน รอยบุบ การกัดกร่อน และการสึกหรอที่ผิดปกติ
- ยืนยันว่ากลไกการล็อคทำงานเต็มที่และทำงานได้อย่างราบรื่น
- จับคู่จิ๊กย่อยแต่ละตัวกับหมายเลขซีเรียลและไฟล์การสอบเทียบที่ถูกต้อง
- ตรวจสอบตำแหน่งหลังการเปลี่ยนแปลงตามขั้นตอนการตรวจสอบของศูนย์บริการ
- ปรับเทียบจิ๊กย่อยใหม่หากได้รับการซ่อมแซม เสียหาย หรือพบว่าอยู่นอกเกณฑ์ความคลาดเคลื่อนที่ระบุ
- ทำการตรวจสอบตำแหน่งซ้ำทั้งหมดหลังจากการชนกันอย่างมีนัยสำคัญหรือสงสัยว่าเกิดความเสียหายต่อหัวจับหลัก
- ปฏิบัติตามคำแนะนำในการทำความสะอาด การเก็บรักษา และการป้องกันการกัดกร่อนของผู้ผลิต
บันทึกการสอบเทียบควรถือเป็นเอกสารการผลิตที่ได้รับการควบคุม ไม่ควรส่งคืนจิ๊กย่อยที่มีไฟล์การสอบเทียบที่ไม่ถูกต้องหรือขาดหายไปไปยังกลุ่มการผลิตจนกว่าข้อมูลระบุตัวตนและตำแหน่งของมันจะได้รับการยืนยันแล้ว
การตรวจสอบคุณภาพมีความสำคัญอย่างไรก่อนส่งมอบ
กระบวนการผลิตและการตรวจสอบช่วยให้ทราบว่าหัวจับมีขนาดตรงตามที่กำหนดและข้อกำหนดด้านการทำงานหรือไม่ ตามข้อมูลผลิตภัณฑ์ที่เผยแพร่ของ JWGRIP ขั้นตอนการผลิตประกอบด้วยการตรวจสอบวัสดุ การตัดเฉือน CNC การบรรเทาความเครียด การเจียรที่แม่นยำ การชุบแข็งส่วนต่อประสาน การตรวจสอบเครื่องวัดพิกัด การทดสอบการแลกเปลี่ยนจิ๊กย่อยซ้ำ การทำเครื่องหมายหมายเลขซีเรียล และการตรวจสอบมิติขั้นสุดท้าย
เกณฑ์การยอมรับที่สำคัญ ได้แก่ :
- ความเรียบของข้อมูล:ยืนยันว่าพื้นผิวอ้างอิงที่สำคัญตรงตามเกณฑ์ความคลาดเคลื่อนทางเรขาคณิตที่ระบุ
- การทำซ้ำตำแหน่ง:ตรวจสอบว่าการติดตั้งจิ๊กย่อยซ้ำๆ จะสร้างความสัมพันธ์ในการระบุตำแหน่งที่คาดหวังหรือไม่
- ความแข็งของอินเทอร์เฟซ:ตรวจสอบคุณสมบัติการระบุตำแหน่งที่เสริมประสิทธิภาพให้สอดคล้องกับข้อกำหนดที่ระบุ
- ฟังก์ชั่นล็อค:ยืนยันการยึดติดที่ราบรื่นและการเก็บรักษาฟิกซ์เจอร์ที่เปลี่ยนได้อย่างปลอดภัย
- การตรวจสอบย้อนกลับ:เชื่อมต่อผลิตภัณฑ์ทางกายภาพกับหมายเลขซีเรียลและเอกสารการตรวจสอบ
เจดับบลิวกริป ระบุว่าระบบการจัดการคุณภาพเป็นไปตามมาตรฐาน ISO 9001 และหัวจับหลักที่เสร็จแล้วจะมาพร้อมกับรายงานการตรวจสอบที่เป็นอิสระ ผู้ซื้อควรขอเอกสารที่เกี่ยวข้องและตรวจสอบว่าผลลัพธ์ที่รายงานสอดคล้องกับข้อกำหนดเฉพาะของคำสั่งซื้อของตน ใบรับรองวัสดุหรือบันทึกการทดสอบของบุคคลที่สามควรได้รับการยืนยันโดยเป็นส่วนหนึ่งของใบเสนอราคาและข้อตกลงการสั่งซื้อ
คำถามที่พบบ่อย
1. หัวจับ Wire EDM ที่เปลี่ยนอย่างรวดเร็วช่วยลดความจำเป็นในการจัดตำแหน่งหลังจากเปลี่ยนทุกครั้งหรือไม่?
ไม่ ระบบที่เปลี่ยนแปลงอย่างรวดเร็วสามารถลดการจัดตำแหน่งด้วยตนเองซ้ำๆ ได้โดยการนำค่าออฟเซ็ตพิกัดที่บันทึกไว้ของจิ๊กย่อยที่สอบเทียบไว้ล่วงหน้ากลับมาใช้ใหม่ ผู้ปฏิบัติงานควรดำเนินการตรวจสอบตามที่กำหนดหลังการติดตั้ง การปนเปื้อน การสึกหรอ การนั่งที่ไม่ถูกต้อง หรือการเสียรูปอาจส่งผลต่อการวางตำแหน่ง
2. โรงงานสามารถผลิตจิ๊กย่อยแบบเปลี่ยนแทนกันได้เองหรือไม่
ใช่ โดยที่จิ๊กย่อยเป็นไปตามแบบกำหนดตำแหน่งอินเทอร์เฟซและข้อกำหนดด้านมิติที่เกี่ยวข้องของ JWGRIP จิ๊กย่อยที่ทำขึ้นเองแต่ละตัวควรได้รับการปรับเทียบอย่างอิสระและระบุด้วยหมายเลขซีเรียลที่ไม่ซ้ำกันก่อนนำไปใช้ในการผลิต ควรยืนยันความเข้ากันได้ก่อนการประดิษฐ์
3. JWGRIP รองรับขนาดการติดตั้งแบบกำหนดเองหรือไม่?
ข้อมูลผลิตภัณฑ์ของ JWGRIP อธิบายการปรับแต่ง OEM ตามแบบของลูกค้า ผู้ซื้อสามารถหารือเกี่ยวกับฐานการติดตั้ง โครงร่างหมุดกำหนดตำแหน่ง จังหวะการทำงานของขากรรไกร และข้อกำหนดอินเทอร์เฟซอื่นๆ ส่งแบบที่สมบูรณ์ ความคลาดเคลื่อนของขนาด และรายละเอียดอินเทอร์เฟซของเครื่องจักร เพื่อให้ทีมวิศวกรสามารถประเมินความเป็นไปได้และเสนอราคา
4. ความสามารถในการทำซ้ำการวางตำแหน่งที่ระบุของหัวจับนี้คืออะไร?
เจดับบลิวกริป เผยแพร่ข้อกำหนดความแม่นยำในการวางตำแหน่งซ้ำสำหรับการติดตั้งจิ๊กย่อยที่ ≤0.003 มม. ภายใต้เงื่อนไขที่ระบุไว้ รูปนี้อธิบายความสามารถในการทำซ้ำที่ระบุของระบบกำหนดตำแหน่ง ไม่ใช่การรับประกันสากลสำหรับความแม่นยำของชิ้นส่วนที่เสร็จแล้ว สภาพของเครื่องจักร การตั้งค่าชิ้นงาน พารามิเตอร์การตัด และวิธีการตรวจสอบยังส่งผลต่อผลลัพธ์ของการตัดเฉือนอีกด้วย
5. ผู้ปฏิบัติงานควรตอบสนองอย่างไรหากพื้นผิวการกำหนดตำแหน่งของจิ๊กย่อยได้รับความเสียหาย?
นำจิ๊กย่อยที่ได้รับผลกระทบออกจากการบริการ และตรวจสอบความเสียหาย อย่าพึ่งพาข้อมูลการสอบเทียบที่บันทึกไว้ก่อนหน้านี้จนกว่าจะตรวจสอบอินเทอร์เฟซการระบุตำแหน่งและจิ๊กย่อยได้รับการปรับเทียบใหม่ตามที่จำเป็น หากหัวจับหลักได้รับผลกระทบอย่างมีนัยสำคัญ ให้ดำเนินการตรวจสอบตำแหน่งซ้ำที่จำเป็นก่อนเริ่มการผลิตอีกครั้ง
6. ผู้ซื้อควรขอเอกสารอะไรบ้างก่อนทำการสั่งซื้อ?
ขอแบบผลิตภัณฑ์ ขนาดอินเทอร์เฟซในการติดตั้ง ข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้ รายงานการตรวจสอบ คำแนะนำในการบำรุงรักษา และการยืนยันข้อกำหนดในการปรับแต่งใดๆ สำหรับคำสั่งซื้อ OEM ให้ชี้แจงความพร้อมของใบรับรองวัสดุและบันทึกการทดสอบเพิ่มเติมก่อนเริ่มการผลิต
สรุป: ปรับปรุงประสิทธิภาพเวิร์กโฟลว์ Wire EDM
การเลือกหัวจับ Wire EDM ที่เหมาะสมสำหรับการจับชิ้นงานที่แม่นยำสามารถช่วยให้ผู้ผลิตลดงานการตั้งค่าซ้ำๆ รักษาการอ้างอิงตำแหน่งที่สอดคล้องกัน และจัดระเบียบการผลิตที่มีส่วนผสมสูงได้อย่างมีประสิทธิภาพมากขึ้น หัวจับหลักคงที่รวมกับจิ๊กย่อยที่สอบเทียบล่วงหน้าที่เปลี่ยนได้นั้นมีประโยชน์อย่างยิ่งสำหรับผู้รับเหมาช่วงและโรงปฏิบัติงานด้านแม่พิมพ์ที่มักสลับไปมาระหว่างการสั่งซื้อในปริมาณน้อย
เจดับบลิวกริป ผสมผสานสถาปัตยกรรมที่เปลี่ยนแปลงอย่างรวดเร็วเข้ากับโครงสร้างโลหะผสมเหล็กที่ช่วยลดความเครียด อินเทอร์เฟซการระบุตำแหน่งที่ทนต่อการกัดกร่อน ประสิทธิภาพการกำหนดตำแหน่งซ้ำที่ระบุ และการปรับแต่ง OEM ตามการวาด เพื่อตรวจสอบว่าโซลูชันนี้เหมาะกับเครื่องจักรและข้อกำหนดการผลิตของคุณหรือไม่ ให้ประเมินอินเทอร์เฟซในการติดตั้ง ช่วงชิ้นงาน ความคลาดเคลื่อนที่ต้องการ และขั้นตอนการตรวจสอบก่อนซื้อ
หากคุณกำลังวางแผนที่จะอัพเกรดกระบวนการจับยึดลวด EDM ของคุณ ลองสำรวจ Wire EDM Chuck ของ JWGRIP สำหรับงานจับยึดที่แม่นยำและติดต่อเราพร้อมข้อกำหนดเฉพาะของเครื่องจักร ภาพวาดทางเทคนิค และข้อกำหนดการใช้งานของคุณ ทีมของเราสามารถช่วยประเมินความเข้ากันได้ของฟิกซ์เจอร์ หารือเกี่ยวกับการกำหนดค่าแบบกำหนดเอง และเสนอราคาสำหรับโซลูชันการจัดการพื้นที่ทำงานที่ปรับให้เหมาะกับความต้องการในการผลิตของคุณ
ข่าวที่เกี่ยวข้อง
- เหตุใดคุณจึงควรเลือก EROWA Uniholder 72 ER-035211 ที่ใช้ร่วมกันได้สำหรับงานที่มีความแม่นยำสูง
- เหตุใดร้านขายงาน 5 แกนจึงชอบปากกาจับชิ้นงาน Zero Point ในตัวที่มีความแม่นยำสูงขนาดกะทัดรัดและมีขากรรไกรแบบแข็ง
- ปากกาจับลวด EDM แบบหมุนได้ 0-100 มม. สามารถปรับปรุงความแม่นยำและประสิทธิภาพการตัดเฉือนได้อย่างไร
- ปากกาจับชิ้นงาน TP UnoSet Vee สำหรับ Wire EDM ถือเป็นเครื่องมือแก้ไขการจับยึดขั้นสูงสุดสำหรับการผลิตชิ้นส่วนเพลาทรงกระบอกเป็นชุดหรือไม่
- เหตุใดโรงงานแม่พิมพ์หลายแห่งจึงเลือกหัวจับนิวแมติก 9-in-1 ชนิด R ในการประมวลผล EDM
- เหตุใดอะแดปเตอร์ UnoSet พร้อมพาเลท RSM 50 จึงกลายเป็นตัวเปลี่ยนเกมสำหรับการผลิต Wire EDM ที่มีความแม่นยำสมัยใหม่ในปี 2026
ฝากข้อความถึงฉัน
สินค้าใหม่


คำแนะนำข่าวสาร