ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






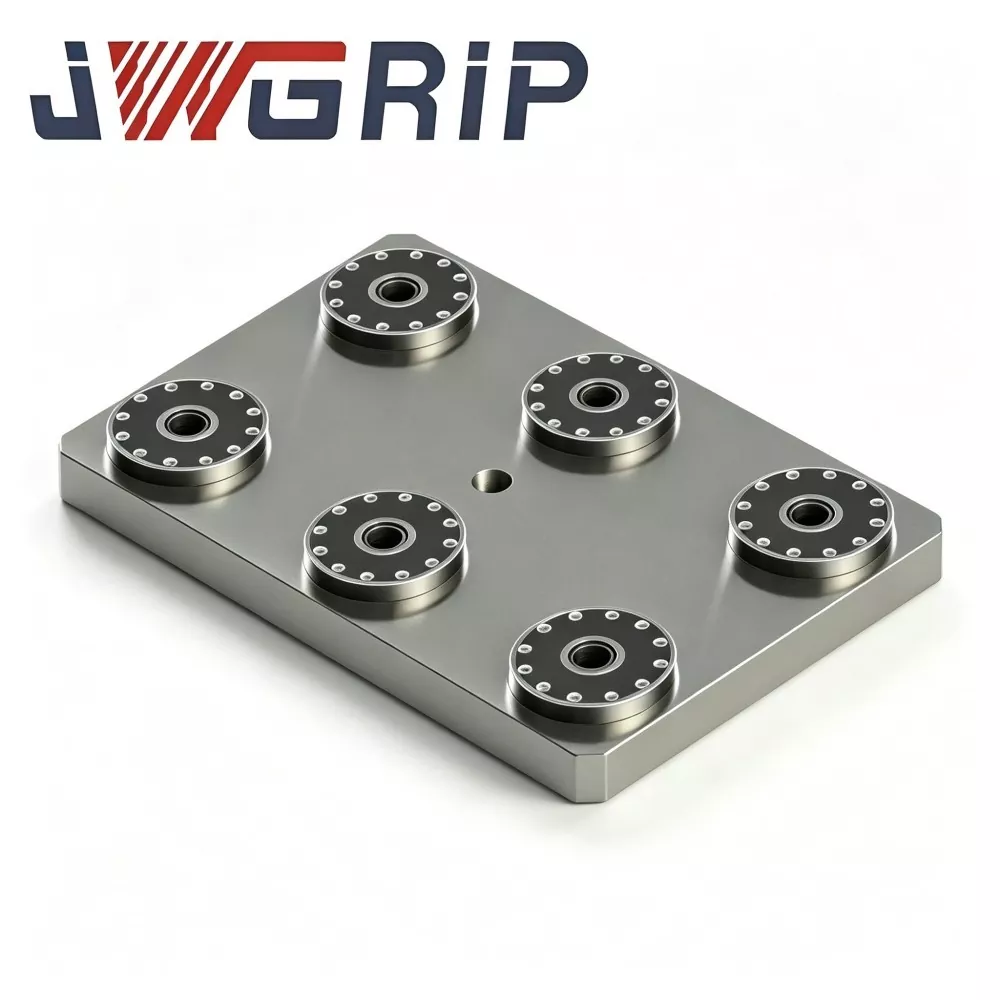
แผ่นหนีบจุดศูนย์หกตำแหน่ง
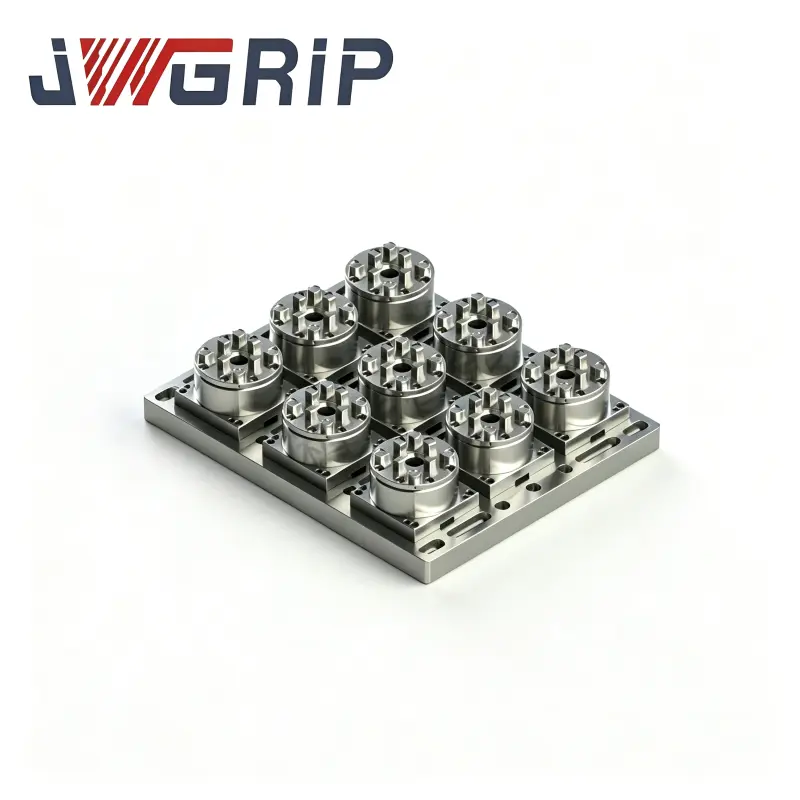
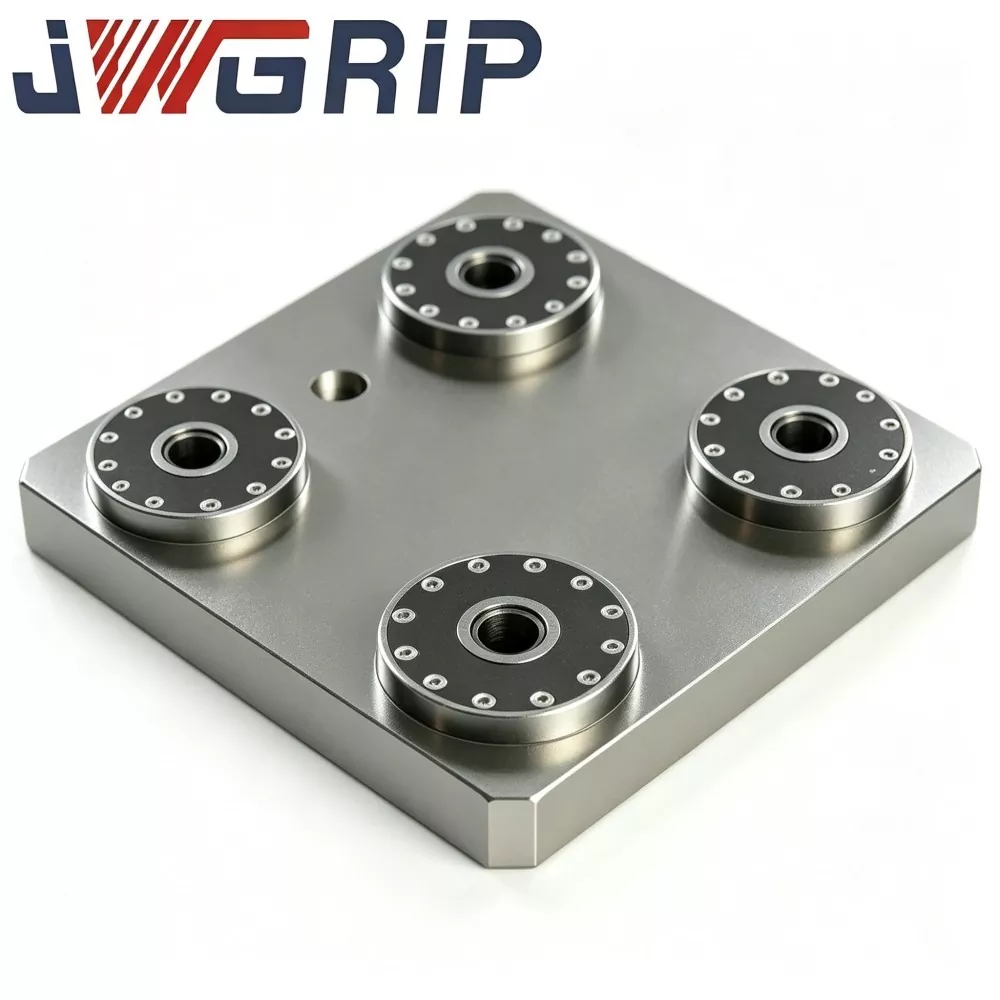
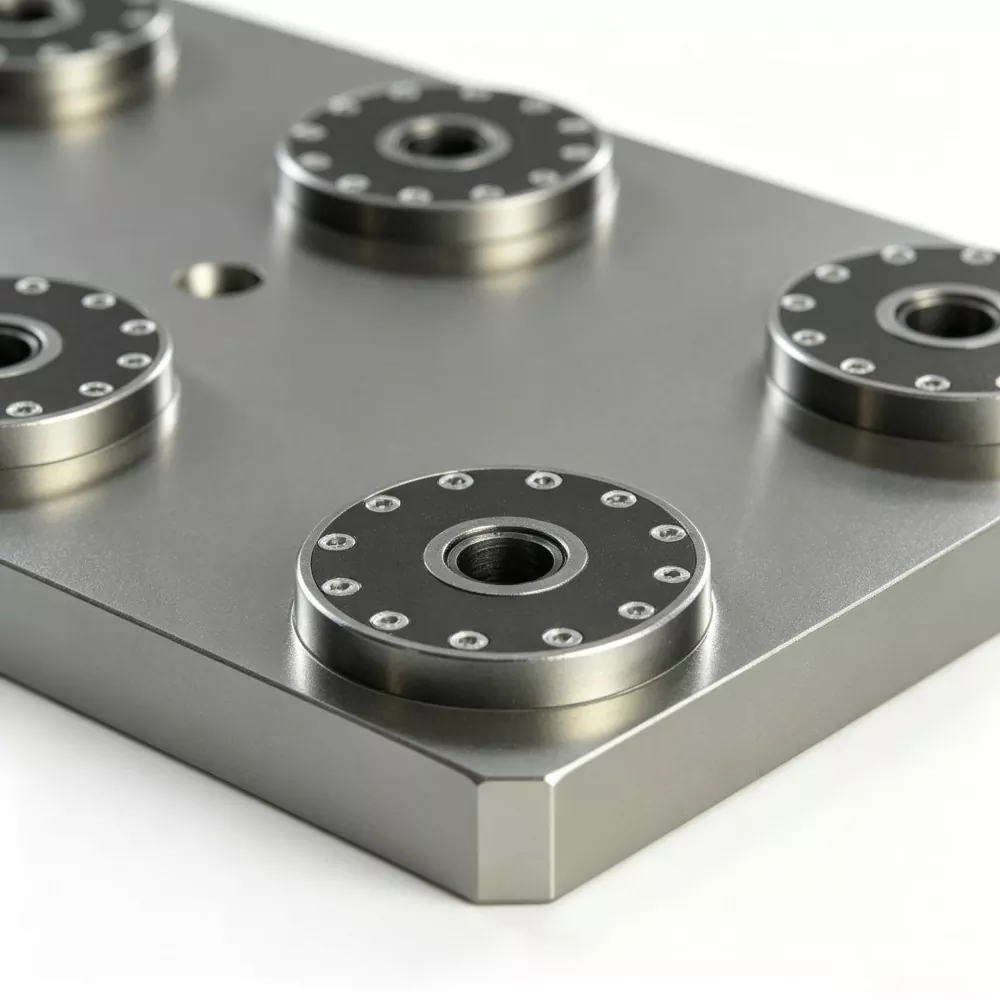
JWGRIP เป็นผู้ผลิตและผู้จำหน่ายแผ่นหนีบ Six Position Zero Point แบบมืออาชีพในประเทศจีน เป็นฟิกซ์เจอร์จับยึดแบบจุดศูนย์แบบหลายสถานีในตัว ได้รับการออกแบบมาเป็นพิเศษสำหรับการกัด CNC ที่มีประสิทธิภาพสูงและการเจียรในสถานการณ์การผลิตที่ยืดหยุ่น ผลิตภัณฑ์นี้รวมหน่วยล็อคจุดศูนย์อิสระหกชุดไว้บนฐานรองรับงานหนักเพียงตัวเดียว ทำให้สามารถติดตั้งอุปกรณ์จับยึดหลายชิ้นและหลายชิ้นงานพร้อมกันได้ มีการออกแบบโครงสร้างแบบครบวงจรโดยไม่ต้องประกอบโมดูลาร์กระจัดกระจาย ซึ่งสามารถติดตั้งได้โดยตรงบนโต๊ะทำงานของเครื่องมือกล และจับคู่ระบบการตั้งค่าล่วงหน้าแบบออฟไลน์ เพื่อปรับปรุงประสิทธิภาพการดำเนินงานโดยรวมของเวิร์กช็อปการประมวลผลที่มีความแม่นยำอย่างมาก
แผ่นหนีบจุดศูนย์หกตำแหน่งใช้การขึ้นรูปชิ้นเดียวและเทคโนโลยีการตัดเฉือนที่มีความแม่นยำในตัว แผ่นฐานทั้งหมดผ่านการกัดโดยรวมภายในบริษัท การบรรเทาความเครียด และการเจียรที่มีความแม่นยำแบบครบวงจร โดยมีรูกำหนดตำแหน่งจุดศูนย์ทั้งหกรูที่เสร็จสิ้นในการจับยึดเพียงครั้งเดียว ช่วยให้มั่นใจได้ถึงการเบี่ยงเบนตำแหน่งระหว่างสถานีน้อยที่สุดอย่างมีประสิทธิภาพ และความแม่นยำของตำแหน่งซ้ำๆ ที่มีความสม่ำเสมอสูงของแต่ละสถานี ผลิตจากเหล็กหล่อโลหะผสมที่มีความแข็งแรงสูงพร้อมการบ่มหลายครั้งเพื่อขจัดความเครียดภายใน ผลิตภัณฑ์นี้มีความเสถียรของโครงสร้างที่ดีเยี่ยมและต้านทานการเสียรูปภายใต้แรงตัดและเจียรในระยะยาว
แต่ละสถานีมีโครงสร้างการซีลกันเศษแยกอิสระ เพื่อปกป้องส่วนประกอบล็อคภายในจากของเหลวในการตัด เศษโลหะ และฝุ่นที่มีฤทธิ์กัดกร่อน รองรับการจับยึดล่วงหน้าแบบออฟไลน์ของจิ๊กและชิ้นงานต่างๆ ช่วยให้สามารถล็อคสถานีหกสถานีแบบซิงโครนัสหรือเป็นอิสระตามความต้องการในการผลิต มีการใช้กันอย่างแพร่หลายในการประมวลผลแบบกลุ่มของเม็ดมีดแม่พิมพ์ ชิ้นส่วนขนาดเล็กในอวกาศ และส่วนประกอบที่มีความแม่นยำแบบไฮดรอลิก ซึ่งช่วยลดความถี่ในการเปลี่ยนฟิกซ์เจอร์ได้อย่างมีประสิทธิภาพ และเพิ่มประสิทธิภาพอุปกรณ์โดยรวมของศูนย์เครื่องจักรกลแนวตั้งอย่างมาก
การประกอบฮาร์ดแวร์ที่สมบูรณ์
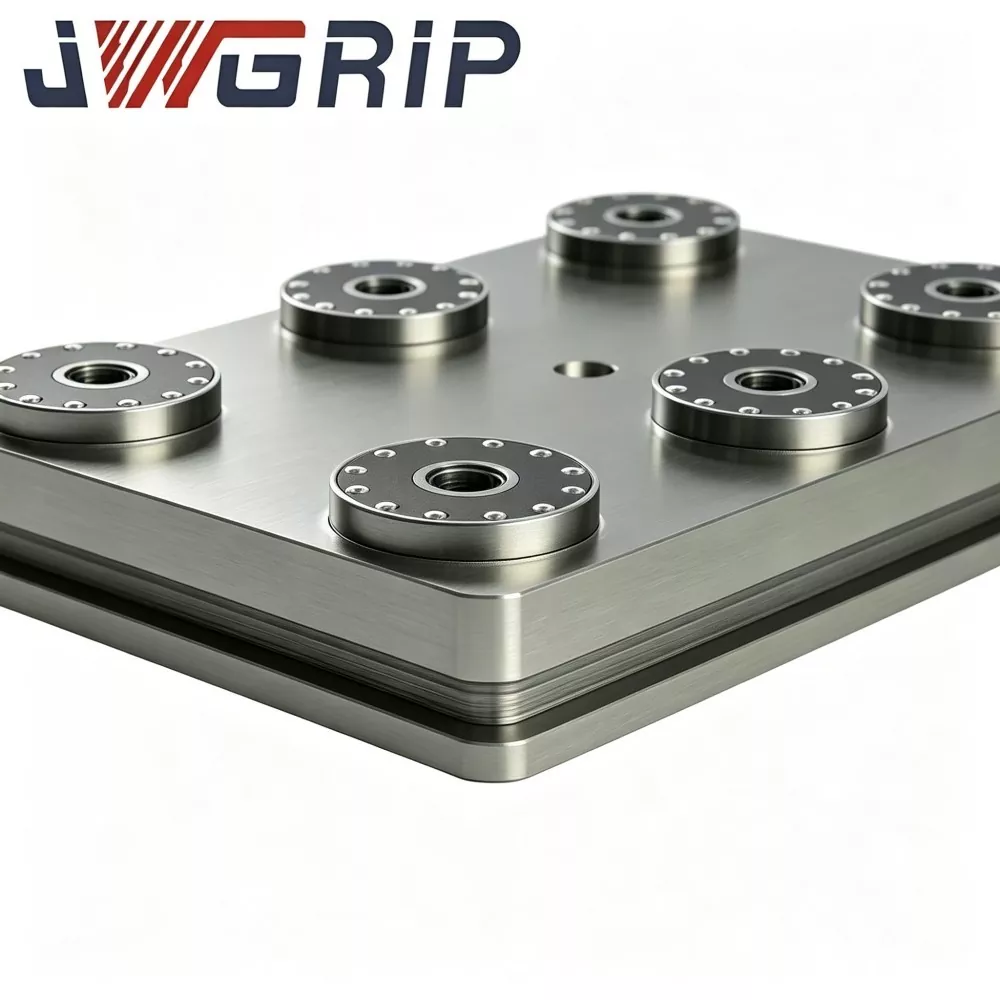
JWGRIP แผ่นหนีบจุดศูนย์หกตำแหน่งประกอบด้วยฐานเหล็กโลหะผสมหลอมชิ้นเดียวพร้อมชุดบุชชิ่งจุดศูนย์หกชิ้นที่จัดเรียงเท่าๆ กันบนรูปแบบวงกลม 360 องศารอบแกนกลาง ส่วนประกอบครบชุด:
· พื้นผิวฐานโลหะผสมเหล็กหลอมชิ้นเดียว
· ชุดประกอบบุชชิ่งกำหนดตำแหน่งศูนย์จุดหกกลุ่มในการกระจายมุมเท่ากันแบบวงกลม
· วงจรกระจายนิวแมติกซิงโครนัสในตัว
· ช่องทางเข้าอากาศอัดหลัก
· อินเทอร์เฟซเอาต์พุตสัญญาณสถานะการล็อค NPN
· รูติดตั้งเคาน์เตอร์ซิงค์โต๊ะทำงาน
· แผ่นปิดป้องกันสำหรับสถานีที่ไม่ได้ใช้งาน
โหมดการผลิต
โหมด 1: โหมดการผลิตจำนวนมากหกสถานีเต็มรูปแบบ
1. ยึดแผ่นหนีบหกตำแหน่งเข้ากับโต๊ะทำงานของเครื่องมือกล CNC ให้แน่น
2. วางฐานอุปกรณ์จับยึดหกฐานที่ติดตั้งไว้ล่วงหน้าด้วยหมุดดึงจุดศูนย์ D20 ลงบนสถานีระบุตำแหน่งแบบวงกลมหกสถานีตามลำดับ
3. จ่ายอากาศอัด 0.5-0.7 MPa วงจรอากาศซิงโครนัสภายในขับเคลื่อนชุดบุชชิ่งหกชุดเพื่อล็อคพร้อมกัน
4. สัญญาณยืนยันการล็อคส่งออกไปยังระบบ CNC เครื่องจักรดำเนินโปรแกรมการตัดเฉือนและตัดชิ้นงานประเภทโรตารี 6 ชิ้นให้เสร็จสิ้นภายในหนึ่งรอบ
5. เมื่อเครื่องจักรเสร็จสิ้น ให้ปล่อยแรงดันอากาศเพื่อปลดล็อค สามารถถอดอุปกรณ์ติดตั้งทั้งหกชิ้นออกได้ในขั้นตอนการจัดการเดียว
โหมด 2: โหมดเปิดใช้งานการเลือกสถานีบางส่วน
1. เปิดใช้งานเพียง 2-5 สถานีสำหรับคำสั่งซื้อปริมาณน้อย
2. ติดตั้งแผ่นฝาครอบป้องกันที่เข้าชุดกันกับสถานีเดินเบาที่เหลือเพื่อป้องกันไม่ให้เศษและของเหลวในการตัดเข้าไปในบุชชิ่ง
หน่วยฮาร์ดแวร์เดียวครอบคลุมทั้งการสุ่มตัวอย่างในปริมาณต่ำและการผลิตจำนวนมากในปริมาณมาก ไม่จำเป็นต้องซื้ออุปกรณ์ติดตั้งหลายชิ้นโดยมีปริมาณสถานีต่างกัน
ประกาศแนวปฏิบัติ
· เหล็กอัลลอยด์หลอมขึ้นรูปต้องผ่านการกลึงหยาบ การเก็บผิวกึ่งสำเร็จ บวกกับวงจรการชะลอความเค้นแบบคู่ สถานีที่จัดเรียงเป็นวงกลมมีความไวสูงต่อการเสียรูปของพื้นผิว ความเค้นตกค้างที่ไม่ได้รับการบรรเทาจะเปลี่ยนตำแหน่งของสถานีและมุมการจัดดัชนีภายใต้ความผันผวนของอุณหภูมิและการสั่นสะเทือนของการตัดอย่างต่อเนื่อง ทำลายความสม่ำเสมอของมิติทั่วทั้งชิ้นงานทั้งหกชิ้น
· รูสำหรับติดตั้งสำหรับบุชชิ่งกำหนดตำแหน่งทั้ง 6 ชิ้นนั้นกราวด์บนเครื่องเจียร 5 แกนภายใต้การตั้งค่าการจับยึดครั้งเดียว ทำให้มีความแม่นยำของดัชนีสถานีและความเป็นแกนร่วมหลายสถานี
· บุชชิ่งตำแหน่งใช้เหล็กแบริ่งความแข็งสูง รูด้านในได้รับการชุบแข็งพร้อมทั้งการตกแต่งแบบพิเศษ
การปรับปรุงเทคโนโลยี
1. รูปแบบมุมเท่ากันแบบวงกลมที่ปรับเทียบจากโรงงานช่วยให้มั่นใจในความแม่นยำในการจัดทำดัชนีและความเป็นแกนร่วมแบบหลายสถานี เมื่อเทียบกับการประกอบหัวจับศูนย์กลางเดี่ยวแยกกันหกตัวที่ไซต์งานแบบแมนนวล แผ่นเสาหินนี้ช่วยลดความไม่สม่ำเสมอของการจัดทำดัชนีและการเบี่ยงเบนโคแอกเซียลที่เกิดจากข้อผิดพลาดในการติดตั้งโดยมนุษย์ รับประกันประสิทธิภาพมิติที่สม่ำเสมอสำหรับชิ้นส่วนเครื่องจักร 6 ชิ้นที่ระดับฮาร์ดแวร์ฟิกซ์เจอร์
2. ขจัดเค้าโครงแบบหลายสถานีในสถานที่และงานสอบเทียบแบบหน้าปัดซ้ำ หลังจากติดตั้งและขันสลักเพลต การผลิตสามารถเริ่มต้นได้ทันที ผู้ปฏิบัติงานไม่ปรับตำแหน่งหัวจับแต่ละตำแหน่งบนเครื่องจักรอีกต่อไป ส่งผลให้ระยะเวลาในการเปลี่ยนชุดงานสั้นลงอย่างมาก
3. การสลับที่ยืดหยุ่นระหว่างการผลิตจำนวนมากและการสุ่มตัวอย่างแบบชุดเล็ก รองรับการทำงานที่มีปริมาณงานสูงทั้ง 6 สถานีตลอดจนการดำเนินการบางส่วนของสถานีสำหรับคำสั่งซื้อปริมาณน้อย สถานีที่ไม่ได้ใช้งานจะถูกปกคลุมไปด้วยแผ่นป้องกัน ไม่จำเป็นต้องสต็อกอุปกรณ์ติดตั้งหลายชิ้นด้วยจำนวนสถานีที่แตกต่างกัน และลดแรงกดดันด้านสินค้าคงคลังของชิ้นส่วนอะไหล่และอุปกรณ์ติดตั้ง
4. หลีกเลี่ยงความเสี่ยงจากการเคลื่อนตัวของสถานีซึ่งพบได้ทั่วไปสำหรับอาร์เรย์หลายชัคแบบแยก ตำแหน่งของสถานีจะได้รับการแก้ไขอย่างถาวรบนฐานเสาหิน การคลายตัวของโบลต์และการเลื่อนสถานีทีละน้อยซึ่งเกิดจากการสั่นของการตัดในระยะยาว (ปัญหาที่เกิดขึ้นบ่อยครั้งกับชุดหัวจับแบบประกอบ) ไม่สามารถเกิดขึ้นได้ ซึ่งจะช่วยลดความเสี่ยงจากขนาดแบตช์ที่ไม่เป็นไปตามข้อกำหนด
5. นำสินทรัพย์ฟิกซ์เจอร์ฟิกซ์เจอร์สตั๊ดแบบดึงจุดศูนย์ D20 ที่มีอยู่กลับมาใช้ซ้ำได้ ฐานฟิกซ์เจอร์ที่มีอยู่สามารถนำกลับมาใช้ใหม่ได้หลังจากติดตั้งเพิ่มเติมสตั๊ดดึงสตั๊ดศูนย์จุด D20 มาตรฐานแล้ว ไม่จำเป็นต้องผลิตอุปกรณ์ติดตั้งใหม่ทั้งหมดและการลงทุนด้านอุปกรณ์ติดตั้งก่อนหน้าจะยังคงอยู่
6. ปรับเปลี่ยนได้สำหรับการดำเนินการในเวิร์กช็อปด้วยตนเองและการปรับปรุงสายการผลิตอัตโนมัติ พอร์ตนิวแมติกมาตรฐานและอินเทอร์เฟซสัญญาณที่สงวนไว้รองรับการสลับฟิกซ์เจอร์แบบแมนนวล สามารถเชื่อมต่อกับมือจับหุ่นยนต์เพื่อให้เกิดการขนถ่ายอัตโนมัติสำหรับฟิกซ์เจอร์อาเรย์แบบวงกลมหกสถานี
กรณีจริง
กรณีที่ 1: โรงงานผลิตชิ้นส่วน
ก่อนหน้านี้ ลูกค้าได้จัดเรียงหัวจับศูนย์จุดศูนย์กลางจุดเดียวหกตัวด้วยตนเองให้เป็นอาร์เรย์วงกลมบนโต๊ะเครื่องจักร
· การตั้งค่าคำสั่งซื้อใหม่แต่ละครั้งใช้เวลา 2.5-4 ชั่วโมงในการจัดวางและการสอบเทียบโดยระบุหน้าปัด
· แรงสั่นสะเทือนในการตัดจะเปลี่ยนตำแหน่งสถานีอย่างช้าๆ โดยต้องมีการตรวจสอบดัชนีและโคแอกเซียลอีกครั้งทุกสัปดาห์
หลังจากติดตั้งแผ่นหนีบศูนย์จุดหกตำแหน่ง JWGRIP:
· การผลิตเริ่มต้นโดยตรงหลังจากการติดตั้งโดยไม่มีขั้นตอนการจัดวางและการสอบเทียบที่ซับซ้อน
· การกระจายขนาดระหว่างชิ้นงานกลึง 6 ชิ้นลดลงอย่างเห็นได้ชัด
· เวิร์กโฟลว์การตรวจสอบสถานีรายสัปดาห์จะถูกลบออก และรันไทม์ของเครื่องจักรที่มีประสิทธิผลเพิ่มขึ้น
กรณีที่ 2: การประชุมเชิงปฏิบัติการส่วนประกอบตลับลูกปืน-ตัวเรือน
โรงงานเผชิญกับปริมาณการสั่งซื้อที่ผันผวนอย่างมาก: การผลิตจำนวนมากในช่วงพีคต้องใช้เครื่องจักร 6 ชิ้นส่วนพร้อมกันเพื่อให้ได้ปริมาณงานสูง คำสั่งซื้อชุดเล็กนอกฤดูต้องการเพียง 2-3 ชิ้นงานต่อรอบ ด้วยแผ่นหนีบหกตำแหน่งของ JWGRIP:
· ใช้งานโหมดเต็มสถานีในช่วงที่มีปริมาณการใช้งานสูงสุด เปลี่ยนไปใช้โหมดสถานีบางส่วนสำหรับงานชุดย่อย
· ต้นทุนการจัดซื้อและการจัดเก็บสำหรับอุปกรณ์ติดตั้งสำหรับวัตถุประสงค์พิเศษแยกกันหลายรายการลดลง
การตรวจสอบคุณภาพ
แผ่นหนีบ JWGRIP Six Position Zero Point ทั้งหมดผ่านกระบวนการตีขึ้นรูป การให้ความร้อน การตัดเฉือน CNC การเจียร และการประกอบภายในบริษัทอย่างเต็มรูปแบบ ไม่มีการจ้าง OEM แบบเต็มหน่วย
ขั้นตอนการผลิตที่สมบูรณ์
1. การตีขึ้นรูปโลหะผสมเหล็กเปล่า
2. การตัดเฉือนหยาบ
3. ขั้นแรกเพื่อบรรเทาความเครียด
4. การตกแต่งกึ่งสำเร็จ
5. อายุบรรเทาความเครียดรอง
6. เครื่องเจียร 5 แกน: บดรูยึดบุชชิ่งทั้ง 6 รูภายใต้การตั้งค่าแคลมป์เดียว
7. บุชชิ่งแบบสวมอัด
8. Internal synchronous air-circuit assembly & sealing
9. การทดสอบแรงกดยึดความแน่นของอากาศ
10. การตรวจสอบ CMM สำหรับการจัดทำดัชนีสถานี ความร่วมแกน และความแม่นยำในการกำหนดตำแหน่งซ้ำต่อสถานี
11. การรักษาป้องกันสนิม
12. บรรจุภัณฑ์กันกระแทกเกรดส่งออก
รายการตรวจสอบการตรวจสอบ
· การทดสอบความแม่นยำของตำแหน่งซ้ำแบบอิสระสำหรับทุกสถานี
· มาตรวิทยา CMM สำหรับความแม่นยำในการจัดทำดัชนีหกสถานี โคแอกเชียลและตำแหน่งสัมพัทธ์ระหว่างสถานี
· การทดสอบความหนาแน่นของอากาศในการกักเก็บอากาศ 5 นาที แรงดันตกสูงสุดที่อนุญาต ≤0.02 MPa
· การทดสอบฟังก์ชันการล็อก-ปลดล็อกแบบซิงโครนัสแบบวนซ้ำครอบคลุมทั้ง 6 สถานี
ความถูกต้องของดัชนีและความร่วมแกนของสถานีทั้งหกได้รับการตรวจสอบอย่างครบถ้วนก่อนจัดส่งจากโรงงาน ลูกค้าไม่จำเป็นต้องทำการสอบเทียบตำแหน่งสัมพัทธ์บนเครื่อง ทุกหน่วยจะมาพร้อมกับเอกสารข้อมูลการตรวจสอบ CMM ต้นฉบับสำหรับการจัดเก็บเอกสารถาวรของอุปกรณ์ติดตั้ง
แนวทางการประเมิน
1. จัดลำดับความสำคัญของการประเมินความต้องการของกระบวนการ: ผลิตภัณฑ์นี้กำหนดเป้าหมายไปที่ชิ้นส่วนที่มีรูปร่างหมุนหรือเป็นรูปวงแหวนซึ่งต้องใช้การตัดเฉือนหลายชิ้นพร้อมกัน พิจารณาโซลูชันฟิกซ์เจอร์จุดศูนย์ทางเลือกอื่นสำหรับชิ้นงานที่ไม่หมุน ตรวจสอบโครงร่างอุปกรณ์ติดตั้งเพื่อให้แน่ใจว่าไม่มีการรบกวนทางกายภาพระหว่างสถานีที่อยู่ติดกัน
2. ยืนยันข้อกำหนดจำเพาะของปุ่มดึงจุดศูนย์ที่ไซต์งาน รุ่นมาตรฐานเหมาะกับสตั๊ดดึง D20 สามารถพัฒนาชุดบุชชิ่งแบบกำหนดเองได้ตามคำขอสำหรับขนาดแกนดึงแบบอื่น
3. สำหรับการบูรณาการสายอัตโนมัติ: รับประกันแรงดันแหล่งอากาศในเวิร์กช็อปที่เสถียรภายใน 0.5-0.7 MPa และสำรองจุด IO สัญญาณ PLC NPN
4. คำนวณความสูงรวมของชิ้นงานพร้อมฟิกซ์เจอร์ ประเมินความเสี่ยงในการชนกันของเครื่องมือตัดและการเอียงสปินเดิล 5 แกน ส่งแบบร่างชิ้นงานให้กับทีมเทคนิคของ JWGRIP เพื่อประเมินการรบกวน หากคุณมีความไม่แน่นอน
ข้อกำหนดทางเทคนิค
· ขันโบลต์ยึดเพลทให้แน่นตามข้อกำหนดค่าแรงบิดในคู่มือผู้ใช้ JWGRIP อย่างเคร่งครัด ห้ามทำการยึดด้วยแรงบิดเกินอย่างรุนแรง การเสียรูปของพื้นผิวจะทำลายความแม่นยำและความเป็นแกนร่วมของสถานีวงกลม
· ติดตั้งตัวกรองน้ำมัน-น้ำที่ส่วนหน้าของช่องอากาศเข้า ความชื้นและสิ่งสกปรกที่เข้าสู่บุชชิ่งทำให้เกิดสนิมและการเสียดสี ซึ่งนำไปสู่การดริฟท์ที่แม่นยำ
· ฉีดละอองน้ำมันหล่อลื่นแห้งลงบนบุชชิ่งจุดศูนย์แต่ละอันหลังจากสะสมชั่วโมงทำงาน 80-100 ชั่วโมง ห้ามใช้น้ำมันเครื่องเหลวโดยเด็ดขาด เนื่องจากน้ำมันดักจับเศษโลหะและทำให้เกิดการขัดข้องของบุชชิ่ง
· เป่าทำความสะอาดบุชชิ่งกำหนดตำแหน่งและพื้นผิว Datum ทั้งหมดด้วยลมอัดทุกครั้งที่เปลี่ยนกะ
· ติดตั้งแผ่นฝาครอบป้องกันที่เข้ากันบนสถานีที่ไม่ได้ใช้งานเพื่อป้องกันไม่ให้เศษและของเหลวในการตัดบุกรุกชุดบุชชิ่ง
· หลีกเลี่ยงการกระแทกกับวัตถุหนักที่กระทบกับผิวหน้าของข้อมูลแผ่น การเสียรูปของสารตั้งต้นที่เกิดจากการชนจะสร้างความเสียหายให้กับการจัดทำดัชนีและความเป็นแกนร่วมของสถานีวงกลม และแทบจะไม่สามารถซ่อมแซมได้
· อย่าทำงานเกินกว่าความสามารถในการรับน้ำหนักที่กำหนดของสถานีเดียว
บรรจุภัณฑ์และการจัดส่ง
· บรรจุภัณฑ์: กล่องไม้เนื้อแข็งกันกระแทกเกรดส่งออกพร้อมบัฟเฟอร์ด้านในแบบโฟมหนาเพื่อปกป้องพื้นผิวข้อมูลระบุตำแหน่งแบบวงกลมในระหว่างการขนส่งทางมหาสมุทรระยะไกล
· ระยะเวลารอคอยสินค้ามาตรฐาน: 17-23 วันทำการ SKU มาตรฐานที่เลือกจะถูกเก็บไว้ในสต็อกเพื่อการจัดส่งที่รวดเร็วยิ่งขึ้น
การสนับสนุนหลังการขาย
· การรับประกัน: การรับประกันเต็มหน่วยเป็นเวลา 12 เดือนครอบคลุมข้อบกพร่องในการผลิต ไม่รวมความเสียหายที่เกิดจากมนุษย์ การเคลมตามเงื่อนไขจะได้รับการซ่อมแซมหรือเปลี่ยนอะไหล่ฟรี
· ทรัพยากรทางเทคนิค: มีเอกสารการปฏิบัติงานและแบบร่างออนไลน์ให้
· บริการแบบชำระเงิน: การสนับสนุนด้านเทคนิคระยะไกลแบบชำระเงินมีให้สำหรับโครงการที่มีการสั่งซื้อจำนวนมาก
· การปรับเปลี่ยนแบบกำหนดเอง: รองรับการปรับเส้นผ่านศูนย์กลางสถานีวงกลม การเปลี่ยนแปลงปริมาณสถานี และการเปลี่ยนแปลงข้อมูลจำเพาะของสตั๊ดแบบดึง
· การประเมินตัวอย่าง: สามารถจัดเตรียมตัวอย่างการประเมินได้ ผู้ซื้อรับภาระค่าขนส่งตัวอย่าง
คำถามที่พบบ่อย
คำถามที่ 1: JWGRIP Six Position Zero Point Clamping Plate สามารถทำงานร่วมกับสถานีที่เปิดใช้งานเพียงบางส่วนได้หรือไม่
ก. ใช่. ติดตั้งแผ่นป้องกันบนสถานีว่าง สิ่งนี้จะไม่ส่งผลเสียต่อประสิทธิภาพของแผ่นหลัก รองรับสถานการณ์การทำงานทั้งในการสุ่มตัวอย่างปริมาณน้อยและการผลิตจำนวนมาก
คำถามที่ 2: อะไรคือความแตกต่างที่สำคัญเมื่อเทียบกับหัวจับศูนย์กลางเดี่ยวแบบแยกหกตัวที่จัดเรียงแบบเรียงกัน?
ตอบ: เพลตเสาหินหกตำแหน่งทำให้การสอบเทียบดัชนีและโคแอกเซียลเสร็จสมบูรณ์ที่ฝั่งโรงงาน โดยลบเค้าโครงในสถานที่และงานแสดงหน้าปัดออก อาเรย์หัวจับเดี่ยวแบบแยกพึ่งพาการสอบเทียบด้วยตนเองบนเครื่องจักรอย่างเต็มที่ และมีความเสี่ยงในการเปลี่ยนสถานีภายใต้การสั่นสะเทือนของการตัดเป็นเวลานาน
คำถามที่ 3: ฐานยึดจุดศูนย์จุด D20 ที่มีอยู่ของฉันสามารถนำกลับมาใช้ซ้ำได้หรือไม่
ตอบ: สามารถใช้ฐานฟิกซ์เจอร์ที่ประกอบกับสตั๊ดดึงจุดศูนย์ D20 มาตรฐานได้โดยตรง
คำถามที่ 4: JWGRIP เพลทหนีบศูนย์จุดหกตำแหน่งของ JWGRIP สามารถนำไปใช้กับเครื่องมือกล CNC 5 แกนได้หรือไม่
ตอบ: สามารถใช้งานได้ภายใต้สภาวะที่ไม่มีการชนกัน คำนวณความสูงรวมของฟิกซ์เจอร์บวกชิ้นงานในเฟสการเลือก และประเมินความเสี่ยงในการชนกันของการเอียงของสปินเดิล
ข้อมูลเชิงลึกในการตัดสินใจจัดซื้อจัดจ้าง
ผู้ผลิตหลายรายที่ผลิตส่วนประกอบแบบวงแหวนหมุนต้องเผชิญกับทางเลือกที่ไม่น่าพอใจสองทาง: ใช้เวลาแรงงานจำนวนมากในการประกอบอาร์เรย์หลายหัวจับที่ไซต์งาน หรือซื้ออุปกรณ์จับยึดสำหรับวัตถุประสงค์พิเศษแบบครั้งเดียวโดยเฉพาะที่มีราคาสูงสำหรับการตัดเฉือนพร้อมกันหกชิ้น
JWGRIP แผ่นหนีบจุดศูนย์หกตำแหน่งของ JWGRIP มอบฐานเสาหินที่ผลิตไว้ล่วงหน้าโดยมีสถานีวงกลมหกจุดกระจายเท่าๆ กัน โดยกำจัดการสอบเทียบในสถานที่ที่ซับซ้อน ในขณะที่ยังคงรักษาความเป็นสากลในการเปลี่ยนแปลงอย่างรวดเร็วด้วยจุดศูนย์ ดังนั้นฟิกซ์เจอร์จะไม่ล้าสมัยหลังจากสวิตช์ข้อมูลจำเพาะตามคำสั่งซื้อ เหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนแบบหมุนจำนวนมาก เช่น หน้าแปลน ตัวเรือนแบริ่ง และแม่พิมพ์แบบวงแหวน หากไม่จำเป็นต้องใช้แคลมป์หกส่วนที่พร้อมกันเพียงเล็กน้อย ให้ประเมินอัตราส่วนอินพุต-เอาท์พุตอย่างรอบคอบก่อนทำการสั่งซื้อ
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร