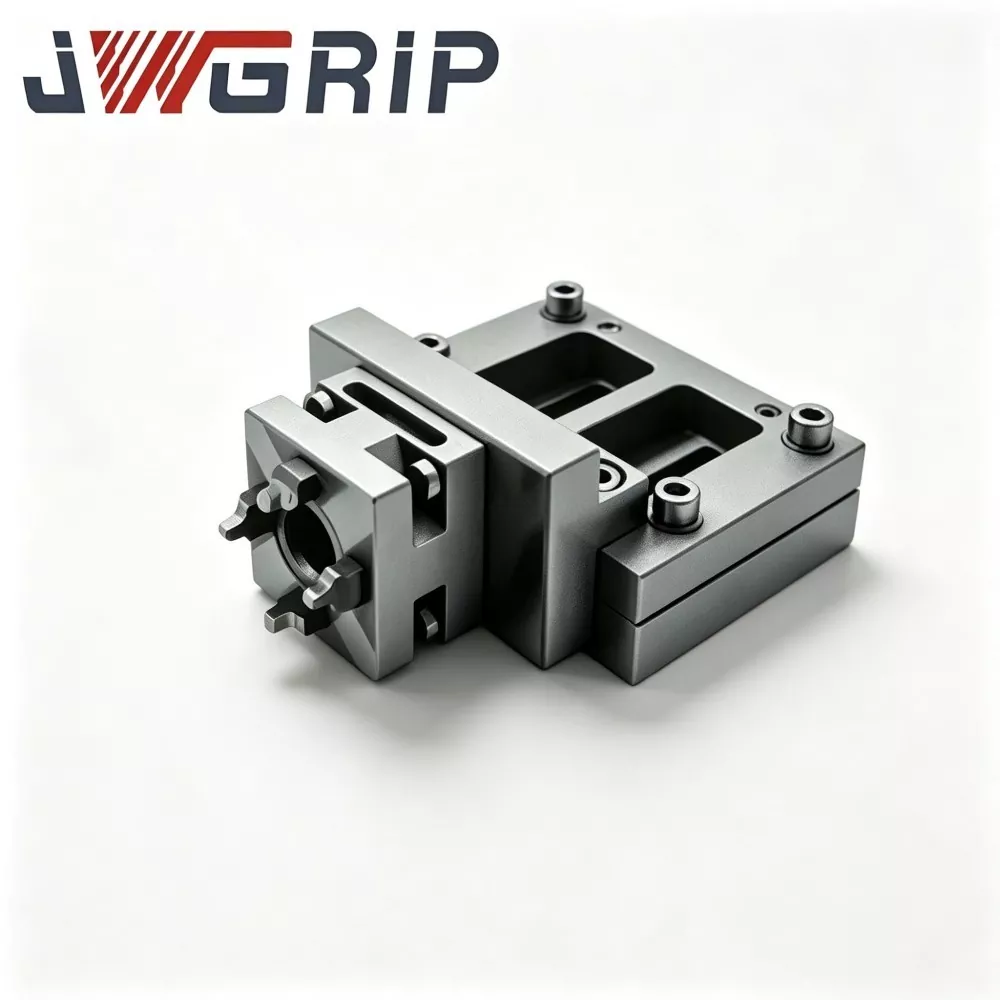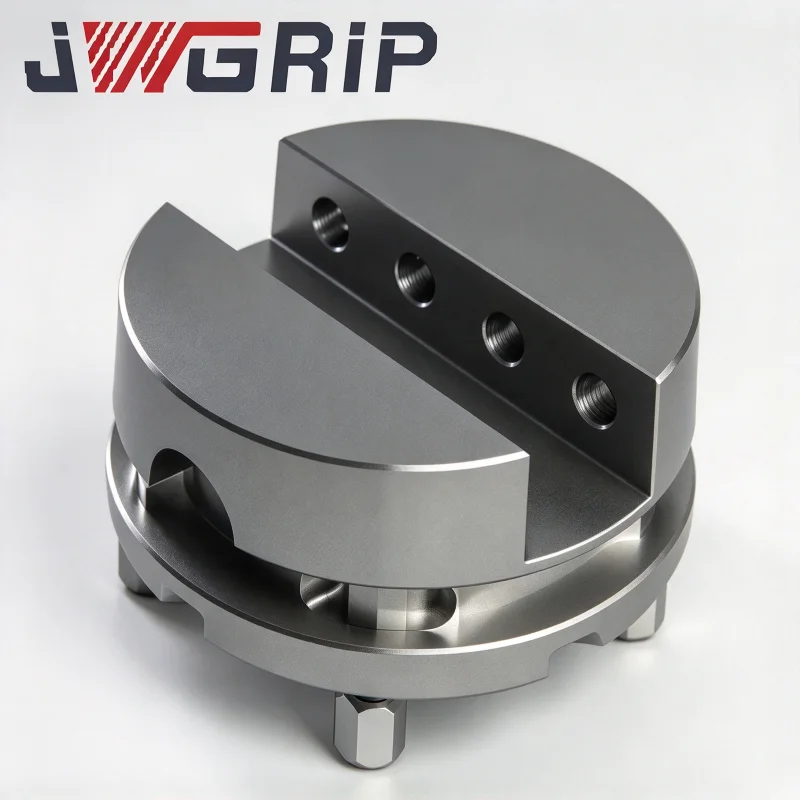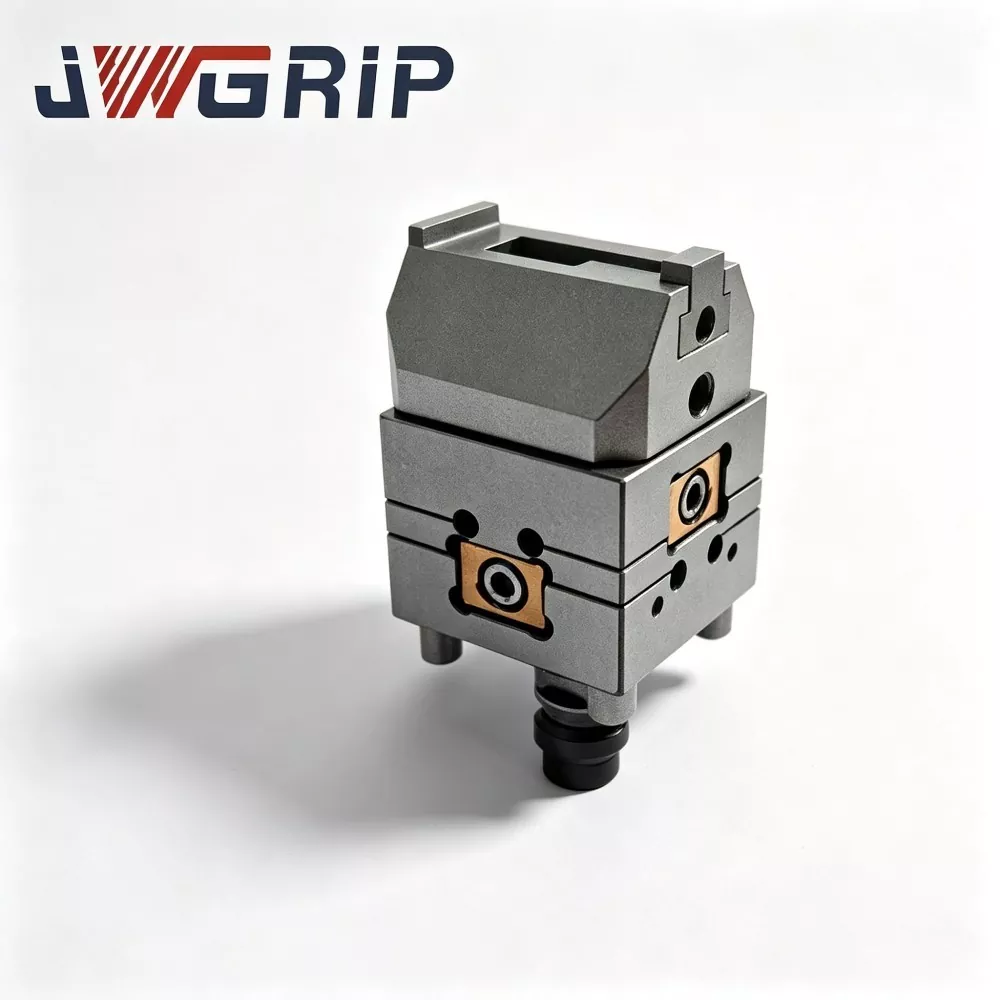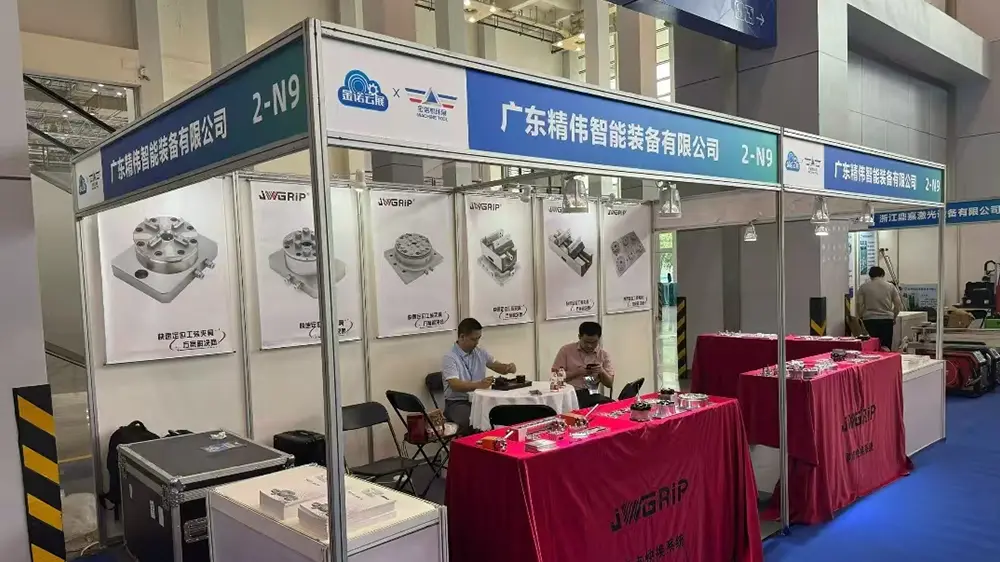
เจดับบลิวกริปเป็นผู้ผลิตและจัดจำหน่ายของจีนWire EDM Chuck สำหรับงานจับที่แม่นยำนำเสนอโซลูชันการจับยึดชิ้นงานที่แม่นยำสำหรับการตัดเฉือน EDM แบบลวด การผลิตแม่พิมพ์ เครื่องมือ เกจ และการใช้งานที่มีความต้องการอื่นๆ โซลูชันนี้ออกแบบมาเพื่อการวางตำแหน่งที่มั่นคงและการเปลี่ยนฟิกซ์เจอร์ที่มีประสิทธิภาพ ช่วยให้โรงปฏิบัติงานด้านการตัดเฉือนปรับปรุงความสม่ำเสมอในการตั้งค่า ในขณะเดียวกันก็รองรับความแม่นยำที่ทำซ้ำได้ในสภาพแวดล้อมการผลิตที่มีความต้องการสูง
ในการผลิต Wire EDM สมัยใหม่ ความแม่นยำในการจับยึดชิ้นงานส่งผลโดยตรงต่อความสม่ำเสมอในการตัด ประสิทธิภาพการตั้งค่า และการใช้งานเครื่องจักรโดยรวม อุปกรณ์จับยึดแบบทั่วไปอาจต้องมีการถอดออกซ้ำๆ การจัดตำแหน่งด้วยตนเอง และการสอบเทียบใหม่ทุกครั้งที่มีงานใหม่เข้าสู่การผลิต โซลูชันการจัดการงาน EDM ที่เปลี่ยนแปลงอย่างรวดเร็วสามารถแก้ไขข้อจำกัดเหล่านี้ได้โดยการแยกหัวจับหลักคงที่ออกจากจิ๊กย่อยที่สอบเทียบล่วงหน้าที่เปลี่ยนได้ วิธีการนี้ช่วยให้ Datum ฝั่งเครื่องจักรยังคงอยู่ ในขณะที่สามารถเปลี่ยนชิ้นงานต่างๆ ได้อย่างมีประสิทธิภาพมากขึ้น หัวจับ Wire EDM ที่มีความแม่นยำสำหรับงานจับชิ้นงานที่แม่นยำสามารถรวมตัวเครื่องโลหะผสม-เหล็กที่คลายความเครียด อินเทอร์เฟซการกำหนดตำแหน่งที่แข็งตัว การป้องกันการกัดกร่อน และรูปทรงการกำหนดตำแหน่งที่ควบคุมสำหรับสภาพแวดล้อม EDM ใต้น้ำที่มีความต้องการสูง บทความนี้จะอธิบายวิธีการทำงานของหัวจับ Wire EDM ปัจจัยการออกแบบที่มีอิทธิพลต่อประสิทธิภาพ สถาปัตยกรรมที่เปลี่ยนแปลงอย่างรวดเร็วสามารถปรับปรุงประสิทธิภาพขั้นตอนการทำงานได้อย่างไร และสิ่งที่ผู้ซื้อควรพิจารณาเมื่อเลือกโซลูชันการจับยึดที่มีความแม่นยำ

สารบัญ
- เหตุใดการทำงานที่แม่นยำจึงมีความสำคัญใน Wire EDM
- ฟิกซ์เจอร์ Wire EDM แบบดั้งเดิมสามารถสร้างปัญหาอะไรได้บ้าง
- หัวจับ EDM แบบเปลี่ยนด่วนทำงานอย่างไร
- Precision Wire EDM Chuck ควรมีคุณสมบัติอะไรบ้าง?
- การเปรียบเทียบการเลือก Wire EDM Chuck
- Wire EDM Workholding สามารถนำไปใช้ได้ที่ไหน?
- ผู้ปฏิบัติงานสามารถรักษาความแม่นยำของตำแหน่งได้อย่างไร
- Precision EDM Chuck ผลิตขึ้นมาได้อย่างไร?
- คำถามที่พบบ่อย
- เจดับบลิวกริป สามารถรองรับความต้องการงาน Wire EDM ของคุณได้อย่างไร?
เหตุใดการทำงานที่แม่นยำจึงมีความสำคัญใน Wire EDM
Wire EDM กำจัดวัสดุผ่านการปล่อยกระแสไฟฟ้าที่มีการควบคุม แทนที่จะตัดด้วยเครื่องจักรแบบเดิมๆ เนื่องจากกระบวนการขึ้นอยู่กับการวางตำแหน่งชิ้นงานอย่างแม่นยำโดยสัมพันธ์กับทางเดินของสายไฟ ฟิกซ์เจอร์จึงต้องสร้างการอ้างอิงที่มั่นคงและทำซ้ำได้
ระบบจับยึดชิ้นงานที่เหมาะสมควรยึดชิ้นงานไว้อย่างปลอดภัย ขณะเดียวกันก็ลดความแปรปรวนของตำแหน่งระหว่างการตั้งค่าและการผลิตให้เหลือน้อยที่สุด สิ่งนี้มีความสำคัญอย่างยิ่งเมื่อโรงงานแปรรูปเม็ดมีดของแม่พิมพ์ ส่วนประกอบที่มีความแม่นยำ ชิ้นส่วนเกจ หรือช่องว่างของเครื่องมือจำนวนมากในชุดที่ค่อนข้างเล็ก
สำหรับการผลิตที่มีส่วนผสมสูง ประสิทธิภาพการจับยึดไม่ได้จำกัดอยู่ที่แรงจับยึดเท่านั้น วัตถุประสงค์เชิงปฏิบัติคือการสร้างความสัมพันธ์ที่สามารถทำซ้ำได้ระหว่างโต๊ะเครื่องจักร หัวจับ จิ๊กย่อย และชิ้นงาน เมื่อความสัมพันธ์ระหว่างงานยังคงอยู่ ผู้ปฏิบัติงานสามารถใช้เวลาน้อยลงในการสร้างการอ้างอิงขึ้นใหม่ และมีเวลามากขึ้นในการดำเนินการตัดที่มีประสิทธิผล
- รักษาการอ้างอิงชิ้นงานให้มั่นคง
- รองรับการวางตำแหน่งฟิกซ์เจอร์ที่ทำซ้ำได้
- ช่วยลดการดำเนินการตั้งค่าที่ไม่จำเป็น
- รองรับการประมวลผลรูปทรงชิ้นงานต่างๆ ได้อย่างมีประสิทธิภาพ
- มีส่วนช่วยในการผลิต wire EDM ที่สม่ำเสมอ
ฟิกซ์เจอร์ Wire EDM แบบดั้งเดิมสามารถสร้างปัญหาอะไรได้บ้าง
อุปกรณ์จับยึดแบบเดิมอาจมีประสิทธิภาพสำหรับสภาพแวดล้อมการผลิตที่มั่นคง แต่อาจมีประสิทธิภาพน้อยลงเมื่อตารางการผลิตเปลี่ยนแปลงบ่อยครั้ง ร้านขายงานที่ได้รับคำสั่งซื้อจากลูกค้าที่แตกต่างกันอาจเผชิญกับความท้าทายในการทำงานที่เกิดขึ้นซ้ำๆ
- การถอดอุปกรณ์ติดตั้งซ้ำ:ฟิกซ์เจอร์อาจจำเป็นต้องถอดออกและติดตั้งใหม่เพื่อให้มีการกำหนดค่าชิ้นงานที่แตกต่างกัน
- การปรับแนวด้วยตนเอง:ผู้ปฏิบัติงานอาจจำเป็นต้องใช้ตัวบ่งชี้หรือขั้นตอนการตรวจสอบเพื่อสร้างข้อมูลอ้างอิงใหม่
- รูปแบบที่ขึ้นกับตัวดำเนินการ:วิธีการตั้งค่าที่แตกต่างกันอาจทำให้เกิดความแตกต่างด้านตำแหน่งระหว่างผู้ปฏิบัติงานหรือกะการผลิตได้
- เวลาเปลี่ยนนานขึ้น:กิจกรรมการตั้งค่าที่กว้างขวางจะช่วยลดสัดส่วนเวลาของเครื่องจักรสำหรับการตัดลวดจริง
- ความยืดหยุ่นในการผลิตมีจำกัด:ฟิกซ์เจอร์ที่ออกแบบมาเพื่องานหนึ่งอาจไม่สามารถรองรับชิ้นงานอื่นได้อย่างมีประสิทธิภาพ
สถาปัตยกรรมการจัดการพื้นที่ทำงานที่เปลี่ยนแปลงอย่างรวดเร็วจัดการกับความท้าทายเหล่านี้โดยการติดตั้งหัวจับหลักไว้บนโต๊ะ EDM แบบลวด ขณะเดียวกันก็อนุญาตให้มีการแลกเปลี่ยนจิ๊กย่อยที่เตรียมไว้ตามความต้องการในการผลิต
หัวจับ EDM แบบเปลี่ยนด่วนทำงานอย่างไร
แนวคิดพื้นฐานจะแยกการอ้างอิงด้านเครื่องจักรแบบถาวรออกจากอุปกรณ์จับยึดด้านชิ้นงานแบบเปลี่ยนได้ หัวจับหลักยังคงติดตั้งอยู่บนโต๊ะ Wire EDM ในขณะที่จิ๊กย่อยแต่ละตัวสามารถเตรียมและสอบเทียบได้โดยห่างจากเครื่องจักร
1. แก้ไขหัวจับหลัก
หัวจับหลักจะสร้างความสัมพันธ์ในการติดตั้งหลักกับโต๊ะเครื่องจักร การทำให้หัวจับหลักอยู่กับที่สามารถช่วยรักษา Datum ของเครื่องจักรที่กำหนดไว้ และลดการติดตั้งใหม่โดยไม่จำเป็น
2. Sub-Jig ที่สอบเทียบล่วงหน้า
สามารถเตรียมจิ๊กย่อยที่แตกต่างกันสำหรับกลุ่มชิ้นงานที่แตกต่างกันได้ ผู้ปฏิบัติงานสามารถดำเนินการอ้างอิงเบื้องต้นและการตรวจสอบโดยห่างจากเครื่องจักร ช่วยให้เตรียมอุปกรณ์จับยึดได้โดยไม่ขึ้นอยู่กับเวลาในการตัดของเครื่องจักร
3. อินเทอร์เฟซการกำหนดตำแหน่งแบบสลับด่วน
เมื่อมีการกำหนดใบสั่งผลิตใหม่ จิ๊กย่อยที่เกี่ยวข้องจะถูกติดตั้งลงในหัวจับหลัก อินเทอร์เฟซการกำหนดตำแหน่งแบบควบคุมจะถ่ายโอนความสัมพันธ์ในการกำหนดตำแหน่งที่กำหนดไว้ไปยังฟิกซ์เจอร์ใหม่
4. การตรวจสอบก่อนการตัด
การทำงานที่เปลี่ยนแปลงอย่างรวดเร็วสามารถลดการดำเนินการจัดตำแหน่งซ้ำๆ ได้ แต่ไม่ได้ขจัดความจำเป็นในการตรวจสอบกระบวนการ ผู้ปฏิบัติงานควรดำเนินการตรวจสอบที่เหมาะสมหรือการตรวจสอบอ้างอิง โดยเฉพาะอย่างยิ่งเมื่ออุปกรณ์จับยึดมีการสึกหรอ การปนเปื้อน การกระแทก หรือการใช้งานเป็นเวลานาน
Precision Wire EDM Chuck ควรมีคุณสมบัติอะไรบ้าง?
การเลือกหัวจับที่แม่นยำต้องการมากกว่าการตรวจสอบความสามารถในการจับยึดที่กำหนด ลักษณะการออกแบบหลายประการมีความสำคัญอย่างยิ่งสำหรับการใช้งาน EDM แบบลวด
-
เรขาคณิต Datum ที่เสถียร
ตัวเครื่องหลักที่แข็งแรงและตกแต่งอย่างประณีตช่วยรักษาความสัมพันธ์ระหว่างหัวจับกับโต๊ะเครื่องจักร
-
การวางตำแหน่งซ้ำได้
ส่วนต่อประสานการระบุตำแหน่งควรจัดให้มีที่นั่งที่สอดคล้องกันเมื่อมีการเปลี่ยนจิ๊กย่อย
-
ความต้านทานการกัดกร่อน
สภาพแวดล้อม EDM อาจทำให้ชิ้นส่วนจับชิ้นงานสัมผัสกับของไหลอิเล็กทริก ความชื้น และกากตะกอนจากการตัดเฉือนแบบละเอียด ทำให้การพิจารณาความต้านทานการกัดกร่อนเป็นสิ่งสำคัญ
-
พื้นผิวระบุตำแหน่งที่ทนทานต่อการสึกหรอ
พื้นที่ระบุตำแหน่งที่แข็งตัวสามารถช่วยทนต่อการเปลี่ยนแปลงอุปกรณ์จับยึดซ้ำๆ และรักษาสภาพการสัมผัสให้คงที่
-
ความจุขากรรไกรที่ยืดหยุ่น
ช่วงการจับยึดที่มีอยู่ควรสอดคล้องกับขนาดและรูปทรงของชิ้นงานที่ต้องการ
-
การปรับแต่งแบบ OEM
อาจจำเป็นต้องใช้ฐานติดตั้งที่ไม่ได้มาตรฐาน เค้าโครงตำแหน่ง และลายเส้นของขากรรไกรสำหรับเซลล์การผลิตเฉพาะทาง
-
การตรวจสอบและตรวจสอบย้อนกลับ
บันทึกการระบุหมายเลขซีเรียลและการตรวจสอบสามารถรองรับการจัดการอุปกรณ์ การบำรุงรักษา และการควบคุมคุณภาพ
สำหรับการใช้งานที่มีความต้องการสูง ปัจจัยเหล่านี้ทำงานร่วมกัน กลไกการจับยึดที่แข็งแกร่งเพียงอย่างเดียวไม่สามารถชดเชยรูปทรงการหาตำแหน่งที่ไม่ดี การปนเปื้อน หรือการเตรียมฟิกซ์เจอร์ที่ไม่สอดคล้องกัน
การเปรียบเทียบการเลือก Wire EDM Chuck
การเปรียบเทียบต่อไปนี้เป็นกรอบการทำงานเชิงปฏิบัติสำหรับการประเมินแนวทางการทำงานที่แตกต่างกันตามความต้องการในการผลิต
| ปัจจัยการคัดเลือก | การติดตั้งคงที่แบบดั้งเดิม | หัวจับ EDM แบบเปลี่ยนด่วน | การพิจารณาของผู้ซื้อ |
|---|---|---|---|
| การเปลี่ยนงาน | โดยปกติจะต้องมีการตั้งค่าด้วยตนเองเพิ่มเติม | ออกแบบมาเพื่อการแลกเปลี่ยนฟิกซ์เจอร์ที่รวดเร็วยิ่งขึ้น | สำคัญสำหรับการผลิตที่มีส่วนผสมสูง |
| ข้อมูลเครื่อง | อาจต้องมีการจัดตั้งขึ้นใหม่ | หัวจับหลักสามารถคงที่ได้ | ช่วยรักษาข้อมูลอ้างอิงที่กำหนดไว้ |
| การเตรียม Sub-Jig | มักจะจำกัด | สามารถเตรียมและสอบเทียบแยกกันได้ | มีประโยชน์สำหรับตระกูลชิ้นงานหลายตระกูล |
| สภาพแวดล้อม EDM | ขึ้นอยู่กับการก่อสร้างอุปกรณ์ติดตั้ง | สามารถรวมการบำบัดที่ทนต่อการกัดกร่อนได้ | ตรวจสอบความเข้ากันได้ของของเหลวอิเล็กทริก |
| การปรับแต่ง | มักจะติดตั้งเฉพาะอุปกรณ์ | สามารถรองรับการแก้ไขตามรูปวาดได้ | ยืนยันขนาดการติดตั้งและการกำหนดตำแหน่ง |
| การตรวจสอบย้อนกลับคุณภาพ | ขึ้นอยู่กับซัพพลายเออร์ | สามารถใช้หมายเลขซีเรียลและบันทึกการตรวจสอบได้ | มีประโยชน์สำหรับการผลิตซ้ำ |
Wire EDM Workholding สามารถนำไปใช้ได้ที่ไหน?
ระบบจับยึดชิ้นงานที่แม่นยำมีประโยชน์อย่างยิ่งเมื่อการผลิตเกี่ยวข้องกับการเปลี่ยนชิ้นงานบ่อยครั้งและข้อกำหนดการวางตำแหน่งที่แคบ การใช้งานทั่วไปได้แก่:
- การตัดเฉือนแม่พิมพ์และแม่พิมพ์
- การผลิตส่วนประกอบเกจวัดความแม่นยำ
- การประมวลผลเครื่องมือและเครื่องมือเปล่า
- การตัดเฉือน EDM ลวดชุดเล็ก
- การผลิตแม่พิมพ์รับเหมาช่วงผสมสูง
- การผลิตต้นแบบและส่วนประกอบทางวิศวกรรม
- เซลล์การผลิต EDM ลวดแบบยืดหยุ่น
สำหรับผู้ผลิตที่ให้บริการลูกค้าหลายราย ความสามารถในการเตรียมจิ๊กย่อยเฉพาะสำหรับตระกูลส่วนประกอบต่างๆ ยังช่วยลดความยุ่งยากในการจัดระเบียบฟิกซ์เจอร์อีกด้วย แทนที่จะสร้างการตั้งค่าใหม่ทั้งหมดสำหรับทุกคำสั่งซื้อ เวิร์กช็อปสามารถสร้างเวิร์กโฟลว์การจัดการการทำงานที่เป็นมาตรฐานรอบๆ อินเทอร์เฟซฝั่งเครื่องจักรแบบถาวรได้
เจดับบลิวกริป ยังมีหัวจับ Wire EDM และปากกาจับ Wire EDM ที่เกี่ยวข้องสำหรับลูกค้าที่พัฒนารูปแบบการทำงานที่แตกต่างกัน
ผู้ปฏิบัติงานสามารถรักษาความแม่นยำของตำแหน่งได้อย่างไร
แม้แต่ระบบจับยึดชิ้นงานที่มีความแม่นยำก็ยังต้องมีการบำรุงรักษาที่มีระเบียบวินัย ส่วนต่อประสานการกำหนดตำแหน่งควรถือเป็นข้อมูลอ้างอิงที่มีความแม่นยำมากกว่าพื้นผิวจับยึดทั่วไป
- ทำความสะอาดสารตกค้างของของเหลวไดอิเล็กทริกและกากตะกอนจากเครื่องจักรจากการระบุตำแหน่งก่อนการติดตั้ง
- ตรวจสอบตำแหน่งพื้นผิวเพื่อหารอยขีดข่วน รอยบุบ การกัดกร่อน หรือการสึกหรอที่ผิดปกติ
- รักษาจิ๊กย่อยแต่ละตัวให้เชื่อมโยงกับข้อมูลการสอบเทียบและหมายเลขประจำตัวของตัวเอง
- อย่าส่งคืนจิ๊กย่อยที่เสียหายหรือสึกหรออย่างหนักให้กับการผลิตโดยไม่ได้รับการตรวจสอบและสอบเทียบใหม่
- ตรวจสอบการล็อคก่อนเริ่มรอบการตัด
- หลังจากการชนหรือการกระแทกอย่างมีนัยสำคัญ ให้ทำการตรวจสอบตำแหน่งซ้ำโดยสมบูรณ์
- รักษาการป้องกันสนิมอย่างเหมาะสมระหว่างการจัดเก็บและการขนส่ง
แนวทางปฏิบัติเหล่านี้มีความสำคัญอย่างยิ่ง เนื่องจากการปนเปื้อนหรือความเสียหายทางกลอาจส่งผลต่อความสามารถในการทำซ้ำของตำแหน่ง แม้ว่าหัวจับจะยังมีโครงสร้างไม่บุบสลายก็ตาม
Precision EDM Chuck ผลิตขึ้นมาได้อย่างไร?
ประสิทธิภาพการทำงานที่แม่นยำขึ้นอยู่กับการควบคุมการผลิตเป็นอย่างมาก เส้นทางการผลิตโดยทั่วไปสำหรับหัวจับ EDM ที่มีความแม่นยำสูงอาจรวมถึงการตรวจสอบวัสดุ การตัดเฉือน CNC การบำบัดเพื่อบรรเทาความเครียด การเจียรที่แม่นยำ การบำบัดอินเทอร์เฟซการกำหนดตำแหน่ง การตรวจสอบขนาด และการทดสอบการแลกเปลี่ยนซ้ำ
กระบวนการผลิตของ JWGRIP สามารถรวมถึงการตรวจสอบวัตถุดิบ, การกลึงหยาบ CNC, ขั้นตอนการบรรเทาความเครียดจากความร้อน, การกลึงกึ่งสำเร็จ, การประมวลผลกลไกการกำหนดตำแหน่งและขากรรไกร, การชุบแข็งพื้นผิว, การเจียรด้วยความแม่นยำหลายหน้า, การตรวจสอบ CMM, การจำลองการแลกเปลี่ยนจิ๊กย่อยซ้ำ, การทำเครื่องหมายหมายเลขซีเรียล, การสร้างฟิล์มป้องกันสนิม และการตรวจสอบมิติขั้นสุดท้าย
สำหรับผู้ซื้อที่คำนึงถึงคุณภาพ เอกสารการตรวจสอบก็เป็นอีกหนึ่งข้อพิจารณาที่สำคัญ JWGRIP ดำเนินการภายใต้ระบบการจัดการคุณภาพ ISO 9001 และจัดเตรียมเอกสารการตรวจสอบสำหรับผลิตภัณฑ์ที่เกี่ยวข้อง คำสั่งซื้อ OEM ยังสามารถรวมวัสดุเพิ่มเติมหรือเอกสารการทดสอบตามความต้องการของโครงการ
สำหรับโรงงานที่ต้องการการกำหนดค่าที่ไม่ได้มาตรฐาน ผู้ซื้อสามารถจัดเตรียมภาพวาดที่ครอบคลุมพื้นที่ติดตั้ง เค้าโครงตำแหน่ง ระยะเคลื่อนของขากรรไกร และข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้ที่เกี่ยวข้อง ช่วยให้ซัพพลายเออร์ประเมินความสามารถในการผลิตก่อนการผลิตได้
คำถามที่พบบ่อย
หัวจับ EDM แบบเปลี่ยนด่วนช่วยลดการตรวจวัดทั้งหมดหลังจากเปลี่ยน Sub-Jig หรือไม่
ไม่ จิ๊กย่อยที่สอบเทียบล่วงหน้าสามารถลดงานการจัดตำแหน่งด้วยตนเองซ้ำๆ ได้โดยการนำข้อมูลพิกัดที่กำหนดไว้ไปปฏิบัติ แต่ยังคงมีการตรวจสอบความถูกต้อง การสึกหรอ การปนเปื้อน การเสียรูป หรือการจัดการฟิกซ์เจอร์ที่ไม่ถูกต้องอาจส่งผลต่อความแม่นยำของตำแหน่ง
เวิร์คช็อปสามารถสร้างจิ๊กย่อยที่เข้ากันได้ของตัวเองได้หรือไม่?
ใช่ โดยมีเงื่อนไขว่าจิ๊กย่อยเป็นไปตามขนาดและพิกัดความเผื่อของอินเทอร์เฟซการกำหนดตำแหน่งที่ต้องการ จิ๊กย่อยที่ผลิตเองแต่ละตัวควรได้รับการสอบเทียบ ตรวจสอบ และระบุอย่างเหมาะสมอย่างอิสระก่อนที่จะเพิ่มลงในกลุ่มฟิกซ์เจอร์การผลิต
เจดับบลิวกริป สามารถปรับแต่งหัวจับสำหรับเครื่องจักรหรือชิ้นงานพิเศษได้หรือไม่?
ใช่. JWGRIP รองรับการปรับเปลี่ยน OEM ตามการวาด ซึ่งเกี่ยวข้องกับการติดตั้งฐาน เค้าโครงหมุดระบุตำแหน่ง จังหวะการทำงานของขากรรไกร และข้อกำหนดเฉพาะการใช้งานอื่น ๆ ควรจัดเตรียมภาพวาดทางเทคนิคและข้อมูลความทนทานที่ครบถ้วนสำหรับการประเมินทางวิศวกรรม
ควรตรวจสอบสิ่งใดหากความสามารถในการทำซ้ำของตำแหน่งไม่เสถียร
ผู้ปฏิบัติงานควรตรวจสอบตำแหน่งที่นั่ง พื้นผิวการระบุตำแหน่งจิ๊กย่อย กลไกการล็อค และบันทึกการสอบเทียบฟิกซ์เจอร์ก่อน การสะสมของตะกอน รอยขีดข่วน การสึกหรอ การล็อคที่ไม่เพียงพอ หรือข้อมูลการสอบเทียบที่ไม่ถูกต้อง อาจทำให้เกิดปัญหาในการกำหนดตำแหน่งได้
ควรป้องกันหัวจับอย่างไรระหว่างการเก็บรักษาในระยะยาว?
ควรทำความสะอาดหัวจับให้สะอาดและทำให้แห้งก่อนที่จะใช้การป้องกันสนิมที่เหมาะสม พื้นผิวการระบุตำแหน่งที่แม่นยำควรได้รับการปกป้องจากการกระแทก ความชื้น การปนเปื้อน และการสัมผัสที่ไม่จำเป็นระหว่างการเก็บรักษา
เจดับบลิวกริป สามารถรองรับความต้องการงาน Wire EDM ของคุณได้อย่างไร?
สำหรับโรงปฏิบัติงาน Wire EDM ที่มีส่วนผสมสูง การทำงานไม่ได้เป็นเพียงเรื่องของการจับยึดส่วนประกอบอย่างแน่นหนาเท่านั้น มันเป็นส่วนหนึ่งของขั้นตอนการผลิตที่สมบูรณ์ สถาปัตยกรรมที่เปลี่ยนแปลงอย่างรวดเร็วสามารถช่วยลดการฉีกขาดของฟิกซ์เจอร์ซ้ำๆ รักษาการอ้างอิงฝั่งเครื่องจักร จัดระเบียบจิ๊กย่อยหลายรายการ และสร้างกระบวนการตั้งค่าที่สอดคล้องกันมากขึ้น
เจดับบลิวกริป ผสมผสานการตัดเฉือนที่มีความแม่นยำ เรขาคณิตการกำหนดตำแหน่งที่มีการควบคุม การบำบัดที่ทนต่อการกัดกร่อน ขั้นตอนการตรวจสอบ และการปรับแต่งแบบ OEM เพื่อรองรับข้อกำหนดในการผลิต Wire EDM ที่แตกต่างกัน หากคุณกำลังประเมินใหม่Wire EDM Chuck สำหรับงานจับที่แม่นยำสำหรับเม็ดมีดแม่พิมพ์ เครื่องมือ เกจ ต้นแบบ หรือการผลิตแบบรับเหมาช่วงแบบยืดหยุ่น ดูรายละเอียดผลิตภัณฑ์ Wire EDM Chuck และติดต่อเราด้วยอินเทอร์เฟซเครื่องจักร ขนาดชิ้นงาน ข้อกำหนดในการติดตั้ง หรือแบบทางเทคนิค JWGRIP สามารถช่วยคุณประเมินการกำหนดค่าพื้นที่ทำงานที่เหมาะสมสำหรับขั้นตอนการผลิตของคุณได้