ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






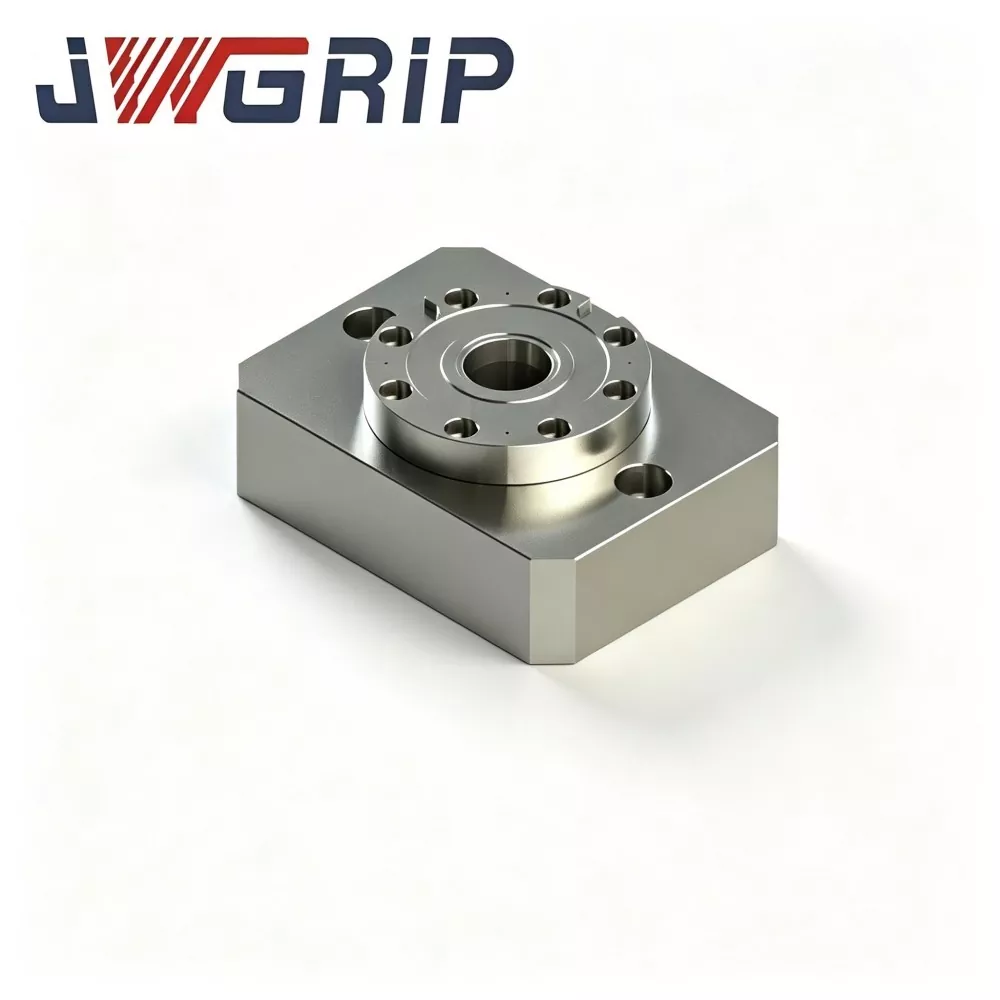
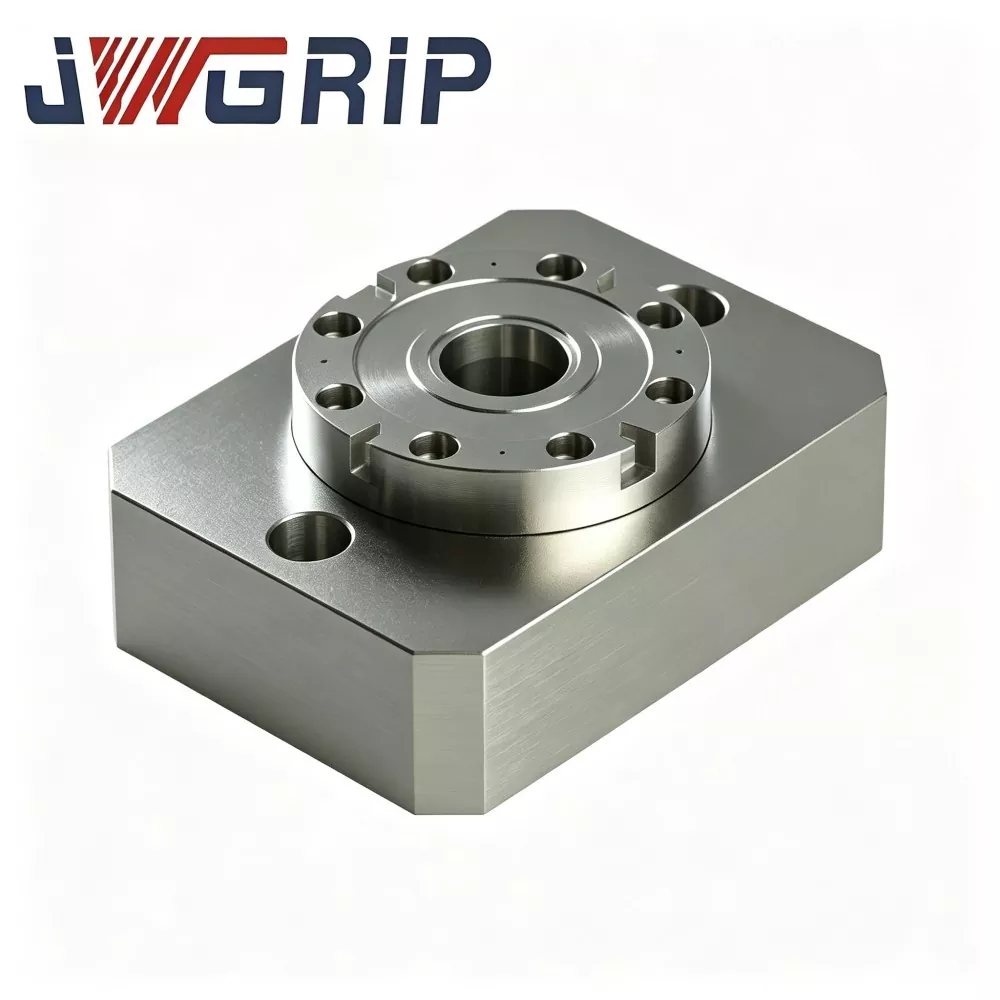
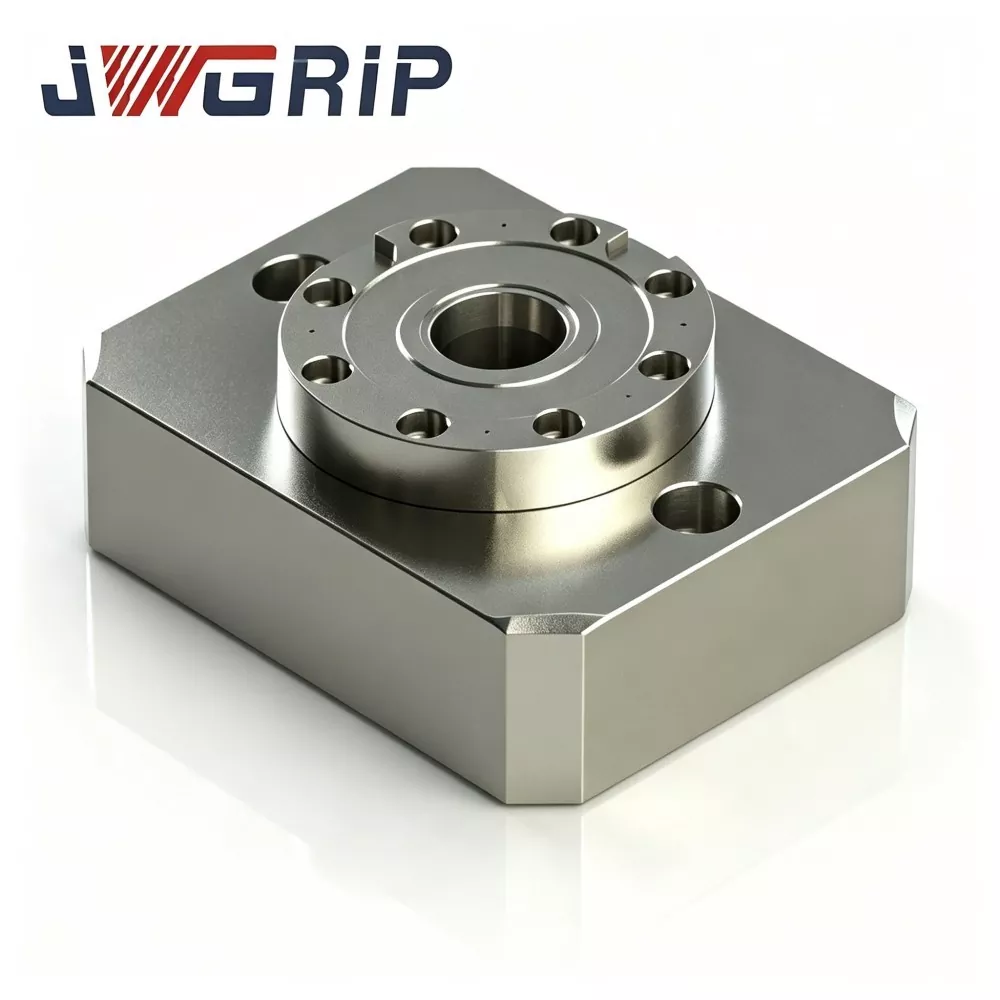
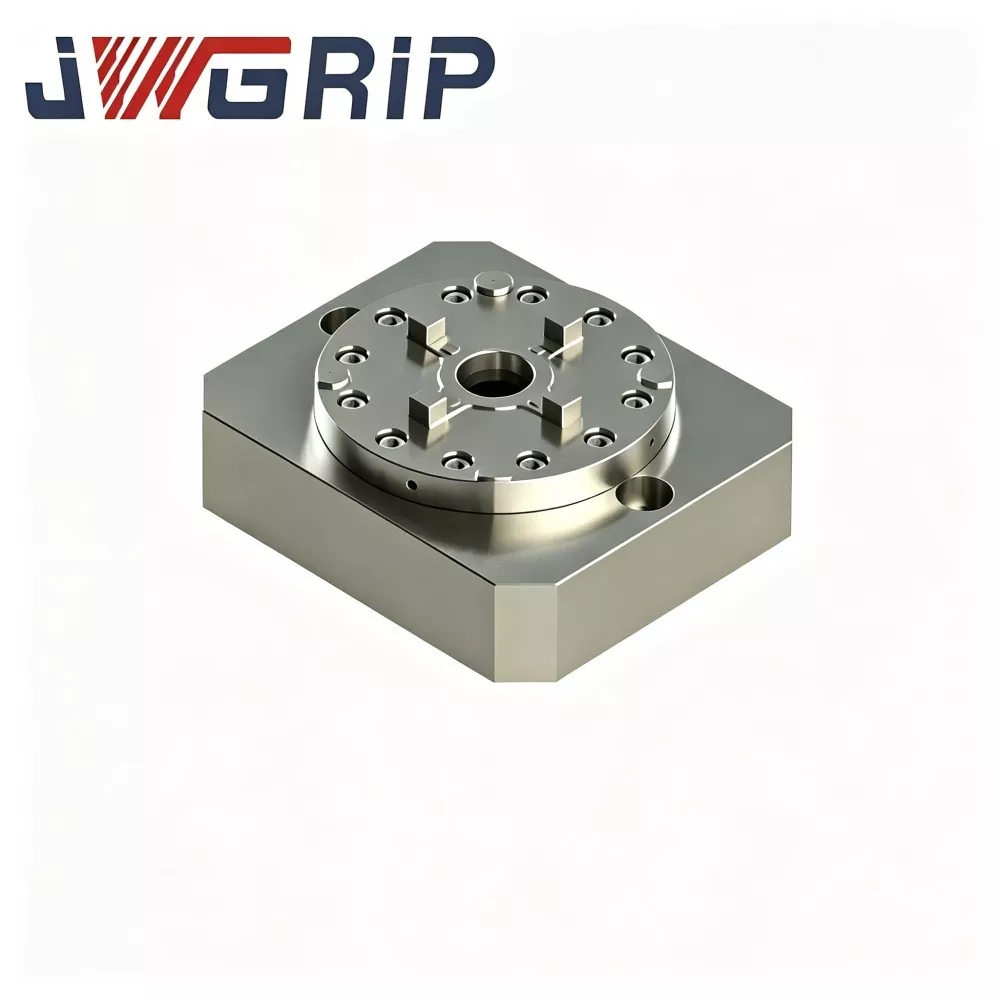
หัวจับตำแหน่งศูนย์จุดศูนย์จุดเดียว
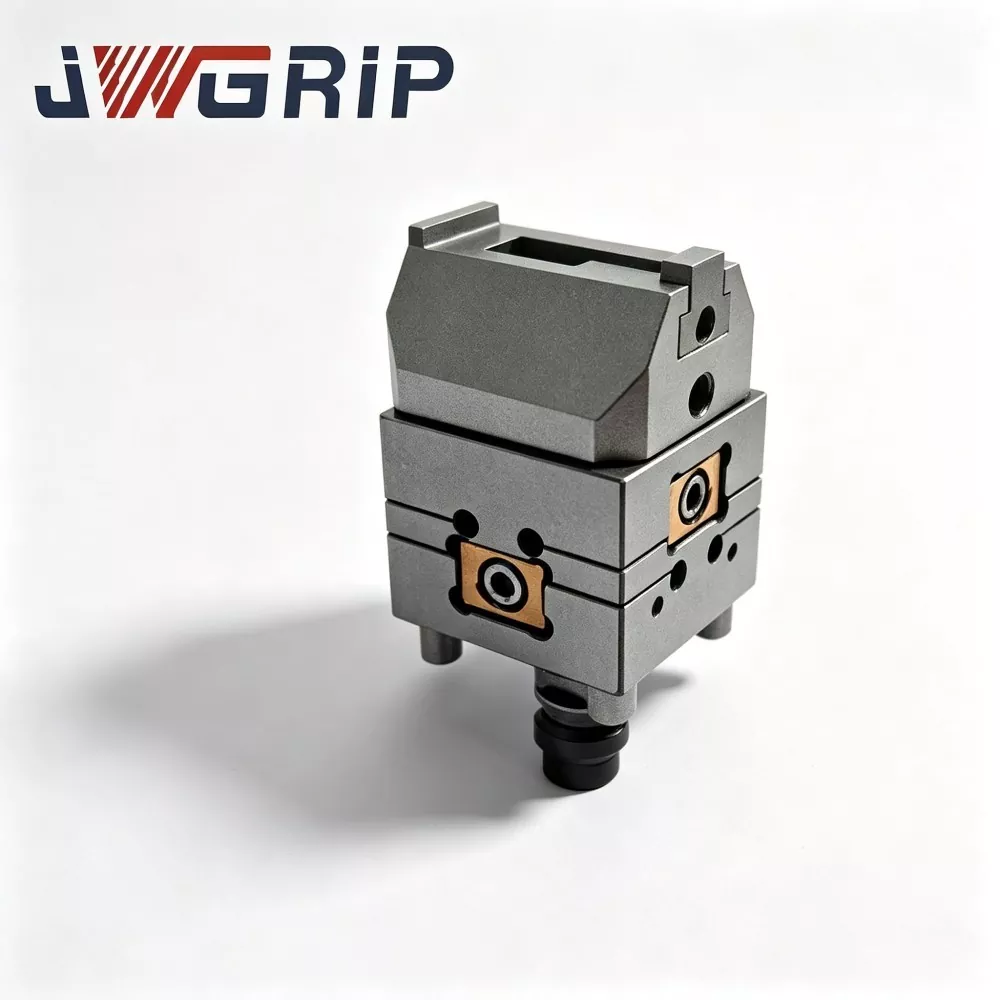
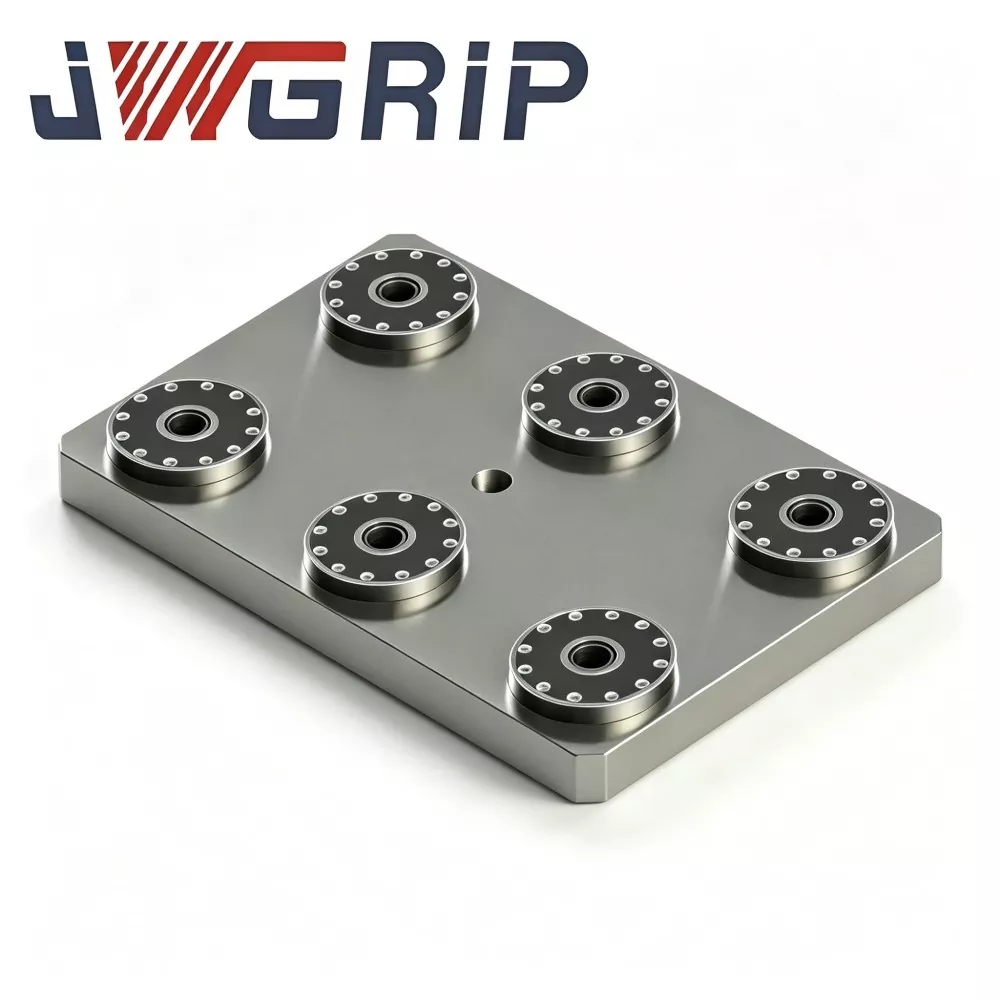
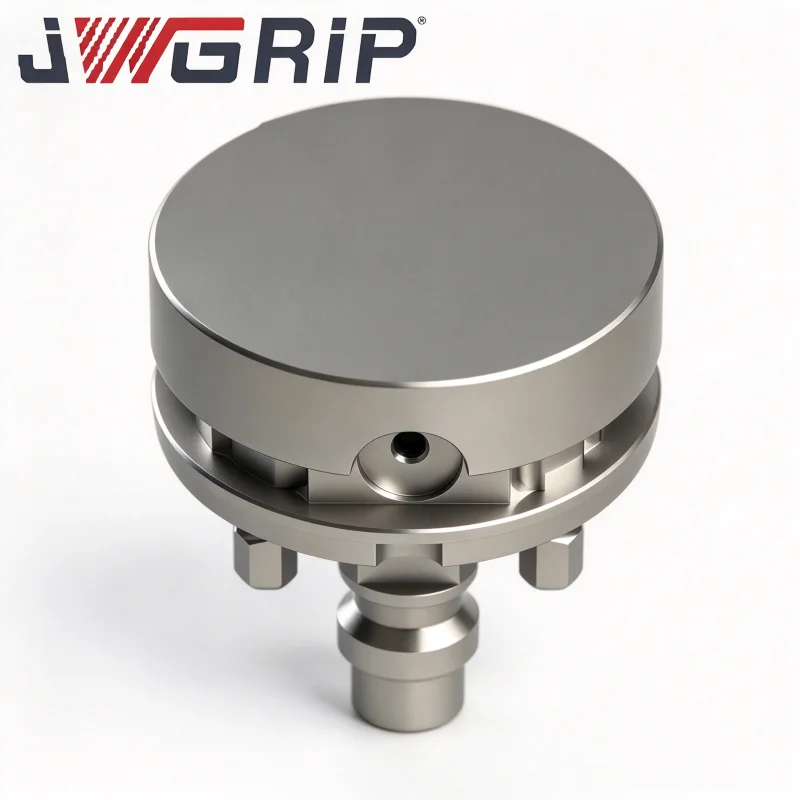
JWGRIP เป็นผู้ผลิตและผู้จัดจำหน่ายหัวจับตำแหน่งศูนย์จุดเดียวแบบมืออาชีพในประเทศจีน เนื่องจากเป็นยูนิตโมดูลาร์หลักของซีรีส์ Zero Point Clamping Chuck มาตรฐาน ผลิตภัณฑ์นี้เป็นฟิกซ์เจอร์ล็อคและกำหนดตำแหน่งจุดศูนย์จุดเดียวแบบสแตนด์อโลนที่ออกแบบมาเป็นพิเศษสำหรับระบบ CNC แบบเปลี่ยนเร็วแบบยืดหยุ่น ใช้การออกแบบโครงสร้างโมดูลาร์อิสระ ซึ่งทำหน้าที่เป็นหน่วยประกอบพื้นฐานสำหรับเค้าโครงอุปกรณ์ติดตั้งแบบกำหนดเอง และแก้ไขข้อจำกัดของโครงร่างของพาเลทจุดศูนย์จุดรวมแบบหลายสถานีแบบดั้งเดิมได้อย่างมีประสิทธิภาพ
หัวจับตำแหน่งศูนย์จุดศูนย์กลางเดี่ยวมีความแม่นยำในการกำหนดตำแหน่งสูง ความเข้ากันได้ทางโครงสร้างที่แข็งแกร่ง และความสามารถในการปรับขนาดโครงร่างที่ยืดหยุ่น แตกต่างจากพาเลทหลายสถานีในตัวที่มีขนาดคงที่ หัวจับแบบโมดูลาร์จุดเดียวนี้ช่วยให้สามารถรวมหลายยูนิตได้อย่างอิสระตามข้อกำหนดเฉพาะของชิ้นงานจริงและขนาดฐานฟิกซ์เจอร์ ผู้ใช้สามารถจัดเรียงหัวจับเดี่ยวหรือหลายตัวในเลย์เอาต์อาร์เรย์ที่กำหนดเองพร้อมระยะศูนย์กลางที่ปรับแต่งได้ ปรับใช้อย่างเต็มที่กับการประมวลผลการเก็บตัวอย่างชิ้นเดียว การผลิตประปรายเป็นชุดเล็ก และสถานการณ์การบำรุงรักษาแม่พิมพ์
รองรับการเปลี่ยนฟิกซ์เจอร์อย่างรวดเร็วด้วยตนเองเพื่อปรับปรุงประสิทธิภาพการตั้งค่าเวิร์กช็อป และยังสามารถใช้เป็นส่วนประกอบโมดูลาร์พื้นฐานสำหรับระบบฟิกซ์เจอร์อาเรย์แบบอัตโนมัติ ใช้ได้กับเครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้ง เครื่องแมชชีนนิ่งเซ็นเตอร์แนวนอน และเครื่องมือเครื่อง CNC แบบ 5 แกน โดยให้โซลูชันการเปลี่ยนอย่างรวดเร็วแบบจุดศูนย์ที่มีความยืดหยุ่นสูง ปรับแต่งได้ และคุ้มค่าสำหรับการผลิตสมัยใหม่ที่มีปริมาณผสมสูงและปริมาณน้อย
ส่วนประกอบหลัก
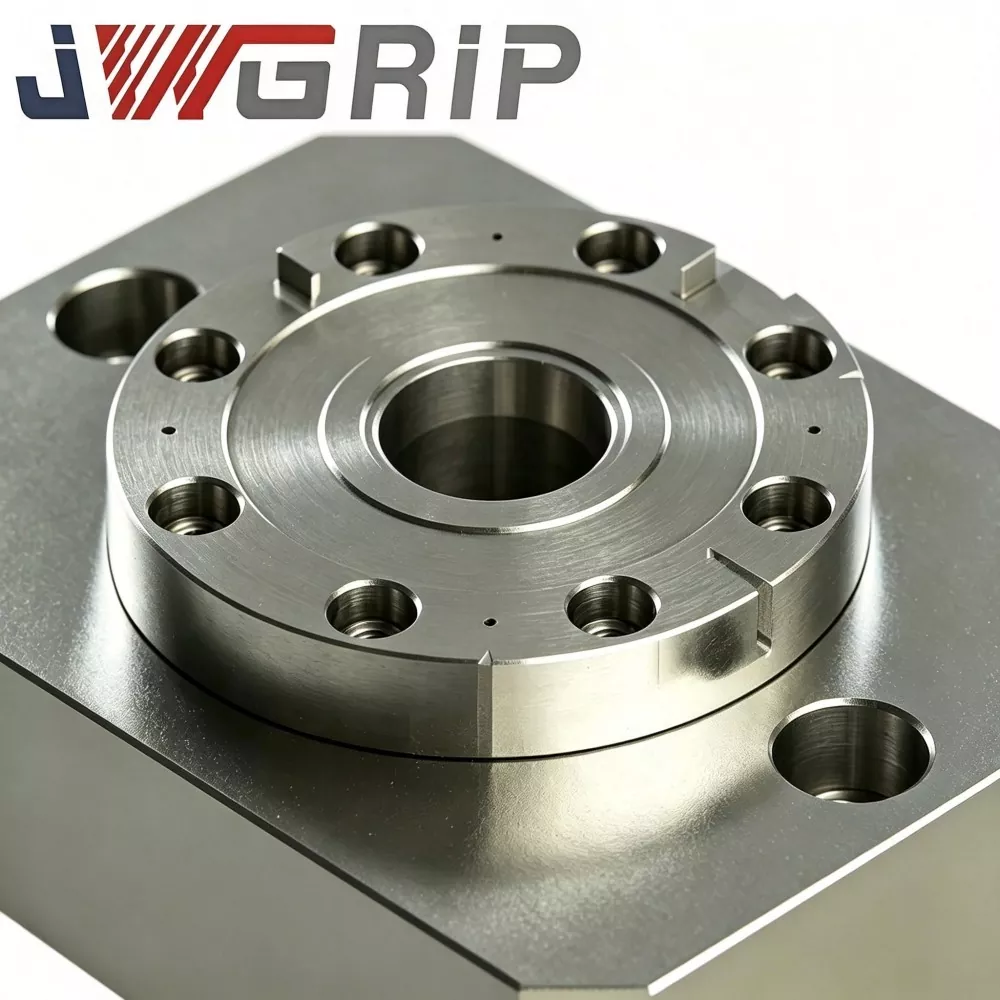
หัวจับกำหนดตำแหน่งศูนย์จุดศูนย์กลางเดียวของ JWGRIP ทุกตัวมีกลไกการล็อคตำแหน่งแบบครบวงจรในตัวเอง และไม่ขึ้นอยู่กับแผ่นพาเลทฐานภายนอก แต่ละยูนิตประกอบด้วย:
Chuck ตัวหลัก
ชุดประกอบบูชกำหนดตำแหน่งจุดศูนย์
ลูกสูบล็อคแบบนิวแมติกในตัว
ช่องอากาศเข้า
อินเทอร์เฟซสัญญาณเอาต์พุตล็อคสถานะ
รูยึดหน้าแปลน
แนวทางการปรับใช้
โหมด 1: การทำงานจุดเดียวแบบสแตนด์อโลน
1. ติดตั้งหัวจับตรงกลางหนึ่งตัวไว้บนโต๊ะทำงานของเครื่องมือกล
2. วางฐานฟิกซ์เจอร์ที่ติดตั้งสตั๊ดดึงจุดศูนย์หนึ่งจุดไว้บนหัวจับและเปิดใช้งานการล็อค
3. เหมาะสำหรับชิ้นงานชิ้นเดียว งานเก็บตัวอย่างเม็ดมีดในแม่พิมพ์ และงานซ่อมแซมแม่พิมพ์
โหมด 2: การรวมอาร์เรย์หลายชัค
1. ยึดหัวจับตรงกลางเดี่ยวสอง, สี่ตัวขึ้นไปเข้ากับโต๊ะทำงานช่องตัว T ของเครื่องจักร ตั้งค่าระยะกึ่งกลางแบบกำหนดเองตามรอยฐานฟิกซ์เจอร์
2. ติดตั้งสตั๊ดแบบดึงจุดศูนย์ในปริมาณที่ตรงกันบนฐานฟิกซ์เจอร์เพื่อให้ทราบตำแหน่งและการจับยึดแบบหลายจุด
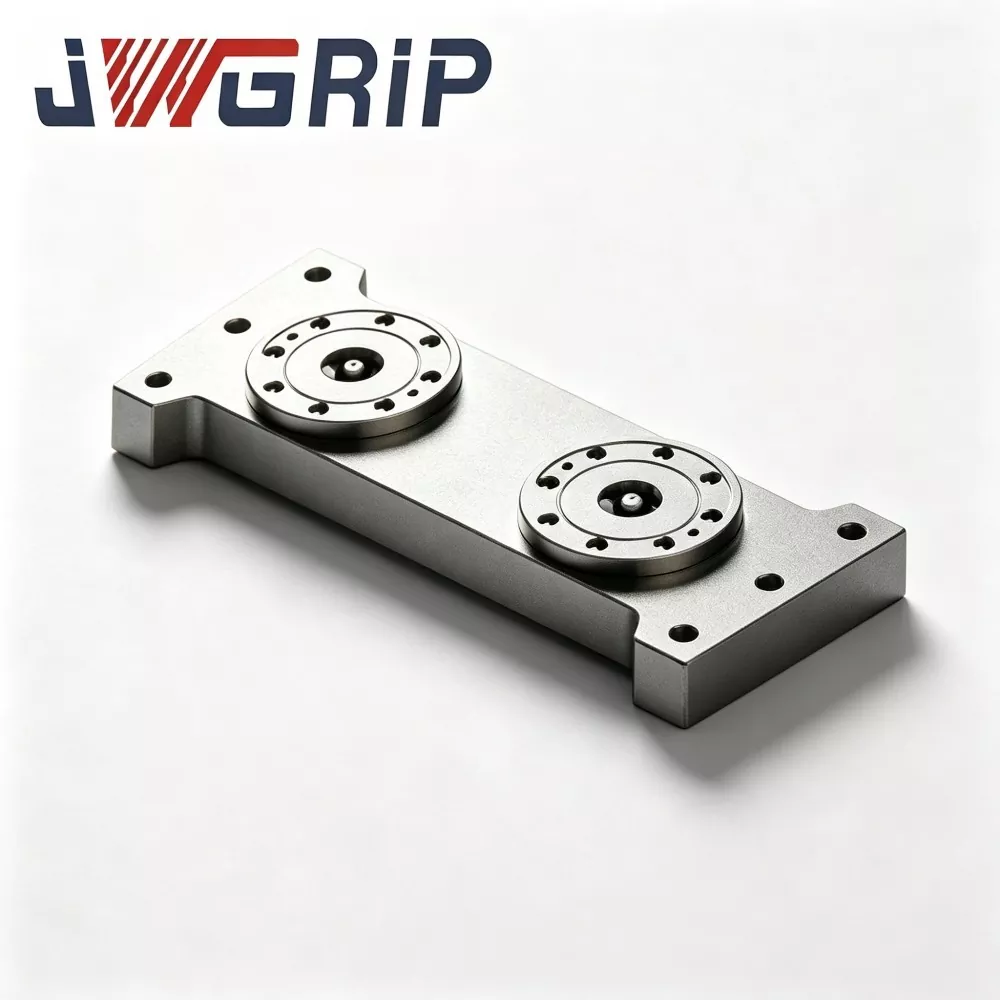
ข้อแตกต่างที่สำคัญกับพาเลทแบบสองศูนย์กลาง / สี่ศูนย์กลางที่สร้างไว้ล่วงหน้า: ระยะห่างระหว่างหัวจับได้รับการกำหนดค่าที่ไซต์งานโดยลูกค้า แทนที่จะตั้งค่าล่วงหน้าที่โรงงาน ซึ่งเหมาะสมกับฐานติดตั้งที่ไม่เป็นไปตามมาตรฐาน
ขั้นตอนการทำงานที่สมบูรณ์
1. ยึดโบลต์หน้าแปลนหัวจับเข้ากับโต๊ะทำงานของเครื่องมือกล
2. วางฐานอุปกรณ์ติดตั้งที่มีปุ่มดึงจุดศูนย์บนใบหน้าระบุตำแหน่งหัวจับ
3. จ่ายอากาศอัด 0.5-0.7 MPa กลไกบุชชิ่งขับเคลื่อนลูกสูบภายในเพื่อทำการล็อคแบบดึงเข้า
4. หลังจากการล็อคเสร็จสิ้น สัญญาณยืนยันตำแหน่ง NPN และเครื่อง CNC จะเริ่มตัดรอบ
5. เมื่อเครื่องจักรเสร็จสิ้น ให้ปล่อยแรงดันอากาศ บูชปลดล็อคและฐานติดตั้งสามารถถอดออกได้
เทคนิคการผลิต
· พื้นผิว Chuck ใช้เหล็กกล้าโลหะผสมชุบแข็งและอบคืนตัว งานช่องว่างจะต้องผ่านการตัดเฉือนหยาบ การเก็บผิวกึ่งละเอียด บวกกับวงจรการเสื่อมสภาพแบบบรรเทาความเครียดแบบคู่ เพื่อขจัดความเค้นตกค้างที่เกิดขึ้นระหว่างการประมวลผล CNC ภายใต้เงื่อนไขการจัดวางแบบอาเรย์ หัวจับแต่ละตัวจะมีแรงกระทบต่อการตัดสลับกัน ความเครียดที่ไม่ได้รับการเผยแพร่จะกระตุ้นให้เกิดการเปลี่ยนรูประดับจุลภาคที่มองไม่เห็น และลดความแม่นยำในการค้นหาตำแหน่งซ้ำตลอดรันไทม์ที่ยาวนาน
· บุชชิ่งกำหนดตำแหน่งใช้เหล็กกล้าแบริ่งความแข็งสูง รูด้านในได้รับการชุบแข็งพร้อมการตกแต่งแบบพิเศษเพื่อรับประกันประสิทธิภาพการระบุตำแหน่งซ้ำที่เชื่อถือได้สำหรับหัวจับแต่ละตัว
หมายเหตุสำคัญสำหรับการใช้อาเรย์: ความแม่นยำของหัวจับแต่ละชิ้นไม่เท่ากับความแม่นยำของระบบอาเรย์โดยรวม หลังจากติดตั้งหัวจับหลายตัวบนโต๊ะทำงานแล้ว ผู้ปฏิบัติงานต้องทำการระบุแป้นหมุนและจัดตำแหน่งด้วยตนเองเพื่อปรับเทียบตำแหน่งร่วมกันระหว่างหัวจับ นี่คือความแตกต่างพื้นฐานจากพาเลทที่ปรับเทียบจากโรงงานเสาหิน
ข้อดีด้านงานฝีมือ
1. รูปแบบฟรีโดยไม่มีข้อจำกัดด้านระยะห่างระหว่างสถานี เมื่อเปรียบเทียบกับพาเลทสำเร็จรูปแบบหลายสถานีในตัว หัวจับแบบโมดูลาร์อิสระเหล่านี้ทำให้ผู้ใช้สามารถกำหนดระยะห่างจากศูนย์กลางของหัวจับได้อย่างอิสระ ปรับให้เข้ากับฐานฟิกซ์เจอร์ที่ไม่ได้มาตรฐานที่ไม่ปกติ และแก้ปัญหาจุดเจ็บปวดของตำแหน่งรูที่กำหนดไว้ล่วงหน้าซึ่งไม่สามารถเปลี่ยนแปลงได้บนพาเลทสำเร็จรูป
2. คุ้มค่าสำหรับการสุ่มตัวอย่าง สั่งซ่อมแซมแม่พิมพ์ในปริมาณน้อยและเป็นระยะๆ ฟังก์ชันการเปลี่ยนแปลงอย่างรวดเร็วแบบจุดศูนย์สามารถทำได้ด้วยหัวจับเพียงหนึ่งหรือสองหัว โดยไม่ต้องลงทุนจำนวนมากเพียงครั้งเดียวกับพาเลทหลายสถานีขนาดเต็ม สำหรับการดัดแปลงแม่พิมพ์และการสุ่มตัวอย่างต้นแบบที่มีอัตราการใช้เวิร์กสเตชันต่ำ ค่าใช้จ่ายฝ่ายทุนล่วงหน้าจะลดลง
3. ติดตั้งโต๊ะทำงานขนาดกะทัดรัดที่มีพื้นที่การติดตั้งจำกัด แมชชีนนิ่งเซ็นเตอร์ขนาดเล็กและ 5 แกนขนาดกะทัดรัดบางเครื่องไม่สามารถรองรับพาเลทแบบศูนย์จุดรวมขนาดใหญ่ได้ หัวจับศูนย์กลางเดี่ยวที่มีฟอร์มแฟกเตอร์ขนาดกะทัดรัดสามารถกระจายได้เพื่อใช้พื้นที่โต๊ะ T-slot ที่จำกัดได้อย่างเต็มที่
4. การขยายกำลังการผลิตตามระยะที่สะดวก ในระยะเริ่มต้นของโครงการ ให้ปรับใช้ Chuck จำนวนเล็กน้อยสำหรับการสุ่มตัวอย่างแบบทดลองใช้งาน เมื่อปริมาณการสั่งซื้อเพิ่มขึ้นในภายหลัง เพียงซื้อหัวจับที่เหมือนกันเพิ่มเติมเพื่อสร้างอาร์เรย์หลายหัวจับ หน่วยที่มีอยู่ยังคงใช้งานได้อย่างเต็มที่โดยไม่มีการสูญเสียจากการลงทุนก่อนหน้าเป็นศูนย์
5. รองรับทั้งการทำงานด้วยตนเองและการปรับปรุงระบบอัตโนมัติ ผู้ปฏิบัติงานสามารถสลับฟิกซ์เจอร์ได้ด้วยตนเอง ในขณะเดียวกันพอร์ตนิวแมติกและอินเทอร์เฟซสัญญาณจะเชื่อมต่อกับระบบควบคุม PLC หลังจากการจัดเรียงอาร์เรย์ ระบบฟิกซ์เจอร์ทั้งหมดสามารถทำงานร่วมกับหุ่นยนต์อุตสาหกรรมเพื่อการขนถ่ายอัตโนมัติ
6. เข้ากันได้กับปุ่มดึงจุดศูนย์ D20 มาตรฐานในซีรีส์ฟิกซ์เจอร์ของเรา ฐานฟิกซ์เจอร์ที่มีอยู่สามารถนำกลับมาใช้ใหม่ได้หลังจากติดตั้งเพิ่มเติม สตั๊ดดึง D20 ช่วยปกป้องการลงทุนในสินทรัพย์อุปกรณ์ติดตั้งก่อนหน้าของลูกค้า
เรื่องราวของแอปพลิเคชัน
JWGRIP หัวจับตำแหน่งศูนย์จุดศูนย์เดียวของ JWGRIP มีการใช้งานกันอย่างแพร่หลายในร้านทำแม่พิมพ์และโรงงานที่มีส่วนประกอบที่มีความแม่นยำในปริมาณน้อย กรณีภาคสนามสองกรณีแสดงให้เห็นถึงจุดแข็งและข้อจำกัดโดยธรรมชาติของโซลูชันประเภทโมดูลาร์
กรณีที่ 1: โรงงานผลิตแม่พิมพ์ขนาดกลาง
ลูกค้ารายนี้ส่วนใหญ่จะได้รับคำสั่งซ่อมแซมแม่พิมพ์และสุ่มตัวอย่างผลิตภัณฑ์ใหม่ แทนการผลิตซ้ำจำนวนมาก
· การลงทุนครั้งแรก: หัวจับศูนย์จุดศูนย์กลางเดียวของ JWGRIP จำนวน 4 ชุด โดยส่วนใหญ่แล้วจะมีหัวจับเพียง 1-2 หัวเท่านั้นที่ทำงานสำหรับการสุ่มตัวอย่างและงานซ่อมแซมการแทรกแม่พิมพ์ เมื่อจำเป็นต้องใช้ฐานฟิกซ์เจอร์ที่ใหญ่ขึ้น จะมีการประกอบหัวจับสี่อันเข้าด้วยกันเป็นโครงร่างแบบอาเรย์
· ผลลัพธ์: เมื่อเทียบกับการซื้อพาเลทสี่ศูนย์ที่สมบูรณ์ ต้นทุนการจัดซื้อล่วงหน้าลดลง และอัตราการใช้อุปกรณ์ดีขึ้นสำหรับคำสั่งซื้อชุดเล็ก
· ข้อจำกัด: ทุกครั้งที่ข้อกำหนดฐานฟิกซ์เจอร์เปลี่ยนแปลงภายใต้โหมดอาเรย์ จำเป็นต้องมีการสอบเทียบใหม่สำหรับตำแหน่งหัวจับสัมพัทธ์ใหม่ ซึ่งจะทำให้ใช้เวลาในการตั้งค่าแรงงานเพิ่มขึ้น
กรณีที่ 2: ผู้รับเหมาช่วงที่มีส่วนประกอบที่มีความแม่นยำ
โรงงานแห่งนี้เป็นเจ้าของเครื่องแมชชีนนิ่งเซ็นเตอร์ 5 แกนขนาดกะทัดรัดหลายเครื่อง ซึ่งพื้นที่โต๊ะไม่สามารถรองรับพาเลทศูนย์จุดมาตรฐานแบบหลายสถานีได้
· มีการติดตั้งหัวจับศูนย์กลางเดี่ยว JWGRIP สองตัวบนเครื่องจักร 5 แกนแต่ละเครื่อง ระยะห่างของหัวจับที่ปรับแต่งเองนั้นตรงกับฐานยึดของตัวเอง
· การเปลี่ยนแปลงอย่างรวดเร็วแบบจุดศูนย์เกิดขึ้นได้บนอุปกรณ์ 5 แกนขนาดกะทัดรัด ซึ่งช่วยลดปัญหาคอขวดที่ไม่สามารถติดตั้งพาเลทแบบรวมสำเร็จรูปบนโต๊ะทำงานขนาดเล็กได้
ขั้นตอนการผลิตที่สมบูรณ์
1. การตีและแบ่งเบาบรรเทาโลหะผสมเหล็กโลหะผสม
2. การตัดเฉือนหยาบ
3. ขั้นแรกเพื่อบรรเทาความเครียด
4. การตกแต่งกึ่งสำเร็จ
5. อายุบรรเทาความเครียดรอง
6. การเจียรที่มีความแม่นยำสูงสำหรับพื้นผิว Datum
7. บุชชิ่งแบบสวมอัด
8. วงจรนิวแมติกและส่วนประกอบสัญญาณ
9. การทดสอบแรงกดยึดความแน่นของอากาศ
10. การตรวจสอบความแม่นยำหน่วยเดียวอิสระ
11. การรักษาป้องกันสนิม
12. บรรจุภัณฑ์เกรดส่งออก
รายการตรวจสอบการตรวจสอบ
· การทดสอบความแม่นยำของตำแหน่งซ้ำแบบอิสระสำหรับหัวจับแต่ละอัน
· การทดสอบความหนาแน่นของอากาศในการกักเก็บอากาศ 5 นาที แรงดันตกสูงสุดที่อนุญาต ≤0.02 MPa
· การทดสอบฟังก์ชันการล็อก-ปลดล็อกแบบวนรอบ
· การตรวจสอบการทำงานของลอจิกสัญญาณ-เอาท์พุต
เคล็ดลับการประเมิน
1. จัดลำดับความสำคัญในการประเมินรูปแบบการผลิตของคุณ เลือกหัวจับศูนย์เดี่ยว JWGRIP สำหรับงานสุ่มตัวอย่าง-ซ่อมแซม ฐานยึดที่ไม่เป็นไปตามมาตรฐาน หรือเครื่องจักรที่มีพื้นที่โต๊ะจำกัด สำหรับการผลิตจำนวนมากคงที่ 2-4 สถานีในระยะยาว ขอแนะนำให้ใช้พาเลทรวมเสาหินเพื่อลดภาระงานการสอบเทียบที่ไซต์งาน
2. หากมีการวางแผนเค้าโครงอาร์เรย์หลายหัวจับ ให้ตรวจสอบเค้าโครงช่องตัว T ของเครื่องมือกลเพื่อรับประกันระยะห่างในการติดตั้งหน้าแปลน สำรองชั่วโมงการทำงานให้เพียงพอสำหรับการระบุและสอบเทียบบนเครื่องจักร
3. รักษาแรงดันแหล่งอากาศในเวิร์คช็อปให้คงที่ภายใน 0.5-0.7 MPa สำรองจุดสัญญาณ IO ของ PLC NPN สำหรับโครงการที่มุ่งเน้นระบบอัตโนมัติ
4. ยืนยันข้อกำหนดจำเพาะของปุ่มดึงจุดศูนย์ที่ไซต์งาน รุ่นมาตรฐานเหมาะกับสตั๊ดแบบดึง D20 มีชุดประกอบบูชด้านในแบบกำหนดเองตามคำขอสำหรับขนาดสตั๊ดแบบดึงอื่น ๆ
แนวทางปฏิบัติในการดำเนินงาน
· ยึดหัวจับแบบศูนย์กลางเดียวเข้ากับโต๊ะทำงานด้วยโบลท์หน้าแปลน ขันให้แน่นตามข้อกำหนดค่าแรงบิดอย่างเคร่งครัด แรงบิดที่ไม่เพียงพอทำให้เกิดการเคลื่อนตัวแบบไมโครของตัวจับยึดในระหว่างการตัด และทำให้ความแม่นยำในการค้นหาเสียหาย แรงบิดที่มากเกินไปจะทำให้ซับสเตรตของหัวจับเปลี่ยนรูป
· ติดตั้งตัวกรองน้ำมันและน้ำที่ส่วนหน้าของช่องอากาศเพื่อป้องกันความชื้นและสิ่งสกปรก ป้องกันการเกิดสนิมของบูชและการเสียดสีที่นำไปสู่การดริฟท์ที่แม่นยำ
· ฉีดละอองน้ำมันหล่อลื่นแห้งลงบนปลอกหัวจับหลังจากสะสมทุก ๆ ชั่วโมงการทำงาน 80-100 ชั่วโมง ห้ามใช้น้ำมันเครื่องเหลวโดยเด็ดขาด เนื่องจากน้ำมันดักจับเศษโลหะและทำให้เกิดการขัดข้องของบุชชิ่ง
· ผิวหน้าระบุตำแหน่งหัวจับแบบเป่าสะอาดด้วยลมอัดทุกครั้งที่เปลี่ยนกะ
· ภายใต้การกำหนดค่าเค้าโครงแบบอาเรย์: เมื่อใดก็ตามที่มีการปรับเปลี่ยนเค้าโครงของหัวจับ ผู้ปฏิบัติงานจะต้องระบุและปรับเทียบตำแหน่งหัวจับใหม่อีกครั้ง พารามิเตอร์พิกัดเก่าไม่สามารถนำมาใช้ซ้ำได้โดยตรง
· หลีกเลี่ยงแรงกระแทกหนักที่กระทบกับใบหน้าที่ตั้งหัวจับ การชนจะทำลายความแม่นยำของหน่วยอย่างถาวร
บรรจุภัณฑ์และการจัดส่ง
· บรรจุภัณฑ์: หัวจับแต่ละตัวใช้กล่องกันกระแทกส่งออกอิสระพร้อมโฟมป้องกันด้านใน คำสั่งซื้อหลายชิ้นจำนวนมากใช้กล่องเกรดส่งออกที่ทำจากไม้เนื้อแข็ง
· ระยะเวลารอคอยสินค้ามาตรฐาน: 13-19 วันทำการ SKU มาตรฐานที่เลือกจะถูกเก็บไว้ในสต็อกเพื่อการจัดส่งที่รวดเร็วยิ่งขึ้น
การสนับสนุนหลังการขาย
· การรับประกัน: การรับประกันเต็มหน่วย 12 เดือนครอบคลุมข้อบกพร่องในการผลิตสำหรับชุดหัวจับแต่ละชิ้น ความแม่นยำของตำแหน่งร่วมกันในการประกอบอาเรย์หลังจากการติดตั้งที่ลูกค้าถึงสถานที่จะไม่รวมอยู่ในการรับประกัน ซึ่งเป็นของงานทดสอบการใช้งานฝั่งลูกค้า
· เอกสารทางเทคนิค: มีเอกสารการปฏิบัติงานและแบบร่างออนไลน์ให้
· บริการชำระเงิน: การสนับสนุนทางเทคนิคระยะไกลมีให้สำหรับการสั่งซื้อจำนวนมาก
· การปรับเปลี่ยนแบบกำหนดเอง: สามารถปรับขนาดหน้าแปลน การปรับเปลี่ยนข้อมูลจำเพาะของสตั๊ดดึงได้
· การประเมินตัวอย่าง: สามารถจัดเตรียมตัวอย่างการประเมินแบบหัวจับเดี่ยวได้ ผู้ซื้อจะต้องรับผิดชอบค่าขนส่งตัวอย่าง
คำถามที่พบบ่อย
คำถามที่ 1: ตำแหน่งที่ร่วมกันของหัวจับหลายตัวในรูปแบบอาเรย์มีการสอบเทียบล่วงหน้าที่โรงงานหรือไม่
ตอบ: ไม่ การตรวจสอบฝั่งโรงงานรับประกันความถูกต้องแม่นยำสำหรับหัวจับเดี่ยวแต่ละตัวเท่านั้น หลังจากติดตั้งแบบอาร์เรย์บนโต๊ะทำงานของเครื่องมือกล ระยะห่างระหว่างศูนย์กลางและความขนานระหว่างหัวจับจำเป็นต้องมีการระบุและสอบเทียบบนเครื่องจักรด้วยตนเองโดยลูกค้า นี่เป็นคุณลักษณะเฉพาะของยูนิตประเภทโมดูลาร์
คำถามที่ 2: ฉันควรหลีกเลี่ยงการเลือกหัวจับกำหนดตำแหน่งจุดศูนย์จุดศูนย์กลางเดียวนี้ภายใต้สถานการณ์ใด
ตอบ: สำหรับการผลิตในปริมาณมากซึ่งมีรูปแบบสถานีคงที่อย่างถาวร ควรใช้พาเลทรวมแบบเสาหินเพื่อลดงานการสอบเทียบซ้ำๆ ไม่แนะนำสำหรับการปรับใช้อาเรย์ขนาดใหญ่หากเวิร์กช็อปของคุณไม่มีช่างเทคนิคที่คุ้นเคยกับงานระบุสายโทรศัพท์และการจัดตำแหน่ง
คำถามที่ 3: หัวจับเหล่านี้สามารถมิกซ์แอนด์แมตช์กับพาเลทจุดศูนย์ที่มีอยู่ของฉันได้หรือไม่
ตอบ: สามารถใช้ฐานฟิกซ์เจอร์ร่วมกันได้ตราบใดที่ข้อกำหนดของสตั๊ดแบบดึงเป็นไปตามมาตรฐาน D20 แม้สำหรับเค้าโครงที่มีการตั้งค่าแบบผสม การสอบเทียบบนเครื่องจักรสำหรับตำแหน่งสัมพัทธ์ยังคงเป็นสิ่งจำเป็น
คำถามที่ 4: JWGRIP Single Center Zero Point Positioning Chuck สามารถทำงานกับเครื่องจักร 5 แกนได้หรือไม่
ก. ใช่. ฐานเครื่องมีขนาดกะทัดรัดเหมาะกับอุปกรณ์ 5 แกนขนาดกะทัดรัด ประเมินความเสี่ยงในการชนกันระหว่างฟิกซ์เจอร์ หัวจับ และการเอียงของสปินเดิลในระหว่างขั้นตอนการเลือก
ข้อมูลเชิงลึกในการตัดสินใจจัดซื้อจัดจ้าง
จุดแข็งหลักของ JWGRIP Single-Center Zero-Point Positioning Chuck อยู่ที่ความยืดหยุ่นแบบโมดูลาร์ โดยจะแลกเปลี่ยนชั่วโมงแรงงานในการทดสอบการใช้งานนอกสถานที่บางส่วนสำหรับระยะห่างของสถานีที่กำหนดค่าได้อย่างอิสระ ความเข้ากันได้ของเครื่องจักรในวงกว้าง และการลงทุนที่ขยายได้เป็นระยะ
หน่วยโมดูลาร์นี้ไม่ได้ "เหนือกว่า" ในระดับสากลเมื่อเปรียบเทียบกับพาเลทเสาหินแบบรวม โดยกำหนดเป้าหมายไปที่โหมดการผลิตเฉพาะ: การสุ่มตัวอย่างต้นแบบและการซ่อมแซมแม่พิมพ์ อุปกรณ์จับยึดที่ไม่ได้มาตรฐานที่ผิดปกติ เครื่องจักร CNC ขนาดเล็ก และโรงงานที่วางแผนการเปิดตัวระบบจุดศูนย์ทีละขั้นตอน
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร