ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






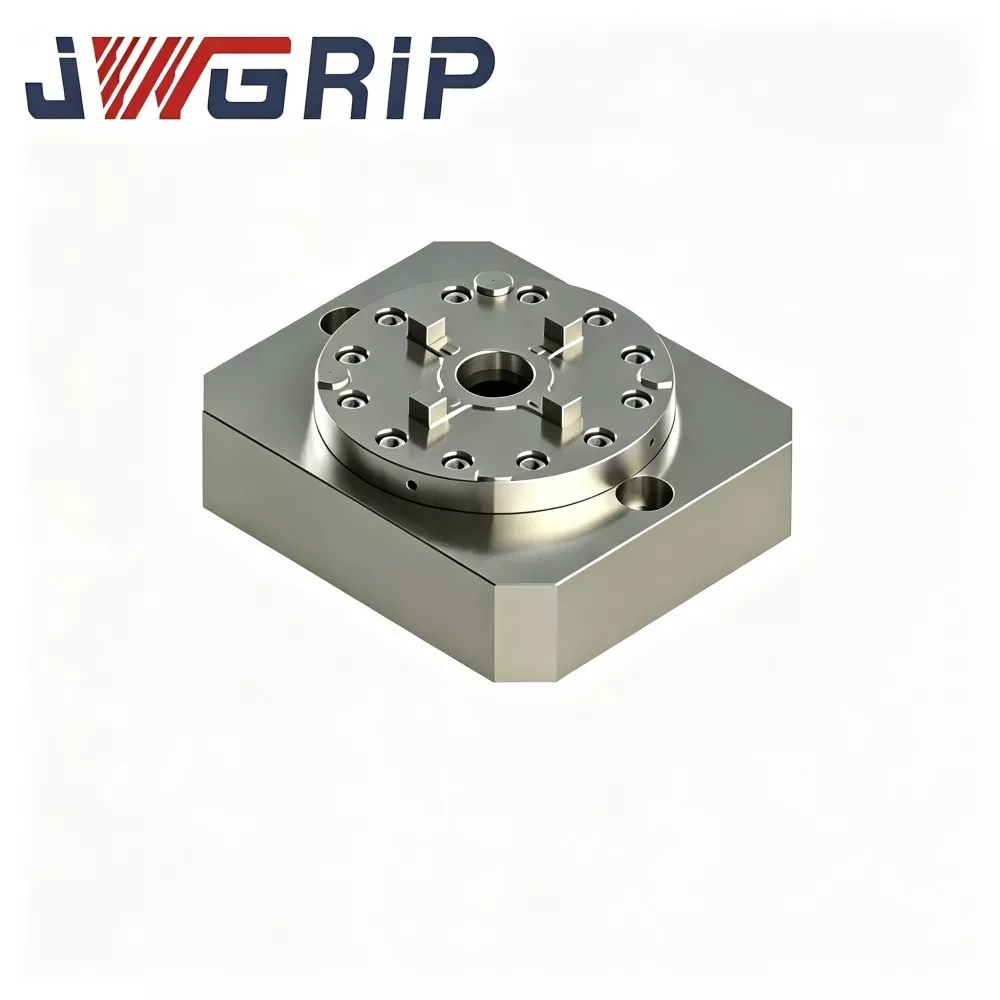
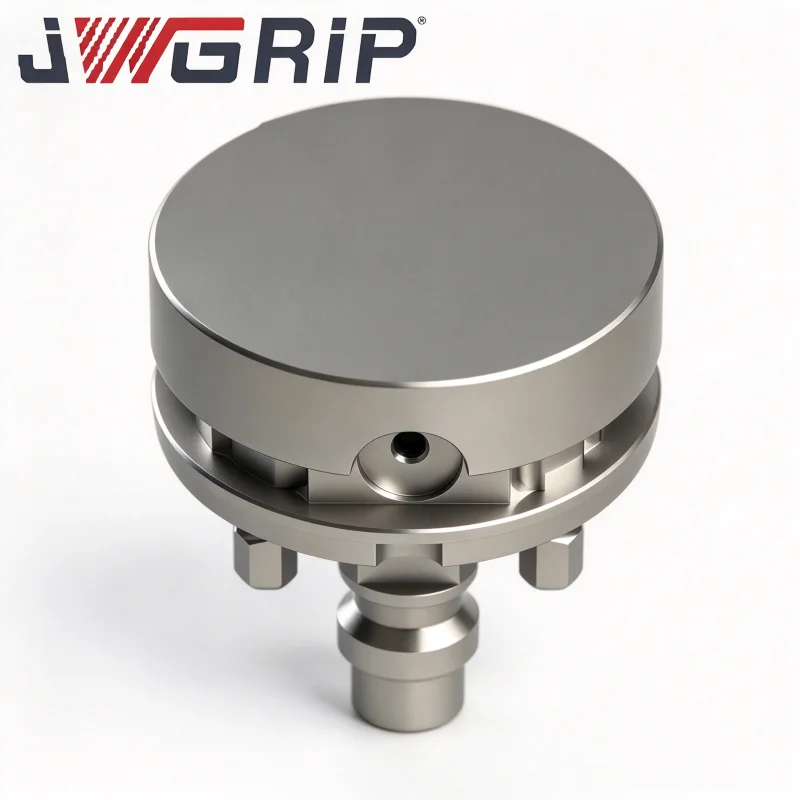
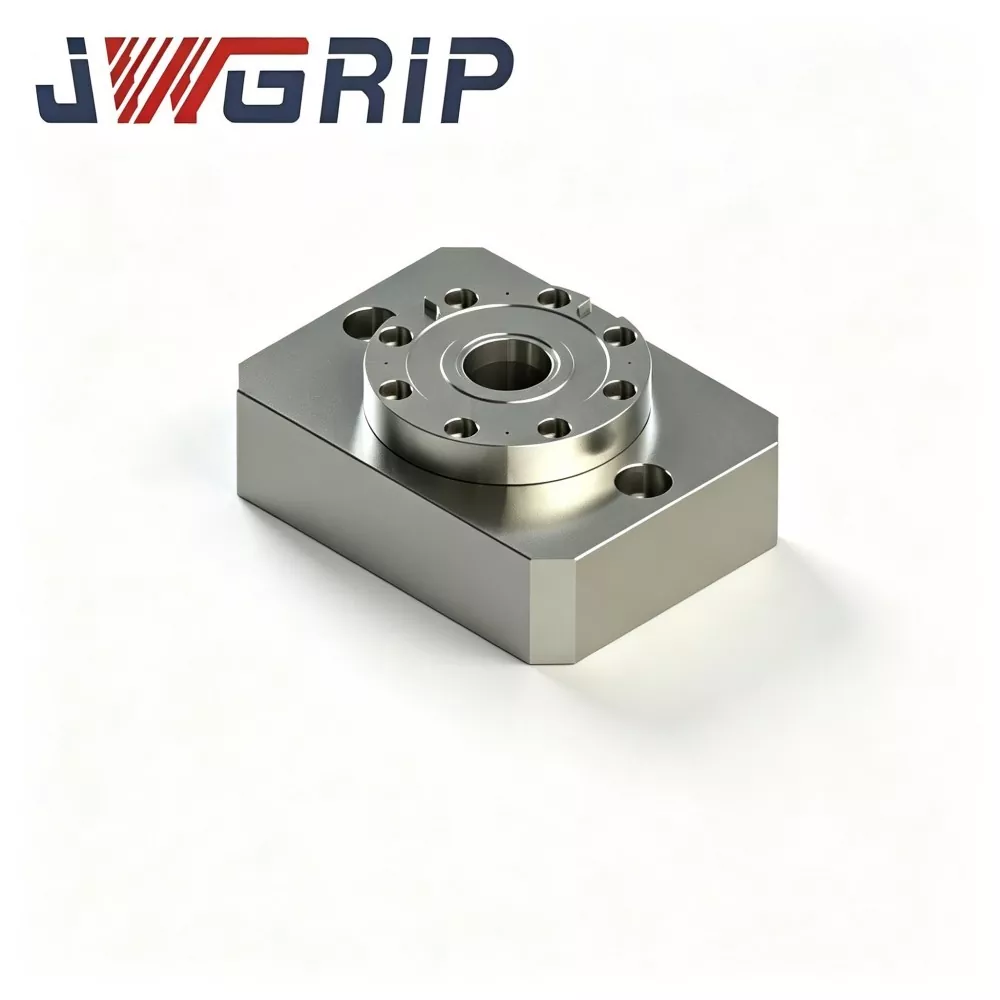
หัวจับยึดศูนย์จุดศูนย์เดี่ยวในตัว
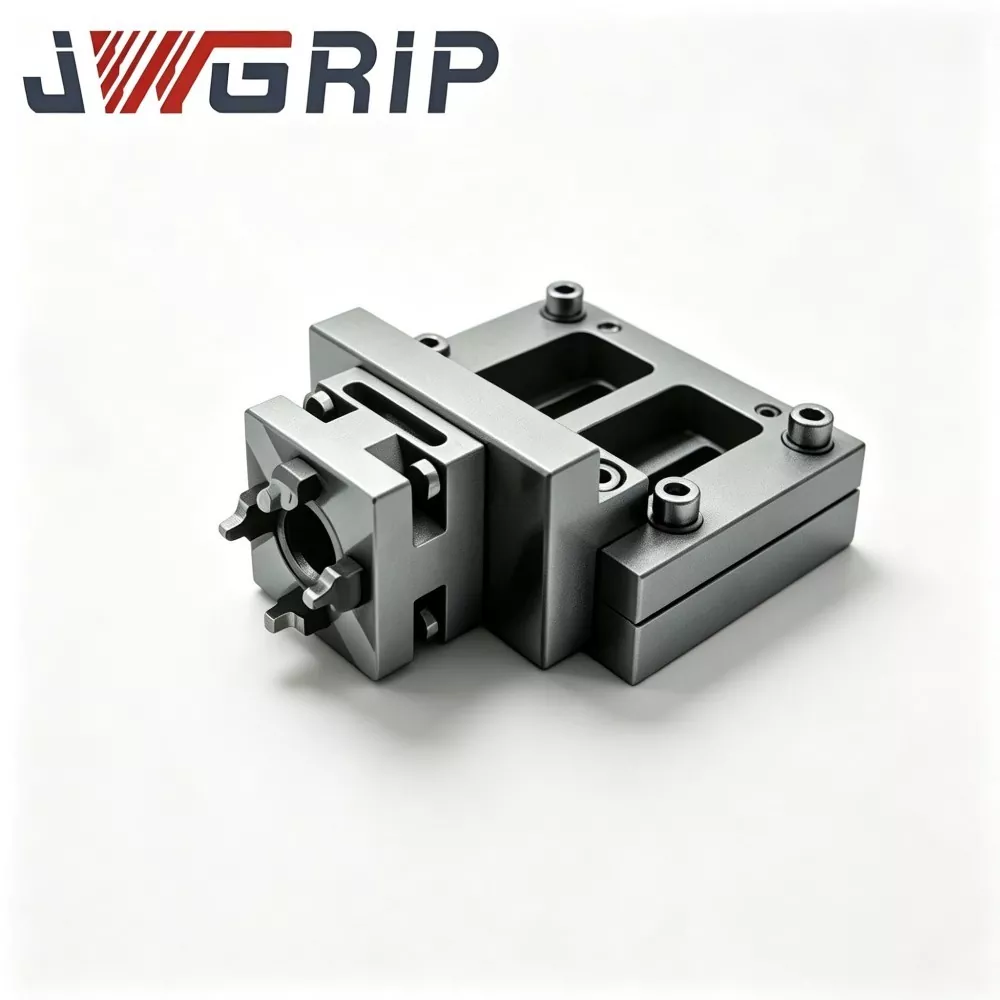
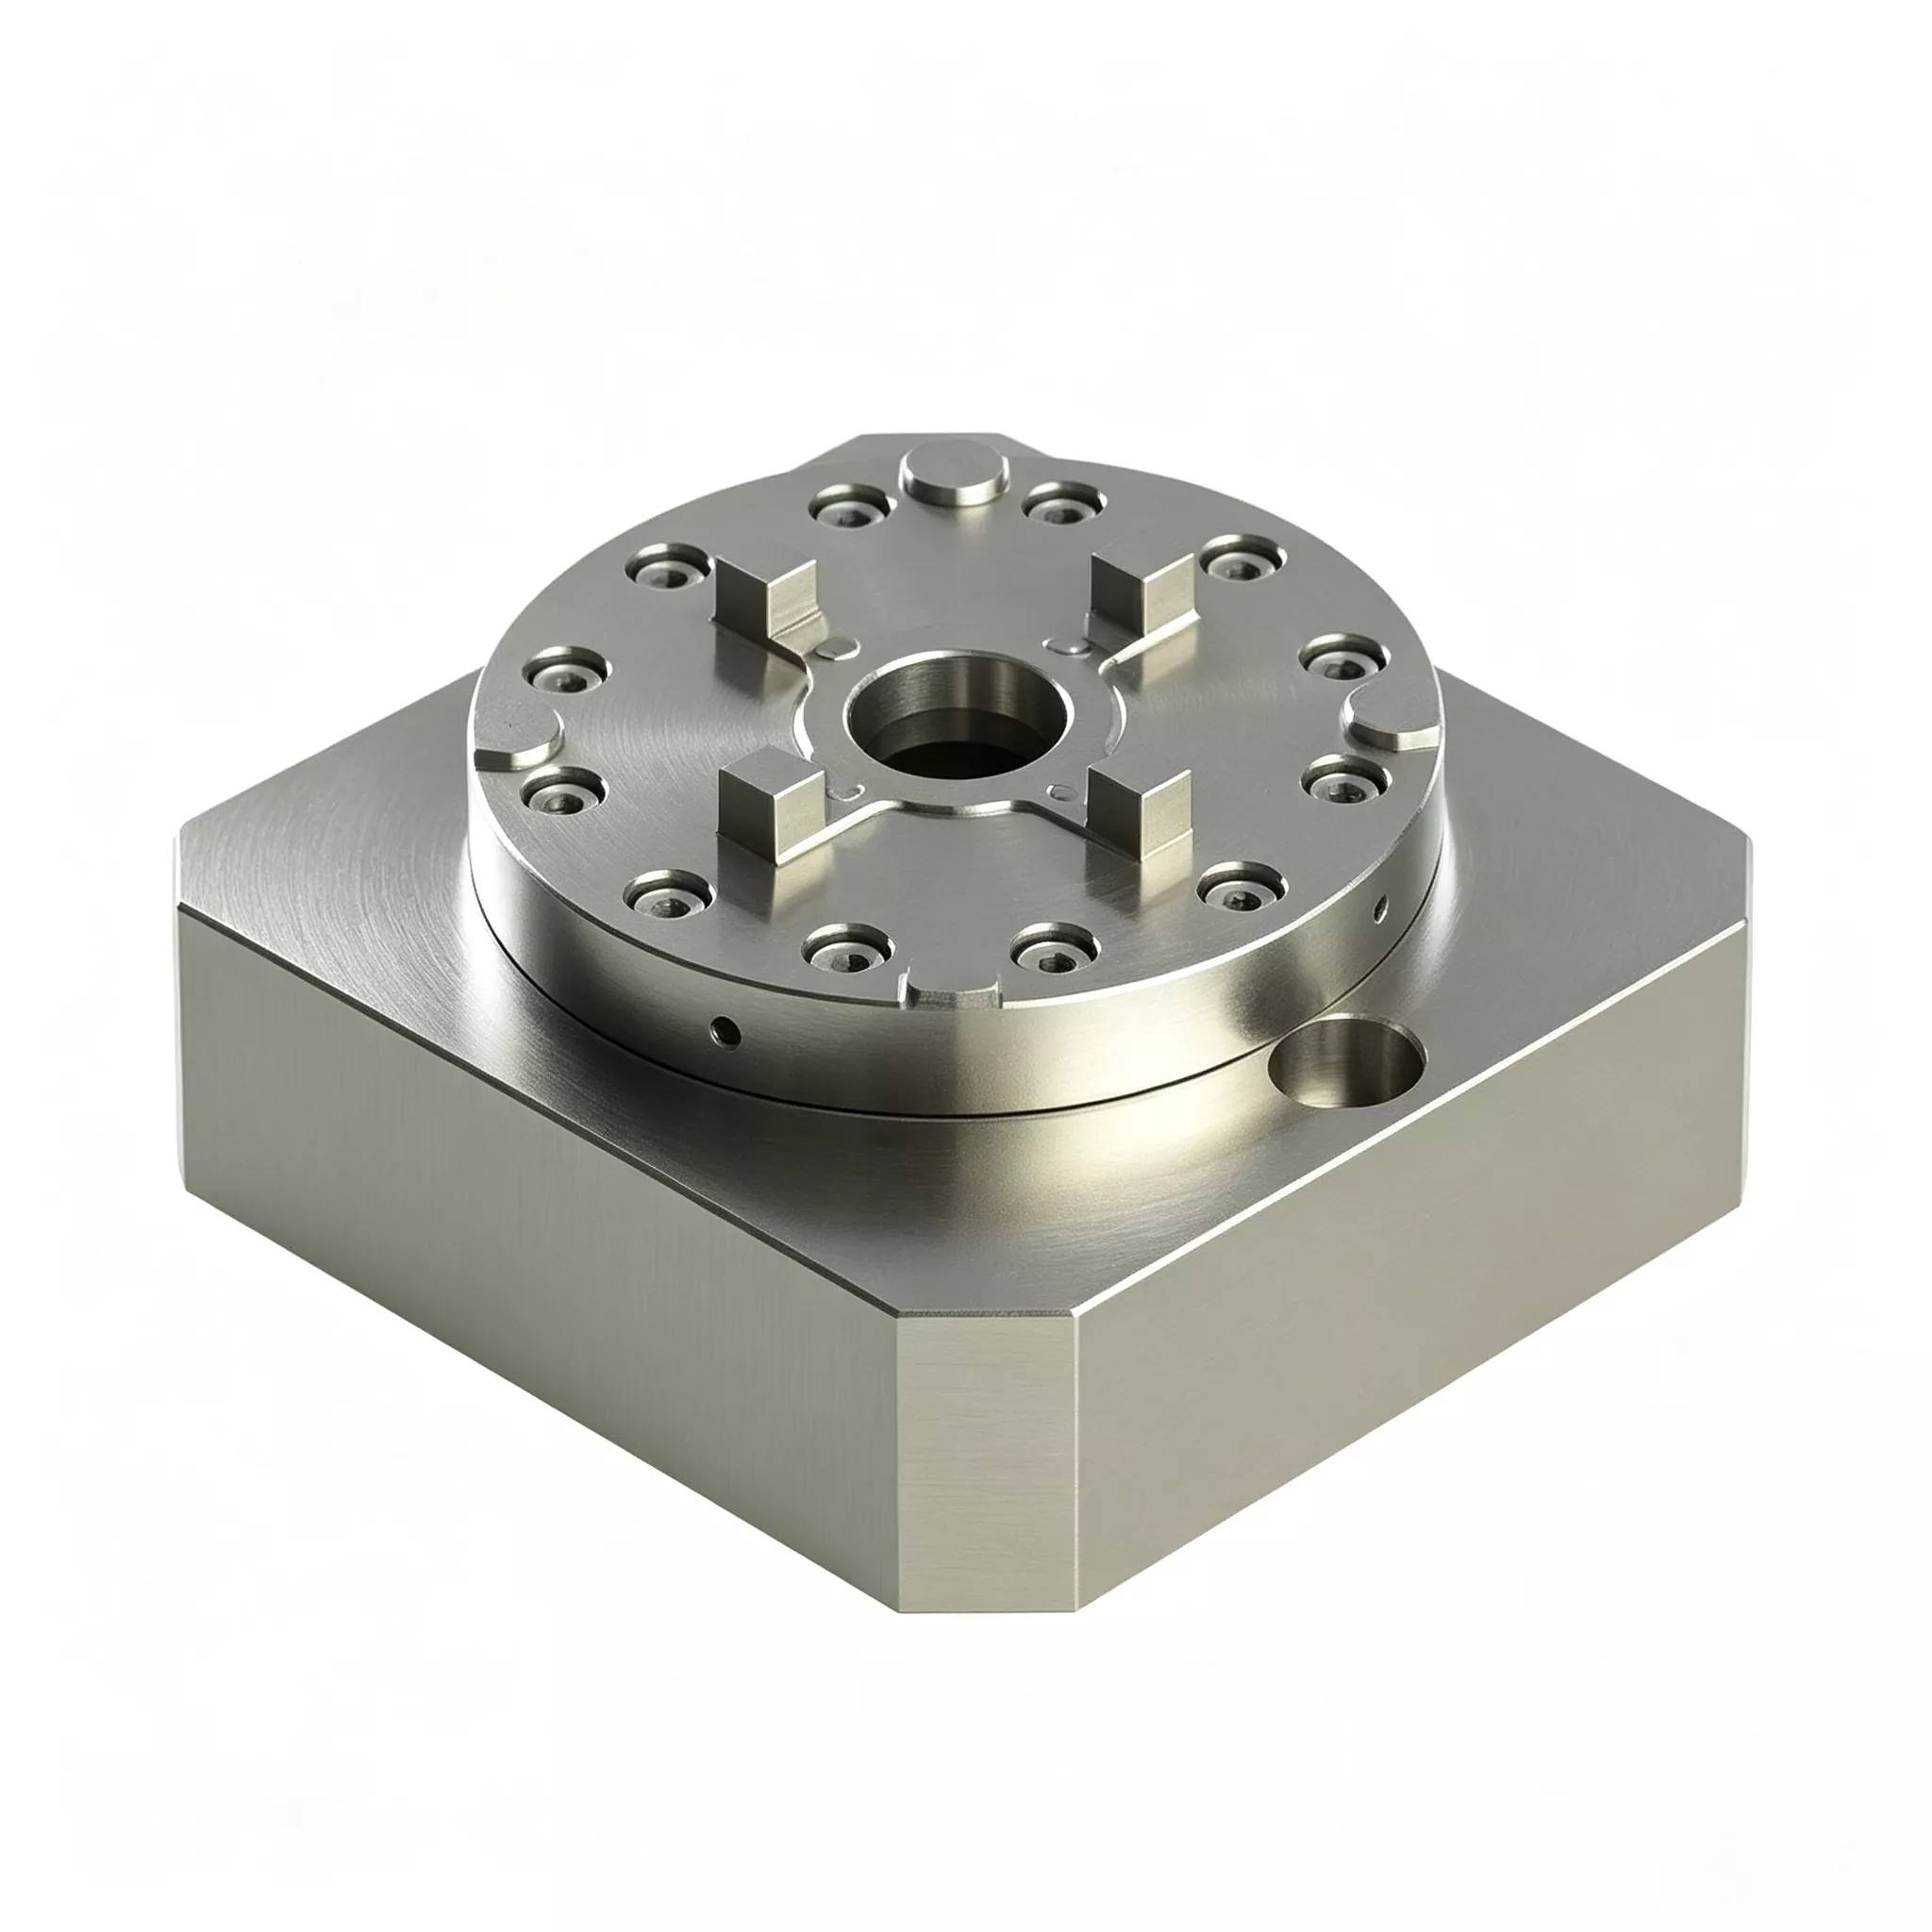
JWGRIP มีการขายตรงจากโรงงานของหัวจับยึดศูนย์จุดเดียวในตัวแบบรวมที่กำหนดเองในประเทศจีน เป็นฟิกซ์เจอร์จับยึดและกำหนดตำแหน่งในตัวแบบครบวงจรที่ได้รับการปรับแต่งเป็นพิเศษสำหรับเครื่องจักรคอมโพสิตงานกลึง CNC สมัยใหม่และเครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้ง ผลิตภัณฑ์นี้แตกต่างจากการรวมฟิกซ์เจอร์แบบแยกส่วนแบบดั้งเดิม ผลิตภัณฑ์นี้รวมกลไกการแคลมป์ตั้งศูนย์ในตัวเดียวและโครงสร้างตำแหน่งการล็อคจุดศูนย์เข้าไว้ในตัวเครื่องเสาหินที่สมบูรณ์ โดยไม่ต้องใช้อุปกรณ์เสริมที่เข้าคู่กันเพิ่มเติม
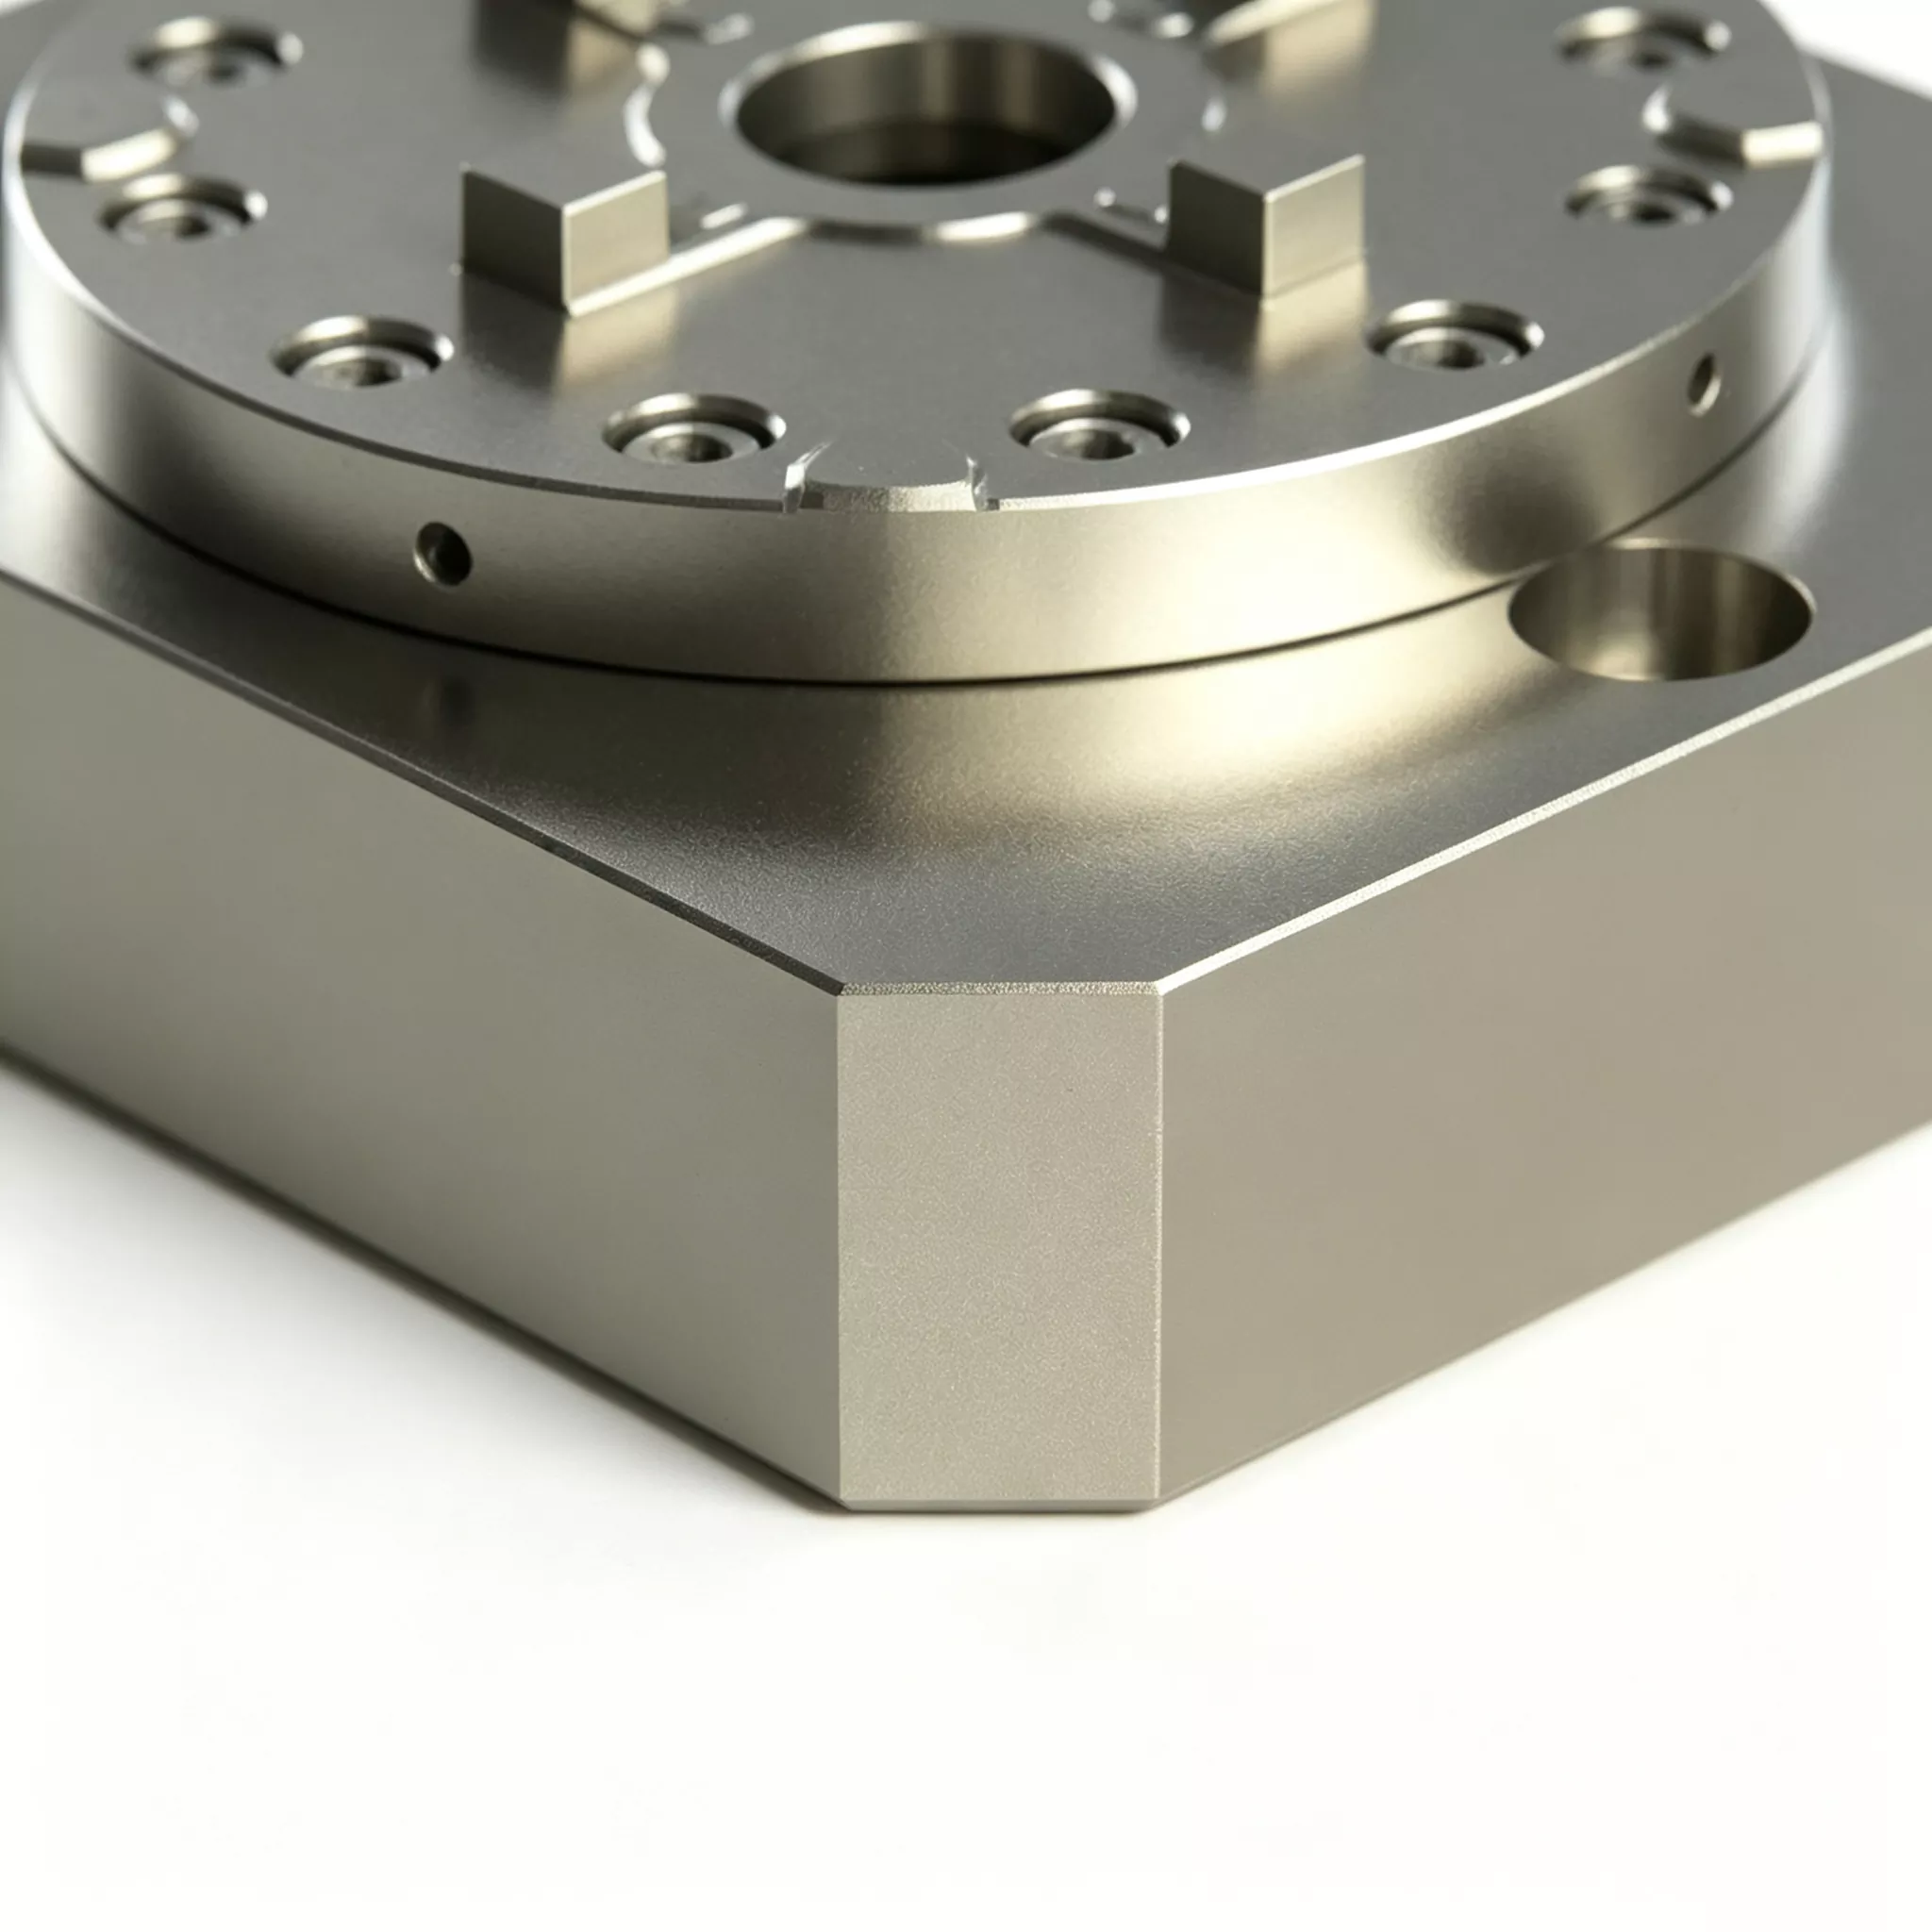
ใช้การออกแบบการขึ้นรูปชิ้นเดียวในตัว หัวจับยึดศูนย์จุดศูนย์เดี่ยวแบบรวมช่วยลดขั้นตอนการประกอบและการสอบเทียบในสถานที่ของฟิกซ์เจอร์แบบแยกส่วน การจับคู่ส่วนประกอบหลัก การเจียรที่แม่นยำ และการทดสอบเบื้องต้นทั้งหมดเสร็จสิ้นในโรงงาน ช่วยให้ผู้ใช้สามารถใช้งาน Plug-and-Play ได้ด้วยความแม่นยำในการอ้างอิงจุดศูนย์กลางเดียวที่เป็นหนึ่งเดียวและมีเสถียรภาพ ผลิตด้วยเหล็กโลหะผสมเสริมแรงและการบำบัดความร้อนเพื่อบรรเทาความเครียดอย่างสมบูรณ์ พื้นผิวหลักของผลิตภัณฑ์ได้รับการประมวลผลโดยการเจียรที่มีความแม่นยำสูงเป็นพิเศษ เพื่อให้มั่นใจว่ามีศูนย์กลางที่ดีเยี่ยมและทำซ้ำได้ในระหว่างการเปลี่ยนพาเลทบ่อยครั้ง
ด้วยโครงสร้างการปิดผนึกแบบเขาวงกตภายใน ทำให้แยกอิมัลชันการตัดและเศษโลหะออกได้อย่างมีประสิทธิภาพ ให้ประสิทธิภาพที่มั่นคงภายใต้การตัดหนักและสภาวะการประมวลผลที่มีเศษสูง รองรับการตั้งค่าล่วงหน้าแบบออฟไลน์และการแลกเปลี่ยนพาเลทอย่างรวดเร็ว หัวจับยึดประสิทธิภาพสูงนี้ใช้งานได้อย่างกว้างขวางกับการตัดเฉือนชิ้นงานที่มีรูปร่างเป็นเพลาและแผ่นดิสก์อย่างแม่นยำในอุตสาหกรรมยานยนต์ ชิ้นส่วนไฮดรอลิก และแม่พิมพ์ ทำให้เกิดการผลิตแบบอัตโนมัติ ความเที่ยงตรงสูง และประสิทธิภาพสูง
ฮาร์ดแวร์ยูนิตหลัก
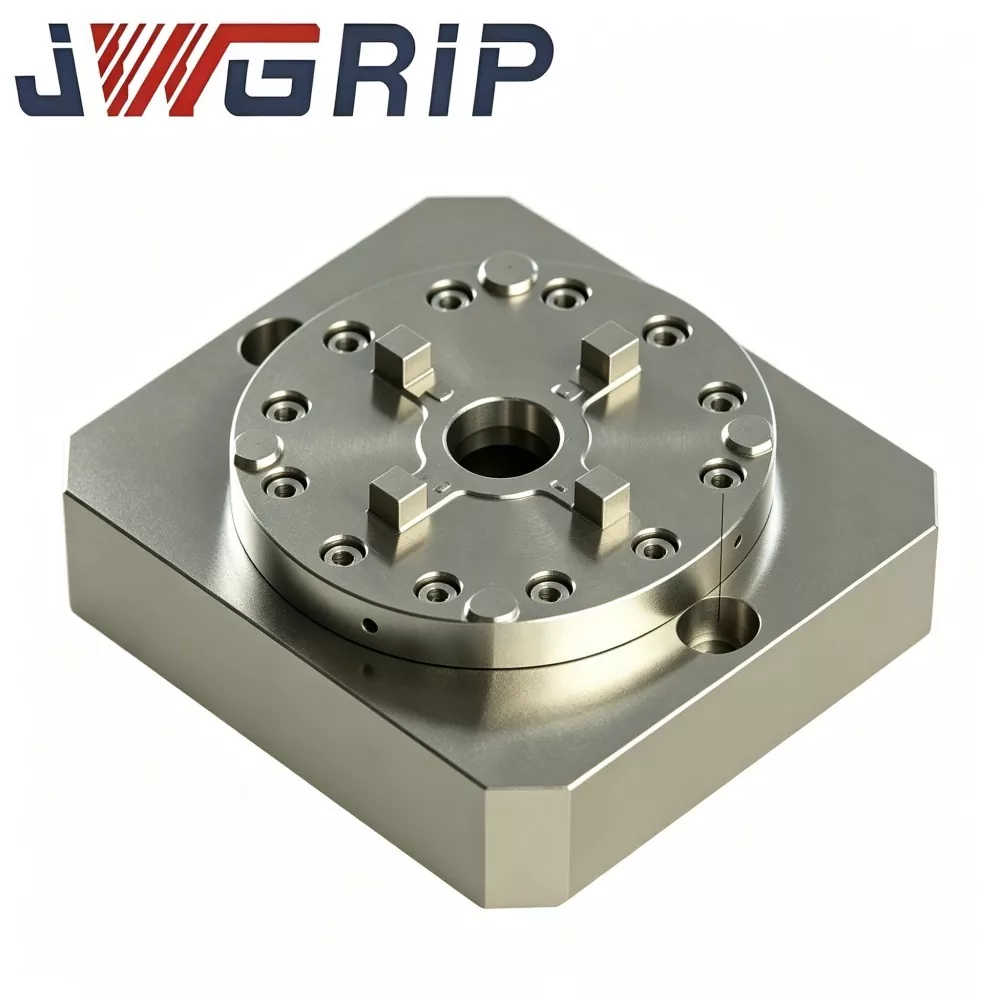
JWGRIP Integrated Single-Center Zero-Point Clamping Chuck แต่ละตัวผลิตจากการตีขึ้นรูปชิ้นเดียว ไม่มีตะเข็บประกอบระหว่างพื้นผิวการกำหนดตำแหน่ง หน้าแปลนยึด และช่องอากาศภายใน การประกอบที่สมบูรณ์ประกอบด้วย:
วัสดุรองพื้นปลอมแปลงชิ้นเดียว
ชุดลูกสูบล็อคแบบนิวแมติกในตัว
ชุดประกอบบูชกำหนดตำแหน่งจุดศูนย์
ทางเดินลมแบบรวมภายใน
อินเทอร์เฟซสัญญาณเอาต์พุตสถานะล็อค NPN
รูเคาน์เตอร์อ่างล้างจานแบบติดตั้งหน้าแปลน
สองโหมดการใช้งาน
โหมด 1: การทำงานจุดเดียวแบบสแตนด์อโลน
1. ยึดหน้าแปลนหัวจับเข้ากับโต๊ะทำงานของเครื่องมือกล
2. ติดตั้งฐานฟิกซ์เจอร์ที่ติดตั้งสตั๊ดดึงจุดศูนย์ D20 ไว้ล่วงหน้าบนหน้าอ้างอิงตำแหน่งหัวจับ
3. จ่ายอากาศอัด 0.5-0.7 MPa ลูกสูบภายในขับเคลื่อนบุชเพื่อทำการล็อคแบบดึงเข้าให้สมบูรณ์
4. สัญญาณยืนยันตำแหน่ง เครื่อง CNC ดำเนินการรอบการตัดหนัก
5. หลังจากเครื่องจักรเสร็จสิ้น ให้ปล่อยแรงดันอากาศเพื่อปลดล็อคและถอดฐานอุปกรณ์ออก
โหมด 2: โหมดฟิกซ์เจอร์สำหรับงานหนักแบบ Multi-Chuck Array
1. จัดเรียงหัวจับตรงกลางเดี่ยวหลายตัวบนโต๊ะทำงานช่องตัว T ของเครื่องมือกลตามน้ำหนักฐานฟิกซ์เจอร์และขนาดภายนอก หลายยูนิตใช้แรงตัดร่วมกัน
หมายเหตุสำคัญ: เช่นเดียวกับหัวจับแบบแยกส่วนแบบโมดูลาร์ ความสัมพันธ์ระหว่างตำแหน่งสัมพัทธ์ระหว่างหัวจับที่ติดตั้งแบบอาเรย์ยังคงต้องมีการระบุแป้นหมุนและการจัดตำแหน่งบนเครื่องจักร ซึ่งเป็นขอบเขตการทดสอบการใช้งานถึงสถานที่ของลูกค้า
หมายเหตุการออกแบบวัสดุและความแม่นยำ
ช่องว่างเหล็กโลหะผสมที่ผ่านการอบและอบคืนตัวผ่านการเสื่อมสภาพแบบบรรเทาความเครียดแบบคู่หลังจากการปลอมแปลง ภายใต้แรงกระแทกแบบวนรอบงานหนัก การปลดปล่อยความเครียดที่ไม่เพียงพอจะทำให้วัสดุเปลี่ยนรูปช้าและทำให้อายุการใช้งานฟิกซ์เจอร์สั้นลง
บุชชิ่งวางตำแหน่งเหล็กแบริ่งที่มีความแข็งสูงได้รับการชุบแข็งบวกกับการตกแต่งพิเศษของรูเจาะด้านใน ให้ความแม่นยำในการระบุตำแหน่งซ้ำ ±2 μm ต่อยูนิตเดียว
โซลูชันการตีขึ้นรูปชิ้นเดียวต้องใช้รอบการผลิตที่ยาวนานขึ้นและต้นทุนวัสดุที่สูงขึ้น ส่งผลให้ราคางานเก่าสูงขึ้นเมื่อเทียบกับหัวจับแบบแยก อย่างไรก็ตาม ช่วยลดต้นทุนแอบแฝงที่เกิดจากความล้มเหลวในการหยุดทำงานในระยะหลังและการเปลี่ยนชิ้นส่วนบ่อยครั้งได้อย่างมาก
ข้อได้เปรียบหลัก
1. ขจัดความเสี่ยงความล้มเหลวที่เกิดจากข้อต่อและลดการหยุดทำงานของสายการผลิตโดยไม่ได้วางแผน การผ่อนคลายความเครียดของข้อต่อโบลท์บนหัวจับแบบแยกจะสร้างความล้มเหลวแบบก้าวหน้าที่ซ่อนอยู่ ซึ่งทำให้ชิ้นงานไม่เป็นไปตามข้อกำหนดเป็นระยะๆ และการหยุดทำงานโดยไม่ได้วางแผนไว้ การตีขึ้นรูปเสาหินแบบไร้ข้อต่อช่วยขจัดจุดที่เกิดข้อผิดพลาดเหล่านี้ และลดการสูญเสียเวลาแรงงานที่เกิดจากการแก้ไขปัญหาข้อผิดพลาดของกระบวนการ
2. ยืดอายุการใช้งานของฟิกซ์เจอร์และลดความถี่ในการจัดซื้อชิ้นส่วนอะไหล่ ภายใต้ความเข้มข้นของการผลิตที่เทียบเท่ากับงานหนัก พื้นผิวปลอมแปลงเสาหินจะหลีกเลี่ยงการคลายที่ข้อต่อการประกอบ อายุการใช้งานจะขยายออกไป ผู้ใช้จะไม่ต้องเปลี่ยนหัวจับเต็มตัวและการเติมสลักเกลียว-อะไหล่บ่อยครั้ง ซึ่งช่วยลดแรงกดดันจากสินค้าคงคลังในระยะยาว
3. รักษาความยืดหยุ่นของโครงร่างแบบโมดูลาร์แม้จะมีโครงสร้างแบบเสาหิน รองรับทั้งการใช้งานจุดเดียวแบบสแตนด์อโลนและเค้าโครงอาเรย์แบบหลายชัค โรงงานเลือกปริมาณหัวจับตามความต้องการในการโหลดชิ้นงานจริง ปราศจากข้อจำกัดของสถานีประจำของพาเลทสำเร็จรูป ปรับให้เข้ากับฐานยึดสำหรับงานหนักที่ไม่ได้มาตรฐาน
4. นำสินทรัพย์ฟิกซ์เจอร์จับยึดแบบดึงจุดศูนย์ D20 ที่มีอยู่กลับมาใช้ใหม่ได้ ฐานอุปกรณ์จับยึดสำหรับงานหนักภายในองค์กรสามารถนำกลับมาใช้ใหม่ได้โดยตรงหลังจากติดตั้งเพิ่มเติม สตั๊ดดึงศูนย์จุดศูนย์ D20 มาตรฐานแล้ว การผลิตอุปกรณ์ติดตั้งใหม่จำนวนมากนั้นไม่จำเป็น และการลงทุนด้านอุปกรณ์ติดตั้งก่อนหน้านี้ก็ได้รับการอนุรักษ์ไว้อย่างดี
5. การสนับสนุนแบบคู่สำหรับเวิร์กช็อปที่ดำเนินการด้วยตนเองและโครงการอัปเกรดระบบอัตโนมัติ พอร์ตอากาศ G1/8 ในตัวและอินเทอร์เฟซเอาต์พุตสัญญาณ NPN ช่วยให้สามารถใช้งานโหมดแมนนวลได้โดยตรง สำหรับโครงการระบบอัตโนมัติ จะเชื่อมต่อกับ PLC และหุ่นยนต์อุตสาหกรรมเพื่อให้เกิดการขนถ่ายฟิกซ์เจอร์สำหรับงานหนักแบบอัตโนมัติ
กรณีการสมัคร
กรณีที่ 1: โรงงานผลิตแม่พิมพ์สำหรับงานหนัก
ก่อนหน้านี้ลูกค้ารายนี้ได้ซื้อหัวจับศูนย์กลางเดี่ยวแบบแยกจำนวนมากสำหรับการกัดหยาบแบบแม่พิมพ์ แม้ว่าราคาซื้อต่อหน่วยจะต่ำ:
· 2-3 ความล้มเหลวที่เกี่ยวข้องกับข้อต่อที่ซ่อนอยู่เกิดขึ้นทุกไตรมาส
· การผ่อนคลายความเค้นของโบลต์ทำให้เกิดการเบี่ยงเบนมิติของชิ้นงานเป็นระยะๆ
· ข้อผิดพลาดแต่ละอย่างส่งผลให้การผลิตหยุดทำงานโดยเฉลี่ย 4-8 ชั่วโมงบวกกับช่องว่างของแม่พิมพ์ที่เสียหาย พร้อมกับการใช้จ่ายเพิ่มเติมในการเปลี่ยนสลักเกลียวหรือหัวจับทั้งชุด
หลังจากเปลี่ยนมาใช้ JWGRIP Integrated Single Center Zero Point Clamping Chuck:
· ความล้มเหลวนอกข้อกำหนดเป็นระยะๆ เป็นศูนย์ที่เกิดจากข้อบกพร่องของข้อต่อในการประกอบภายในสิบเดือนติดต่อกันของการผลิต
· แม้ว่าต้นทุนการซื้อต่อหน่วยจะสูงขึ้น ต้นทุนที่ครอบคลุมซึ่งครอบคลุมถึงการสูญเสียเวลาหยุดทำงาน เศษชิ้นงาน และการซื้อชิ้นส่วนอะไหล่ก็ลดลงอย่างมาก
กรณีที่ 2: ผู้รับเหมาช่วงด้านวิศวกรรม-เครื่องจักร-ส่วนประกอบ
ลูกค้าดำเนินการชิ้นงานที่มีแผ่นหนาบนเครื่องจักร 5 แกนโดยใช้โครงร่างแบบหลายหัวจับ
หัวจับแบบแยกส่วนแบบเก่าจำเป็นต้องถอดแยกชิ้นส่วนทั้งหมดและตรวจสอบแรงบิดของสลักเกลียวอีกครั้งทุกสองเดือน ซึ่งกินเวลาในการผลิตเครื่องจักรอันมีค่า
หลังจากใช้งานหัวจับเสาหิน JWGRIP ขั้นตอนการทำงานในการตรวจสอบแรงบิดเป็นระยะๆ เหล่านั้นจะถูกกำจัดออกไป ส่งผลให้เวลาในการตัดเฉือนมีประสิทธิภาพมากขึ้น
ขั้นตอนการผลิตที่สมบูรณ์
1. การตีขึ้นรูปชิ้นเดียวโลหะผสมเหล็กเปล่า
2. การตัดเฉือนหยาบ
3. ขั้นแรกเพื่อบรรเทาความเครียด
4. การตกแต่งกึ่งสำเร็จ
5. อายุบรรเทาความเครียดรอง
6. การเจียรที่มีความแม่นยำสูงสำหรับพื้นผิว Datum
7. การตัดเฉือนช่องลมภายในรูลึก
8. บุชชิ่งแบบสวมอัด
9. การประกอบส่วนประกอบสัญญาณนิวแมติก
10. การทดสอบแรงกดยึดความแน่นของอากาศ
11. การตรวจสอบความแม่นยำอิสระหน่วยเดียว
12. การรักษาป้องกันสนิม
13. บรรจุภัณฑ์กันกระแทกเกรดส่งออก
รายการตรวจสอบการตรวจสอบ
· การทดสอบความแม่นยำในการวางตำแหน่งซ้ำแบบหัวจับเดี่ยว
· การทดสอบความหนาแน่นของอากาศในการกักเก็บอากาศ 5 นาที แรงดันตกสูงสุดที่อนุญาต ≤0.02 MPa
· การทดสอบความทนทานของการล็อค-ปลดล็อคแบบวนรอบ
· การตรวจสอบการทำงานของลอจิกสัญญาณ-เอาท์พุต
หมายเหตุ: การตรวจสอบจากโรงงานรับประกันความถูกต้องแม่นยำสำหรับหัวจับเดี่ยวแต่ละตัวเท่านั้น ความแม่นยำของตำแหน่งร่วมกันหลังจากการติดตั้งเค้าโครงอาร์เรย์จะขึ้นอยู่กับการระบุและการจัดตำแหน่งบนเครื่องจักรของลูกค้า และไม่ครอบคลุมอยู่ในขอบเขตการตรวจสอบของโรงงาน ทุกหน่วยจัดส่งพร้อมเอกสารข้อมูลการตรวจสอบโรงงานแบบสแตนด์อโลนสำหรับการเก็บถาวรอุปกรณ์ของลูกค้า
แนวทางการประเมินและคัดเลือก
1. วิเคราะห์สภาพการตัดจริง: คำนวณสัดส่วนของงานกัดหยาบงานหนักและงานกัดอัตราป้อนสูง ผลิตภัณฑ์นี้เหมาะที่สุดสำหรับสถานการณ์ที่มีส่วนแบ่งการตัดหนักสูง หัวจับแบบแยกส่วนให้ประสิทธิภาพด้านต้นทุนที่ครอบคลุมดีกว่าสำหรับโรงปฏิบัติงานซึ่งเน้นงานที่ใช้การตัดแสงน้อย
2. ดำเนินการประเมินต้นทุนรวมในการเป็นเจ้าของ (TCO): นอกเหนือจากราคาซื้อต่อหน่วยแล้ว ยังคำนึงถึงชั่วโมงแรงงานที่ต้องหยุดทำงานที่อาจเกิดขึ้น การสูญเสียชิ้นงาน-เศษวัสดุ การตรวจสอบแรงงานซ้ำเป็นระยะ และความถี่ในการเปลี่ยนชิ้นส่วน
3. สำหรับการปรับใช้เค้าโครงอาร์เรย์: คำนวณภาระที่รับภาระโดยแต่ละหัวจับและไม่เกินความจุที่กำหนด ยืนยันความเข้ากันได้ของช่องตัว T ของเครื่องมือกลสำหรับขนาดหน้าแปลน Φ130 มม.
4. รักษาแรงดันแหล่งอากาศในเวิร์คช็อปให้คงที่ที่ 0.5-0.7 MPa สำรองจุดสัญญาณ IO ของ PLC NPN สำหรับโครงการที่มุ่งเน้นระบบอัตโนมัติ
5. ยืนยันข้อกำหนดจำเพาะของสตั๊ดแบบดึงในสถานที่ มีชุดบุชชิ่งแบบกำหนดเองตามคำขอสำหรับขนาดแกนดึงที่ไม่ได้มาตรฐาน
ข้อมูลจำเพาะการติดตั้งและบำรุงรักษา
ขันโบลต์หน้าแปลนอย่างเคร่งครัดตามข้อกำหนดค่าแรงบิดจากคู่มือผู้ใช้ JWGRIP แรงบิดที่ไม่เพียงพอทำให้เกิดการเคลื่อนที่แบบไมโครทั้งยูนิต แรงบิดเกินบีบหน้าแปลนและทำให้พื้นผิวเปลี่ยนรูป
ติดตั้งตัวกรองน้ำมันและน้ำที่ส่วนหน้าของช่องอากาศเพื่อป้องกันความชื้นและสิ่งสกปรก ป้องกันการเกิดสนิมของบูชและการเบี่ยงเบนความแม่นยำที่เกิดจากการเสียดสี
ฉีดละอองน้ำมันหล่อลื่นแห้งลงบนบูชหลังจากสะสมชั่วโมงการทำงาน 80-100 ครั้ง ห้ามใช้น้ำมันเครื่องเหลวโดยเด็ดขาด เนื่องจากน้ำมันจะดึงดูดเศษโลหะและทำให้เกิดความล้มเหลวในการติดขัดของบูช
เป่าทำความสะอาดผิวหน้าระบุตำแหน่งด้วยลมอัดหลังการเปลี่ยนกะแต่ละครั้ง
ระบุและปรับเทียบพิกัดสัมพัทธ์ใหม่ทุกครั้งที่มีการปรับเปลี่ยนเค้าโครงอาร์เรย์ พารามิเตอร์พิกัดเก่าไม่สามารถนำมาใช้ซ้ำได้โดยตรง
ป้องกันผลกระทบของวัตถุหนักต่อการระบุตำแหน่งผิวหน้าของ Datum การเสียรูปของพื้นผิวตีขึ้นรูปที่เกิดจากการชนกันไม่สามารถซ่อมแซมได้ที่หน้างาน
บรรจุภัณฑ์และการจัดส่ง
· บรรจุภัณฑ์: หัวจับเดี่ยวแต่ละตัวบรรจุในกล่องกันกระแทกเกรดส่งออกพร้อมบัฟเฟอร์ด้านใน คำสั่งซื้อจำนวนมากใช้กล่องเกรดส่งออกที่ทำจากไม้เนื้อแข็ง
· ระยะเวลารอคอยสินค้ามาตรฐาน: 16-22 วันทำการ SKU มาตรฐานที่เลือกจะถูกเก็บไว้ในสต็อกเพื่อการจัดส่งที่รวดเร็วยิ่งขึ้น
การสนับสนุนหลังการขาย
การรับประกัน: การรับประกัน 12 เดือนครอบคลุมข้อบกพร่องในการผลิตสำหรับชุดหัวจับแบบสแตนด์อโลนเท่านั้น ความแม่นยำของตำแหน่งร่วมกันในการประกอบอาร์เรย์หลังจากการติดตั้งถึงสถานที่ของลูกค้าไม่รวมอยู่ในขอบเขตการรับประกัน
แหล่งข้อมูลทางเทคนิค: มีแบบร่างออนไลน์และเอกสารการดำเนินงาน
บริการแบบชำระเงิน: มีการสนับสนุนทางเทคนิคระยะไกลสำหรับการสั่งซื้อจำนวนมาก
การปรับเปลี่ยนแบบกำหนดเอง: รองรับการปรับขนาดหน้าแปลน การปรับเปลี่ยนข้อมูลจำเพาะของสตั๊ดแบบดึง
การประเมินตัวอย่าง: สามารถจัดเตรียมตัวอย่างการประเมินได้ ผู้ซื้อรับภาระค่าขนส่งตัวอย่าง
คำถามที่พบบ่อย
คำถามที่ 1: JWGRIP Integrated Single Center Zero Point Clamping Chuck มีความแม่นยำคงที่สูงกว่าเมื่อเทียบกับหัวจับแบบแยกหรือไม่
ตอบ: ความแม่นยำในการกำหนดตำแหน่งซ้ำหน่วยเดียวที่กำหนดยังคงอยู่ที่ ±2 μm ดัชนีความแม่นยำคงที่นั้นไม่ได้รับการปรับปรุง ค่านิยมหลักอยู่ที่การขจัดความล้มเหลวที่ซ่อนอยู่อย่างต่อเนื่องซึ่งเกิดจากการคลายตัวของข้อต่อโบลต์ ลดการหยุดทำงานและการสูญเสียเศษชิ้นงาน นำการปรับปรุงความน่าเชื่อถือมาใช้แทนการอัพเกรดข้อมูลจำเพาะแบบคงที่
คำถามที่ 2: ฉันต้องเลือกหัวจับแบบรวมเสาหินสำหรับงานหนักทั้งหมดหรือไม่
ตอบ: ไม่จำเป็น หัวจับแบบแยกส่วนยังคงใช้งานได้หากงานหนักเกิดขึ้นไม่บ่อยนัก และสามารถตรวจสอบแรงบิดโบลต์อีกครั้งบนเครื่องจักรได้ โปรดตัดสินใจโดยพิจารณาจากการคำนวณ TCO ที่ครอบคลุม แทนที่จะเป็นข้อกำหนดเฉพาะของฮาร์ดแวร์เพียงอย่างเดียว
คำถามที่ 3: จำเป็นต้องมีการตรวจสอบแรงบิดของโบลต์เป็นระยะอีกครั้งสำหรับการตั้งค่าเลย์เอาต์อาเรย์หรือไม่
ตอบ: ไม่จำเป็นต้องถอด-เปลี่ยนแรงบิดสำหรับส่วนประกอบภายในของหัวจับ เนื่องจากไม่มีโบลท์ข้อต่อที่ประกอบอยู่ภายใน อย่างไรก็ตาม โบลต์หน้าแปลนที่ยึดหัวจับเข้ากับโต๊ะทำงานของเครื่องมือกลยังคงต้องมีการตรวจสอบแรงบิดอีกครั้งเป็นระยะตามกำหนดการบำรุงรักษา
คำถามที่ 4: ฐานฟิกซ์เจอร์จุดศูนย์ D20 ที่มีอยู่ของฉันสามารถใช้งานร่วมกับหัวจับนี้ได้หรือไม่
ตอบ: สามารถใช้ฐานฟิกซ์เจอร์ที่ติดตั้งสตั๊ดดึงจุดศูนย์ D20 มาตรฐานได้โดยตรง
ข้อมูลเชิงลึกในการตัดสินใจจัดซื้อจัดจ้าง
ทีมจัดซื้อจำนวนมากเปรียบเทียบราคาฮาร์ดแวร์ล่วงหน้าเท่านั้น ในขณะที่มองข้ามต้นทุนที่ซ่อนอยู่ ซึ่งรวมถึงการหยุดทำงาน เศษชิ้นงาน ค่าแรงในการบำรุงรักษา และปริมาณการใช้ชิ้นส่วนอะไหล่หลังจากอุปกรณ์ติดตั้งออนไลน์
ความสามารถในการแข่งขันหลักของ JWGRIP Integrated Single Center Zero Point Clamping Chuck ไม่ได้มาจากพารามิเตอร์ข้อกำหนดเฉพาะแบบกระดาษ มูลค่าที่แท้จริงคือการปรับปรุงความน่าเชื่อถือของฟิกซ์เจอร์ภายใต้สภาวะการตัดเฉือนงานหนัก และลดการสูญเสียที่ครอบคลุมที่เกิดจากการหยุดทำงานโดยไม่ได้วางแผนและชิ้นส่วนที่ถูกปฏิเสธ
การเลือกควรตัดสินจากต้นทุนรวมในการเป็นเจ้าของตลอดอายุการใช้งาน แทนที่จะเป็นราคาซื้อครั้งเดียว สำหรับสายการผลิตที่ใช้งานหนักความถี่สูง ต้นทุนการจัดซื้อเพิ่มเติมสามารถชดเชยได้อย่างรวดเร็วด้วยการลดความล้มเหลว สำหรับการใช้งานหนักความถี่ต่ำ อัตราส่วนอินพุต-เอาต์พุตจำเป็นต้องชั่งน้ำหนักอย่างระมัดระวังก่อนสั่งซื้อ
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร