ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






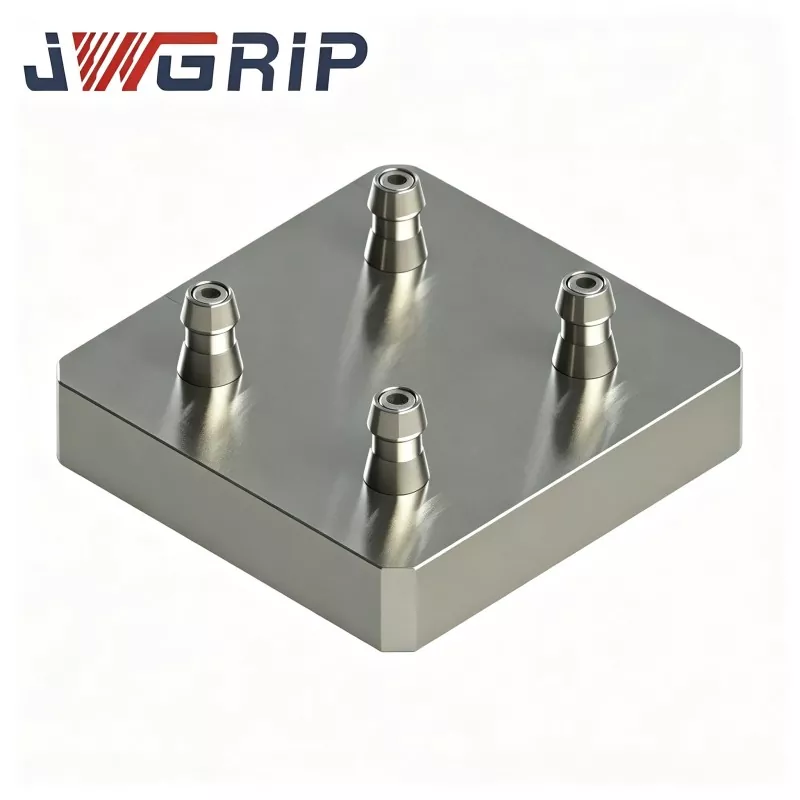
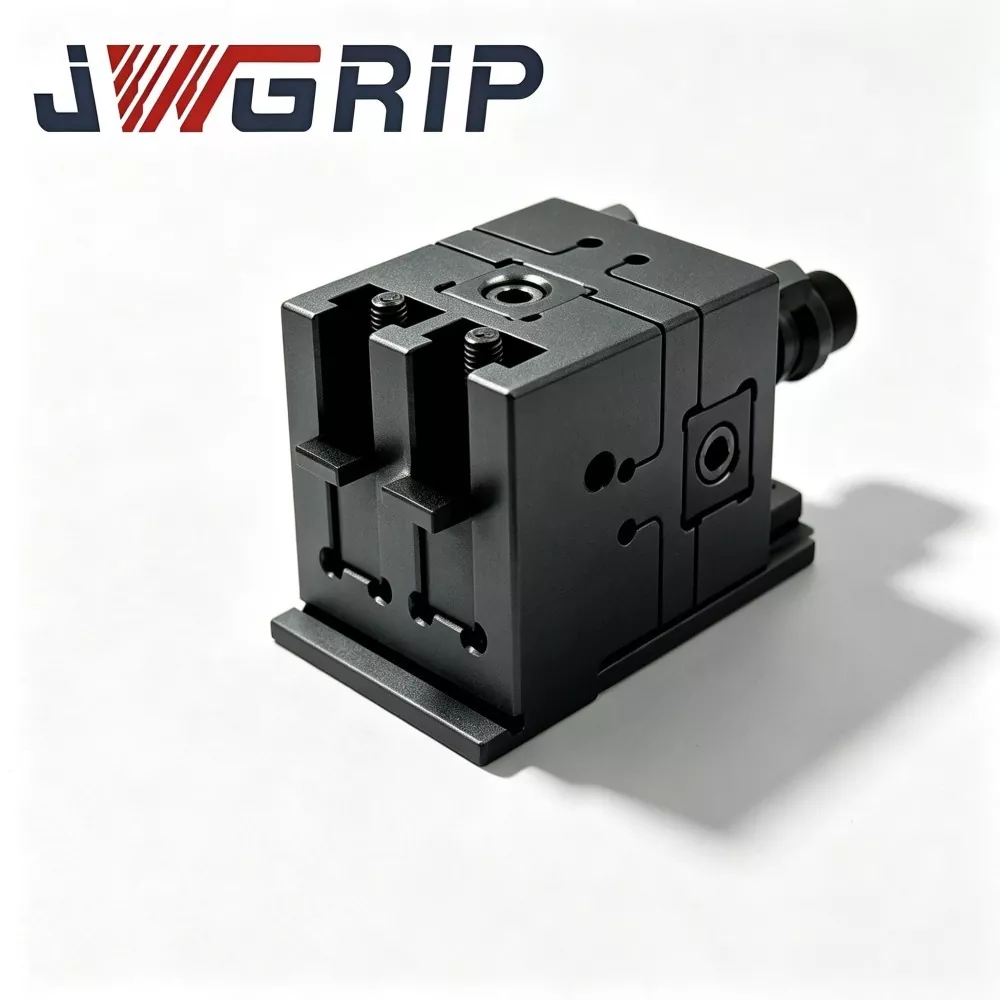
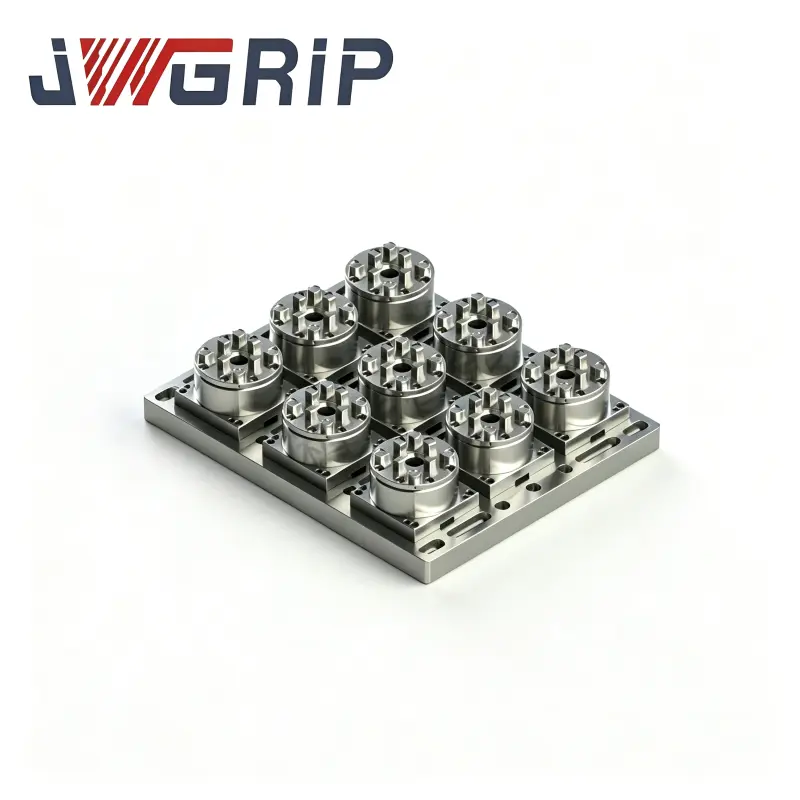
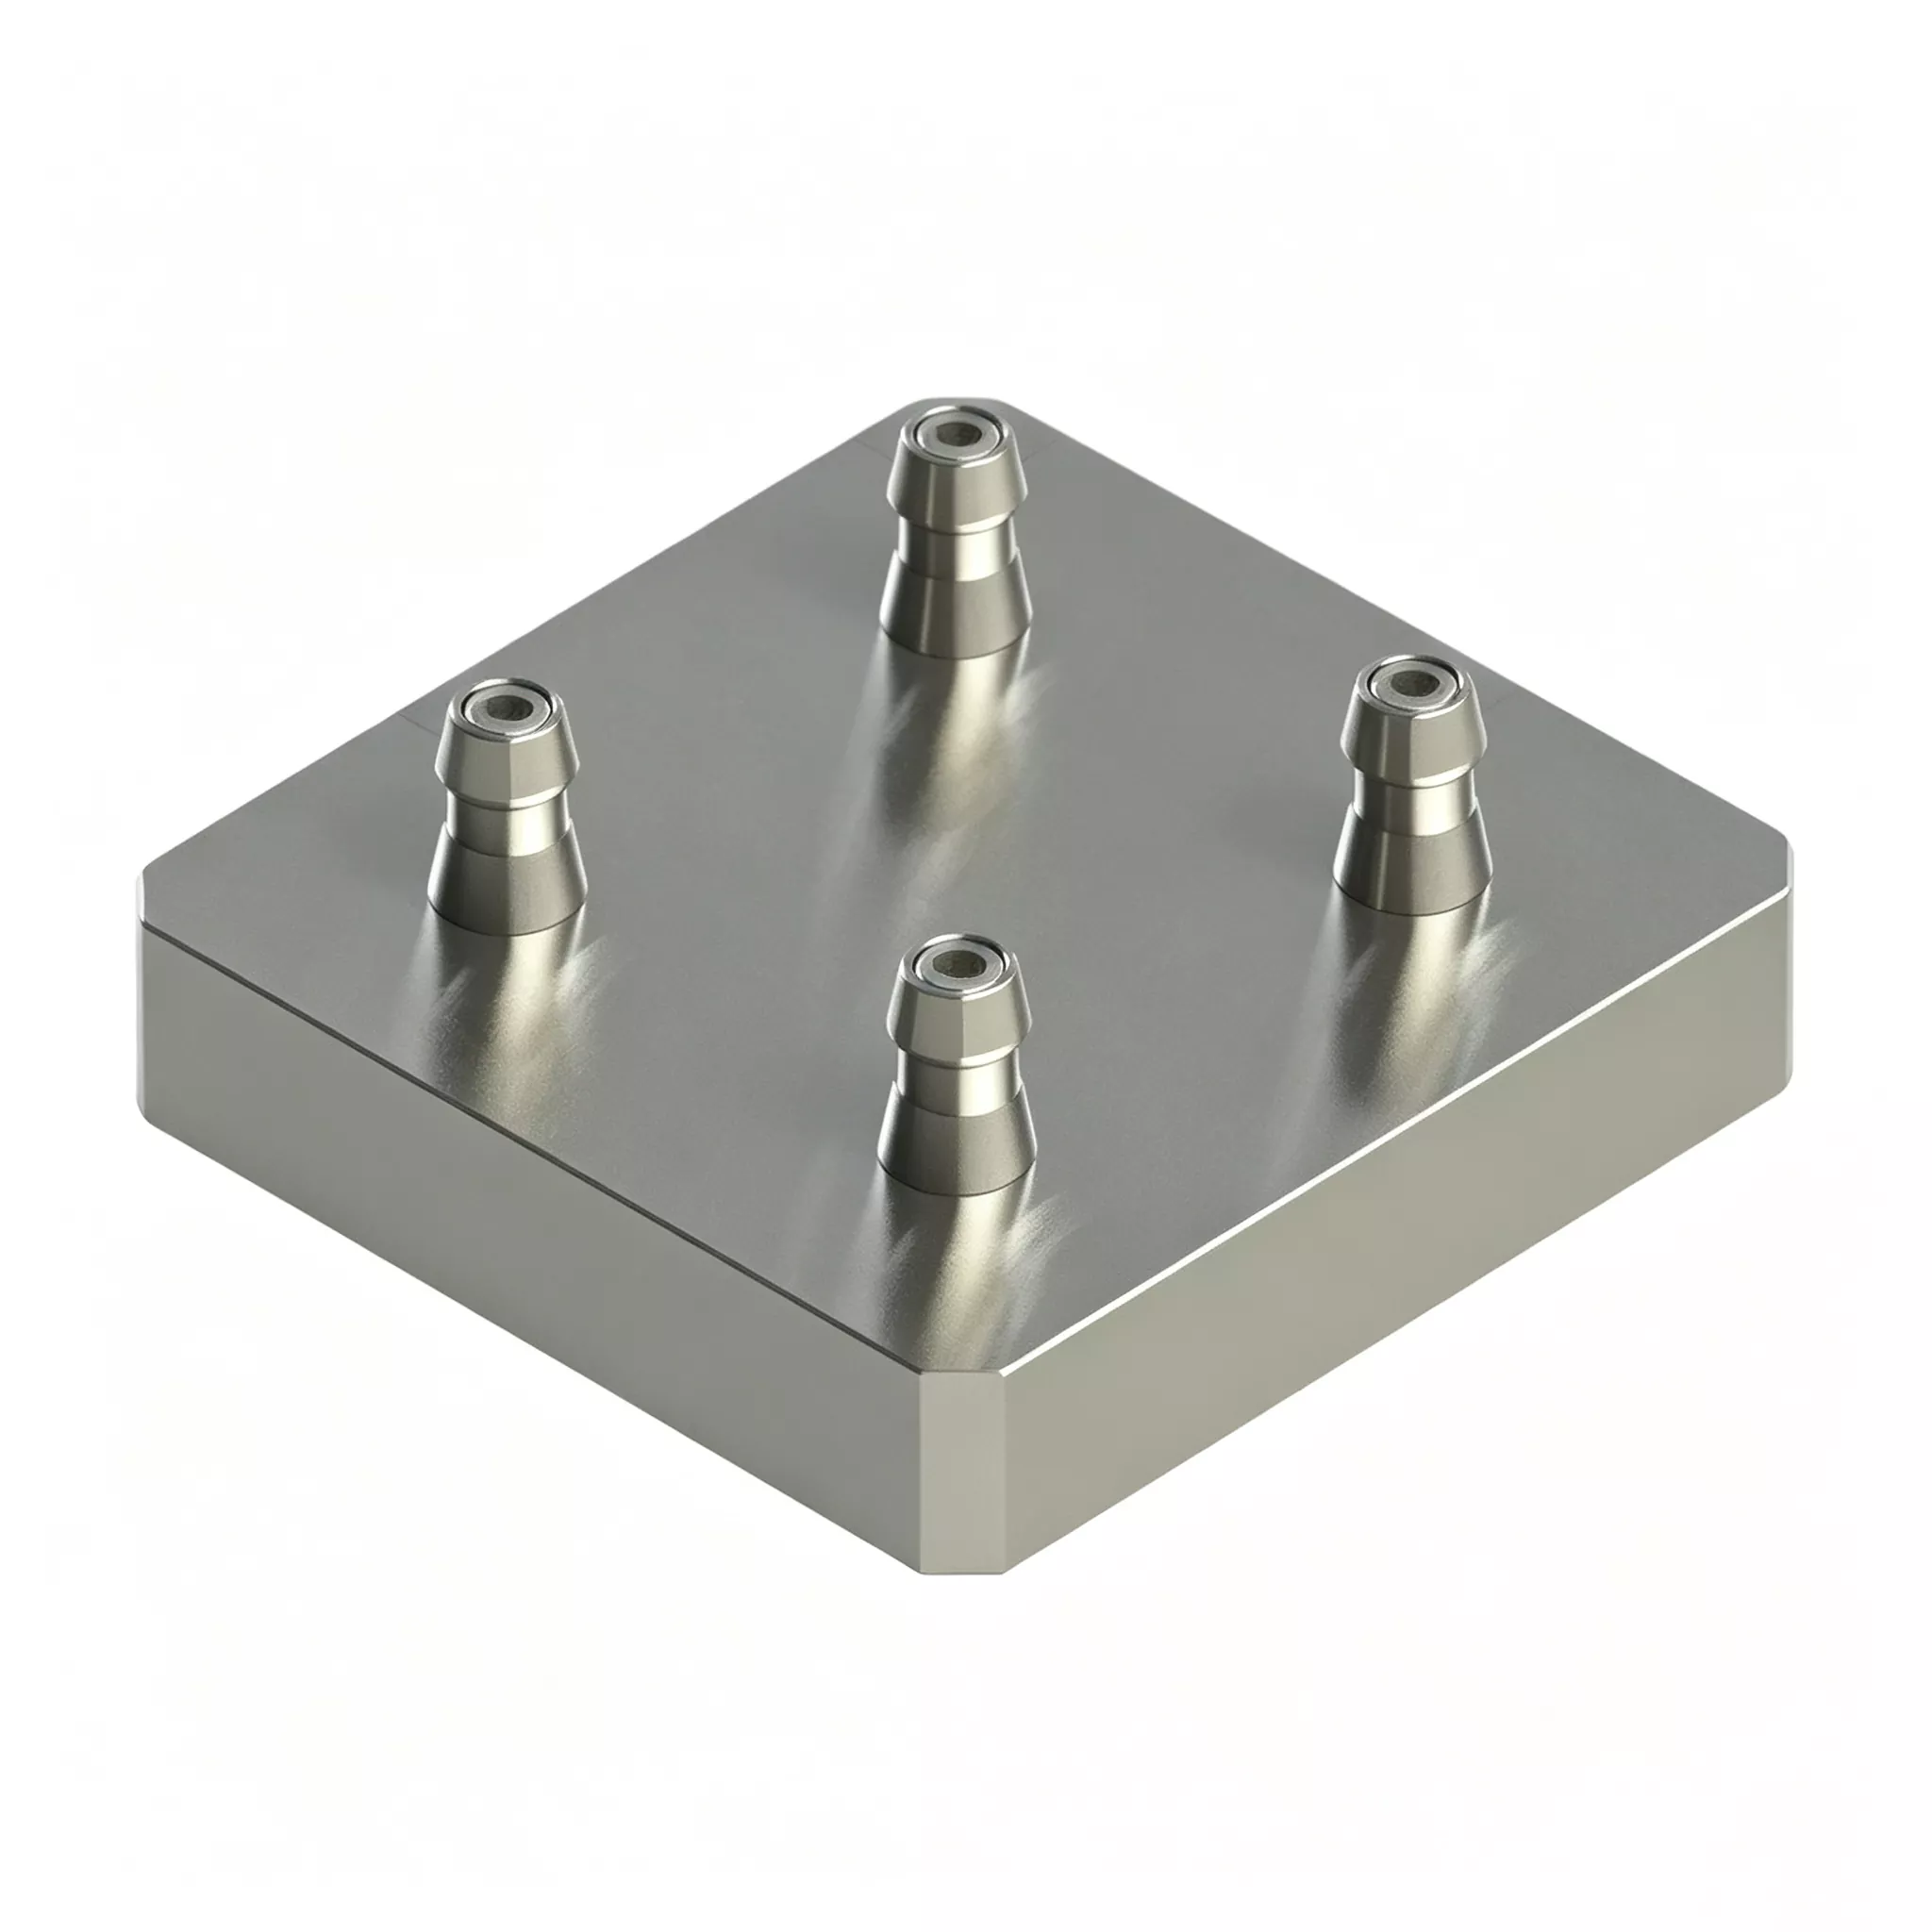
พาเลท Zero Point สี่จุดศูนย์กลางสำหรับฟิกซ์เจอร์ CNC
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ของ Professional Four-Center Zero Point Pallet สำหรับ CNC Fixture ในประเทศจีน Four Center Zero Point Pallet เป็นของซีรีส์ Zero Point Pallet ได้รับการพัฒนาสำหรับสถานการณ์การผลิตแบบผสมที่มีปริมาณสูง-ผสม-ต่ำ-ปริมาณที่แพร่หลายซึ่งแพร่หลายในอุตสาหกรรมการตัดเฉือนสมัยใหม่ ยินดีต้อนรับสู่สอบถาม!
พาเลท Zero Point แบบสี่จุดศูนย์กลางสำหรับฟิกซ์เจอร์ CNC นี้สามารถแก้ปัญหาการผลิตที่ยืดหยุ่นได้อย่างมีประสิทธิภาพ ยูนิตการกำหนดตำแหน่งจุดศูนย์ที่สมบูรณ์สี่ยูนิตถูกรวมเข้ากับฐานโดยรวมขนาดกะทัดรัด และเวิร์กสเตชันทั้งสี่นั้นแยกจากกันโดยสิ้นเชิง ผู้ใช้สามารถจับยึดชิ้นงานที่เหมือนกันสี่ชิ้นพร้อมกัน หรือติดตั้งฟิกซ์เจอร์ที่แตกต่างกันสี่ชิ้นสำหรับการประมวลผลแบบผสม ไม่จำเป็นต้องมีการประกอบหลายถาดที่ไซต์งาน ตำแหน่งและความสูงของเวิร์คสเตชั่นทั้งหมดได้รับการปรับเทียบก่อนออกจากโรงงานเพื่อให้มั่นใจว่ามีความสม่ำเสมอ
องค์ประกอบฮาร์ดแวร์หลัก
JWGRIP Four-Center Zero-Point Pallet 120×120 มีส่วนประกอบดังต่อไปนี้:
· ฐานพาเลทเหล็กโลหะผสมหลอมขึ้นรูปเสาหิน
· ชุดล็อคบุชชิ่งจุดศูนย์อิสระสี่ชุดในรูปแบบเมทริกซ์
· โมดูลกระจายนิวแมติกซิงโครนัสในตัว
· ร่องแยกเศษแยกแต่ละร่องสำหรับทุกสถานีระบุตำแหน่ง
· พอร์ตบริการระบบอัดอากาศ
· แผ่นปิดป้องกันเพื่อปิดสถานีที่ไม่ได้ใช้งาน
ความแตกต่างหลักเมื่อเทียบกับอุปกรณ์ติดตั้งหลายสถานีทั่วไป: สถานีสี่สถานีทำงานโดยแยกจากกันโดยสมบูรณ์
สองโหมดการผลิตที่ใช้งานได้จริง
โหมด 1: การผลิตจำนวนมากสี่สถานีสำหรับชิ้นงานที่เหมือนกัน
1. ติดตั้งฐานยึดที่ติดตั้งแบบดึงสตั๊ดสี่ฐานเข้ากับทั้งสี่สถานี
2. จ่ายอากาศอัด 0.5-0.7 MPa โมดูลนิวแมติกซิงโครนัสจะล็อคชุดบุชชิ่งทั้งสี่ตัวพร้อมกัน
3. สัญญาณยืนยันการล็อคจะป้อนกลับไปยังระบบ CNC และเครื่องจะดำเนินการตามรอบการตัด
4. เมื่อเครื่องจักรเสร็จสิ้น ให้ปล่อยแรงดันอากาศเพื่อปลดล็อค ชิ้นส่วนที่เสร็จแล้วสี่ชิ้นจะถูกเอาออกในรอบเดียวเพื่อเพิ่มปริมาณงานรายชั่วโมง
โหมด 2: การตัดเฉือนแบบผสมแบบยืดหยุ่นสำหรับชิ้นส่วนต่างๆ
1. โหลดฟิกซ์เจอร์ที่สอดคล้องกับชิ้นงานสี่ชิ้นที่แตกต่างกันไปยังสถานีที่แยกจากกัน
2. ใช้ลมอัดเพื่อล็อคทุกสถานี CNC รันโปรแกรมการตัดเฉือนเฉพาะตามลำดับสำหรับแต่ละสถานี
3. เมื่อการผลิตตามคำสั่งเดียวเสร็จสิ้น ให้เปลี่ยนฟิกซ์เจอร์บนสถานีเป้าหมายที่เกี่ยวข้องเท่านั้น สถานีที่เหลือจะถูกยึดไว้โดยไม่มีการรื้อถอนทั้งหมด
4. ลดการหยุดทำงานลงอย่างมากในระหว่างการเปลี่ยนผลิตภัณฑ์บ่อยครั้ง
การออกแบบทางวิศวกรรม
· ฐานโลหะผสมเหล็กผ่านการบ่มเพื่อบรรเทาความเค้นสองรอบ: การบ่มครั้งแรกหลังจากการกลึงหยาบ และการบ่มครั้งที่สองหลังจากการเก็บผิวกึ่งละเอียด ความเค้นในการจับยึดซ้ำๆ การแกว่งของอุณหภูมิโดยรอบ และความสั่นสะเทือนในการตัดอย่างต่อเนื่อง เป็นเรื่องปกติในโรงงานที่มีโหมดผสม การปลดปล่อยความเครียดที่ไม่เพียงพอทำให้เกิดการเสียรูปในระดับจุลภาคที่มองไม่เห็น และทำลายความแม่นยำของตำแหน่งหลายสถานี การเสื่อมสภาพแบบคู่ของ JWGRIP ช่วยเพิ่มการปลดปล่อยความเครียดภายในให้สูงสุดเพื่อรูปทรงที่มั่นคงในระยะยาว
· บุชชิ่งตำแหน่งใช้เหล็กแบริ่งที่ทนทานต่อการสึกหรอสูง รูด้านในได้รับการชุบแข็งพร้อมการตกแต่งขั้นสูงเพื่อรับประกันประสิทธิภาพการระบุตำแหน่งที่เป็นอิสระที่เชื่อถือได้สำหรับแต่ละสถานี
· พิกัดความคลาดเคลื่อนของตำแหน่งและความแตกต่างของความสูงของสถานีถึงสถานีได้รับการควบคุมอย่างเข้มงวดเพื่อตอบสนองข้อกำหนดด้านความมั่นคงในการผลิตแบบผสม
ข้อดีหลัก
1. ลดเวลาหยุดทำงานที่เกิดจากการเปลี่ยนคำสั่งซื้อบ่อยครั้ง
ไม่จำเป็นต้องถอดชิ้นส่วนอุปกรณ์ติดตั้งทุกชิ้นระหว่างการเปลี่ยนผลิตภัณฑ์ เฉพาะสถานีที่ต้องติดตั้งคำสั่งซื้อใหม่เท่านั้นที่ได้รับการแลกเปลี่ยน สถานีอื่นๆ ยังคงวิ่งต่อไป เวลาว่างของเครื่องจักรลดลงอย่างรวดเร็วสำหรับสภาพแวดล้อมการสั่งซื้อที่มีปริมาณมากผสมน้อย
2. ขจัดข้อผิดพลาดในการประกอบที่เกิดจากฝีมือมนุษย์จากพาเลทที่แยกจากกันหลายพาเลท
การซ้อนและการติดตั้งพาเลทจุดศูนย์แยกกันด้วยตนเองสามารถสร้างความเบี่ยงเบนของตำแหน่งได้ 7-8 μm JWGRIP ดำเนินการสอบเทียบหลายสถานีเต็มรูปแบบภายในบริษัท: ความคลาดเคลื่อนของตำแหน่ง ≤±0.004 มม. ความแตกต่างของความสูงระหว่างสถานีถึงสถานี ≤0.0025 มม. ช่วยประหยัดเวลาในการติดตั้งและปรับแต่งแรงงานที่ไซต์งาน
3. ฮาร์ดแวร์หนึ่งตัวครอบคลุมทั้งงานที่มีปริมาณมากและปริมาณมากผสมน้อย
ดำเนินการตัดเฉือนชิ้นส่วนที่เหมือนกันสี่ชิ้นเพื่อให้ได้ปริมาณงานสูงสุดระหว่างการสั่งซื้อจำนวนมาก เปลี่ยนไปใช้โหมดสายผสมสำหรับคำสั่งซื้อที่กระจัดกระจาย ไม่จำเป็นต้องซื้อฟิกซ์เจอร์แยกกันสำหรับสถานการณ์การผลิตสองสถานการณ์ ช่วยลดการลงทุนในสินทรัพย์ถาวร
4. เพิ่มการใช้อุปกรณ์ฟิกซ์เจอร์ที่มีอยู่ให้เกิดประโยชน์สูงสุดด้วยความเข้ากันได้ของปุ่มดึงศูนย์จุดศูนย์ D20 มาตรฐาน
ฐานฟิกซ์เจอร์จุดศูนย์จุดขนาดเล็กที่มีอยู่แล้วในโรงงานสามารถนำกลับมาใช้ใหม่ได้โดยตรงหลังจากติดตั้งเพิ่มเติม สตัดดึง D20 มาตรฐาน หลีกเลี่ยงการผลิตอุปกรณ์ติดตั้งใหม่ทั้งหมดและรักษาการลงทุนด้านอุปกรณ์ติดตั้งก่อนหน้านี้
5. การออกแบบร่องเปลี่ยนชิปอิสระต่อสถานี
เศษตัดเหล็กและอะลูมิเนียมจะไหลออกไปตามร่องเฉพาะสำหรับแต่ละสเตชั่น การติดชิปภายในช่องว่างการวางตำแหน่ง-บุชชิ่งลดลงอย่างมาก ภายใต้สภาวะสายผสมแบบฟิกซ์เจอร์-สลับบ่อยครั้ง ความถี่ในการทำความสะอาดจะลดลง และความเสี่ยงในการวางตำแหน่งที่กระตุ้นชิป-ความล้มเหลวจะลดลง
กรณีจริง
กรณีที่ 1: โปรเซสเซอร์-อุปกรณ์-อุปกรณ์เสริมทางการแพทย์
ลูกค้ารายนี้ได้รับคำสั่งซื้อที่มีปริมาณมาก-ต่ำ-ปริมาณปกติ โดยสลับระหว่างชิ้นส่วนขนาดจิ๋ว 3-5 ชิ้นทุกวันทำการ
· ก่อนอัปเกรด: มีการใช้พาเลทจุดศูนย์จุดเดียว การเปลี่ยนฟิกซ์เจอร์แต่ละครั้งจำเป็นต้องถอด ทำความสะอาด หนีบใหม่ และแสดงหน้าปัด โดยใช้เวลาประมาณ 40-60 นาที ชั่วโมงเครื่องจักรจำนวนมากสูญเปล่าไปกับงานติดตั้ง
· หลังจากใช้งานพาเลทจุดศูนย์สี่ศูนย์ JWGRIP หลายพาเลทและใช้โหมดการตัดเฉือนแบบผสม: ไม่จำเป็นต้องรื้อฟิกซ์เจอร์ทั้งหมดอีกต่อไป มีเพียงอุปกรณ์ติดตั้งของสถานีเป้าหมายเท่านั้นที่จะถูกแทนที่ เวลาเปลี่ยนเฉลี่ยอยู่ที่ 8-15 นาที
· สถิติการผลิตครึ่งปีเผยให้เห็นการใช้เครื่องจักรเพิ่มขึ้น 24% โรงงานสามารถรับคำสั่งซื้อของลูกค้าที่มีการแยกส่วนได้มากขึ้นโดยไม่ต้องซื้อเครื่องจักร CNC เพิ่มเติม
กรณีที่ 2: ผู้รับเหมาช่วงส่วนประกอบ 3C ใน Pearl River Delta
เวิร์กช็อปนี้รองรับทั้งงานสั่งผลิตจำนวนมากและงานตัวอย่างจำนวนน้อยบนเครื่องจักร CNC เครื่องเดียวกัน
· ในช่วงที่มีการสั่งจำนวนมาก: สถานีสี่แห่งจะประมวลผลชิ้นส่วนที่เหมือนกันเพื่อให้ได้ปริมาณงานสูง
· เมื่องานตัวอย่างชุดเล็กมาถึง: ครอบครองหนึ่งหรือสองสถานีสำหรับการผลิตตัวอย่าง ในขณะที่สถานีอื่นๆ ยังคงดำเนินการการผลิตจำนวนมาก
· การประมวลผลตัวอย่างไม่รบกวนจังหวะการผลิตจำนวนมากอีกต่อไป และระยะเวลาในการส่งมอบตัวอย่างก็สั้นลงอย่างมาก
ขั้นตอนการผลิตที่สมบูรณ์
① การตีและแบ่งเบาบรรเทาโลหะผสมเหล็กอัลลอยด์
② การตัดเฉือนหยาบ
3 ริ้วรอยแห่งวัยเพื่อบรรเทาความเครียดครั้งแรก
④ การตกแต่งกึ่งสำเร็จ
⑤ รองความเครียดบรรเทาความชรา
⑥ เครื่องเจียร 5 แกน: บดรูยึดบุชชิ่งทั้งหมดภายใต้การตั้งค่าการจับยึดเพียงครั้งเดียว
⑦ บุชชิ่งแบบสวมอัด
⑧ ชุดซีลวงจรอากาศ
⑨ การทดสอบการยึดแรงดันอากาศ
⑩ การตรวจสอบมิติ CMM แบบเต็มสถานี
⑪ การรักษาป้องกันสนิม
⑫ บรรจุภัณฑ์กันกระแทกพร้อมส่งออก
รายการตรวจสอบการตรวจสอบ
1. การทดสอบความแม่นยำของตำแหน่งซ้ำอย่างอิสระสำหรับทุกสถานี
2. การวัด CMM สำหรับพิกัดความเผื่อของตำแหน่งสี่สถานี ส่วนต่างความสูง และความขนาน
3. การทดสอบความหนาแน่นของอากาศในการถือครองอากาศ 5 นาที แรงดันตกสูงสุดที่อนุญาต ≤0.02 MPa
4. การทดสอบฟังก์ชันการล็อกและปลดล็อกแบบซิงโครนัสแบบวนรอบในสี่สถานี
คู่มือการเลือก
· วิเคราะห์โครงสร้างการสั่งซื้อของคุณ: สำหรับการผลิตจำนวนมากที่มีตัวแปรเดียวที่โดดเด่น ให้ดำเนินการตัดเฉือนชิ้นส่วนที่เหมือนกันสี่สถานี หากคำสั่งซื้อที่มีปริมาณมากหรือน้อยทำให้เกิดส่วนแบ่งจำนวนมาก ให้ประเมินความเสี่ยงจากการรบกวนทางกายภาพระหว่างอุปกรณ์ติดตั้งกับอุปกรณ์อย่างระมัดระวังในสี่สถานีเพื่อหลีกเลี่ยงการชนกัน
· ยืนยันข้อมูลจำเพาะของสตั๊ดดึงจุดศูนย์ที่หน้างานของคุณ รุ่นมาตรฐานเข้ากันได้กับสตั๊ดดึง D20 สามารถพัฒนาชุดบุชชิ่งแบบกำหนดเองสำหรับขนาดสตั๊ดแบบดึงอื่นได้
· สำหรับการบูรณาการสายการผลิตแบบอัตโนมัติ: รับประกันแรงดันแหล่งอากาศในโรงงานที่เสถียรภายใน 0.5-0.7 MPa และสำรองจุดสัญญาณ IO สำหรับระบบควบคุม PLC
· คำนวณความสูงในการซ้อนรวมของชิ้นงานพร้อมฟิกซ์เจอร์ จำลองเส้นทางการเคลื่อนที่ของเครื่องมือเพื่อป้องกันการชนกันของเครื่องมือกับพาเลทระหว่างการตัด ส่งแบบร่างชิ้นงานให้กับทีมเทคนิคของ JWGRIP เพื่อประเมินการรบกวน หากคุณมีความไม่แน่นอน
การปฏิบัติงานจริง
1. ติดตั้งพาเลทเข้ากับโต๊ะทำงานของเครื่องมือกล ขันโบลต์ให้แน่นตามข้อกำหนดค่าแรงบิดในคู่มือผู้ใช้ JWGRIP อย่างเคร่งครัด ห้ามใช้การยึดด้วยแรงบิดเกิน เนื่องจากการเสียรูปของฐานจะทำลายความแม่นยำสัมพัทธ์ของหลายสถานี
2. ติดตั้งตัวกรองน้ำมันและน้ำที่ส่วนหน้าทางเข้าอากาศอัด ความชื้นและสิ่งสกปรกที่เข้าไปในบุชชิ่งจะทำให้เกิดสนิม การเสียดสี และความแม่นยำลดลง
3. ฉีดละอองน้ำมันหล่อลื่นแบบแห้งภายในบูชจุดศูนย์หลังจากสะสมชั่วโมงทำงานทุกๆ 100 ชั่วโมง ห้ามใช้น้ำมันเครื่องเหลวโดยเด็ดขาด เนื่องจากน้ำมันจะดึงดูดเศษโลหะและทำให้บูชติดขัด
4. เป่าทำความสะอาดรูระบุตำแหน่งและร่องเปลี่ยนเศษของแต่ละสถานีด้วยอากาศอัดหลังจากเปลี่ยนฟิกซ์เจอร์หรือทุกครั้งที่เปลี่ยนกะ อย่าทิ้งเศษโลหะไว้บนพื้นผิวของ Datum
5. ติดตั้งแผ่นปิดป้องกันบนสถานีที่ไม่ได้ใช้งานเพื่อป้องกันเศษเหล็กและของเหลวในการตัดจากชุดบุชชิ่งที่บุกรุก
6. หลีกเลี่ยงการกระแทกกับวัตถุหนักบนผิวหน้าของข้อมูลพาเลท การเสียรูปฐานที่เกิดจากการชนมักจะไม่สามารถซ่อมแซมได้ที่ไซต์งาน และทำให้ประสิทธิภาพของตำแหน่งหลายสถานีเสียหายอย่างถาวร
การสนับสนุนหลังการขาย
1. การรับประกัน: การรับประกันเต็มหน่วยเป็นเวลา 12 เดือนครอบคลุมข้อบกพร่องในการผลิต ไม่รวมการทำงานผิดพลาดของมนุษย์ การเคลมตามเงื่อนไขจะได้รับบริการซ่อมหรือเปลี่ยนอะไหล่ฟรี
2. ทรัพยากรทางเทคนิค: มีเอกสารการดำเนินงานออนไลน์และวิดีโอบทแนะนำไว้ให้บริการ การสนับสนุนด้านเทคนิคระยะไกลแบบชำระเงินมีให้สำหรับโครงการสั่งซื้อจำนวนมาก
3. บริการแก้ไขแบบกำหนดเอง: รองรับการปรับขนาดภายนอก การเปลี่ยนข้อมูลจำเพาะของสตั๊ดแบบดึง การจัดเรียงเค้าโครงสถานีใหม่
4. การประเมินตัวอย่าง: สามารถจัดเตรียมตัวอย่างการประเมินได้ ผู้ซื้อรับภาระค่าขนส่งตัวอย่าง
คำถามที่พบบ่อย
คำถามที่ 1: การตัดเฉือนแบบผสมของชิ้นงานที่มีชิ้นส่วนต่างกันใน 4 สถานีจะรบกวนความแม่นยำร่วมกันหรือไม่
ตอบ: ชุดบุชชิ่งสี่ชุดมีความเป็นอิสระทางกายภาพอย่างสมบูรณ์ การดำเนินการล็อคไม่รบกวนซึ่งกันและกัน ความแม่นยำในการค้นหาตำแหน่งยังคงมีเสถียรภาพตราบใดที่ฟิกซ์เจอร์หลีกเลี่ยงการชนกันทางกายภาพ ยังคงแนะนำให้ทำความสะอาดด้วยอากาศอัดเป็นประจำสำหรับแต่ละสถานี เพื่อป้องกันไม่ให้เศษกระเด็นไปบนพื้นผิวฐานข้อมูลของสถานีอื่น
คำถามที่ 2: Four-Center Zero Point Pallet สำหรับฟิกซ์เจอร์ CNC จำเป็นหรือไม่หากการเปลี่ยนชุดย่อยเกิดขึ้นไม่บ่อยนัก?
ตอบ: ข้อได้เปรียบด้านการเปลี่ยนแปลงมากกว่าประสิทธิภาพจะโดดเด่นเฉพาะเมื่อมีการเปลี่ยนตัวแปรบ่อยครั้งทุกสัปดาห์ หากการผลิตโดยส่วนใหญ่เป็นการผลิตแบบเน้นมวลแบบตัวแปรเดียว พาเลทแบบจุดศูนย์แบบสถานีเดียวหรือสองสถานีจะให้ประสิทธิภาพด้านต้นทุนที่ดีกว่า
คำถามที่ 3: ฐานฟิกซ์เจอร์แบบเดิมของฉันสามารถนำกลับมาใช้ซ้ำบนพาเลทนี้ได้หรือไม่
ตอบ: ฐานฟิกซ์เจอร์ที่ติดตั้งสตั๊ดดึงจุดศูนย์มาตรฐาน D20 สามารถทำงานได้โดยตรง ต้องใช้ชุดบุชชิ่งแบบสั่งทำพิเศษสำหรับข้อกำหนดจำเพาะของสตั๊ดแบบดึงอื่นๆ
คำถามที่ 4: JWGRIP Four-Center Zero-Point Pallet 120×120 สามารถใช้งานบนเครื่อง CNC 5 แกนได้หรือไม่?
ตอบ: เข้ากันได้กับอุปกรณ์ 5 แกน คำนวณความสูงรวมของชิ้นงานบวกฟิกซ์เจอร์เพื่อประเมินความเสี่ยงในการชนกันของการเอียงของสปินเดิล สามารถส่งแบบร่างชิ้นงานเพื่อประเมินทางเทคนิคของ JWGRIP ได้ในขั้นตอนการคัดเลือก
หมายเหตุอ้างอิงการจัดซื้อจัดจ้าง
โรงงานหลายแห่งพิจารณาซื้ออุปกรณ์จับยึดสำหรับวัตถุประสงค์พิเศษแบบกำหนดเองจำนวนมากเพื่อการอัพเกรดสายการผลิตแบบยืดหยุ่น สิ่งนี้นำมาซึ่งรายจ่ายฝ่ายทุนที่สูงบวกกับความเสี่ยงที่อุปกรณ์ติดตั้งจะไม่ได้ใช้งานเมื่อคำสั่งซื้อเปลี่ยนแปลง
ค่านิยมหลักของ JWGRIP Four-Center Zero Point Pallet สำหรับ CNC Fixture อยู่ที่การสนับสนุนทั้งการผลิตจำนวนมากและการผลิตแบบผสมผสมสูงภายในหน่วยฮาร์ดแวร์เดียว เพิ่มการนำฐานอุปกรณ์ติดตั้งที่มีอยู่ของลูกค้ากลับมาใช้ใหม่ให้เกิดประโยชน์สูงสุด ควบคุมต้นทุนการผลิตและการติดตั้งเพิ่ม และบรรเทาปัญหาด้านการเปลี่ยนแปลงประสิทธิภาพเกินอันเนื่องมาจากคำสั่งซื้อที่กระจัดกระจาย เหมาะอย่างยิ่งสำหรับโครงการอัพเกรดที่ยืดหยุ่นสำหรับผู้ผลิตที่แปรรูปส่วนประกอบขนาดกลางและขนาดเล็ก
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร