ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






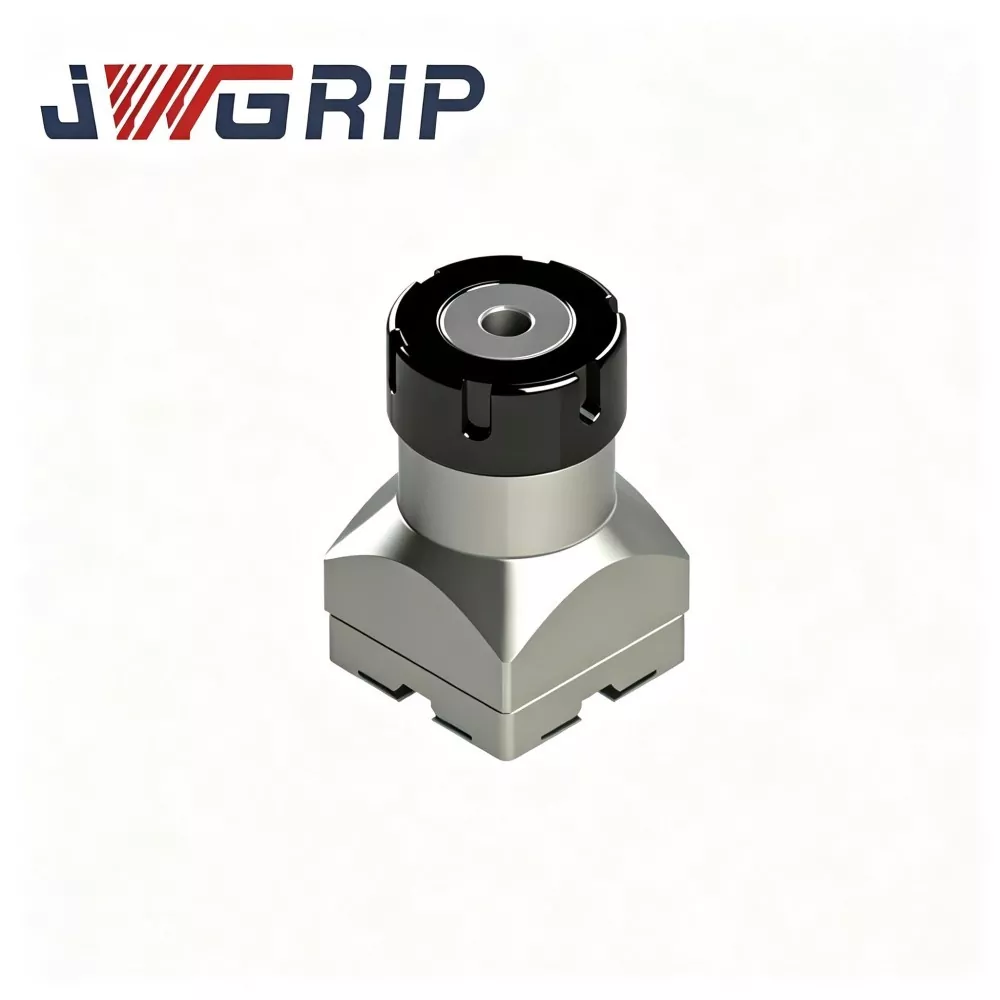
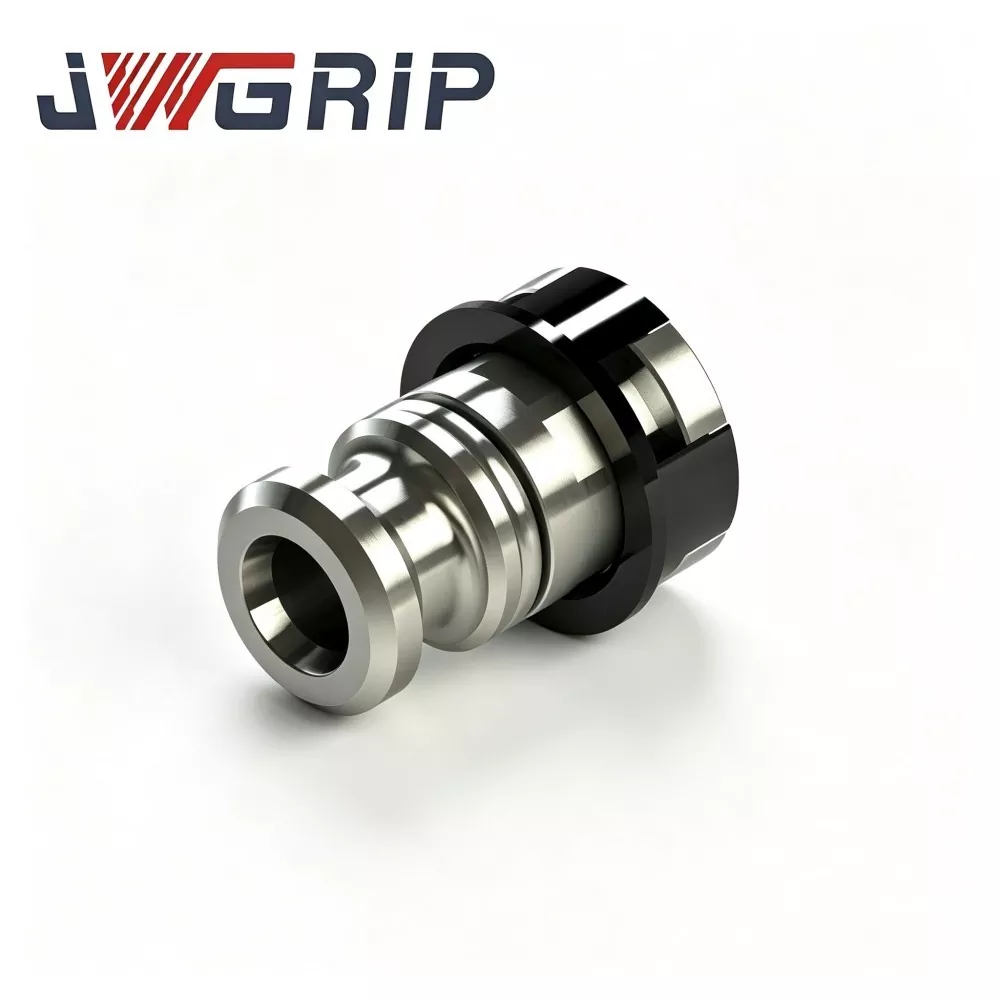
คอลเลท ER32 ชนิด R สำหรับที่จับอิเล็กโทรด EDM
JWGRIP เป็นผู้ผลิตและผู้จำหน่าย Collet R-Type ER32 สำหรับที่จับอิเล็กโทรด EDM ในประเทศจีน โดยจัดหาอุปทานโดยตรงจากโรงงานและบริการดัดแปลง OEM ที่ครบถ้วนสำหรับองค์กรผลิตแม่พิมพ์ EDM sinker ทั่วโลก เป็นอุปกรณ์เสริมในการจับยึดแบบยืดหยุ่นเฉพาะ EDM ประสิทธิภาพสูงที่ได้รับการปรับแต่งเป็นพิเศษสำหรับสภาพการทำงานของการกัดเซาะด้วยประกายไฟ การรวมโครงสร้างสมดุลแรงชนิด R ที่ได้รับการปรับปรุงและประสิทธิภาพการจับยึดแบบยืดหยุ่นที่มีความแม่นยำสูงไว้ในหน่วยเดียว จะช่วยแก้ไขข้อบกพร่องทั่วไปของปลอกรัดทั่วไปทั่วไป เช่น ความเค้นที่ไม่สม่ำเสมอและการลดทอนความแม่นยำที่ง่ายดาย
คอลเล็ต ER32 R-Type ขั้นสูงนี้ทำจากวัสดุเหล็กสปริงเกรดสูงระดับพรีเมียม ผ่านกระบวนการกลึงที่มีความแม่นยำหลายระดับ การเจาะรูภายใน และการบำบัดความร้อนแบบคลายความเค้นแบบวงจรโดยสมบูรณ์ โดยมีคุณสมบัติการรักษาแรงจับยึดที่มั่นคง ความแม่นยำของความกลมที่ยอดเยี่ยม และความต้านทานความล้าแบบยืดหยุ่นที่เชื่อถือได้ภายใต้การกระแทกแบบปล่อยพัลส์ EDM อย่างต่อเนื่องในระยะยาว โปรไฟล์โครงสร้างประเภท R ที่ได้รับการปรับปรุงให้เหมาะสมที่สุดทำให้มีการส่งแรงที่สม่ำเสมอบนพื้นผิวรูด้านใน ช่วยลดข้อผิดพลาดการเบี่ยงเบนหนีศูนย์ของอิเล็กโทรดในระหว่างการจับยึดได้อย่างมีประสิทธิภาพ สามารถใช้ได้กับอิเล็กโทรดทองแดง กราไฟท์ และทองแดง-ทังสเตน เหมาะอย่างยิ่งสำหรับสถานการณ์การตัดเฉือนที่มีความแม่นยำในโพรงแม่พิมพ์ในระยะยาว
แตกต่างจากปลอกรัดทั่วไปที่มีแนวโน้มที่จะเกิดการบิดเบี้ยวของความกลมและการลดทอนแรงจับยึดหลังจากรอบการเปิดและปิดซ้ำๆ ปลอกรัด R-Type ER32 สำหรับตัวจับอิเล็กโทรด EDM จะช่วยหลีกเลี่ยงการเลื่อนหลุดของอิเล็กโทรดขนาดเล็ก ความไม่สมดุลของช่องว่างประกายไฟ และการเบี่ยงเบนมิติของโพรงแม่พิมพ์ ด้วยการรองรับการจ่ายเฉพาะจุดมาตรฐานและการปรับเปลี่ยนพิกัดความเผื่อของรูด้านใน พารามิเตอร์ร่อง และการตกแต่งพื้นผิวแบบกำหนดเอง จึงมอบโซลูชันการจับยึดที่มีความเสถียร มีความแม่นยำสูง และทนทานสำหรับเวิร์กช็อปการประมวลผล EDM แม่พิมพ์ที่มีความแม่นยำสมัยใหม่
คะแนนความเจ็บปวดในการผลิต
ในการผลิตแม่พิมพ์ sinker-EDM ในแต่ละวัน ปลอกรัด ER ทั่วไปที่มีจำหน่ายทั่วไปจะสร้างความปวดหัวที่พบบ่อยหลายประการในการผลิต:
ขั้นตอนการทำงานด้านวัตถุดิบและการตัดโดยใช้ความร้อนที่ง่ายขึ้น ทำให้เกิดการบิดเบี้ยวของความกลมและการลดทอนแรงจับยึดหลังจากรอบเปิด-ปิดแบบยืดหยุ่นบ่อยครั้ง
ภายใต้ผลกระทบจากการคายประจุพัลส์อย่างต่อเนื่อง อิเล็กโทรดจะทำให้เกิดการเคลื่อนตัวแบบไมโครสลิปและการเบี่ยงเบนหนีศูนย์ ช่องว่างของประกายไฟไม่สม่ำเสมอ ส่งผลให้พื้นผิวของโพรงไม่สอดคล้องกัน การเบี่ยงเบนมิติ และความเสี่ยงต่อการเกิดเศษสำหรับอิเล็กโทรดแม่พิมพ์ที่มีมูลค่าสูง
JWGRIP เพิ่มประสิทธิภาพ Collet R-Type ER32 โดยกำหนดเป้าหมายจุดปวดที่กล่าวถึงข้างต้น:
1. วัตถุดิบเหล็กสปริงเกรดสูงบวกกับการบำบัดความร้อนแบบลดความเครียดหลายรอบ ช่วยลดความเครียดตกค้างภายในที่เกิดจากการกลึงและการลับคม ป้องกันการเสียรูปถาวรในงานวงจรยืดหยุ่นในระยะยาว
2. การออกแบบรูปทรง R-type ที่ได้รับการปรับปรุงให้กระจายแรงจับยึดอย่างสม่ำเสมอทั่วทั้งพื้นผิวรูใน มันทำงานได้อย่างเสถียรสำหรับอิเล็กโทรดทองแดง-ทังสเตนที่มีความหนาแน่นสูง กราไฟท์เปราะ ทองแดงอ่อน และเปราะ
3. จับคู่ตัวจับยึดอิเล็กโทรด ER32 กระแสหลักที่มีอยู่ เพื่อหลีกเลี่ยงการลงทุนต่ออายุฟิกซ์เจอร์มากเกินไป
4. ข้อกำหนดมาตรฐานมีอยู่ในสต็อก การดัดแปลงแบบ OEM สำหรับความทนทานต่อรูด้านใน โครงสร้างร่อง และการปรับสภาพพื้นผิวมีไว้สำหรับอิเล็กโทรดที่มีเส้นผ่านศูนย์กลางพิเศษและสภาพการทำงานที่สมบุกสมบัน
5. ลดความเสี่ยงการเลื่อนหลุดของอิเล็กโทรดและการเบี่ยงเบนหนีศูนย์อย่างมีประสิทธิภาพ รักษาสถานะช่องว่างประกายไฟให้คงที่ในระหว่างงานตัดเฉือนคาวิตี้ที่ใช้เวลานาน

คุณสมบัติโครงสร้าง
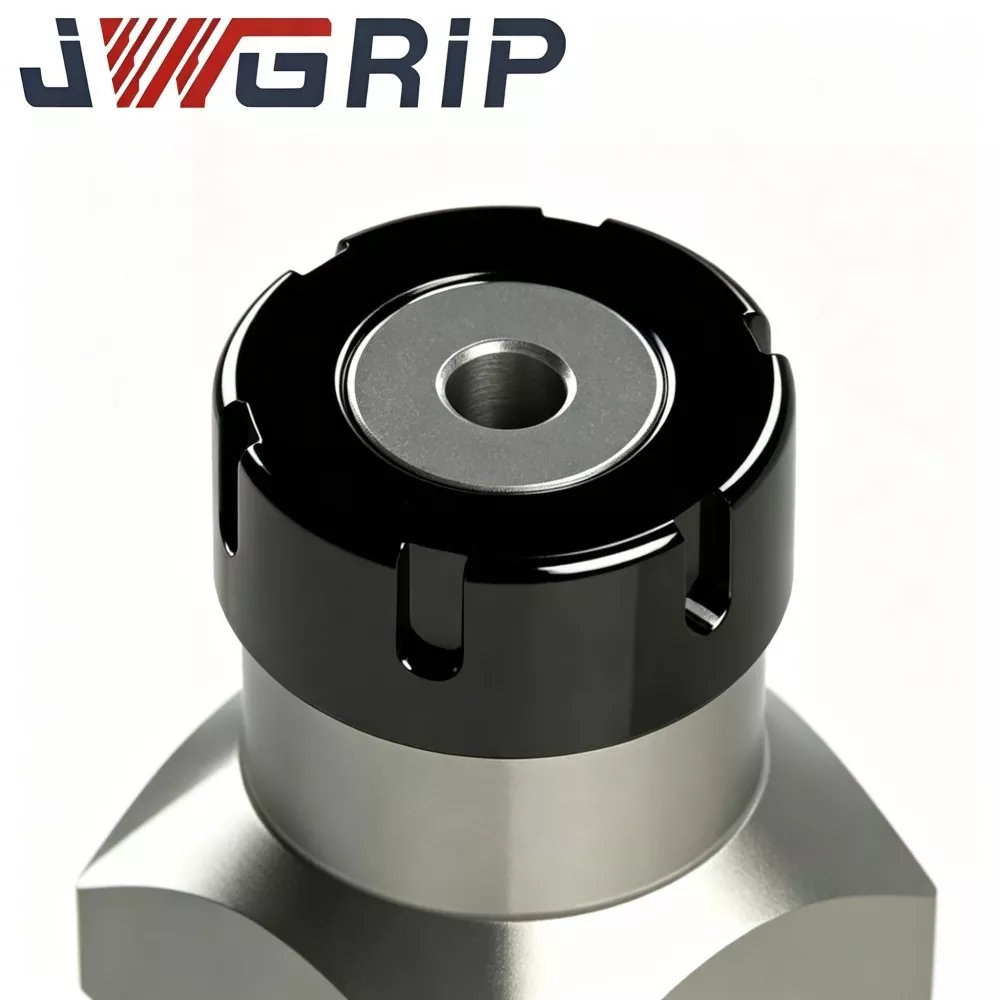
JWGRIP R-Type ER32 Collet สำหรับตัวจับอิเล็กโทรด EDM เป็นส่วนประกอบในการจับยึดแบบยืดหยุ่นที่มีความแม่นยำสูง ซึ่งออกแบบทางวิศวกรรมมาโดยเฉพาะสำหรับชุดตัวจับอิเล็กโทรด EDM แบบ sinker-EDM:
1. ติดตั้งอยู่ภายในน็อตตัวยึด ER32 และตัวหลักของตัวยึด เมื่อน็อตตัวยึดถูกขันให้แน่น จะมีแรงบีบตามเส้นรอบวงสม่ำเสมอเพื่อล็อคอิเล็กโทรดก้านกลมให้อยู่ในตำแหน่งที่กำหนดไว้ล่วงหน้า
2. ปลอกรัด ER32 อเนกประสงค์แบบทั่วไปเดิมได้รับการออกแบบมาสำหรับสปินเดิลการกัด CNC ไม่ได้รับการปรับให้เหมาะสมสำหรับสภาวะเฉพาะของ EDM: การสั่นของพัลส์อย่างต่อเนื่อง การกระเด็นของของเหลวไดอิเล็กทริก และการเปลี่ยนอิเล็กโทรดบ่อยครั้ง
3. เค้าโครงร่องร่องแบบ R-type ที่ได้รับการปรับปรุงใหม่จะกระจายความเค้นยืดหยุ่นทั่วทั้งตัวปลอกรัด ลดความเข้มข้นของความเค้นเฉพาะที่ และปรับปรุงประสิทธิภาพการกู้คืนความยืดหยุ่นหลังจากรอบเปิด-ปิดซ้ำหลายครั้ง โดยรักษาการเบี่ยงเบนหนีศูนย์ต่ำภายใต้การดำเนินการ EDM อย่างต่อเนื่อง
ขอบเขตการใช้งาน: เป็นวัสดุสิ้นเปลืองหลักสำหรับแม่พิมพ์ฉีดพลาสติก แม่พิมพ์หล่อ แม่พิมพ์ปั๊มขึ้นรูปด้วยความแม่นยำ แม่พิมพ์ชิ้นส่วนทางการแพทย์ และเวิร์คช็อปแม่พิมพ์ส่วนประกอบทางแสง โดยจับยึดอิเล็กโทรด EDM ทองแดง ก้านกลม กราไฟท์ และทองแดง-ทังสเตน การติดตั้งแบบหล่นลงโดยตรงโดยไม่มีการเปลี่ยนแปลงทางกลเพิ่มเติม รองรับการปรับเปลี่ยนตามการวาดแบบของ OEM สำหรับขนาดก้านอิเล็กโทรดที่ไม่ได้มาตรฐาน
ประสิทธิภาพทางเทคนิคที่สำคัญ
1. โครงสร้างการกระจายร่องสลิตร่องชนิด R ที่ได้รับการปรับปรุงให้เหมาะสม เมื่อเปรียบเทียบกับปลอกรัด ER32 ทั่วไป การจัดวางเค้าโครงร่องร่องสลิตชนิด R ชนิด R ใหม่จะทำให้การกระจายความเค้นยืดหยุ่นสมดุลกัน ในระหว่างการจับยึดที่ด้ามอิเล็กโทรด แต่ละส่วนจะสร้างแรงบีบที่เป็นเนื้อเดียวกัน หลีกเลี่ยงการเสียรูปของด้ามอิเล็กโทรดเฉพาะที่ และยับยั้งการเบี่ยงเบนหนีศูนย์ของชุดจับยึดอิเล็กโทรดทั้งหมด
2. วัตถุดิบเหล็กสปริงที่คัดสรรมาอย่างดี ใช้เหล็กสปริงพิเศษแทนเหล็กกล้าคาร์บอนธรรมดา หลังจากการชุบแข็ง การแบ่งเบาบรรเทา และวงจรความร้อนบรรเทาความเครียดแบบหลายขั้นตอนที่แม่นยำ มันจะรักษาความยืดหยุ่นที่มั่นคงหลังจากรอบการปล่อยแคลมป์หลายร้อยรอบ และต้านทานการเสียรูปถาวรของพลาสติก
3. Craft Honing Craft รูในที่มีความแม่นยำสูง รูหนีบด้านในผ่านการขัดละเอียด ความกลมของรูในและความเรียบของพื้นผิวที่ดีเยี่ยมช่วยลดรอยเสียดสีบนด้ามอิเล็กโทรดในระหว่างการสลับซ้ำ และป้องกันการสะสมของอนุภาคขนาดเล็กซึ่งจะทำให้การเบี่ยงเบนของตำแหน่งแย่ลง
4. ความต้านทานการกัดกร่อนของของเหลวไดอิเล็กทริกที่ดี การรักษาพื้นผิวป้องกันการกัดกร่อนแบบพิเศษช่วยชะลอการกัดกร่อนของสารเคมีจากการสัมผัสกับของเหลวอิเล็กทริก EDM ในระยะยาว ช่วยลดความเสี่ยงการเกิดสนิมภายในสภาพแวดล้อมถัง EDM ที่มีความชื้น และยืดอายุการใช้งาน
5. ความเข้ากันได้กว้างกับตัวจับยึด EDM ER32 มาตรฐาน เป็นไปตามมาตรฐานมิติภายนอก ER32 พื้นฐาน ซึ่งเหมาะกับตัวตัวยึดอิเล็กโทรด EDM รูปแบบ ER32 เชิงพาณิชย์ส่วนใหญ่และน็อตยึด ผู้ใช้ไม่จำเป็นต้องเปลี่ยนฮาร์ดแวร์ตัวจับยึดที่มีอยู่
6. ข้อมูลจำเพาะเส้นผ่านศูนย์กลางแคลมป์มาตรฐานที่ยืดหยุ่นจากโรงงานโดยตรงและการปรับแต่ง OEM ครอบคลุมขนาดก้านอิเล็กโทรดหลัก OEM สามารถปรับความทนทานต่อรูเจาะด้านใน ความลึกของร่องสลิต การปรับแต่งมิติภายนอก และการรักษาพื้นผิวตามแบบของลูกค้าหรือตัวอย่างทางกายภาพ
7. ความสม่ำเสมอในแต่ละชุดที่เชื่อถือได้ ทุกล็อตการผลิตมีการตรวจสอบการสุ่มตัวอย่างหลายรายการ มิติข้อมูลหลัก การเบี่ยงเบนหนีศูนย์ของแคลมป์ และข้อมูลความแข็งจะถูกบันทึกไว้ในไฟล์การตรวจสอบแบบแบตช์ ซึ่งรับประกันประสิทธิภาพที่มั่นคงสำหรับองค์กรที่ผลิตแม่พิมพ์ที่ซื้อปริมาณมาก
ขั้นตอนการผลิตที่สมบูรณ์
คอลเล็ต JWGRIP R-Type ER32 ทุกชุดปฏิบัติตามขั้นตอนการผลิตแบบเต็มขั้นตอนที่ได้รับการควบคุมอย่างเข้มงวด:
① การตรวจสอบวัตถุดิบขาเข้า
② การกลึง CNC อย่างแม่นยำสำหรับรูปร่างภายนอก
3 การกัดร่องร่อง
④ การเจาะรูด้านในที่มีความแม่นยำสูง
⑤ การอบชุบด้วยความร้อนแบบหลายขั้นตอน (การชุบ การให้ความร้อน การบรรเทาความเครียด)
⑥ การขัดละเอียดรูด้านใน
⑦ การลบคมและการตกแต่งขอบ
⑧ การรักษาพื้นผิวป้องกันการกัดกร่อน
⑨ การทดสอบประสิทธิภาพหลายมิติ
⑩ การคัดแยกเป็นชุดและคลังสินค้าสินค้าสำเร็จรูป
ข้อมูลจำเพาะการควบคุมคุณภาพ
การผลิตดำเนินการภายใต้มาตรฐานระบบการจัดการคุณภาพ ISO 9001
รายการทดสอบหลัก: การวัดขนาด การตรวจสอบความแข็ง การตรวจจับการเบี่ยงเบนหนีศูนย์ของแคลมป์ การทดสอบจำลองความล้าแบบยืดหยุ่น
เครื่องมือวัดทั้งหมดได้รับการสอบเทียบทางมาตรวิทยาเป็นระยะเพื่อรักษาความถูกต้องของผลการทดสอบและความสามารถในการทำซ้ำ
รายงานการตรวจสอบชุดงานจะถูกจัดเก็บถาวรสำหรับแต่ละล็อต สามารถจัดหาใบรับรองวัสดุและบันทึกการทดสอบของบุคคลที่สามบางส่วนได้ตามคำขอของลูกค้า
คำแนะนำในการใช้งานและการจัดเก็บ:
เก็บปลอกรัดไว้ในช่องกล่องเครื่องมือป้องกันการชนที่แยกจากกัน เก็บให้ห่างจากความชื้น เศษโลหะ และรอยขีดข่วนอย่างหนักก่อนการติดตั้ง ทำความสะอาดรูด้านในอย่างละเอียดก่อนการติดตั้งแต่ละครั้ง เศษหรือของเหลวที่เป็นฉนวนภายในรูจะลดความแม่นยำในการจับยึดลงอย่างมาก
เหตุใดจึงเลือก JWGRIP
1. ทีมวิศวกรรมพื้นหลังเครื่องมือ R&D ที่เชี่ยวชาญด้าน EDM สะสมประสบการณ์มากมายในการพัฒนาอุปกรณ์เสริมแคลมป์ sinker-EDM เราไม่เพียงแค่คัดลอกการออกแบบปลอกรัดประเภทงานกัดเท่านั้น การปรับปรุงประสิทธิภาพผลิตภัณฑ์ได้รับผลตอบรับจากช่างแม่พิมพ์ระดับแนวหน้าจำนวนมาก
2. การคัดกรองประสิทธิภาพทั้งชุดก่อนการจัดส่ง คู่แข่งหลายรายทำการตรวจสอบเฉพาะจุดเท่านั้น คอลเล็ต JWGRIP R-Type ER32 ที่ทำเสร็จแล้วทุกอันผ่านการตรวจจับการเบี่ยงเบนหนีศูนย์ของแคลมป์ก่อนส่งมอบเพื่อกรองยูนิตที่ไม่เป็นไปตามข้อกำหนด
3. อุปทานโดยตรงจากโรงงานที่มีความเสถียรและสินค้ามาตรฐานกระบวนการ OEM ที่ครบกำหนดจะรักษาการส่งมอบที่มั่นคง สำหรับคำสั่งซื้อที่มีการปรับเปลี่ยนขนาดหรือความต้องการพื้นผิวพิเศษ ทีมวิศวกรจะตรวจสอบแบบร่างของ OEM ภายใน 12 วันทำการ และให้ข้อเสนอแนะเกี่ยวกับความเป็นไปได้ เวลานำมาตรฐาน: 10-15 วันทำการ; ระยะเวลารอคอยของ OEM ได้รับการยืนยันตามความซับซ้อนในการวาด
4. การสนับสนุนทางเทคนิคโดยมืออาชีพที่เน้นการใช้งาน เมื่อลูกค้าพบกับการจับยึดที่ผิดปกติ การหมดแรงมากเกินไป และปัญหาการประกอบอื่นๆ ที่ไซต์งาน ทีมสนับสนุนด้านเทคนิคจะให้คำแนะนำในการติดตั้งที่ใช้งานได้จริงและการแก้ไขปัญหาตามประสบการณ์จริงของเวิร์กช็อป EDM
5. กลไกการตรวจสอบย้อนกลับแบทช์ที่สมบูรณ์ แต่ละล็อตการผลิตมีการทำเครื่องหมายแบทช์แยกกัน หากเกิดปัญหาที่เกี่ยวข้องกับการตัดเฉือนโดยไม่คาดคิด พารามิเตอร์การผลิตดั้งเดิมและบันทึกการตรวจสอบสามารถเรียกดูได้อย่างรวดเร็วสำหรับการวิเคราะห์ทางเทคนิคที่สาเหตุที่แท้จริง
คำถามที่พบบ่อย
คำถามที่ 1: คอลเล็ต JWGRIP R-Type ER32 สามารถรับรู้การรันเอาท์เป็นศูนย์หลังการติดตั้งได้หรือไม่
A1: การเบี่ยงเบนหนีศูนย์ไม่สามารถบรรลุได้ด้วยชุดปลอกรัดแบบยืดหยุ่นใดๆ ภายใต้เงื่อนไขการทดสอบมาตรฐานพร้อมที่จับที่ตรงกันและแถบทดสอบที่ผ่านการรับรอง การเบี่ยงเบนหนีศูนย์ที่ประกอบจะถูกควบคุม ≤0.003 มม. การเบี่ยงเบนหนีศูนย์รวมที่เกิดขึ้นจริงจากการติดตั้งเครื่องจักรยังได้รับผลกระทบจากความกลมของด้ามอิเล็กโทรด สภาพพื้นผิว แรงบิดขันน็อต และการสึกหรอของตัวด้ามจับ รักษาส่วนประกอบการผสมพันธุ์ให้อยู่ในสภาพที่ดีเพื่อความแม่นยำในการจับยึดที่ดีที่สุด
คำถามที่ 2: คอลเลทนี้เหมาะสำหรับอิเล็กโทรดกราไฟท์เส้นผ่านศูนย์กลางขนาดใหญ่น้ำหนักหนักหรือไม่
A2: คอลเล็ต ER32 ชนิด R สำหรับหัวจับอิเล็กโทรด EDM รองรับการจับยึดอิเล็กโทรดกราไฟท์ สำหรับอิเล็กโทรดกราไฟท์หนักขนาดใหญ่ ให้ประเมินโหลดของสปินเดิลและแรงบิดในการขัน น้ำหนักที่มากเกินไปหรือการขันแน่นเกินไปจะช่วยเร่งการเสื่อมสภาพของคอลเล็ตและทำให้อายุการใช้งานสั้นลง จับคู่น้ำหนักอิเล็กโทรดกับความสามารถในการจับยึดคอลเล็ตในการผลิตจริง
คำถามที่ 3: คุณสามารถสร้าง OEM ได้หรือไม่เมื่อพารามิเตอร์เส้นผ่านศูนย์กลางภายในหรือร่องร่องแตกต่างจาก ER32 มาตรฐาน
A3: ใช่. โปรดจัดเตรียมภาพวาดทางเทคนิคหรือตัวอย่างทางกายภาพที่สมบูรณ์ ทำเครื่องหมายมิติของการจับยึด พิกัดความเผื่อ ข้อมูลจำเพาะของร่องสลิต เป้าหมายความแข็ง และข้อกำหนดในการรักษาพื้นผิว ฝ่ายวิศวกรรมจะประเมินความสามารถในการผลิตและออกใบเสนอราคาอย่างเป็นทางการ
คำถามที่ 4: สินค้าใดบ้างที่ได้รับการคุ้มครองภายใต้การรับประกัน
A4: นี่คือเครื่องมือสิ้นเปลืองที่มีความแม่นยำสูง การรับประกันใช้กับข้อบกพร่องที่เกิดจากการผลิต เช่น การหมดมาตรฐาน ณ เวลาที่จัดส่ง ความเสียหายที่เกิดจากรอยขีดข่วน การหนีบเกิน แรงบิดที่ไม่เหมาะสม การติดชิป และการสึกหรอจากการใช้งานจริงในระยะยาว จะไม่รวมอยู่ในการรับประกัน
คู่มือการเลือกคอลเลทและคำแนะนำการใช้งานเวิร์คช็อปรายวัน
1. เลือกเส้นผ่านศูนย์กลางการจับยึดที่กำหนดให้ใกล้กับขนาดก้านอิเล็กโทรดจริงมากที่สุด อย่าใช้คอลเล็ตอันเดียวสำหรับช่วงขนาดที่กว้างเกินไป ช่องว่างขนาดใหญ่ทำให้เกิดแรงกดในการจับยึดที่ไม่สม่ำเสมอและค่าการเบี่ยงเบนหนีศูนย์ที่สูงขึ้น
2. ก่อนการผลิตแม่พิมพ์อย่างเป็นทางการ ให้ทำความสะอาดรูด้านในของปลอกรัด ช่องน็อตตัวจับยึด และพื้นผิวก้านอิเล็กโทรดให้สะอาดหมดจด เพื่อขจัดเศษโลหะและของเหลวที่เป็นฉนวน
3. หลังจากประกอบแล้ว ให้ทำการตรวจสอบการหนีศูนย์โดยใช้ตัวบ่งชี้การหมุนก่อนดำเนินการกัดเซาะประกายไฟ การตรวจสอบล่วงหน้านี้ช่วยลดความเสี่ยงของเศษจากโพรงแม่พิมพ์ที่เกิดจากการเบี่ยงเบนของส่วนประกอบในการจับยึดได้อย่างมาก
4. สำหรับโรงผลิตแม่พิมพ์ที่มีเครื่องจักรหลายเครื่อง ให้เตรียมปลอกรัดหลายอันตามขนาดก้านอิเล็กโทรดที่ใช้บ่อย ทิ้งปลอกรัดที่สึกหรออย่างหนัก เปลี่ยนทันทีหากสังเกตเห็นการอ่อนตัวของความยืดหยุ่น การเสียรูปถาวร หรือรอยแตกที่พื้นผิวในระหว่างการตรวจสอบตามปกติ แม้ว่าอายุการใช้งานจะไม่ถึงตามทฤษฎีก็ตาม
5. ใช้การจัดเก็บแบบแยกประเภทและตรวจสอบสภาพเป็นประจำสำหรับสต็อคคอลเล็ต เพื่อรักษาความสม่ำเสมอในการตัดเฉือน EDM ที่เสถียรสำหรับโครงการการผลิตแบบอนุกรมในระยะยาว
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร