ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






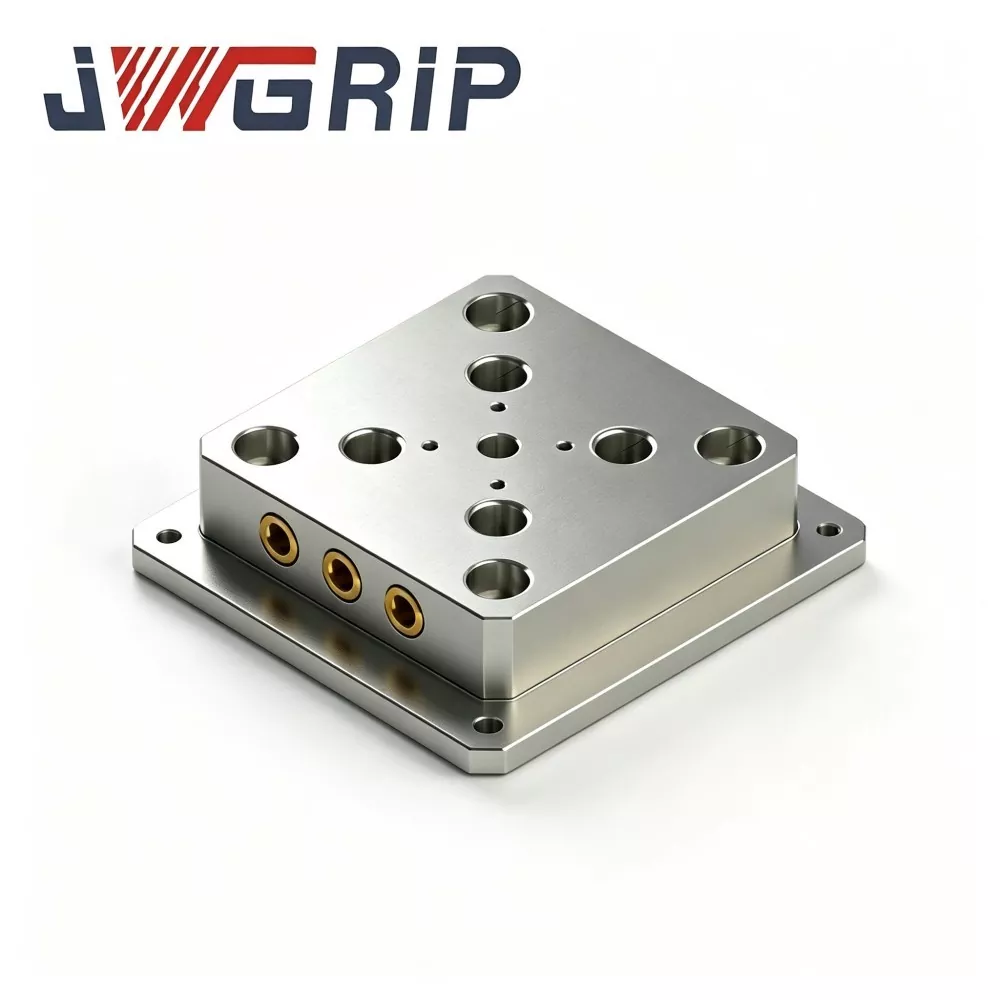
52 แผ่นฟิกซ์เจอร์แบบเปลี่ยนด่วนสำหรับงาน CNC
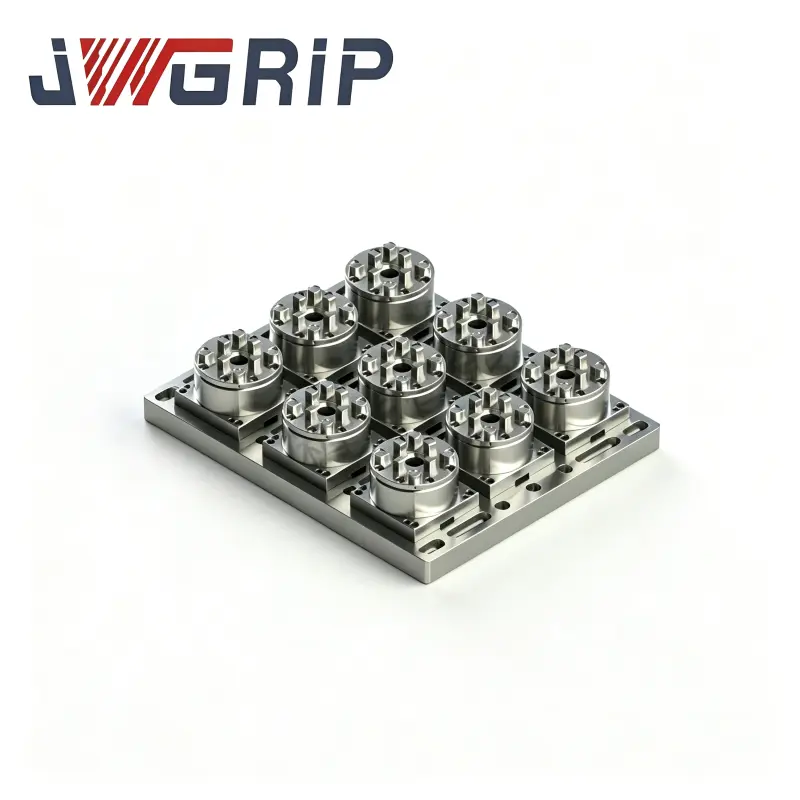
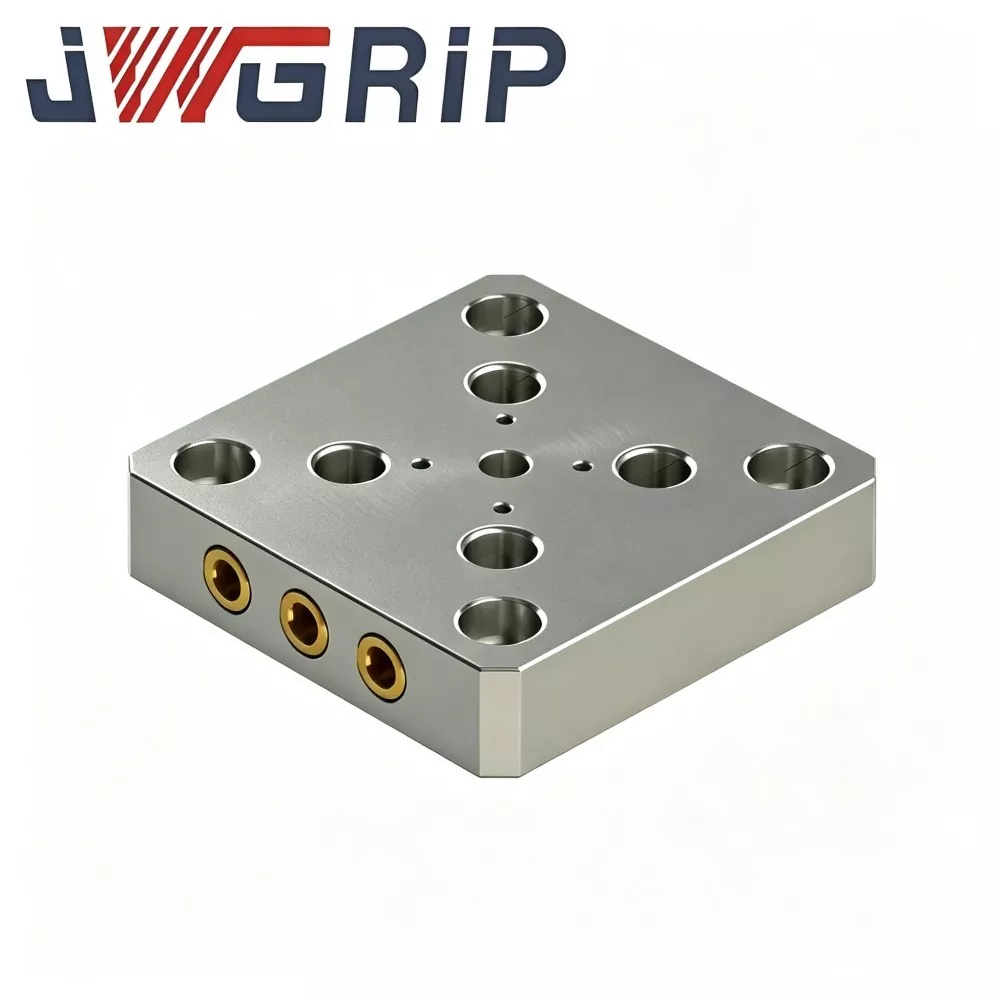
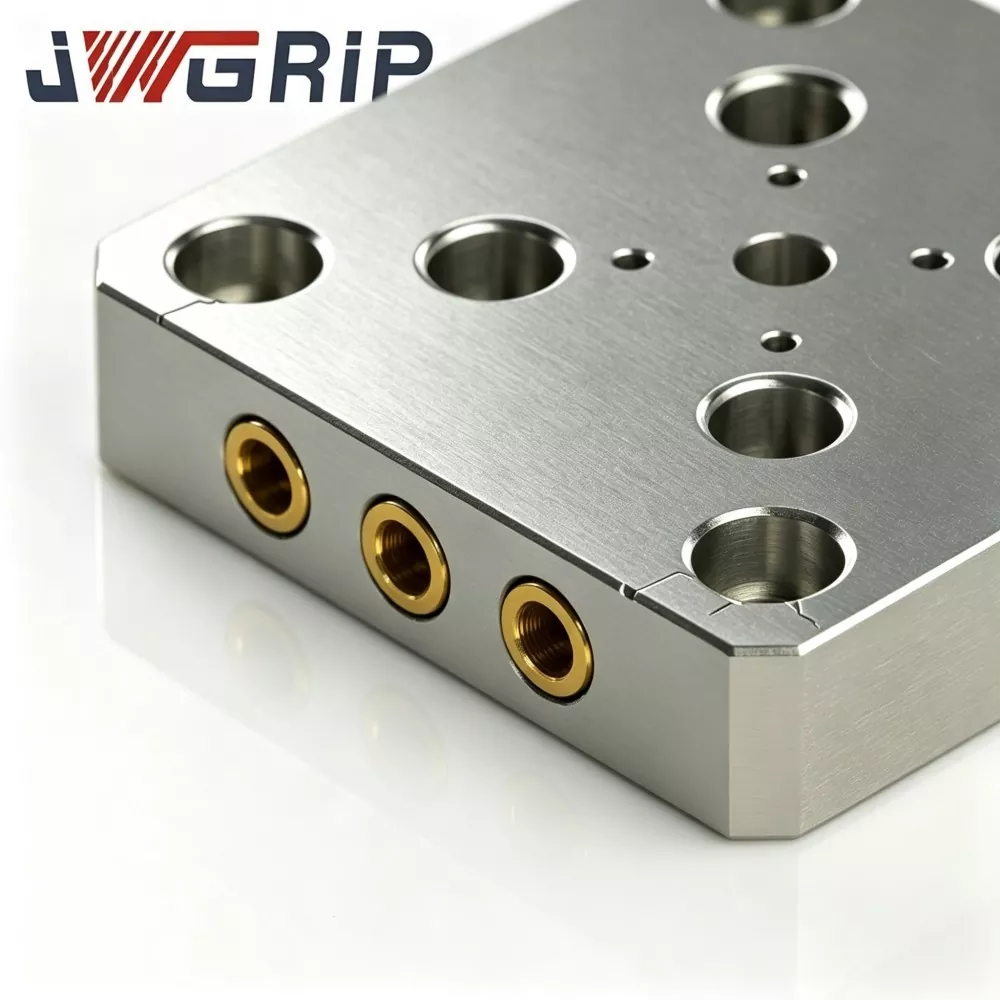
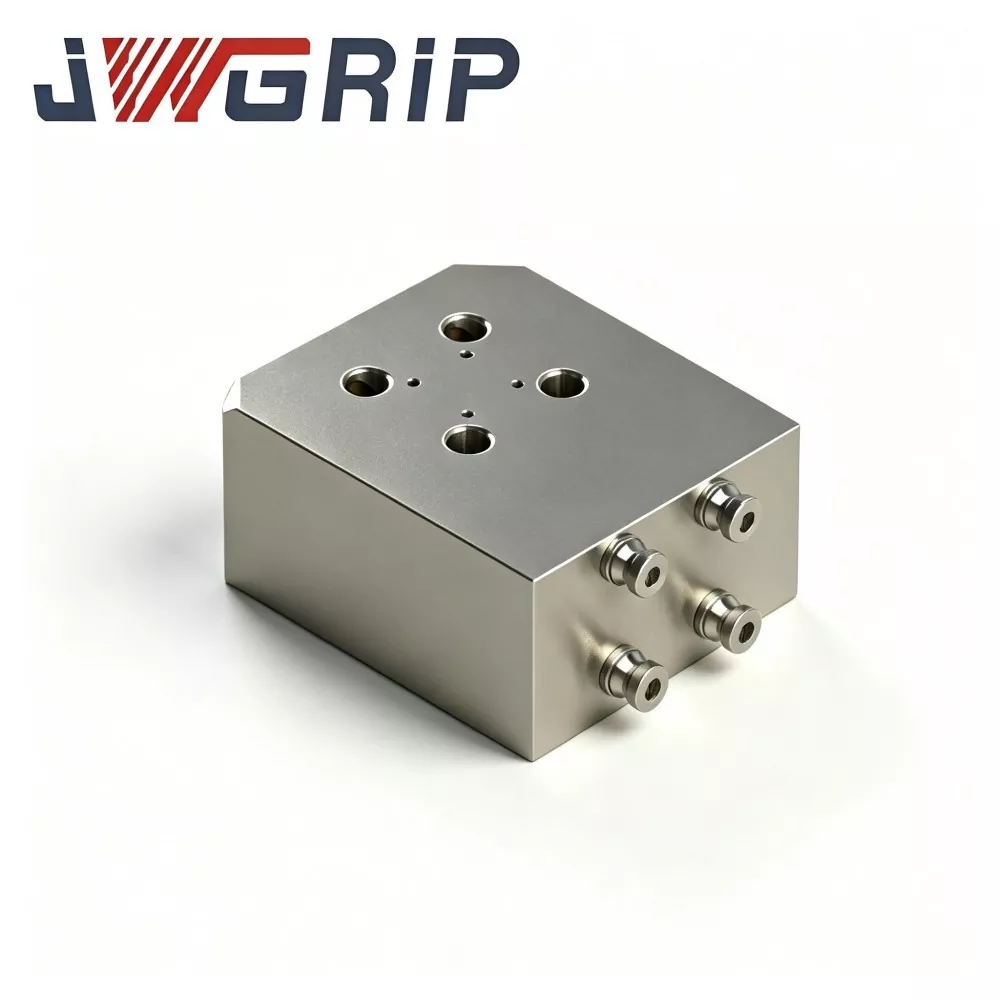
JWGRIP เป็นผู้ผลิตและผู้จำหน่ายแผ่นฟิกซ์เจอร์เปลี่ยนด่วน 52 ชิ้นจากโรงงานโดยตรงและกำหนดเองสำหรับงาน CNC ในประเทศจีน เป็นส่วนประกอบเครื่องมือด้านบนแบบบูรณาการที่มีประสิทธิภาพสูง ได้รับการออกแบบและจับคู่โดยเฉพาะสำหรับระบบการกำหนดตำแหน่งจุดศูนย์ซีรีส์ 52 ในงาน CNC โดยผสานรวมแพลตฟอร์มแบริ่งฟิกซ์เจอร์ ข้อมูลการติดตั้งแบบดึงสตั๊ด และโครงสร้างการวางตำแหน่งชิ้นงานเสริมไว้ในหน่วยเดียว ทำให้สามารถสลับฟิกซ์เจอร์ได้อย่างรวดเร็วสำหรับงานตัดเฉือน CNC แบบหลายตัวแปรและแบบชุดแปรผัน ขณะเดียวกันก็กำจัดการสอบเทียบ Datum ซ้ำๆ และการผสมผสานเครื่องมือแบบเปลี่ยนผ่านที่กระจัดกระจาย
แผ่นฟิกซ์เจอร์แบบเปลี่ยนด่วน 52 อันขั้นสูงนี้ใช้อลูมิเนียมหล่อความหนาแน่นสูงหรือวัสดุเหล็กที่มีความแข็งแรงสูงที่เลือกตามเกรดการรับน้ำหนักจริง ประมวลผลผ่านการบำบัดริ้วรอยเพื่อบรรเทาความเค้นแบบผสม การกัดที่แม่นยำแบบหลายรอบ และการเจียรพื้นผิวที่มีความแม่นยำสูงเป็นพิเศษ แตกต่างจากฟิกซ์เจอร์เพลทที่ไม่ผ่านการบำบัดทั่วไป โดยจะปลดปล่อยความเค้นตกค้างภายในได้อย่างสมบูรณ์ และยับยั้งการเสียรูปของความเรียบได้อย่างมีประสิทธิภาพภายใต้ความเค้นในการจับยึดแบบสลับระยะยาวในการผลิตเป็นชุดที่มีความถี่สูง โดดเด่นด้วยความเรียบที่เสถียรและความแม่นยำของข้อมูลที่ยาวนานหลังจากรอบการเปลี่ยนแปลงอย่างรวดเร็วซ้ำๆ แผ่นฟิกซ์เจอร์ที่ทนทานนี้เป็นไปตามมาตรฐานความปลอดภัยของเครื่องจักรอุตสาหกรรม CE โดยสมบูรณ์
ทุกแบทช์ผ่านการทดสอบองค์ประกอบของวัตถุดิบอย่างเข้มงวด การตัดเฉือนที่มีความแม่นยำหลายกระบวนการ การตรวจสอบความเรียบและความทนทานต่อตำแหน่ง และการตรวจสอบสลับวงจรจำลอง 52 Quick Change Fixture Plate สำหรับ CNC Workholding สามารถนำมาใช้กันอย่างแพร่หลายกับการกำหนดค่าเครื่องมือเวิร์กสเตชัน CNC แบบใหม่ และการเปลี่ยนฟิกซ์เจอร์เพลทเก่าที่มีรูปร่างผิดปกติและหลุดลอยไปตามข้อมูลในสายการผลิต ด้วยการรองรับการจัดหาสต็อกมาตรฐานและการเพิ่มประสิทธิภาพที่กำหนดเองของขนาดโครงร่าง โครงร่างรู เกรดวัสดุ และการเคลือบอโนไดซ์พื้นผิว ทำให้โซลูชันนี้มอบโซลูชันเครื่องมือที่เปลี่ยนแปลงอย่างรวดเร็วที่มีความเสถียร มีความแม่นยำสูง และยืดหยุ่นสำหรับโรงงานแปรรูป CNC ทั่วโลก ผู้ประกอบฟิกซ์เจอร์ และแผนกวิศวกรรมเครื่องมือ
การวางตำแหน่งหน้าที่
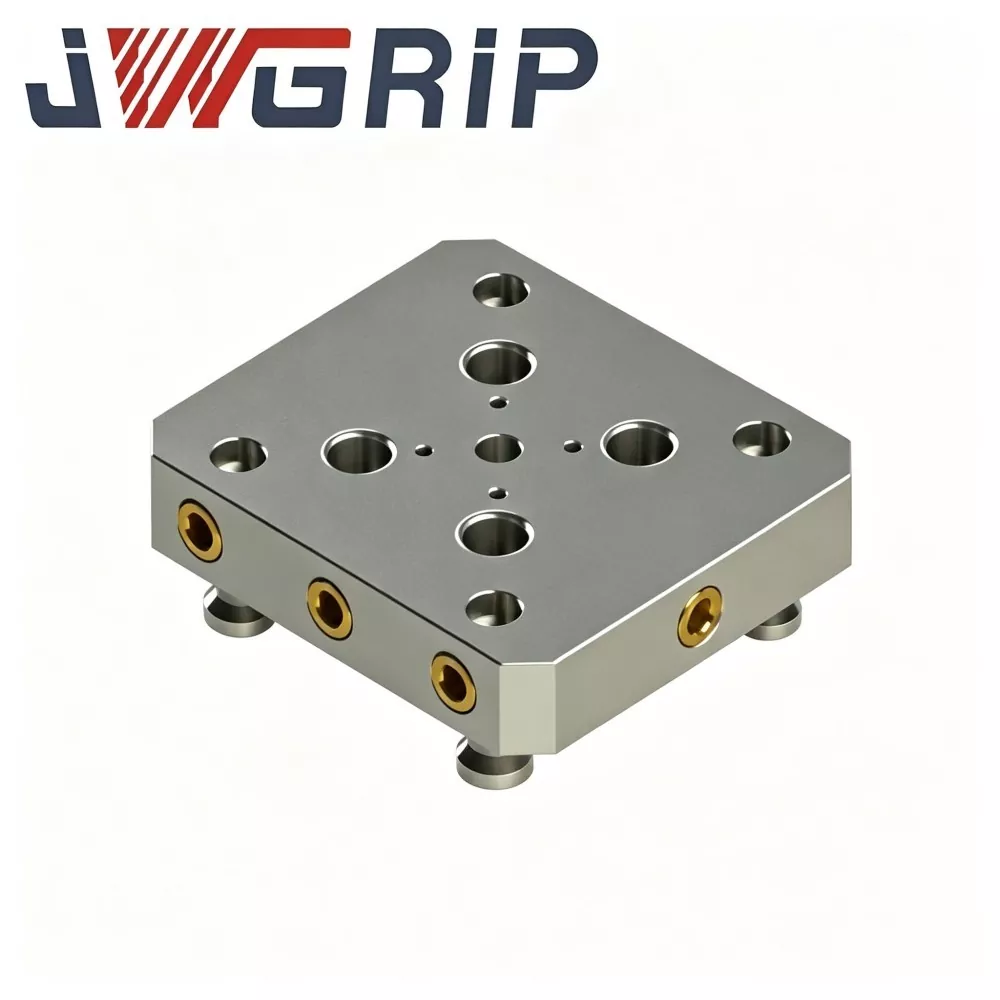
เทคโนโลยีฟิกซ์เจอร์แบบจุดศูนย์ช่วยลดเวลาการเปลี่ยนฟิกซ์เจอร์สำหรับงาน CNC หลายตัวแปรได้อย่างมาก และได้กลายเป็นโซลูชันเครื่องมือกระแสหลักสำหรับโรงงานแบบหลายแกนสมัยใหม่ แผ่นฟิกซ์เจอร์แบบเปลี่ยนเร็ว 52 เป็นแท่นเครื่องมือด้านบนที่วางอยู่เหนือหัวจับศูนย์จุดซีรีส์ 52 สตัดแบบดึงที่ติดตั้งไว้ล่วงหน้าใต้เพลตจะยึดปลอกรัดภายใน โดยล็อคทั้งเพลทเข้ากับหัวจับในไม่กี่วินาทีบนจุดอ้างอิงที่มีตำแหน่งซ้ำๆ กัน
จานรับหน้าที่หลักสามประการพร้อมกัน:
1. แท่นแบริ่งส่วนบน: Datum ด้านบนเรียบสำหรับยึดจับยึด อุปกรณ์จับยึดแบบกำหนดเอง หรือการหนีบชิ้นงานโดยตรง
2. ส่วนต่อประสานการติดตั้งแบบดึงสตั๊ด: รูที่เจาะล่วงหน้าและแบบเกลียวที่ด้านล่างค้นหาสตั๊ดดึงในรูปแบบหัวจับศูนย์ 52 จุด
3. ข้อมูลชิ้นงานเสริม: ขอบด้านข้างและรูเดือยพินให้ข้อมูลอ้างอิงตำแหน่งรองสำหรับการโหลดซ้ำ
การเรียงซ้อนความล้มเหลวทั่วไปที่ถูกกระตุ้นโดยแผ่นฟิกซ์เจอร์ที่ไม่อยู่ในเกณฑ์ความคลาดเคลื่อน:
1. การสูญเสียความเรียบของพื้นผิวด้านบน / การบิดเบี้ยว → ค่าเบี่ยงเบนของข้อมูลภายใต้การจับยึด
2. ตำแหน่งรูยึดแบบดึงสตั๊ด → สตัดแบบดึงไม่เข้าไปในปลอกรัดหัวจับอย่างราบรื่นอีกต่อไป
3. การสึกหรอ / บุ๋มของพื้นผิวด้านล่าง → แผ่นวางไม่เท่ากันบนหัวจับ
4. ผลที่ตามมา: การเคลื่อนตำแหน่งซ้ำ แรงจับยึดไม่เสถียร ความผันผวนของขนาดชิ้นส่วนในแบตช์ ความเสี่ยงด้านความปลอดภัยในการตัดความเร็วสูงที่ซ่อนอยู่
แผ่นยึดมาตรฐาน 52 ของ JWGRIP รักษารูปแบบการติดตั้งที่เปลี่ยนได้ด้วยระบบจุดศูนย์ซีรีส์ 52 หลัก เหมาะสำหรับทั้งโปรเจ็กต์เวิร์กสเตชันที่สร้างใหม่และการเปลี่ยนเพลตเก่าที่เลื่อนลอยในสายการผลิตที่ทำงานอยู่ การปรับเปลี่ยนแบบกำหนดเองของ OEM นั้นมีให้สำหรับขนาดโครงร่างที่ไม่ได้มาตรฐาน เค้าโครงรูกริดแบบพิเศษ อัตราการโหลดที่สูงขึ้น และสภาพการทำงานที่ทนต่อการกัดกร่อน รองรับคำสั่งซื้อทดลองชุดเล็กและคำสั่งซื้อจับคู่ปริมาณมากจากลูกค้าทั่วโลก
โครงสร้างและประสิทธิภาพ
JWGRIP 52 Quick Change Fixture Plate for CNC Workholding ประกอบด้วยห้าส่วนการทำงาน ซึ่งแต่ละส่วนมีส่วนทำให้เกิดความแม่นยำในการกำหนดตำแหน่งและความสามารถในการรับน้ำหนักระหว่างรอบการสลับซ้ำ:
1. พื้นผิว Datum ด้านบน (ระนาบการติดตั้งชิ้นงาน)
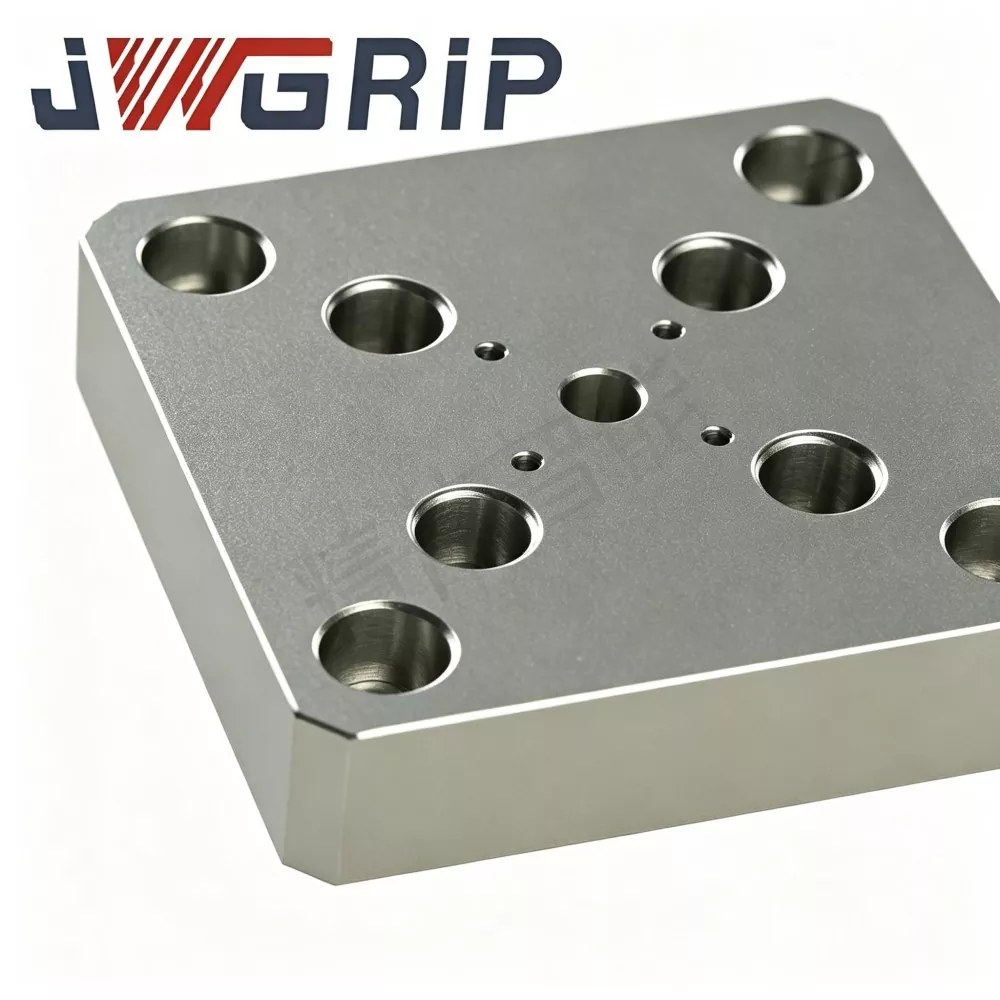
เครื่องบินเรียบกราวด์ที่มีความแม่นยำสูงเป็นพิเศษ เจาะด้วยตารางมาตรฐานของรูเกลียว (และ/หรือรูเดือยพิน) สำหรับการติดตั้งปากกาจับ ปากกาจับแบบอ่อน อุปกรณ์จับยึดแบบกำหนดเอง หรือชิ้นงานโดยตรง ความเรียบและความขนานกับ Datum ด้านล่างคือดัชนีชี้ขาดของความแม่นยำในการตัดเฉือนโดยรวม
2. พื้นผิวด้านล่าง (ระนาบการผสมพันธุ์ของหัวจับ)
พื้นผิวเรียบที่ผลิตด้วยเครื่องจักรอย่างแม่นยำซึ่งวางอยู่บนใบหน้าอ้างอิงหัวจับศูนย์จุดซีรีส์ 52 โดยตรง ความเรียบและความสะอาดของมันจะกำหนดโดยตรงว่าเพลตจะเกิดซ้ำภายในพิกัดความเผื่อที่ต้องการหรือไม่หลังการเปลี่ยนแต่ละครั้ง
3. รูยึดแบบดึงสตั๊ด (รูเกลียวที่ก้นแผ่น)
เจาะล่วงหน้าและต๊าปเพื่อให้ตรงกับรูปแบบดึงสตั๊ดหัวจับศูนย์จุด 52 จุด ใช้กับสตั๊ดดึงที่ตรงกัน ความคลาดเคลื่อนของตำแหน่งรูเป็นไปตามระยะพิทช์ของระบบ 52 อย่างเคร่งครัด หมุดดึงจะถูกร้อยเกลียวจากด้านล่างและล็อคตามแรงบิดที่ระบุ
4. ขอบ Datum ด้านข้าง / ใบหน้าอ้างอิงส่วนต่อพ่วง
ขอบด้านข้างที่มีการกัดอย่างแม่นยำช่วยให้การอ้างอิงการจัดตำแหน่งส่วนต่อพ่วงสำหรับการโหลดเพลตลงบนพาเลทหรือสำหรับการค้นหาขอบระหว่างการตั้งค่า บางรุ่นมีรูเดือยพินชุบแข็งสำหรับตำแหน่งรอง
5. โครงสร้างความแข็งแกร่ง (ขึ้นอยู่กับวัสดุ)
รุ่นหล่ออะลูมิเนียมใช้โครงสร้างรางแบบซี่เพื่อลดน้ำหนักโดยไม่สูญเสียความแข็งแกร่ง รุ่นเหล็กใช้ดีไซน์แบบทึบหรือแบบหลุมสำหรับการตัดงานหนัก การออกแบบทั้งสองผ่านการเสื่อมสภาพเพื่อบรรเทาความเครียดเพื่อต้านทานการเคลื่อนตัวของความเรียบในระยะยาว
ทางเลือกอื่นๆ ในตลาดที่มีต้นทุนต่ำจำนวนมากเป็นเพียงเพลตที่บดแบบดิบโดยไม่มีการบรรเทาความเครียด ความเค้นตกค้างภายในจะค่อยๆ ปล่อยออกมาหลังการติดตั้ง ส่งผลให้ความเรียบลอยไปหลายสัปดาห์และการสอบเทียบใหม่ซ้ำๆ แผ่นหล่อของ JWGRIP ผ่านการบ่มแบบคอมปาวน์และบรรเทาความเค้นก่อนตัดเฉือนเสร็จ ดังนั้นความเรียบจึงคงที่หลังจากเปลี่ยนรอบหลายพันรอบ เมื่อขนาดโครงร่าง เค้าโครงตาราง หรือพิกัดโหลดแตกต่างจากข้อกำหนดมาตรฐาน บริการ OEM สามารถปรับขนาด เกรดวัสดุ และการรักษาพื้นผิวได้อีกครั้ง
ขั้นตอนการทำงานการควบคุมคุณภาพ
ทุกชุดการผลิตต้องผ่านขั้นตอนการตรวจสอบตามลำดับก่อนที่สินค้าจะออกจากโรงงาน แผ่นที่ไม่เป็นไปตามข้อกำหนดจะถูกปฏิเสธและไม่ต้องเข้าสู่สินค้าคงคลังของสินค้าสำเร็จรูป
1. การวิเคราะห์สเปกตรัม/องค์ประกอบของวัตถุดิบเพื่อตรวจสอบการปฏิบัติตามข้อกำหนดของอะลูมิเนียมอัลลอยหรือเกรดเหล็ก
2. การหล่อหรือการปลอมขึ้นรูปเปล่า รวมถึงการตรวจสอบข้อบกพร่องภายในโดยไม่ทำลาย
3. การบำบัดความร้อนด้วยความร้อนแบบบรรเทาความเครียดแบบผสมเพื่อปลดปล่อยความเครียดที่ตกค้าง
4. การกัดหยาบทั้งสองด้านเพื่อขจัดส่วนเกินออก
5. การกัดรูกริดแบบกึ่งสำเร็จ รูต๊าปเกลียวแบบดึงสตั๊ด และขอบข้อมูลด้านข้าง
6. เสร็จสิ้นการเจียรพื้นผิวของระนาบ Datum ด้านบนและระนาบการหาตำแหน่งด้านล่าง
7. การตรวจสอบความแม่นยำ: ความเรียบ ความขนาน ความทนทานต่อตำแหน่งรู การตรวจสอบเกจเกลียว
8. การสุ่มตัวอย่างการตรวจสอบสลับและแคลมป์แบบวนรอบภายใต้โหลดที่กำหนด
ตารางการแก้ไขปัญหาข้อผิดพลาด
|
ปรากฏการณ์ความผิดปกติ |
สาเหตุที่เป็นไปได้ |
โซลูชั่นที่แนะนำ |
|
การดริฟท์การวางตำแหน่งซ้ำของเพลทหลังจากการสลับ |
พื้นผิวตำแหน่งด้านล่างบิดเบี้ยว/บุบ; ตำแหน่งรูแกนดึงเลื่อน; การสึกหรอของปลอกสวมหัวจับ |
ตรวจสอบความเรียบของเพลทและพื้นผิวของ Datum ตรวจสอบรูปแบบการดึงสตั๊ด บริการหรือเปลี่ยนปลอกรัดหัวจับ |
|
หมุดดึงไม่สามารถเข้าไปในปลอกรัดหัวจับได้อย่างราบรื่น |
ดริฟท์ตำแหน่งรูต๊าปเกลียว; กระดุมดึงงอหรือขนาดใหญ่ ชิปอยู่ในรู |
ตรวจสอบพิกัดความเผื่อของตำแหน่งรู ตรวจสอบแกนดึง ทำความสะอาดทุกรูก่อนนั่ง |
|
แผ่นหิน / วางไม่เท่ากันบนหัวจับ |
เศษติดอยู่ระหว่างก้นกับหัวจับ ระนาบด้านล่างบิดเบี้ยว การทำความสะอาดข้อมูลหายไป |
ทำความสะอาดหน้าอ้างอิงหัวจับและด้านล่างของแผ่นให้สะอาดหมดจด บดใหม่หรือเปลี่ยนแผ่นหากความเรียบล้มเหลว |
|
การสั่นสะเทือนหรือการพูดคุยของการตัดที่ชัดเจน |
จานไม่จัดวางจนสุด แรงบิดของแกนดึงที่ไม่สม่ำเสมอ แผ่นโอเวอร์โหลดสำหรับเกรดวัสดุ |
ติดตั้งใหม่และบิดแกนดึงทั้งหมดให้เท่าๆ กัน ยืนยันพิกัดโหลดเทียบกับพารามิเตอร์การตัด |
ข้อกำหนดการติดตั้ง
1. ทำความสะอาดหน้าอ้างอิงหัวจับศูนย์จุดซีรีส์ 52 และพื้นผิวตำแหน่งด้านล่างของแผ่นให้สะอาด ขจัดเศษ คราบสารหล่อเย็น และเสี้ยนทั้งหมดออกก่อนนั่ง
2. ร้อยสตั๊ดดึงเข้าคู่กันในรูก้นแผ่นตามแรงบิดในการขันที่แนะนำอย่างเป็นทางการ แรงบิดที่มากเกินไปจะบิดเบือนรูต๊าปและ Datum ของเพลต แรงบิดที่ต่ำกว่าทำให้เกิดการคลายตัวภายใต้การสั่นสะเทือนของการตัด
3. วางแผ่นลงบนหัวจับให้ตรง ตรวจสอบให้แน่ใจว่าสตั๊ดดึงทั้งหมดเข้าไปในปลอกรัดโดยไม่ต้องออกแรง กระตุ้นการหนีบ จากนั้นตรวจสอบว่าเพลตวางเรียบสนิทโดยไม่มีการโยก
4. ห้ามวางแผ่นรอง กระดาษ หรือกาวระหว่างด้านล่างของเพลทกับหน้าอ้างอิงของหัวจับ ชั้นแซนด์วิชใดๆ จะทำลายความแม่นยำในการทำซ้ำ
5. ในระหว่างการผลิตจำนวนมาก ให้ตรวจสอบความเรียบของพื้นผิวด้านบนและขอบของข้อมูลอย่างสม่ำเสมอ เปลี่ยนหรือเจียรแผ่นใหม่เมื่อความเรียบเกินเกณฑ์ความคลาดเคลื่อน หรือพื้นผิวของจุดอ้างอิงแสดงรอยบุบหรือการสึกหรอ
6. สำหรับเพลตแบบกำหนดเองของ OEM ให้ปฏิบัติตามข้อกำหนดการวาดอย่างเคร่งครัดเกี่ยวกับขนาดเค้าร่าง โครงร่างรูกริด ตำแหน่งรูสตั๊ดแบบดึง และความเรียบของข้อมูล
บรรจุภัณฑ์และการจัดส่ง
JWGRIP 52 Quick Change Fixture Plates — SKU ในสต็อกมาตรฐานรองรับการจัดส่งคำสั่งซื้อทั่วโลกที่รวดเร็ว
แต่ละแผ่นได้รับการป้องกันสนิม / ป้องกันการกัดกร่อนและฟิล์มป้องกันพื้นผิวอย่างอิสระบนผิวหน้าของข้อมูลภาคพื้นดินก่อนการบรรจุ
คำสั่งซื้อจำนวนมากขนาดเล็ก: ถุงกันสนิมพร้อมกล่องสำหรับงานหนัก พร้อมการป้องกันมุม
คำสั่งซื้อส่งออกจำนวนมาก: ลังไม้เนื้อแข็งกันกระแทกที่ปลอดรมควัน พร้อมแผ่นรองแยก ป้องกันรอยขีดข่วนที่พื้นผิว Datum และการเสียรูปในระหว่างการขนส่งทางทะเลทางไกล
คำสั่งซื้อที่แก้ไขเองของ OEM เป็นไปตามระยะเวลารอคอยที่ได้รับการยืนยันร่วมกัน
เอกสารข้อมูลการตรวจสอบแบทช์และบันทึกการทดสอบความเรียบ/มิติจะแนบอยู่ในพัสดุจัดส่งทุกรายการ
บริการสนับสนุนหลังการขาย
1. เงื่อนไขการรับประกัน: ภายใต้การติดตั้งที่ถูกต้อง การเลือกสตั๊ดแบบดึงที่ตรงกัน และสภาพการทำงานที่ได้รับการจัดอันดับ ตัวหลักของแผ่นที่ไม่สิ้นเปลืองจะได้รับการรับประกัน 1 ปี ความเสียหายที่เกิดจากการตัดเกินพิกัด แรงบิดในการจับยึดที่ไม่เหมาะสม การเสียดสีที่เกิดจากการชิปของพื้นผิว Datum การกระแทกจากฝีมือมนุษย์ และการกัดกร่อนทางเคมีนอกข้อกำหนด จะไม่รวมอยู่ในขอบเขตการรับประกัน
2. คำแนะนำทางเทคนิคออนไลน์ระยะไกลสำหรับการติดตั้งและการวิเคราะห์ข้อผิดพลาด ลูกค้าทั่วโลกสามารถส่งคำถามทางเทคนิคทางอีเมล วิศวกรตอบกลับภายใน 24 ชั่วโมงทำการ
3. มีการจัดหาภาพวาดขนาดเต็มชุดและเอกสารประกอบประสิทธิภาพของวัสดุสำหรับใบสั่งซื้อทุกรายการ
4. การให้คำปรึกษาด้านเทคนิคระดับวิศวกรรมสำหรับความต้องการของ OEM: การปรับขนาดเค้าร่าง การปรับเปลี่ยนโครงร่างรูกริด การอัพเกรดเกรดวัสดุ ตัวเลือกอโนไดซ์พิเศษ / การรักษาพื้นผิว
5. การจัดหาชิ้นส่วนอะไหล่เป็นชุดที่มีความเสถียรสำหรับทั้งฟิกซ์เจอร์เพลทมาตรฐานและข้อมูลจำเพาะแบบกำหนดเองสำหรับการสั่งซื้อซ้ำ
การจัดซื้อจัดจ้างและการประเมินทางเทคนิค
ค่านิยมหลัก: การหล่อ/การตีขึ้นรูปเพื่อบรรเทาความเครียดแบบผสม, การเจียรสองด้านที่มีความแม่นยำสูงเป็นพิเศษ, การควบคุมคุณภาพภายในองค์กรแบบหลายเฟสอย่างเข้มงวด, รูปแบบรูที่สามารถเปลี่ยนได้ด้วยระบบจุดศูนย์ซีรีส์ 52 หลัก, ขนาด OEM / วัสดุ / การปรับแต่งพื้นผิวที่ยืดหยุ่น
52 Quick Change Fixture Plate for CNC Workholding แก้ปัญหาคอขวดของเครื่องมือส่วนบนของระบบฟิกซ์เจอร์แบบจุดศูนย์ เช่น การเบี่ยงเบนของความเรียบของพื้นผิวด้านบน การเปลี่ยนตำแหน่งรูสตั๊ดแบบดึง การบิดเบี้ยวของ Datum ด้านล่าง และอายุการใช้งานสั้นของเพลตที่ไม่ผ่านการขัดสีดิบ
การแจ้งเตือนการประเมินผล:
1. ยืนยันข้อกำหนดของระบบจุดศูนย์ที่ตรงกัน และตรวจสอบความเข้ากันได้ของรูปแบบรูสตั๊ดก่อนทำการสั่งซื้อ
2. ชี้แจงขนาดเค้าร่างที่ต้องการ โครงร่างรูกริด น้ำหนักการตัดสูงสุดจริง และสภาพแวดล้อมของเวิร์คช็อป (ปกติ/มีการกัดกร่อนสูง) และเลือกรุ่นหล่ออลูมิเนียมน้ำหนักเบาหรือรุ่นเหล็กกล้าแข็งตามลำดับ
3. สินค้ามาตรฐานในสต็อกมีเวลานำส่งสั้น เลือกวิศวกรรมที่กำหนดเองของ OEM สำหรับข้อกำหนดโครงร่างพิเศษ เค้าโครงรู หรือการรักษาพื้นผิว
โรงงานโดยตรงจาก JWGRIP แผ่นเครื่องมือส่วนบนที่ต้องการสำหรับแม่พิมพ์ ชิ้นส่วนรถยนต์ และชุดฟิกซ์เจอร์จุดศูนย์แบบ 3 แกน / 5 แกน 52 ซีรีส์ที่มีความแม่นยำทั่วไป
คำถามที่พบบ่อย
คำถามที่ 1: แผ่นฟิกซ์เจอร์มาตรฐาน 52 ชิ้นสามารถจับคู่กับหัวจับศูนย์จุดซีรีส์ 52 ยี่ห้ออื่นๆ ได้โดยตรงหรือไม่
รุ่นมาตรฐานสามารถใช้แทนกันได้เฉพาะกับระบบจุดศูนย์ซีรีส์ 52 ที่มีรูปแบบรูสตั๊ดและอินเทอร์เฟซ Datum ที่เข้ากันอย่างสมบูรณ์ หากรูปแบบแตกต่างออกไป จะต้องนำเพลตที่ออกแบบโดย OEM มาใช้
คำถามที่ 2: สัญญาณอะไรบ่งชี้ว่าแผ่นฟิกซ์เจอร์จำเป็นต้องเปลี่ยนหรือลับคมใหม่
เปลี่ยนหรือบดใหม่อีกครั้งเมื่อความเรียบของพื้นผิวด้านบนเกินเกณฑ์ที่ยอมรับได้ ข้อมูลด้านล่างแสดงรอยบุบ/การบิดเบี้ยว หรือไม่สามารถคืนตำแหน่งซ้ำได้หลังจากทำความสะอาดหัวจับและเพลตอย่างละเอียดแล้ว
คำถามที่ 3: สามารถวางแผ่นรองหรือกระดาษไว้ใต้แผ่นเพื่อปรับความสูงได้หรือไม่
ไม่ ชั้นแซนด์วิชใดๆ ระหว่างด้านล่างของเพลทและหน้าอ้างอิงของหัวจับจะทำลายความแม่นยำในการทำซ้ำ การปรับความสูงจะต้องกระทำโดยการเจียระไน Datum ของเพลตอย่างแม่นยำ
คำถามที่ 4: แผ่นอะลูมิเนียมหล่อหรือแผ่นเหล็ก จะเลือกแบบไหน?
อะลูมิเนียมหล่อมีน้ำหนักเบากว่า สลับได้เร็วกว่า และเหมาะกับการตัดระดับเบาถึงปานกลาง รุ่นเหล็ก (หรือเหล็กหล่อ) มีความแข็งแกร่งและความเรียบสูงกว่าสำหรับการตัดแม่พิมพ์และแม่พิมพ์งานหนัก เลือกตามปริมาณการตัดและข้อกำหนดไดนามิกของเครื่องจักร
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร