ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






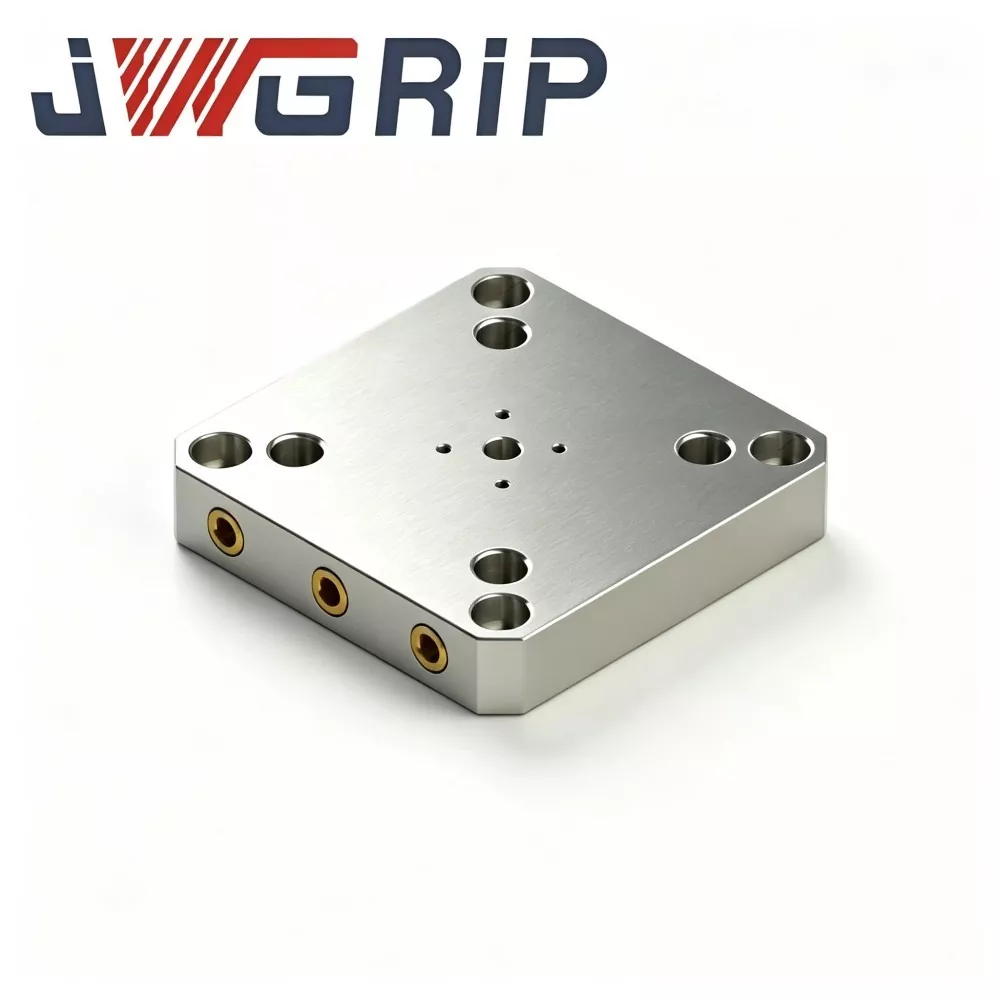
96 แผ่นฟิกซ์เจอร์แบบเปลี่ยนด่วนสำหรับงาน CNC
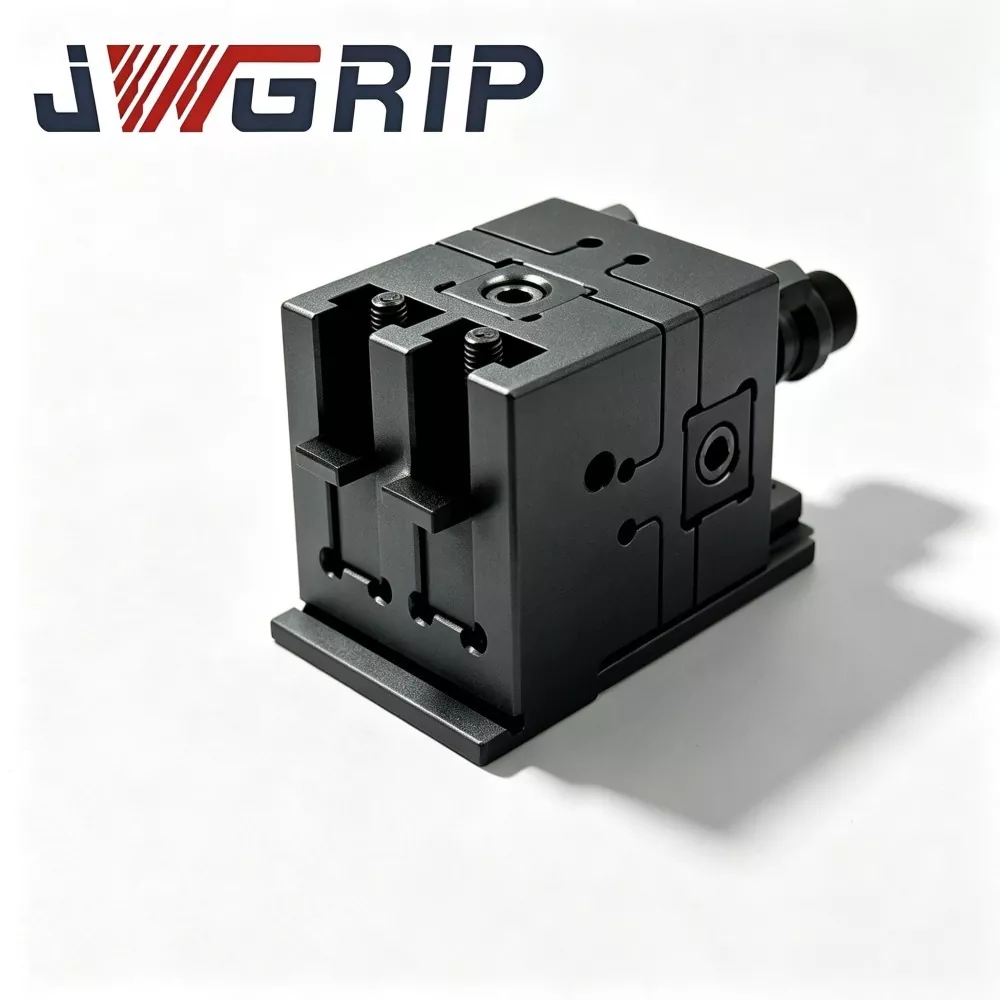
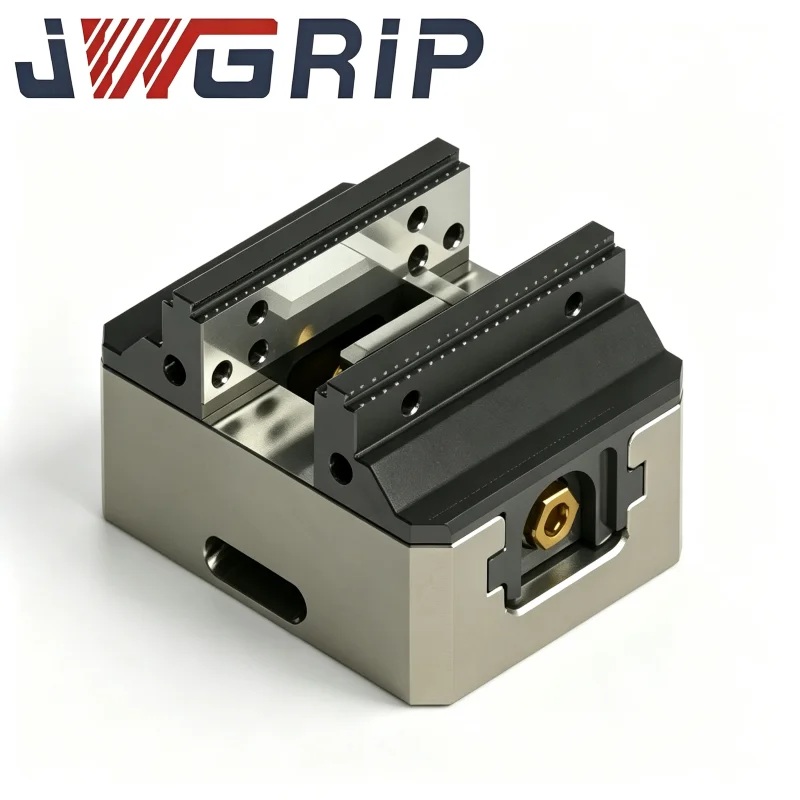
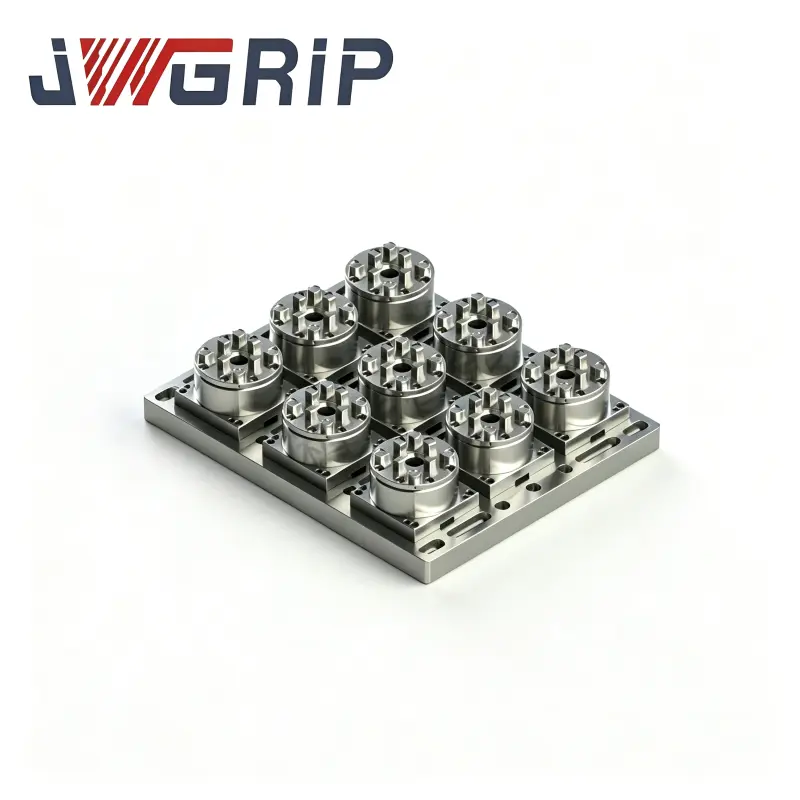
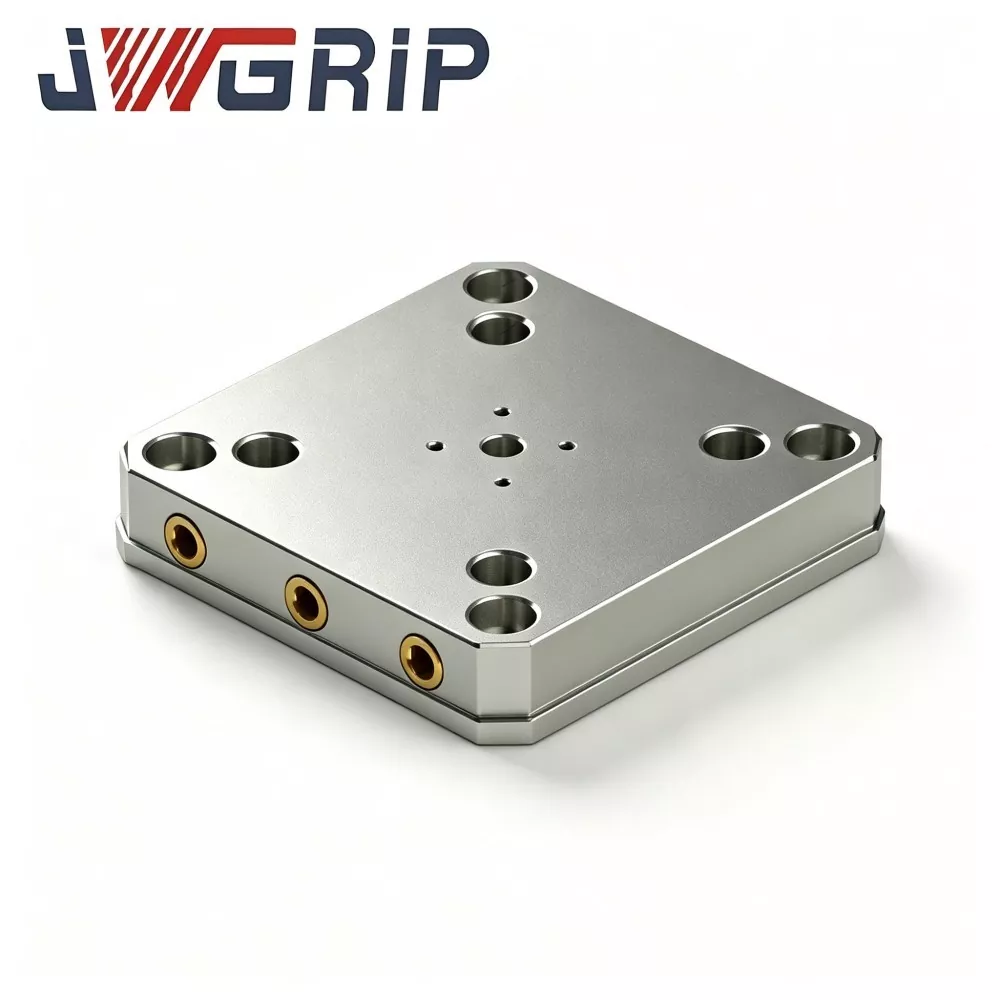
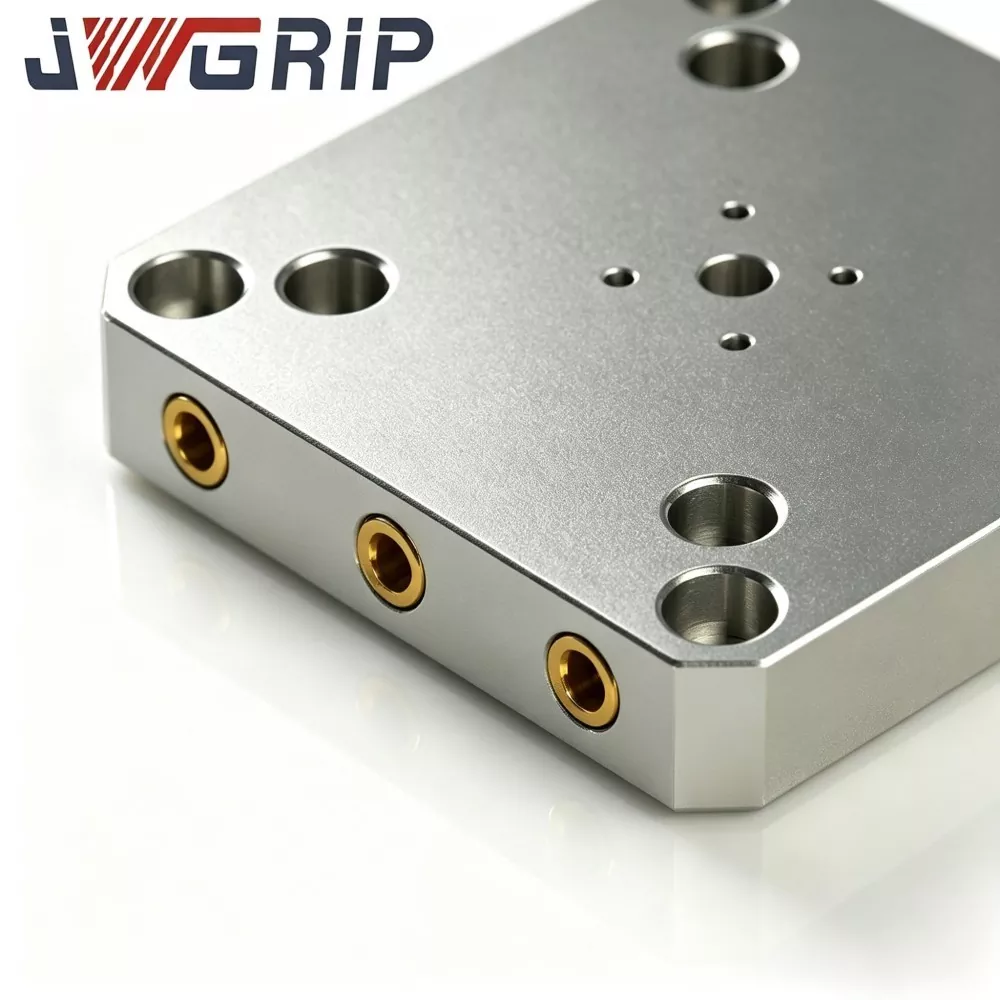
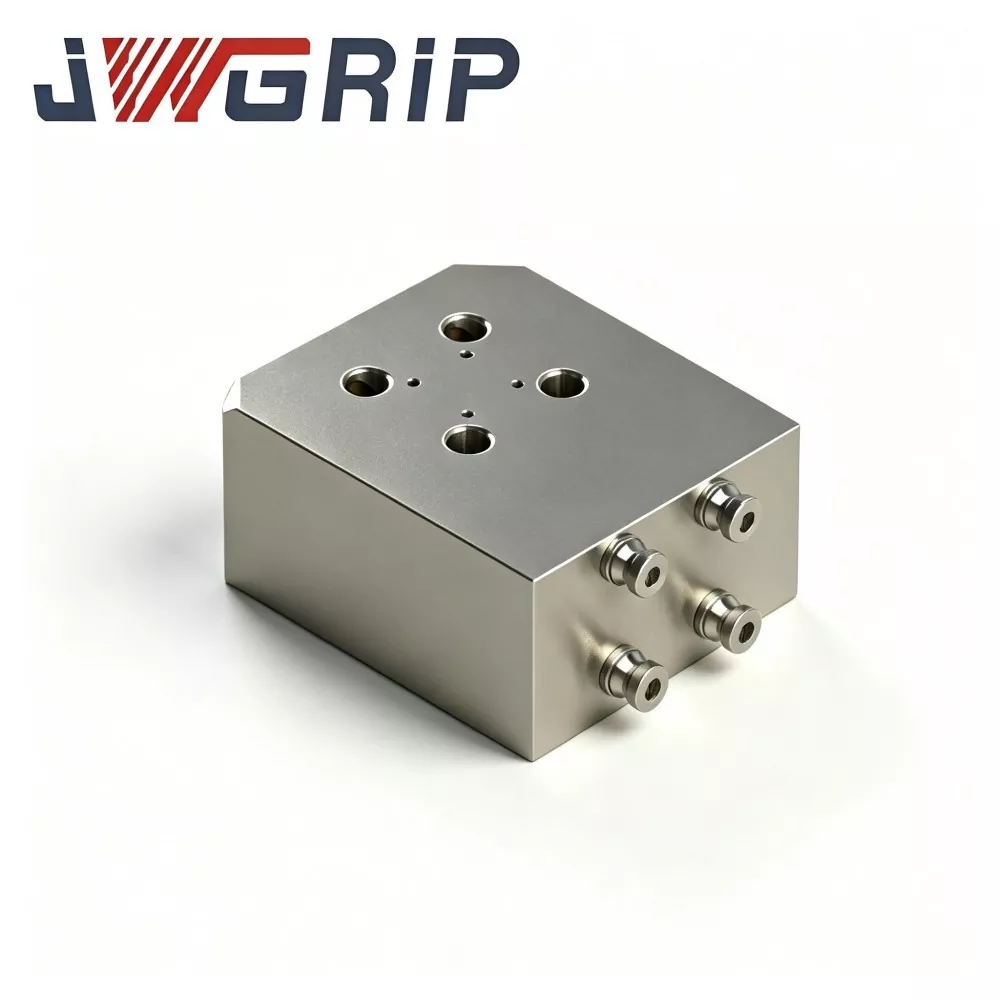
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์ระดับมืออาชีพของแผ่นฟิกซ์เจอร์แบบเปลี่ยนเร็ว 96 ชิ้นสำหรับ CNC Workholding ในประเทศจีน โดยให้บริการตรงจากโรงงานพร้อมรุ่นมาตรฐานในสต็อกเต็มรูปแบบเพื่อรองรับการจัดซื้อจัดจ้างทั่วโลกและความร่วมมือในโครงการ เป็นแผ่นเครื่องมือด้านบนแบบบูรณาการที่มีประสิทธิภาพสูง ออกแบบมาโดยเฉพาะสำหรับการกัด CNC สมัยใหม่ การตัดเฉือนแบบห้าแกน และเวิร์กช็อปการผลิตแม่พิมพ์ โดยผสานรวมรูปแบบการติดตั้งแบบดึงสตั๊ดมาตรฐาน 96 ซีรีส์ ตัวเพลทรับน้ำหนักที่มีความแข็งแกร่งสูง และอินเทอร์เฟซการติดตั้งชิ้นงานด้านบนแบบตารางไว้ในยูนิตเดียว ช่วยลดการสอบเทียบตัวบ่งชี้การหมุนซ้ำๆ และเพลตตัวเว้นระยะการเปลี่ยนเพิ่มเติม
แผ่นฟิกซ์เจอร์แบบเปลี่ยนเร็ว 96 ประสิทธิภาพสูงสำหรับงาน CNC Workholding นี้ผลิตจากเหล็กโลหะผสมชุบแข็งระดับพรีเมี่ยม 42CrMo ซึ่งมีความแม่นยำในการกำหนดตำแหน่งซ้ำที่โดดเด่น ความแข็งแกร่งของโครงสร้างที่แข็งแกร่งเป็นพิเศษ และประสิทธิภาพทางกลที่มั่นคงในระยะยาว พื้นผิวอ้างอิงการวางตำแหน่งหลักทั้งหมดใช้เทคโนโลยีการตัดเฉือนแบบรวมแบบแคลมป์เดียวที่เข้มงวดเพื่อให้แน่ใจว่าข้อมูลโดยรวมมีความสม่ำเสมอสูง หลังจากการตัดเฉือนหยาบ เหล็กอัลลอยด์จะผ่านการบำบัดเพื่อบรรเทาความเค้นโดยสมบูรณ์ เพื่อขจัดความเค้นตกค้างภายในอย่างทั่วถึง และหลีกเลี่ยงการเสียรูปของโครงสร้างที่เกิดจากภาระในการตัดสลับกันในระยะยาว
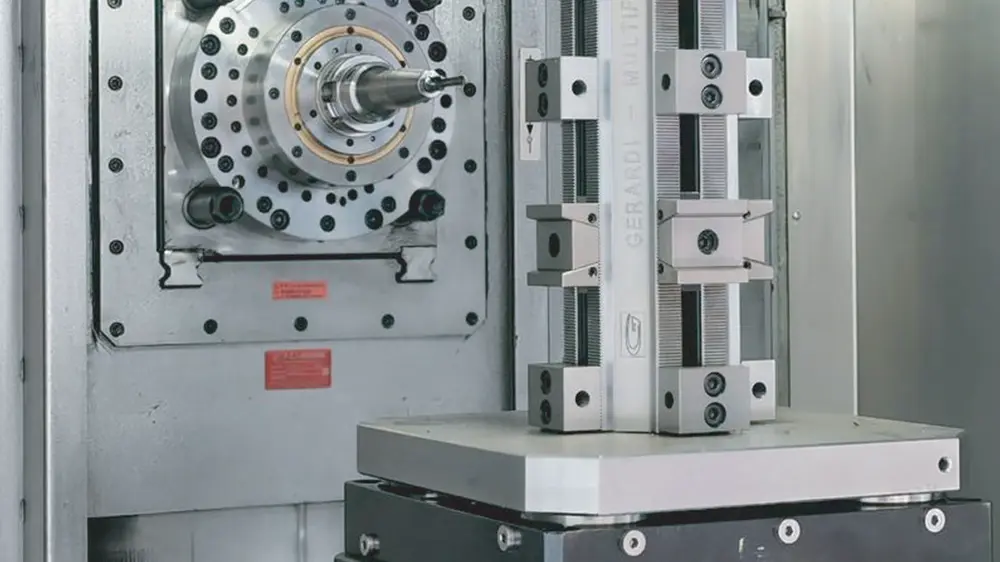
พื้นผิวผสมพันธุ์ที่สำคัญ — หน้าระบุตำแหน่งด้านล่างซึ่งอยู่บนหัวจับ 96 ชิ้นและจุดอ้างอิงยึดชิ้นงานด้านบน — เสร็จสิ้นด้วยการเจียรที่มีความแม่นยำสูงเป็นพิเศษ ให้ประสิทธิภาพการผสมพันธุ์ที่มั่นคงและเชื่อถือได้ รองรับการตั้งค่าฟิกซ์เจอร์แบบออฟไลน์และการล็อค/สลับบนเครื่องจักรอย่างรวดเร็ว ช่วยลดภาระงานในการจัดตำแหน่งด้วยตนเอง ลดเวลาในการติดตั้งฟิกซ์เจอร์ และลดเวลาหยุดทำงานที่ไม่ได้ตัด ใช้งานได้อย่างกว้างขวางกับการประมวลผลแม่พิมพ์ การกัดที่แม่นยำแบบหลายแกน และสายการผลิตแบบอัตโนมัติ ทำให้มีแพลตฟอร์มจับยึดแบบโมดูลาร์ที่แข็งแกร่ง ได้มาตรฐาน และมีประสิทธิภาพสูงสำหรับโรงงานตัดเฉือนทางอุตสาหกรรมทั่วโลก
เหตุใดจึงเลือก JWGRIP
แผ่นฟิกซ์เจอร์แบบทั่วไปสร้างปัญหามากมายในโรงงานแม่พิมพ์และการตัดเฉือนแบบหลายแกนในแต่ละวัน:
· การเปลี่ยนฟิกซ์เจอร์บ่อยครั้งจำเป็นต้องมีการติดตั้ง การจัดตำแหน่ง และการสอบเทียบด้วยตนเองซ้ำหลายครั้ง คุณภาพการตั้งค่าขึ้นอยู่กับทักษะของผู้ปฏิบัติงานอย่างมาก ทำให้ได้ผลลัพธ์การวางตำแหน่งที่ไม่เสถียร และเสียเวลาในการผลิตที่ถูกต้องโดยเปล่าประโยชน์
· แผ่นฟิกซ์เจอร์แบบธรรมดาแบบโฮมเมดไม่มีรูปแบบการดึงสตั๊ดที่ได้มาตรฐานและการตัดเฉือนข้อมูล โหลดการตัดสลับอย่างต่อเนื่องทำให้เกิดความเข้มข้นของความเค้นและการเสียรูปของแผ่นเพลทเล็กน้อย ซึ่งค่อยๆ ทำลายความแม่นยำของตำแหน่งและความสม่ำเสมอของมิติของชิ้นส่วนในแบทช์
JWGRIP ปรับปรุงผลิตภัณฑ์ตั้งแต่การแปรรูปวัตถุดิบไปจนถึงการบดชิ้นส่วนสำเร็จรูป:
พื้นผิวอ้างอิงการวางตำแหน่งที่สำคัญทั้งหมดใช้กลยุทธ์การตัดเฉือนที่สมบูรณ์โดยใช้แคลมป์เดียว
เหล็กอัลลอยด์ 42CrMo ที่ชุบแข็งแล้ว ผ่านการเสื่อมสภาพเพื่อบรรเทาความเครียดอย่างสมบูรณ์หลังการตัดเฉือนหยาบ เพื่อขจัดความเค้นตกค้างภายใน
หน้าระบุตำแหน่งด้านล่างและจุดอ้างอิงของชิ้นงานด้านบนได้รับการกราวด์อย่างแม่นยำเพื่อยึดตำแหน่งที่มั่นคงบนหัวจับจุดศูนย์ซีรีส์ 96
รูปแบบสตั๊ดแบบดึงซีรีส์ 96 มาตรฐานช่วยให้สามารถตั้งค่าฟิกซ์เจอร์ล่วงหน้าแบบออฟไลน์ได้ ผู้ปฏิบัติงานสร้างปากกาจับและอุปกรณ์รองบนแผ่นด้านนอกเครื่องจักร จากนั้นจึงวางเพลตทั้งหมดไว้บนหัวจับ 96 อันและล็อคไว้ภายในไม่กี่วินาที ช่วยลดภาระงานการจัดตำแหน่งแบบแมนนวล
บริการแบบสั่งทำและแบบ OEM รองรับชิ้นงานขนาดพิเศษและความต้องการในการติดตั้งโต๊ะเครื่องจักรที่ไม่เหมือนใคร โดยนำเสนอแพลตฟอร์มจับยึดแบบโมดูลาร์ที่เชื่อถือได้สำหรับการประมวลผลแม่พิมพ์ การกัดแบบแม่นยำหลายแกน และสายการผลิตอัตโนมัติ
กลไกหลัก
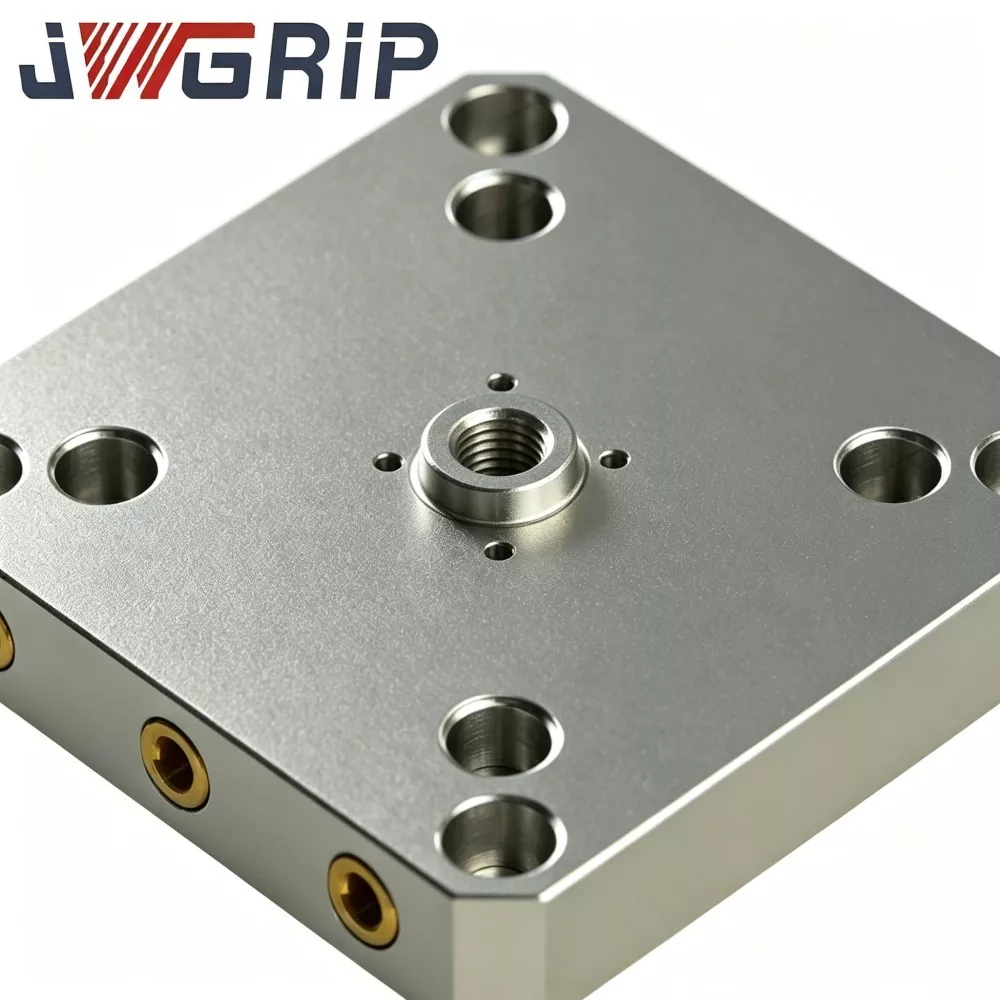
JWGRIP 96 Quick Change Fixture Plate เป็นเพลทเครื่องมือด้านบนที่เข้าคู่กับหัวจับศูนย์จุดซีรีส์ 96 ที่ติดตั้งอยู่บนโต๊ะเครื่องจักร:
หน้าปัดระบุตำแหน่งด้านล่างสอดคล้องกับรูปแบบจุดศูนย์ 96 ซีรีส์ รูเจาะที่ด้านล่างจะได้รับสตั๊ดดึงรูปแบบ 96 ที่เข้ากัน ซึ่งขันเกลียวจากด้านล่างและประกอบเข้ากับปลอกรัดภายในของหัวจับ 96 อัน
พื้นผิวการระบุตำแหน่งด้านล่างจะราบเรียบกับใบหน้าอ้างอิงของหัวจับ เมื่อแคลมป์จับยึดแล้ว แผ่นทั้งแผ่นจะถูกดึงลงและวางในแนวรัศมี/แนวแกนบนจุดอ้างอิงที่มีตำแหน่งซ้ำจุดเดียว
พื้นผิวด้านบนใช้โครงร่างตารางมาตรฐานอุตสาหกรรมของรูเกลียวและรูเดือยพินสำหรับการติดตั้งปากกาจับ อุปกรณ์จับยึดรอง หรือชิ้นงานโดยตรง
ขอบ Datum ด้านข้างได้รับการกัดอย่างแม่นยำสำหรับการค้นหาขอบบนเครื่องจักรและการโหลดซ้ำ
ไฮไลท์การออกแบบกลไกที่สำคัญ:
จุดอ้างอิงการวางตำแหน่งทั้งหมด — หน้าระบุตำแหน่งด้านล่าง รูปแบบรูสตั๊ดดึง และ Datum ด้านบน — ได้รับการกลึงบนตัวเครื่องแผ่นเดียว ชิ้นส่วนตัวกั้นที่ประกอบจะถูกย่อให้เล็กสุดเพื่อหลีกเลี่ยงการเคลื่อนตัวของพิกัดความเผื่อสะสมในระหว่างรอบการเปลี่ยนซ้ำ
โครงสร้างแบบพ็อกเก็ต/ริบเสริมจะกระจายแรงตัดแบบไดนามิกไปทั่วทั้งเพลต แทนที่จะเน้นความเครียดไปที่รูสตั๊ดแบบดึงเฉพาะที่ ช่วยเพิ่มความทนทานภายใต้สภาวะการตัดเฉือนที่หนักหน่วง
การระบุตำแหน่งความน่าเชื่อถือจะคงที่สำหรับการผลิตตามกะอย่างต่อเนื่อง ไม่ว่าจะใช้สำหรับโครงการเวิร์กช็อปการจัดซื้อจัดจ้างแบบประกวดราคาหรือไซต์การเปลี่ยนความถี่สูง
การแสดงทางเทคนิค
ความแม่นยำในการกำหนดตำแหน่งซ้ำที่เสถียร: พื้นผิว Datum ที่สำคัญได้รับการเจียรที่แม่นยำหลายรอบ ความแม่นยำในการวางตำแหน่งซ้ำ ≤0.010 มม. หลังจากเปลี่ยนฟิกซ์เจอร์หลายร้อยครั้ง ความคลาดเคลื่อนของตำแหน่งของรูปแบบรูสตั๊ดแบบดึงได้รับการควบคุมอย่างเข้มงวดภายใน ±0.006 มม. เพื่อป้องกันการเบี่ยงเบนตำแหน่งสะสมในการตัดเฉือนชิ้นส่วนที่มีการติดตั้งหลายชิ้น
ตัวถังโลหะผสมเหล็กชุบแข็งที่มีความแข็งแรงสูง 42CrMo: การชุบแข็งและการอบคืนสภาพด้วยความร้อนในตัวทำให้มีความแข็งพื้นผิว HRC 54–58 ประสิทธิภาพในการต้านทานการกระแทกและการเสียรูปที่ดี ต้านทานการขีดข่วนของเศษ แรงกดในการจับยึดแบบวนรอบ และภาระการตัดหนักเป็นระยะๆ นำไปใช้กันอย่างแพร่หลายในโรงงานแม่พิมพ์ โรงงานชิ้นส่วนรถยนต์ และโรงงานแปรรูปการบินและอวกาศ
ประสิทธิภาพการเปลี่ยนเครื่องมือเพิ่มขึ้นอย่างเห็นได้ชัด: หลังจากติดตั้งหัวจับ 96 ชิ้นบนโต๊ะเครื่องจักรเพียงครั้งเดียว การเปลี่ยนแผ่นฟิกซ์เจอร์จะใช้เวลาเพียง 8–12 วินาที ไม่จำเป็นต้องเดินบนตัวบ่งชี้ที่หน้าปัดซ้ำๆ เวลาการตั้งค่าที่ไม่เกิดประสิทธิผลลดลงอย่างมาก เพิ่มประสิทธิภาพอุปกรณ์โดยรวมทั้งสำหรับการผลิตจำนวนมากและสำหรับคำสั่งซื้อต้นแบบที่มีการเปลี่ยนบ่อยครั้ง
ความเข้ากันได้ในวงกว้างพร้อมการรองรับ OEM แบบกำหนดเอง: รูปแบบสตั๊ดแบบดึงมาตรฐานเหมาะกับหัวจับศูนย์จุด 96 ซีรีส์เชิงพาณิชย์ทั่วไป เค้าโครงตารางด้านบนรองรับปากกาจับมาตรฐาน แผ่นย่อย และจิ๊กระบุตำแหน่ง โรงงาน JWGRIP ให้บริการ OEM และแบบกำหนดเอง: ขนาดภายนอก เค้าโครงรูตาราง รูปแบบหมุดดึง ระยะตัดเพื่อหลีกเลี่ยง และความสูงของบอสในการติดตั้ง สามารถปรับเปลี่ยนได้ทั้งหมด เวอร์ชันที่กำหนดเองตอบสนองความต้องการพิเศษสำหรับโครงการจัดซื้อจัดจ้างและการเปลี่ยนแปลงสายการผลิตอัตโนมัติ
การรับรองทางอุตสาหกรรมและการตรวจสอบแบทช์ที่สมบูรณ์: ทุกแบทช์ต้องผ่านการตรวจสอบขนาด การทดสอบความแข็ง การตรวจสอบความเรียบ/ความขนาน และการตรวจสอบความเสถียรของตำแหน่ง สามารถจัดทำรายงานการตรวจสอบ ISO9001 สำหรับการส่งเอกสารอย่างเป็นทางการในการจัดซื้อจัดจ้าง
การผลิตและการควบคุมคุณภาพ
JWGRIP 96 Quick Change Fixture Plate for CNC Workholding ทั้งหมดได้รับการผลิตและตรวจสอบภายในโรงงานในจีนตามขั้นตอนการทำงานแบบหลายเฟสที่ได้มาตรฐาน:
1. การตรวจสอบวัตถุดิบขาเข้า: เหล็กเส้น 42CrMo ผ่านการทดสอบองค์ประกอบทางเคมีและการทดสอบความแข็ง แนบใบรับรองวัสดุ วัตถุดิบที่ไม่ผ่านการรับรองจะถูกปฏิเสธโดยตรง
2. การกัดซีเอ็นซีแบบหยาบ: โครงสร้างด้านนอกของเครื่องจักรหยาบ โครงสร้างพ็อกเก็ต/ริบ และรูปรี ปล่อยให้ค่าเผื่อการตกแต่งบนพื้นผิวที่เกี่ยวข้องกับการวางตำแหน่งทั้งหมด
3. การชุบและการอบคืนตัวด้วยความร้อน: ควบคุมเส้นโค้งการให้ความร้อน การคงตัว และการทำความเย็นอย่างแม่นยำเพื่อให้ได้ความแข็งเป้าหมาย HRC 54–58 และปลดปล่อยความเครียดของวัสดุภายใน ขั้นตอนนี้จำเป็นสำหรับประสิทธิภาพการป้องกันการเสียรูปภายใต้การตัดแบบไดนามิกในระยะยาว
4. การเสื่อมสภาพจากการบรรเทาความเครียด: ปลดปล่อยความเค้นตกค้างที่เกิดจากการตัดเฉือนหยาบและการบำบัดด้วยความร้อนเพิ่มเติม
5. เสร็จสิ้นการกลึง CNC: กลึงรูเกลียวแบบดึงสตั๊ดด้านล่าง หน้ากำหนดตำแหน่งด้านล่าง รูกริดด้านบน ขอบข้อมูลด้านข้าง และคุณสมบัติเสริม ความคลาดเคลื่อนของมิติวิกฤตที่ควบคุมได้ภายใน ±0.007–0.012 มม.
6. การเจียรพื้นผิวที่แม่นยำหลายรอบของระนาบ Datum ด้านบนและด้านล่างเพื่อรับประกันความเรียบและความขนาน
7. การตรวจสอบเกลียวเกจและการจำลองการติดตั้งสตั๊ดแบบดึง: ยืนยันเพื่อนร่วมรูต๊าปทุกตัวด้วยสตั๊ดดึงรูปแบบ 96 ที่ตรงกันโดยไม่มีการรบกวน
8. การตรวจสอบที่ครอบคลุมขั้นสุดท้าย: ขนาด ความแข็ง ความเรียบ ความขนาน ความแม่นยำของตำแหน่งรูของสตั๊ดดึง และประสิทธิภาพการวางตำแหน่งซ้ำบนหัวจับ 96 ผลิตภัณฑ์แต่ละชิ้นได้รับหมายเลขซีเรียลการตรวจสอบย้อนกลับที่ไม่ซ้ำกัน เพลตที่ไม่เป็นไปตามข้อกำหนดเหมาะสำหรับนำไปปรับปรุงใหม่มากกว่าบรรจุภัณฑ์
9. การทำความสะอาดป้องกันสนิม การรักษาพื้นผิวแบล็คออกไซด์ และบรรจุภัณฑ์กล่องไม้อัดกันกระแทก
ความเสี่ยงจากการดำเนินงานที่ผิดพลาด
เมื่อใช้งาน JWGRIP 96 Quick Change Fixture Plate ให้ดูจุดการใช้งานที่ผิดเหล่านี้เพื่อหลีกเลี่ยงไม่ให้อุปกรณ์พังหรือล้มเหลวในการกำหนดตำแหน่ง:
ประเมินความสูงโดยรวมล่วงหน้า ความสูงรวมของแผ่นยึดบวกกับคีมจับด้านบน/อุปกรณ์จับยึดย่อยอาจทำให้สปินเดิลชนได้ ดำเนินการวัดแบบจำลองก่อนการตัดมวลอย่างเป็นทางการ
แยกแยะความสามารถในการรับน้ำหนักคงที่จากภาระการตัดแบบไดนามิก แม้ว่าจะมีค่าทดสอบแรงดันสถิตสูง ผู้ใช้จะต้องปฏิบัติตามพารามิเตอร์โหลดไดนามิกที่ได้รับการจัดอันดับอย่างเป็นทางการภายใต้ผลกระทบจากการตัดจริง
ป้องกันการสะสมเศษที่ด้านหน้าของตำแหน่งด้านล่างและด้านในรูต๊าปเกลียวแบบดึงสตั๊ด สารตกค้างจากเศษเหล็กทำให้เกิดรอยขีดข่วนที่หน้าระบุตำแหน่งและทำให้เกิดการเบี่ยงเบนของตำแหน่ง ดำเนินการบำรุงรักษาทำความสะอาดนอกสถานที่เป็นประจำ
ขันสลักดึงให้แน่นตามแรงบิดที่ระบุเท่านั้น แรงบิดที่มากเกินไปจะบิดเบือนรูเกลียวและ Datum ของเพลท แรงบิดที่ต่ำกว่าจะคลายตัวภายใต้แรงสั่นสะเทือนของการตัด
สำหรับโครงการจัดซื้อจัดจ้างแบบประกวดราคา: ยืนยันรูปแบบการรับรอง เนื้อหารายงานการตรวจสอบ และข้อกำหนดในการตรวจสอบย้อนกลับของหมายเลขซีเรียลในขั้นตอนการสื่อสารเบื้องต้น
บรรจุภัณฑ์
แผ่นยึด JWGRIP ทุกแผ่นต้องผ่านการทำความสะอาดอย่างสมบูรณ์ การฉีดพ่นน้ำมันป้องกันสนิม และการห่อกระดาษป้องกันสนิม จากนั้นจึงบรรจุในกล่องไม้ไม้อัดกันกระแทกที่เต็มไปด้วยโฟม เพื่อหลีกเลี่ยงความเสียหายจากการชนกันและแรงสั่นสะเทือนระหว่างการขนส่งทางทะเล การขนส่งทางอากาศ หรือการขนส่งทางบก
ตัวเลือกโลจิสติกส์ที่มีอยู่
การเลือกลอจิสติกส์หลายรายการสำหรับสถานการณ์การสั่งซื้อที่แตกต่างกัน:
การขนส่งทางทะเล: การจัดส่งโครงการจัดซื้อจัดจ้างปริมาณมาก
การขนส่งทางอากาศ: การเติมสินค้าคงคลังแบบเร่งด่วนตามเวลา
บริการด่วนระหว่างประเทศ: การจัดส่งตัวอย่างทดลองในปริมาณน้อย
คำถามที่พบบ่อย
คำถามที่ 1: คุณเป็นผู้ผลิตหรือผู้จัดจำหน่ายสำหรับ 96 Quick Change Fixture Plate สำหรับงาน CNC Workholding หรือไม่
A1: JWGRIP เป็นผู้ผลิตอุปกรณ์ติดตั้งที่แท้จริงซึ่งตั้งอยู่ในประเทศจีน All production workflows are finished in-house. เราให้บริการการพัฒนา OEM และการสนับสนุนการจัดซื้อจัดจ้างมากกว่าการทำงานเป็นพ่อค้าคนกลาง
คำถามที่ 2: แผ่นฟิกซ์เจอร์นี้สามารถปรับใช้กับหัวจับซีรีส์ 96 ที่ไม่ได้มาตรฐานหรือไม่
A2: รุ่นมาตรฐานเข้ากันได้กับหัวจับศูนย์จุด 96 รูปแบบทั่วไปในอุตสาหกรรม หากหัวจับของคุณได้รับการปรับเปลี่ยนอย่างหนักที่ไม่ได้มาตรฐาน โปรดส่งแบบหรือรูปถ่ายเพื่อการประเมินทางเทคนิคก่อนสั่งซื้อ
คำถามที่ 3: ความแม่นยำในการวางตำแหน่งซ้ำของแผ่นฟิกซ์เจอร์มาตรฐานคืออะไร?
A3: แผ่นยึดแบบเปลี่ยนเร็ว JWGRIP 96 มาตรฐานมีความแม่นยำในการวางตำแหน่งซ้ำ ≤0.010 มม. สามารถพัฒนาเวอร์ชันแบบกำหนดเองที่มีความแม่นยำสูงกว่าได้ตามความต้องการทางเทคนิคพิเศษ
คำถามที่ 4: ขอบเขตการรับประกันมีอะไรบ้าง
A4: รับประกันสองปีสำหรับข้อบกพร่องที่เกิดจากการผลิตภายใต้เงื่อนไขการรับน้ำหนักและการติดตั้งที่ถูกต้อง ความเสียหายที่เกิดจากการโอเวอร์โหลด การกัดกร่อนของชิป การชนกันของกลไก หรือการบำรุงรักษาที่ไม่เหมาะสมอยู่นอกเหนือขอบเขตการรับประกัน
Q5: ฉันขอใบเสนอราคาอย่างเป็นทางการและเอกสารรายการราคาได้หรือไม่
A5: ใช่. โปรดติดต่อทีมขายของ JWGRIP เราจัดทำรายการราคาหรือใบเสนอราคาเชิงพาณิชย์อย่างเป็นทางการโดยพิจารณาจากการกำหนดค่าผลิตภัณฑ์ ขนาดการสั่งซื้อ และข้อกำหนดทางธุรกิจ
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร