ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






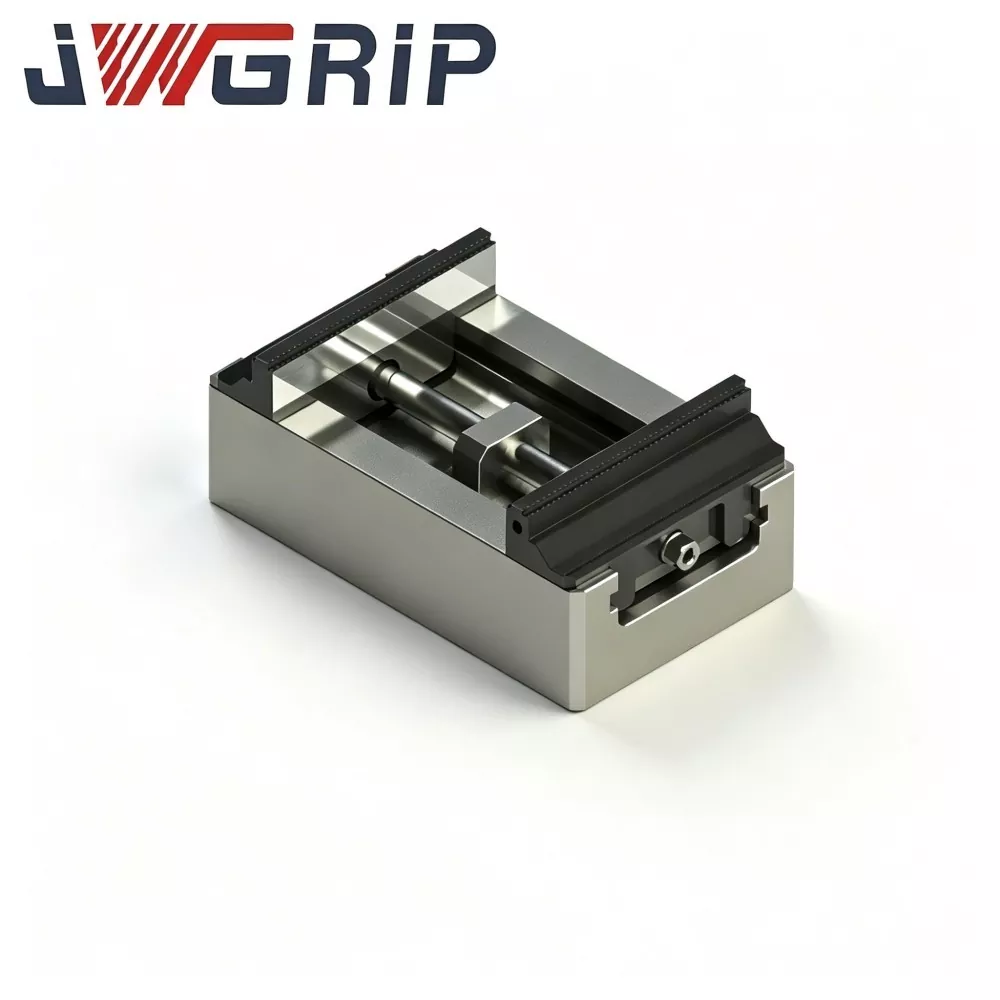
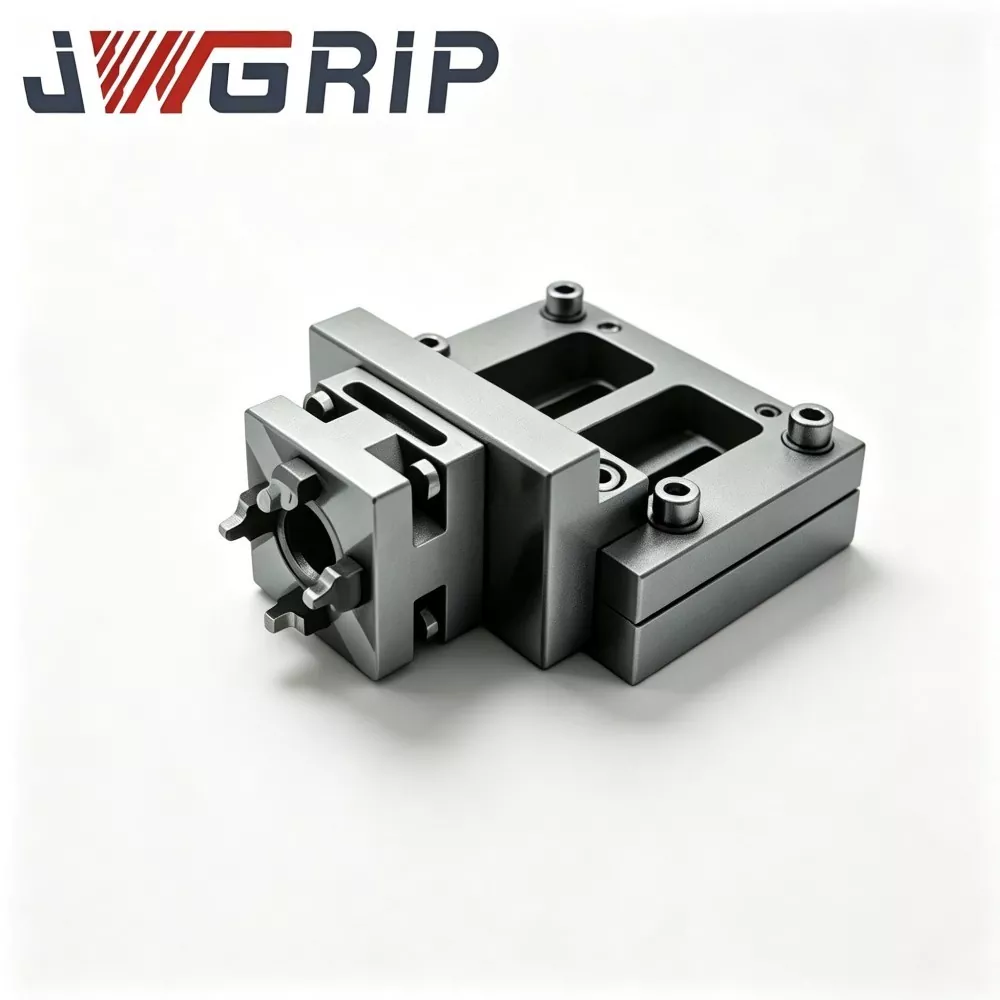
ปากกาจับชิ้นงานแบบมีศูนย์กลางในตัวสำหรับงานหนักขนาดกลางพร้อมขากรรไกรแบบแข็งสำหรับการกัด CNC
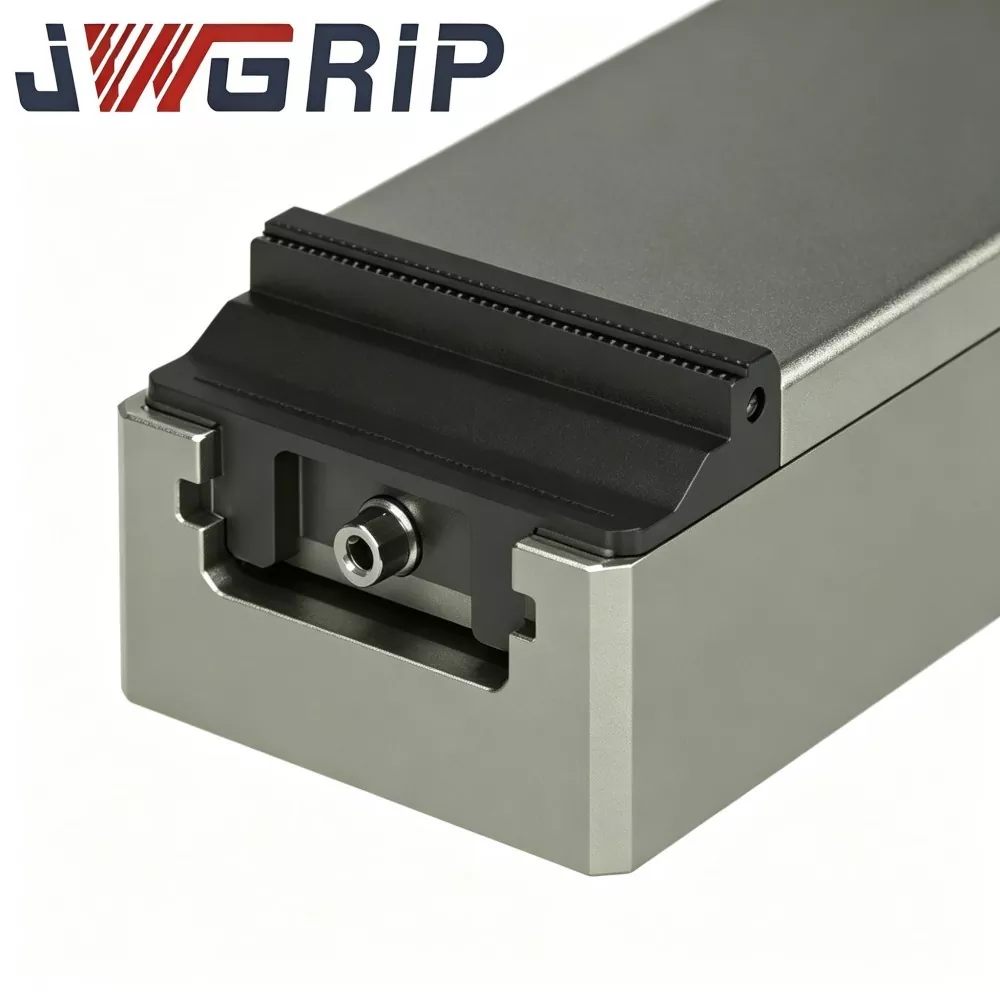
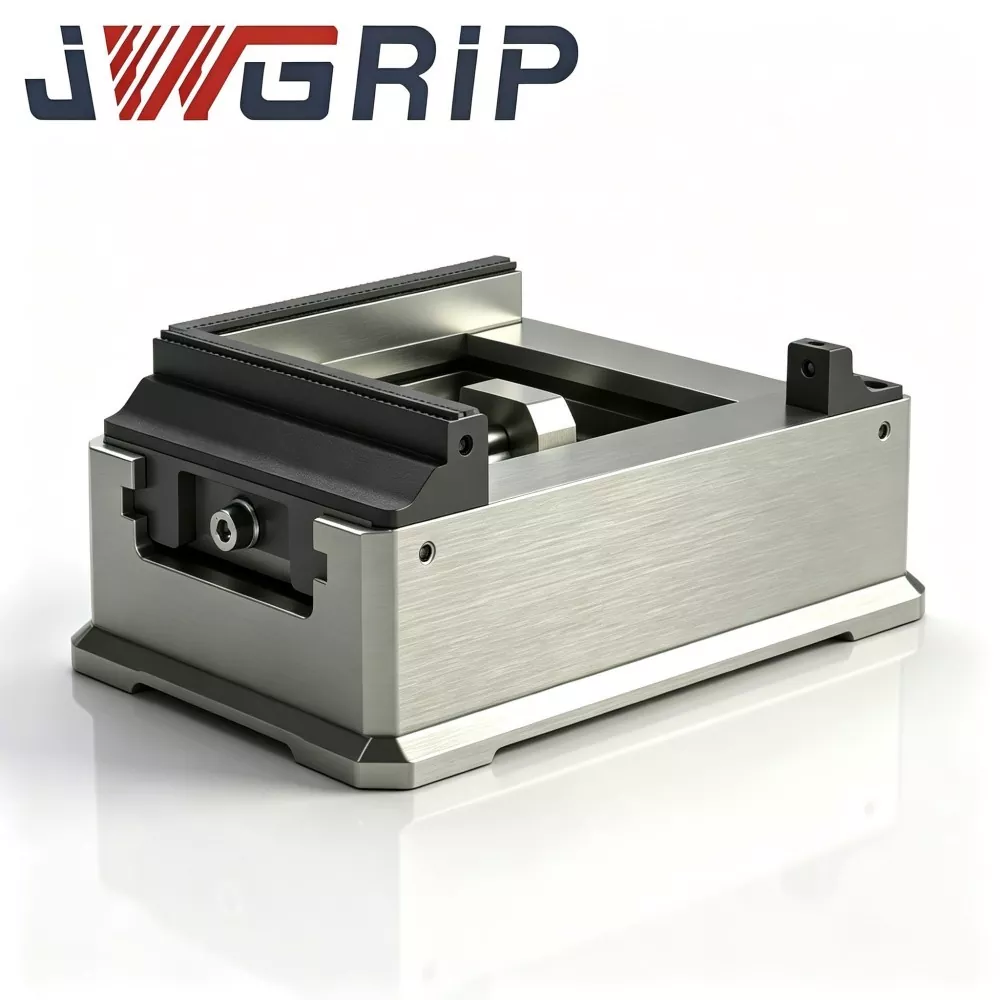
JWGRIP เป็นผู้ผลิตและผู้จำหน่ายปากกาจับชิ้นงาน Zero Point แบบ Heavy-Duty ขนาดกลางสำหรับงานหนักจากโรงงานโดยตรงและกำหนดเองพร้อมขากรรไกรแข็งสำหรับการกัด CNC ในประเทศจีน เป็นฟิกซ์เจอร์จับยึดจุดศูนย์ในตัวที่ออกแบบใหม่ ซึ่งพัฒนาขึ้นเป็นพิเศษสำหรับสถานการณ์การผลิตงานกัด CNC ที่ใช้งานหนัก ฟิกซ์เจอร์ที่มีความแม่นยำคุณภาพสูงนี้รวมโครงสร้างการส่งผ่านแบบซิงโครนัสในตัวสำหรับงานหนักขนาดกลางและชุดเชื่อมต่อการกำหนดตำแหน่งจุดศูนย์มาตรฐานเป็นอุปกรณ์เดียวที่สมบูรณ์ ทำให้ไม่จำเป็นต้องมีอุปกรณ์เสริมที่เข้าคู่กันเพิ่มเติมหรือการสอบเทียบซ้ำในสถานที่ทำงาน
ใช้ตัวเครื่องโลหะผสมเหล็กที่มีความแข็งแรงสูงและชุดขากรรไกรแข็งชุบแข็งที่มีความแข็งสูง ปากกาจับชิ้นงานแบบศูนย์จุดศูนย์กลางในตัวสำหรับงานหนักนี้ให้ประสิทธิภาพสูง ความทนทานที่โดดเด่น ประสิทธิภาพสูง และการบำรุงรักษาที่ใช้งานง่าย ตัวเครื่องหลักและส่วนประกอบระบบส่งกำลังทั้งหมดได้รับการบำบัดเพื่อบรรเทาความเครียดอย่างเข้มงวดหลังการตัดเฉือนหยาบ ในขณะที่พื้นผิวการผสมพันธุ์ที่สำคัญเสร็จสิ้นด้วยการเจียรที่มีความแม่นยำ เพื่อให้มั่นใจถึงประสิทธิภาพการตั้งศูนย์กลางแบบซิงโครนัสที่มั่นคงและแม่นยำในระหว่างการกัดแบบวนรอบภาระหนักในระยะยาว
ปากกาจับชิ้นงานสร้างขึ้นด้วยโครงสร้างการเชื่อมต่อจุดศูนย์มาตรฐานแบบครบวงจร รองรับการตั้งค่าชิ้นงานแบบออฟไลน์และการสลับฟิกซ์เจอร์อย่างรวดเร็ว ช่วยปรับปรุงประสิทธิภาพการเปลี่ยนเครื่องมือและการใช้งานอุปกรณ์โดยรวมได้อย่างมาก ปากกาจับชิ้นงาน Zero Point ขนาดกลางสำหรับงานหนักขนาดกลางพร้อมขากรรไกรแข็งสำหรับการกัด CNC มอบความแข็งแกร่งของโครงสร้างที่ยอดเยี่ยมและความสามารถในการป้องกันการเสียรูปที่แข็งแกร่ง รักษาเสถียรภาพในการจับยึดที่สม่ำเสมอและความแม่นยำในการกำหนดตำแหน่งซ้ำแม้ภายใต้แรงกระแทกจากการกัดหยาบหนัก ใช้งานได้อย่างกว้างขวางกับกระบวนการกัด CNC ของส่วนประกอบแม่พิมพ์ ชิ้นส่วนรถยนต์ ชิ้นส่วนโครงสร้างฮาร์ดแวร์ และอุปกรณ์เสริมของเครื่องจักรทางวิศวกรรม ฟิกซ์เจอร์ที่ผลิตในจีนนี้มอบโซลูชันเครื่องมือที่มีความแม่นยำที่เชื่อถือได้และเป็นมาตรฐานสำหรับลูกค้าที่ผลิตทางอุตสาหกรรมทั่วโลก
จุดปวดทั่วไป
1. ความแข็งแกร่งในการจับยึดไม่เพียงพอและการเลื่อนหลุดของชิ้นงานภายใต้แรงกระแทกจากการกัดหนัก
2. ความแม่นยำในการกำหนดตำแหน่งซ้ำลดลงหลังจากการกัดหยาบที่รับภาระหนักเป็นเวลานาน
3. การสอบเทียบด้วยตนเองที่ใช้เวลานานระหว่างการเปลี่ยนฟิกซ์เจอร์
4. การเสียรูปของตัวหนีบเกิดจากการกัดหยาบที่มีภาระหนัก
5. ความเข้ากันได้แบบเนทิฟไม่ดีกับการเชื่อมต่อการวางตำแหน่งแบบจุดศูนย์
ในโรงงานกัดในโลกแห่งความเป็นจริง ปากกาจับขนาดกลางแบบธรรมดาจะแสดงข้อเสียที่ชัดเจนภายใต้การกัดหยาบแบบตัดหนัก:
ความแข็งแกร่งของโครงสร้างที่จำกัดทำให้เกิดการบิดเบี้ยวของตัวเครื่องเล็กน้อยภายใต้แรงกระแทกจากการกัดที่รุนแรง ส่งผลให้ชิ้นงานเลื่อนและเอาต์พุตมิติที่ไม่เสถียร
เนื่องจากขาดอินเทอร์เฟซแบบจุดศูนย์ในตัว ผู้ปฏิบัติงานจึงใช้เวลามากมายในการจัดตำแหน่งแบบแมนนวลในระหว่างการเปลี่ยนฟิกซ์เจอร์ และทำให้ประสิทธิภาพของเครื่องจักรโดยรวมลดลง
สำหรับปากกาจับ JWGRIP นี้ ตัวเครื่องหลักและส่วนประกอบระบบส่งกำลังใช้เหล็กโลหะผสมที่มีความแข็งแรงสูง และผ่านการชราภาพเพื่อบรรเทาความเครียดหลังจากการตัดเฉือนหยาบ พื้นผิวผสมพันธุ์ที่สำคัญได้รับการกราวด์อย่างแม่นยำเพื่อรักษาประสิทธิภาพการวางศูนย์กลางแบบซิงโครนัสที่เสถียรภายใต้รอบการรับน้ำหนักมากในระยะยาว โครงสร้างการเชื่อมต่อจุดศูนย์มาตรฐานในตัวรองรับการตั้งค่าล่วงหน้าของชิ้นงานแบบออฟไลน์และการสลับฟิกซ์เจอร์อย่างรวดเร็ว
รีวิวจุดปวด
ภายในการผลิตงานกัด CNC จริง ความแข็งแกร่งของฟิกซ์เจอร์ ความแม่นยำในการตั้งศูนย์ และความเข้ากันได้ของจุดศูนย์จะกำหนดผลผลิตของชิ้นส่วน การใช้งานเครื่องจักร และวงจรการผลิตโดยตรง การกัดซีเอ็นซีครอบคลุมถึงการกัดหยาบ การกัดกึ่งสำเร็จ และการกัดขั้นสุดท้าย การกัดหยาบอย่างหนักทำให้เกิดแรงตัดมหาศาลและโหลดฟิกซ์เจอร์อย่างต่อเนื่อง
ข้อบกพร่องทั่วไปของปากกาจับยึดตัวเองแบบธรรมดาในตลาด:
1.ความแข็งแรงของโครงสร้างไม่เพียงพอสำหรับการตัดหนัก
ปากกาจับชิ้นงานทั่วไปหลายชิ้นได้รับการออกแบบสำหรับงานเบา ภายใต้การกัดหยาบที่รับภาระหนัก การเสียรูประดับไมโครของตัวคีมจับ และระยะห่างจากคู่เกียร์ที่ขยายใหญ่ขึ้น ส่งผลให้ชิ้นงานเลื่อนระดับไมโคร ขนาดที่ไม่พิกัดความเผื่อ รอยสะท้านที่พื้นผิว และแม้แต่เศษชิ้นส่วนที่สมบูรณ์
2.ไม่มีอินเทอร์เฟซการเปลี่ยนแปลงอย่างรวดเร็วแบบจุดศูนย์ในตัว
การเปลี่ยนฟิกซ์เจอร์แต่ละครั้งจำเป็นต้องมีการวางแนวตัวบ่งชี้การหมุนด้วยตนเองและการปรับ Datum ซ้ำๆ ซึ่งใช้เวลานานมากในการตัดโดยไม่ต้องตัด ภายใต้การผลิตที่มีปริมาณน้อยซึ่งมีการผสมผสานสูง การเปลี่ยนแปลงบ่อยครั้งจะทำให้ต้นทุนการดีบักเพิ่มขึ้น และสร้างอุปสรรคสำหรับสายการผลิตระบบอัตโนมัติแบบยืดหยุ่น FMS
3. ความต้านทานการสึกหรอต่ำของขากรรไกรมาตรฐาน
ปากแข็งบางอันยังดับไม่หมด การกัดกระแทกอย่างต่อเนื่องจะเร่งการสึกหรอของกราม เลื่อนจุดศูนย์กลาง และบังคับให้ต้องบำรุงรักษากรามซ้ำบ่อยครั้ง
4. การกระจัดที่เกิดจากการสั่นสะเทือนระหว่างการกัดแบบไดนามิก
ปากกาจับขนาดกลางหลายตัวได้รับการปรับให้เหมาะสมสำหรับการจับยึดแบบคงที่เท่านั้น โดยไม่สนใจแรงสั่นสะเทือนจากแรงกัดแบบไดนามิก การชดเชยชิ้นงานที่มีน้อยทำให้ไม่สามารถบรรลุข้อกำหนดความคลาดเคลื่อนทางเรขาคณิตของการกัดเก็บผิวละเอียดได้
5. การปิดผนึกที่อ่อนแอต่อสารปนเปื้อนในเวิร์คช็อป
การปิดผนึกอย่างง่ายช่วยให้ชิปกัดและสารหล่อเย็นบุกรุกชุดเกียร์ภายใน เร่งการสึกหรอของส่วนประกอบ และทำให้อายุการใช้งานฟิกซ์เจอร์สั้นลง จำเป็นต้องมีเพลตอะแดปเตอร์เพิ่มเติมสำหรับการด็อกกิ้งแบบจุดศูนย์ ซึ่งทำให้เกิดข้อผิดพลาดในการประกอบแบบซ้อนกัน และทำให้ความแม่นยำในการวางตำแหน่งซ้ำลดลง
6. การออกแบบอุปกรณ์ติดตั้งแบบมีเงื่อนไขเดียว
ปากกาจับชิ้นงาน Zero Point สำหรับงานหนักขนาดกลาง JWGRIP พร้อมปากแข็งสำหรับการกัด CNC ได้รับการปรับให้เหมาะสมเพื่อแก้ไขปัญหาคอขวดที่กล่าวมาข้างต้น ตัวคีมจับงานหนักเสริมแรงต้านทานแรงกระแทกจากการกัดแบบไดนามิก ชุดขากรรไกรแข็งที่ผ่านการดับเต็มที่ให้ความต้านทานการสึกหรอที่โดดเด่นสำหรับการกัดหยาบ อินเทอร์เฟซแบบจุดศูนย์มาตรฐานทำให้สามารถสลับฟิกซ์เจอร์ได้อย่างรวดเร็ว ระยะห่างการส่งผ่านภายในที่มีการควบคุมอย่างแม่นยำช่วยรักษาสมดุลระหว่างความแข็งแกร่งในการกัดหยาบและความแม่นยำในการกัดตรงกลาง การซีลแบบปิดสนิทช่วยป้องกันการสึกกร่อนของชิปและสารหล่อเย็น ขนาดกลางทำให้ครอบคลุมการตัดเฉือนและฐานติดตั้งบนโต๊ะได้อย่างสมดุล เหมาะกับเครื่องแมชชีนนิ่งเซนเตอร์และเครื่องกัด CNC แนวตั้งส่วนใหญ่สำหรับการประมวลผลแม่พิมพ์ ชิ้นส่วนรถยนต์ ฮาร์ดแวร์ และส่วนประกอบทางวิศวกรรม
ส่วนประกอบส่วนประกอบ
JWGRIP คีมจับศูนย์จุดศูนย์กลางในตัวสำหรับงานหนักขนาดกลางสำหรับงานหนักประกอบด้วยโมดูลการทำงานหลักหกโมดูล:
ตัวคีมจับบรรเทาความเครียดปลอมแปลงที่มีความแข็งแรงสูง
โมดูลส่งกำลังแบบแร็คแอนด์พิเนียนแบบซิงโครนัสสำหรับงานหนัก
ขากรรไกรแข็งที่ถอดเปลี่ยนได้ดับแล้ว
ฐานติดตั้งแบบกำหนดตำแหน่งจุดศูนย์โดยเฉพาะ
ชุดประกอบซีลกันชิปและกันสารหล่อเย็นที่ปิดสนิท
กลไกการปรับจูนแรงบิดแบบละเอียด
ตัวคีมจับถูกหลอมรวมเข้ากับเหล็กกล้าโลหะผสมที่มีความแข็งแรงสูง และผ่านกระบวนการบำบัดเพื่อบรรเทาความเค้นแบบหลายรอบ เพื่อขจัดความเค้นตกค้างที่เกิดจากการตีขึ้นรูปและการตัดเฉือน โดยทนทานต่อแรงแบบไดนามิกในระหว่างการกัดหยาบที่มีภาระหนัก และหลีกเลี่ยงการเสียรูปของตัวเครื่อง
ชิ้นส่วนระบบส่งกำลังแบบซิงโครนัสสำหรับงานหนักผ่านการเจียรที่แม่นยำแบบคู่พร้อมระยะห่างที่ควบคุมอย่างแน่นหนา ช่วยให้มั่นใจได้ถึงการเคลื่อนไหวการเปิด-ปิดที่ซิงโครไนซ์อย่างสมบูรณ์แบบสำหรับขากรรไกรแข็งสองอัน
ปากจับแบบแข็งทำจากเหล็กโลหะผสมที่มีความแข็งสูง ผ่านการชุบแข็งเต็มที่และกราวด์อย่างแม่นยำ ให้ความทนทานต่อการสึกหรอและทนต่อแรงกระแทกที่เหนือกว่าสำหรับงานกัดหยาบงานหนัก ปากแข็งเป็นชิ้นส่วนอะไหล่ที่ถอดออกได้อย่างอิสระ ขากรรไกรที่สึกหรอสามารถเปลี่ยนแยกต่างหากได้โดยไม่ต้องเปลี่ยนชุดคีมจับทั้งหมด
ช่องที่ปิดสนิทจะปิดกั้นชิปกัด สารหล่อเย็น และฝุ่นโลหะไม่ให้เข้ามาบุกรุกชุดส่งกำลังภายใน ปรับให้เข้ากับสภาพแวดล้อมของโรงกัดชิปสูงที่มีการปนเปื้อนอย่างมาก
ฐานมาพร้อมกับอินเทอร์เฟซการกำหนดตำแหน่งจุดศูนย์มาตรฐานที่ตัดเฉือนไว้ล่วงหน้า ซึ่งเข้ากันได้โดยตรงกับระบบจุดศูนย์กระแสหลักโดยไม่ต้องใช้แผ่นอะแดปเตอร์เพิ่มเติม
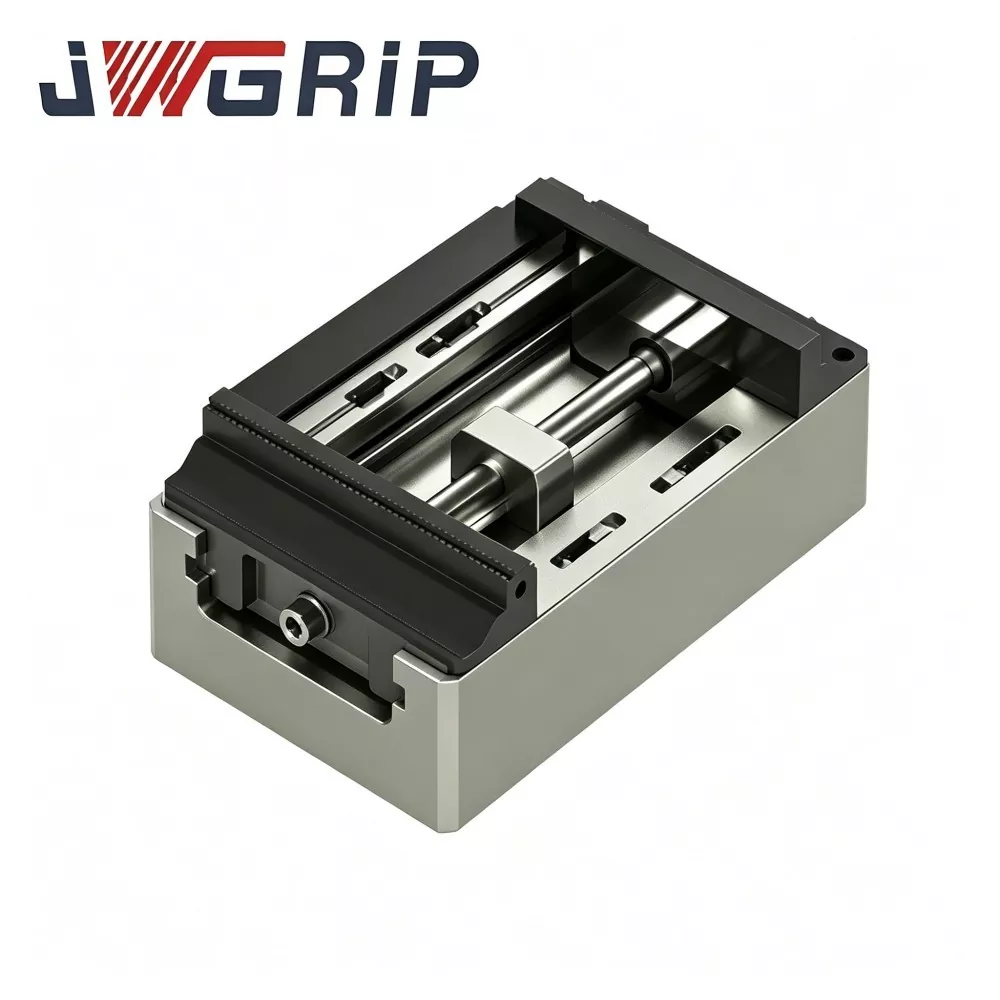
กลไกการทำงาน
1. กลไกการหนีบแบบกึ่งกลางตัวเอง
ระบบส่งกำลังแบบซิงโครนัสสำหรับงานหนักภายในขับเคลื่อนขากรรไกรแข็งซ้าย-ขวาเพื่อการเคลื่อนไหวที่สมมาตร ชิ้นงานทำให้สามารถตั้งศูนย์กลางอัตโนมัติโดยไม่ต้องปรับแนวแบบละเอียดด้วยตนเอง ช่วยลดการตั้งค่าตัวแสดงการหมุน เมื่อจับยึดแล้ว ศูนย์กลางชิ้นงานจะถูกล็อคเพื่อขจัดข้อผิดพลาดในการวางตำแหน่งที่เกิดจากฝีมือมนุษย์ ปากจับแข็งที่มีความแข็งสูงให้แรงเสียดทานในการจับยึดที่เพียงพอเพื่อต้านทานแรงกระแทกจากการกัด ตำแหน่งของชิ้นงานจะคงที่ในการกัดหยาบ การกัดกึ่งสำเร็จ และการกัดขั้นสุดท้าย และรับประกันคุณภาพขนาดที่สม่ำเสมอสำหรับพื้นผิวที่กัด
2.กลไกการเชื่อมโยงตำแหน่งศูนย์จุด
ฐานหนีบเป็นไปตามมาตรฐานมิติระบบจุดศูนย์กระแสหลัก และสามารถติดตั้งได้โดยตรงบนแผ่นฐานจุดศูนย์เพื่อการถอดและติดตั้งฟิกซ์เจอร์อย่างรวดเร็ว ความแม่นยำของข้อมูลที่มีเสถียรภาพจะยังคงอยู่หลังการติดตั้ง ไม่จำเป็นต้องมีการสอบเทียบ Datum ซ้ำสำหรับชิ้นงานหรือการเปลี่ยนฟิกซ์เจอร์แบบเต็ม ซึ่งช่วยลดระยะเวลาในการตั้งค่าได้อย่างมาก การออกแบบนี้รองรับการเชื่อมต่อกับสายการผลิตที่ยืดหยุ่นของ FMS และทำงานร่วมกับหุ่นยนต์ในการขนถ่ายเพื่อให้เกิดการกัด CNC ต่อเนื่องแบบอัตโนมัติสำหรับชิ้นส่วนหลายรูปแบบ
จุดแข็งหลัก
1. โครงสร้างสำหรับงานหนักขนาดกลางต่อแรงกระแทกจากการกัดแบบไดนามิก
ตัวคีมจับที่คลายความเค้นหลอมพร้อมชุดเกียร์สำหรับงานหนักเสริมแรง ต้านทานแรงตัดกัดหยาบหนัก การเสียรูปของตัวหนีบและการขยายช่องว่างการส่งผ่านจะถูกระงับในระหว่างการกัด ปากกาจับชิ้นงานแบบเดี่ยวรองรับทั้งการกัดหยาบแบบตัดหนักและการกัดเก็บผิวละเอียดที่มีความแม่นยำสูง และลดแรงกดดันจากอุปกรณ์ติดตั้งในโรงงาน
2. ขากรรไกรแข็งแบบถอดเปลี่ยนได้อย่างเต็มที่เพื่อความทนทานต่อการสึกหรอและแรงกระแทกที่เหนือกว่า
ขากรรไกรแข็งได้รับการชุบแข็งและการเจียรที่แม่นยำอย่างสมบูรณ์ อัตราการสึกหรอต่ำภายใต้การกัดระยะยาวช่วยลดงานบำรุงรักษาการเจียรซ้ำบ่อยครั้ง ปากแข็งแบบถอดเปลี่ยนได้อิสระช่วยลดค่าใช้จ่ายในการบำรุงรักษาในระยะยาว
3. อินเทอร์เฟซแบบจุดศูนย์มาตรฐานสำหรับการเปลี่ยนฟิกซ์เจอร์ความเร็วสูง
ฐานตรงกับระบบการกำหนดตำแหน่งจุดศูนย์กระแสหลักโดยตรงโดยไม่ต้องใช้เพลตอะแดปเตอร์แบบกำหนดเอง เร่งการถอด-ประกอบฟิกซ์เจอร์ได้อย่างมาก ลบการจัดตำแหน่งหน้าปัดที่ใช้เวลานาน และปรับปรุงอัตราการใช้งานเครื่องกัด CNC สำหรับสายการผลิตอัตโนมัติ FMS
4. ระบบส่งกำลังแบบซิงโครนัสที่มีความแม่นยำสูงช่วยรักษามิติการกัด
ระบบส่งกำลังแบบซิงโครนัสคู่กราวด์ช่วยให้ควบคุมระยะห่างได้อย่างแน่นหนา ปากแข็งคู่เคลื่อนที่พร้อมกัน จุดศูนย์กลางจะคงที่หลังจากการจับยึด และป้องกันการลื่นไถลของชิ้นงานตลอดการกัดหยาบและการกัดขั้นสุดท้าย เพื่อให้มั่นใจถึงพิกัดความเผื่อทางเรขาคณิตที่มีคุณสมบัติเหมาะสม
5. การปิดผนึกแบบเต็มรูปแบบช่วยยืดอายุการใช้งานของฟิกซ์เจอร์
การกัด CNC ทำให้เกิดเศษและน้ำหล่อเย็นขนาดใหญ่ ช่องที่ปิดสนิทจะแยกสิ่งปนเปื้อนออกจากห้องส่งสัญญาณเพื่อหลีกเลี่ยงการติดขัดและการสลายตัวที่แม่นยำ การออกแบบที่ทนทานและบำรุงรักษาง่ายช่วยลด OPEX ของโรงงาน
6. รอยเท้าที่ปรับให้เหมาะสมเหมาะกับโต๊ะทำงาน CNC แนวตั้งส่วนใหญ่
รูปแบบงานหนักขนาดกะทัดรัดขนาดกลางไม่ใช้พื้นที่โต๊ะมากเกินไป ใช้งานได้กับเครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้ง เครื่องกัด CNC และโต๊ะหมุน 4 แกนสำหรับงานกัดโรตารีส่วนใหญ่
7. อุปทานโดยตรงจากโรงงานพร้อมการปรับเปลี่ยนแบบกำหนดเองที่ยืดหยุ่น
ในฐานะผู้ผลิต JWGRIP นำเสนอการปรับแต่งโครงสร้างตามรุ่นเครื่องจักรของลูกค้าและคุณสมบัติของชิ้นส่วน: การปรับจังหวะการหนีบ การปรับเปลี่ยนรูยึดฐาน การสร้างกรามโปรไฟล์พิเศษแบบกำหนดเอง ตอบสนองข้อกำหนดกระบวนการกัด CNC แบบเฉพาะบุคคลสำหรับผู้ผลิตหลายราย
สถานการณ์การใช้งานแบบหลายภาคส่วน
1.Mold-industry CNC milling
การกัดหยาบ การกัดกึ่งสำเร็จ และการกัดขั้นสุดท้ายสำหรับเม็ดมีดและแกนแม่พิมพ์ โครงสร้างสำหรับงานหนักทนทานต่อแรงกระแทกจากการกัด ในขณะที่จุดเชื่อมต่อแบบจุดศูนย์ช่วยเร่งการเปลี่ยนแม่พิมพ์ และลดระยะเวลารอคอยของแม่พิมพ์ให้สั้นลง
2.การผลิตการกัดชิ้นส่วนยานยนต์
การกัดซีเอ็นซีสำหรับส่วนประกอบโครงสร้างฮาร์ดแวร์รถยนต์ ขายึดเหล็กหล่อ และชิ้นส่วนอลูมิเนียมอัลลอยด์ที่มีความแข็งแรงสูง รับประกันความสม่ำเสมอของมิติสำหรับส่วนประกอบยานยนต์ที่ผลิตจำนวนมาก
3. การประมวลผลอุปกรณ์เสริมวิศวกรรมและเครื่องจักร
การกัดชิ้นส่วนโครงสร้างโลหะและอุปกรณ์เหล็กหล่อของเครื่องจักรก่อสร้าง ระบบจับยึดสำหรับงานหนักเหมาะกับสภาพการกัดหยาบที่มีการขจัดวัสดุสูง
4. การกัดชิ้นส่วนเครื่องจักรกลฮาร์ดแวร์ทั่วไป
การกัดซีเอ็นซีสำหรับเหล็กปริมาณปานกลางและชิ้นส่วนฮาร์ดแวร์เหล็กหล่อ ปรับสมดุลความแข็งแกร่งในการจับยึดและความแม่นยำในการตัดเฉือน
การตัดเฉือนส่วนประกอบโลหะฮาร์ดแวร์ 5.3C
การกัดชิ้นงานโครงสร้างอลูมิเนียมอัลลอยด์ที่มีความแข็งแรงสูง ความแม่นยำในการตั้งศูนย์กลางที่มั่นคงช่วยให้มีพิกัดความเผื่อของขนาดที่แคบ
6.FMS สายการผลิต CNC-milling อัตโนมัติแบบยืดหยุ่น
ทำงานร่วมกับหุ่นยนต์ในการขนถ่ายและการหมุนหลายฟิกซ์เจอร์เพื่อให้เกิดการกัดต่อเนื่องแบบอัตโนมัติสำหรับเวิร์กช็อปการผลิตอัจฉริยะสมัยใหม่
คู่มือการติดตั้ง
1. ก่อนการติดตั้ง ให้ทำความสะอาดพื้นผิวการติดตั้งโต๊ะเครื่องกัด CNC และพื้นผิวสัมผัสฐานหนีบอย่างสมบูรณ์ ขจัดเศษโลหะ คราบสารหล่อเย็น และคราบน้ำมัน เศษแปลกปลอมบนพื้นผิวการผสมพันธุ์จะทำให้ฟิกซ์เจอร์เอียงและทำให้เกิดการเบี่ยงเบนมิติการกัดโดยตรง
2.วางปากกาจับบนโต๊ะโดยจัดตำแหน่งรูเข็ม ขันโบลต์ยึดให้แน่นตามค่าแรงบิดจากคู่มือเครื่องจักร ยืนยันการล็อคโดยสมบูรณ์โดยไม่ต้องเขย่าและยืนยัน Datum ให้เสร็จสิ้นก่อนเริ่มการกัด CNC อย่างเป็นทางการ
3. วางชิ้นงานไว้ตรงกลางของขากรรไกรแข็ง ไม่จำเป็นต้องมีการจัดตำแหน่งแบบละเอียดด้วยตนเอง เปิดใช้งานกลไกการล็อคสำหรับการตั้งศูนย์กลางและการหนีบแบบซิงโครนัส ปรับแรงจับยึดตามวัสดุชิ้นงานและกระบวนการกัด:
ใช้แรงจับยึดที่สูงขึ้นสำหรับการกัดหยาบเพื่อป้องกันแรงกระแทกจากการตัด
ใช้แรงจับยึดปานกลางสำหรับการกัดขั้นสุดท้ายเพื่อหลีกเลี่ยงการเสียรูปของชิ้นงาน
4.ดำเนินการตรวจสอบการทดลองตัด: ยืนยันด้วยตนเองว่าไม่มีการคลายตัวของชิ้นงานหลังจากการจับยึด รันรอบเดินเบาของเครื่องเพื่อจำลองสภาวะการกัด เริ่มโปรแกรมการกัดอย่างเป็นทางการเฉพาะเมื่อมีการเคลื่อนที่หรือการสั่นสะเทือนเป็นศูนย์เท่านั้น
5. การทดสอบด้วยแผ่นฐานการวางตำแหน่งจุดศูนย์: ปรับเทียบความแม่นยำในการจัดตำแหน่งพินเพื่อรับประกันประสิทธิภาพการวางตำแหน่งซ้ำของฟิกซ์เจอร์ สำหรับโครงการระบบอัตโนมัติที่ผสานรวมหุ่นยนต์ ให้จับคู่ศูนย์จับหุ่นยนต์กับศูนย์จับยึดตรงกลาง เพื่อป้องกันความเสียหายจากการชนกันทางกล
รายการตรวจสอบการบำรุงรักษา
1.ทำความสะอาดพื้นผิวจับยึดแบบขากรรไกรแข็งหลังการเปลี่ยนทุกครั้ง ขจัดเศษโลหะและเศษการตัดเพื่อป้องกันการชดเชยการหนีบที่เกิดจากสิ่งปนเปื้อน
2. หล่อลื่นชุดเกียร์ซิงโครนัสภายในด้วยจาระบีวัตถุประสงค์พิเศษทุกๆ สองสัปดาห์ เพื่อให้การเคลื่อนตัวของขากรรไกรราบรื่น และหยุดการขยายตัวของช่องว่างการส่งผ่านที่เกิดจากการกัดกระแทกในระยะยาว
3.หลีกเลี่ยงการกระแทกกรามแข็งอย่างรุนแรง ปากแข็งที่สึกหรอสามารถกราวด์เพื่อซ่อมแซมได้ ขากรรไกรแข็งที่ได้รับความเสียหายอย่างหนักจะต้องเปลี่ยนแยกต่างหากแทนที่จะเปลี่ยนคีมจับทั้งชุด
4.ปกป้องพื้นผิวการติดตั้งฐานรองจากการชนและรอยขีดข่วน ใช้สารป้องกันสนิมในระหว่างการจัดเก็บที่ไม่ได้ใช้งานในระยะยาวเพื่อรักษาความแม่นยำของข้อมูลการติดตั้ง
5. ห้ามทำงานภายใต้สถานะการหนีบเกินจังหวะหรือโหลดเกิน เพื่อหลีกเลี่ยงความเสียหายจากการเสียรูปของส่วนประกอบระบบส่งกำลังภายใต้แรงกระแทกจากการกัดแบบไดนามิก
การวินิจฉัยข้อบกพร่องและมาตรการรับมือ
ข้อผิดพลาด 1: การเบี่ยงเบนมิติของชิ้นงานและการสะท้านที่พื้นผิวหลังจากการกัด
สาเหตุ: แรงจับยึดไม่เพียงพอ การหล่อลื่นเกียร์ไม่เพียงพอ สลักเกลียวฐานหลวม การสึกหรอของกรามแข็ง
วิธีแก้ไข: เพิ่มแรงจับยึดในระดับปานกลาง หล่อลื่นชิ้นส่วนเกียร์ ขันสลักเกลียวยึดฐานให้แน่น บดหรือเปลี่ยนขากรรไกรแข็งที่สึกหรอ
ข้อผิดพลาด 2: ชิ้นงานเลื่อนและเยื้องระหว่างการกัดหยาบหนัก
สาเหตุ: แรงบิดในการล็อคไม่เพียงพอ เศษโลหะติดอยู่บนพื้นผิวแข็งของกราม การกวาดล้างการส่งผ่านมากเกินไป
วิธีแก้ไข: เพิ่มแรงบิดในการล็อค ใบหน้าหนีบขากรรไกรแข็งที่สะอาดหมดจด; ปรับระยะห่างของกลไกการส่งกำลังเพื่อคืนความแม่นยำของการเคลื่อนที่แบบซิงโครนัส
ข้อผิดพลาด 3: การเคลื่อนตัวของขากรรไกรติดขัดและการขยับของขากรรไกรภายใต้แรงกัด
สาเหตุ: เศษและสารหล่อเย็นทะลุช่องที่ปิดสนิท ปริมาณจาระบีไม่เพียงพอ การสึกหรอของส่วนประกอบเกียร์
วิธีแก้ปัญหา: ทำความสะอาดสิ่งปนเปื้อนภายใน เติมจาระบีหล่อลื่นเป็นระยะ ตรวจสอบและเปลี่ยนส่วนประกอบที่สึกหรออย่างหนัก
ข้อผิดพลาด 4: ลดความแม่นยำในการกำหนดตำแหน่งซ้ำหลังจากการถอดประกอบแบบจุดศูนย์
สาเหตุ: เศษบนพื้นผิวสัมผัสแบบจุดศูนย์ การสึกหรอของหมุดระบุตำแหน่ง แรงบิดในการขันฐานหนีบไม่เพียงพอ
วิธีแก้ปัญหา: ทำความสะอาดพื้นผิวการผสมพันธุ์ที่วางตำแหน่งอย่างทั่วถึง ตรวจสอบสถานะการสึกหรอของหมุดระบุตำแหน่ง ขันโบลต์ที่ฐานให้แน่นด้วยแรงบิดมาตรฐาน
การจัดบรรจุภัณฑ์และการจัดส่ง
① รุ่นมาตรฐานได้รับการสต็อกไว้เพื่อการจัดส่งคำสั่งซื้อจากต่างประเทศที่รวดเร็ว
② แต่ละยูนิตต้องผ่านการตรวจสอบความแม่นยำทุกรายการก่อนส่งมอบ มาพร้อมกับรายงานผลการทดสอบความแม่นยำและการรักษาพื้นผิวฟิล์มป้องกันสนิม
3 คำสั่งซื้อหน่วยเดียว: การห่อด้วยผ้าฝ้ายมุกและกล่องสำหรับงานหนัก
④ คำสั่งส่งออกจำนวนมาก: ลังไม้เนื้อแข็งกันกระแทกหนาพร้อมแผ่นกั้น ปกป้องพื้นผิวที่มีความแม่นยำจากความเสียหายจากการชนกันของการขนส่งทางทะเล
⑤ การสร้างแบรนด์ OEM และคำสั่งซื้อที่แก้ไขเองเป็นไปตามระยะเวลาในการเจรจา เอกสารข้อกำหนดและรายงานการตรวจสอบจะแนบอยู่ภายในแต่ละบรรจุภัณฑ์
บริการสนับสนุนหลังการขาย
1. คำแนะนำทางเทคนิคออนไลน์ระยะไกลสำหรับการติดตั้ง การทดสอบการใช้งาน และการแก้ไขปัญหาข้อผิดพลาดนอกสถานที่
2. เอกสารการบำรุงรักษาการปฏิบัติงานที่ครบถ้วนสำหรับคำสั่งซื้อทุกรายการ
3. การให้คำปรึกษาทางเทคนิคตามโครงการที่กำหนดเองสำหรับการปรับเปลี่ยนจังหวะ ขากรรไกร และโครงสร้างพื้นฐานที่ไม่ได้มาตรฐาน
4. สามารถซื้อชิ้นส่วนอะไหล่ที่สวมใส่ได้ รวมถึงขากรรไกรแบบแข็งแยกต่างหากเพื่อเปลี่ยนถึงที่
การอ้างอิงการเลือกจัดซื้อจัดจ้าง
ค่านิยมหลักของ JWGRIP ปากกาจับชิ้นงาน Zero Point ขนาดกลางสำหรับงานหนักขนาดกลางพร้อมขากรรไกรแข็งสำหรับการกัด CNC อยู่ที่โครงสร้างป้องกันการกัดกระแทกสำหรับงานกัดขนาดกลางขนาดกลาง ปากจับแข็งที่ทนทานต่อการสึกหรอ ความสามารถในการสลับจุดศูนย์อย่างรวดเร็วมาตรฐาน ความเข้ากันได้สองโหมดสำหรับการกัดหยาบบวกกับการกัดขั้นสุดท้าย และความแม่นยำในการตั้งศูนย์สูงซ้ำ
ช่วยแก้ปัญหาคอขวดของการกัด CNC เช่น ความท้าทายในการประมวลผลที่หนักหน่วง ประสิทธิภาพในการเปลี่ยนฟิกซ์เจอร์ที่ต่ำ และการเชื่อมต่อจุดศูนย์ที่ยากลำบาก
การแจ้งเตือนการเลือก:
1. จับคู่จังหวะการจับยึดกับขนาดชิ้นงานสูงสุด
2. แนะนำให้ใช้แบบปากแข็งสำหรับชิ้นงานที่เป็นเหล็กกล้า เหล็กหล่อ และโลหะผสมที่มีความแข็งแรงสูง
3. รุ่นมาตรฐานในสต็อกรับประกันการจัดส่งที่รวดเร็ว
4. หันมาใช้บริการโซลูชันแบบกำหนดเองของเราสำหรับเครื่องจักร CNC แบบพิเศษและข้อกำหนดกระบวนการชิ้นส่วนพิเศษ
ส่งตรงจากโรงงาน JWGRIP ทนทานและบำรุงรักษาง่าย เหมาะอย่างยิ่งสำหรับการจัดหาการอัพเกรดฟิกซ์เจอร์ของโรงงานกัด CNC และสายการผลิตอัตโนมัติ FMS ช่วยให้ผู้ผลิตเพิ่มผลผลิตชิ้นส่วนและเพิ่มปริมาณงานของเครื่องกัด CNC
คำถามที่พบบ่อย
คำถามที่ 1: ปากกาจับนี้สามารถทำงานร่วมกับโต๊ะหมุน 4 แกนได้หรือไม่
ก. ใช่. ฐานเป็นไปตามมาตรฐานการติดตั้งสำหรับโต๊ะหมุน 4 แกน และรองรับกระบวนการกัดแบบหมุน ปากจับแข็งทนทานต่อแรงกระแทกจากการตัดที่เกิดขึ้นระหว่างการกัดแบบหมุน
คำถามที่ 2: ฉันจำเป็นต้องเปลี่ยนคีมจับทั้งหมดเมื่อขากรรไกรที่แข็งสึกหรอหรือไม่?
ตอบ: ไม่ ปากจับแบบแข็งเป็นชิ้นส่วนอะไหล่ที่เปลี่ยนได้อิสระ ซึ่งช่วยลดต้นทุนการบำรุงรักษาในระยะยาวได้อย่างมาก
คำถามที่ 3: ปากกาจับงานหนักขนาดกลางนี้จะกินพื้นที่โต๊ะมากเกินไปหรือไม่
ตอบ: ไม่ ใช้โครงร่างสำหรับงานหนักขนาดกะทัดรัดขนาดกลาง เหมาะกับโต๊ะทำงานของศูนย์เครื่องจักรกลซีเอ็นซีแนวตั้งส่วนใหญ่ในขณะที่ยังคงความสามารถในการจับยึดที่แข็งแกร่ง
คำถามที่ 4: ปากกาจับชิ้นงาน Zero Point แบบจัดกึ่งกลางงานหนักสำหรับงานหนักขนาดกลางพร้อมขากรรไกรแบบแข็งสำหรับการกัด CNC เข้ากันได้กับระบบกำหนดตำแหน่งจุดศูนย์ของลูกค้าที่มีอยู่หรือไม่
ตอบ: รุ่นมาตรฐานเหมาะกับฐานการวางตำแหน่งจุดศูนย์กระแสหลัก มีบริการดัดแปลงแบบกำหนดเองสำหรับเพลตจุดศูนย์แบบพิเศษ
คำถามที่ 5: ปากกาจับชิ้นงานหนึ่งตัวสามารถรองรับทั้งการกัดหยาบและการกัดขั้นสุดท้ายได้หรือไม่
ก. ใช่. ตัวคีมสำหรับงานหนักและโครงสร้างระบบส่งกำลังเสริมทนทานต่อแรงกระแทกจากการตัดหยาบ ความแม่นยำในการทำซ้ำของการวางศูนย์กลางเป็นไปตามข้อกำหนดพิกัดความเผื่อในการกัดขั้นสุดท้าย ปากกาจับชิ้นงานหนึ่งตัวช่วยให้กระบวนการกัดหยาบ การกัดกึ่งสำเร็จ และการกัดเก็บผิวขั้นสุดท้ายเสร็จสมบูรณ์
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
สินค้าที่เกี่ยวข้อง

คำแนะนำข่าวสาร