ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






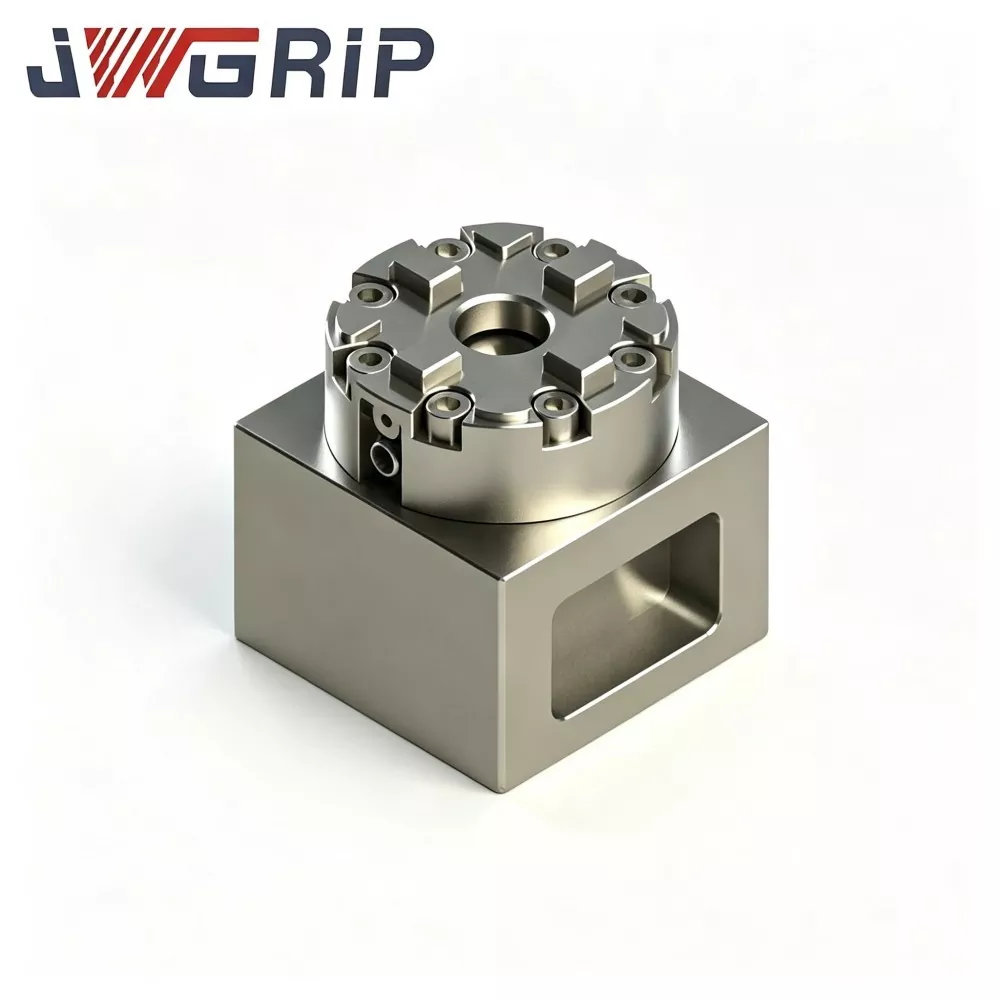
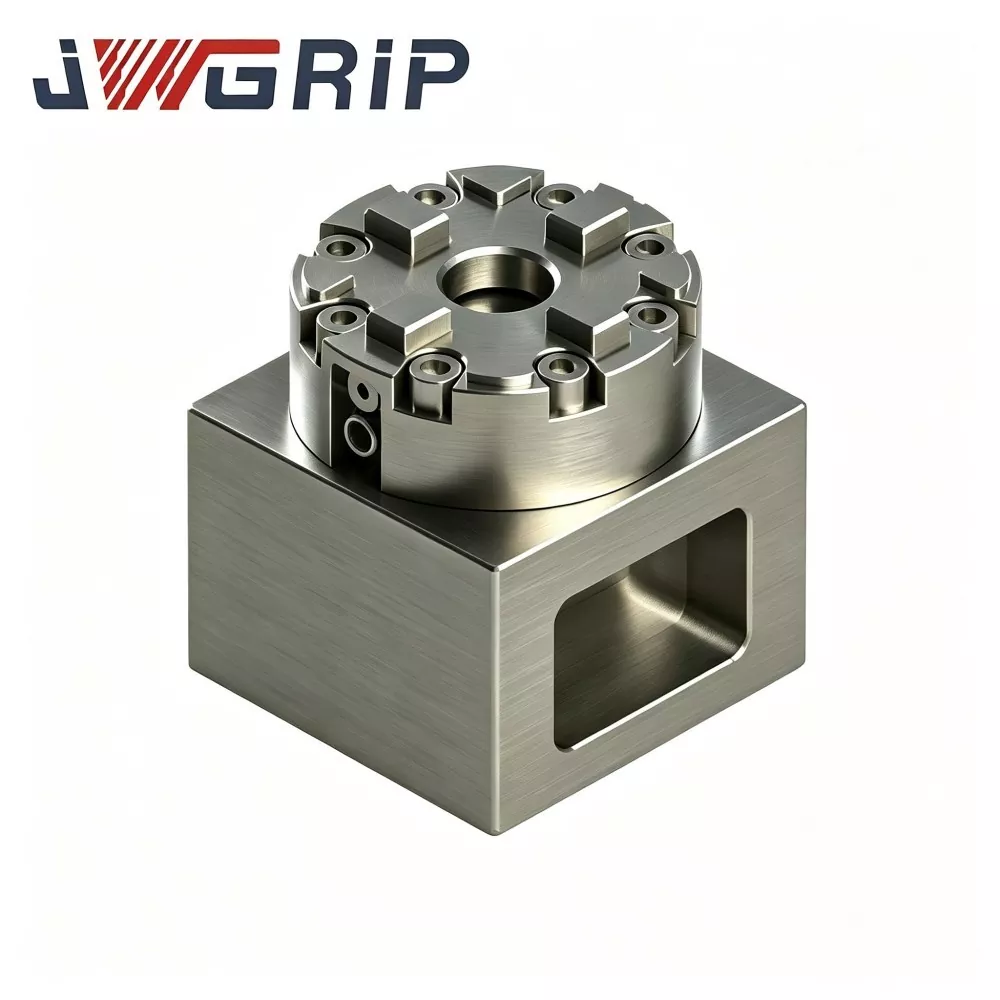
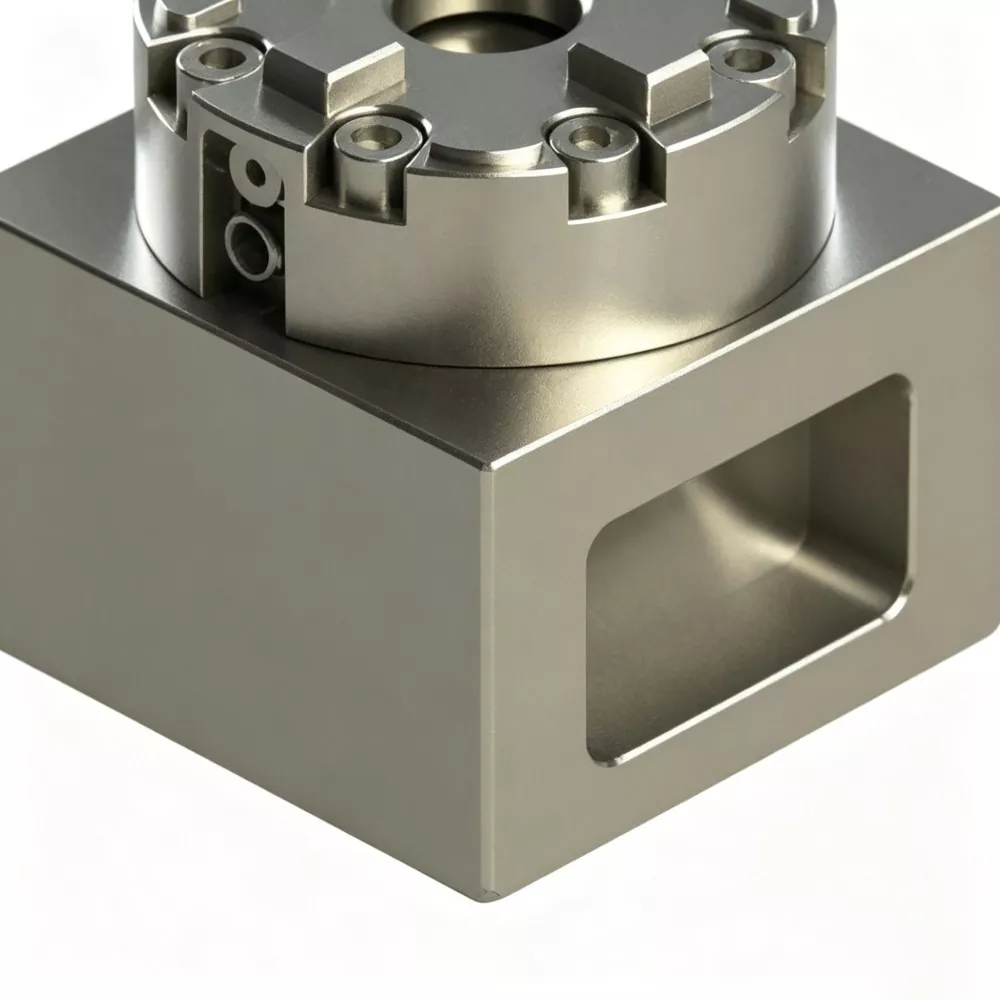
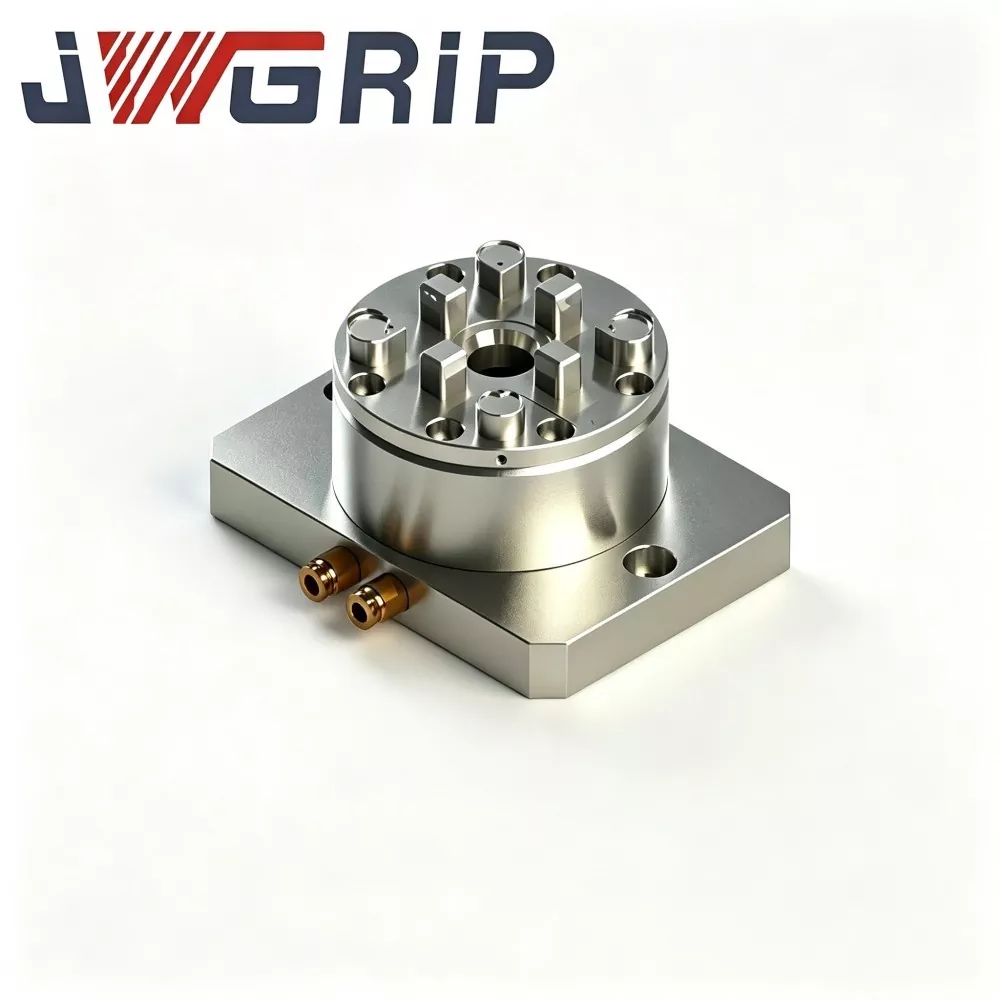
R-Type D75 MacroStd CNC หัวจับ EDM แบบแมนนวล
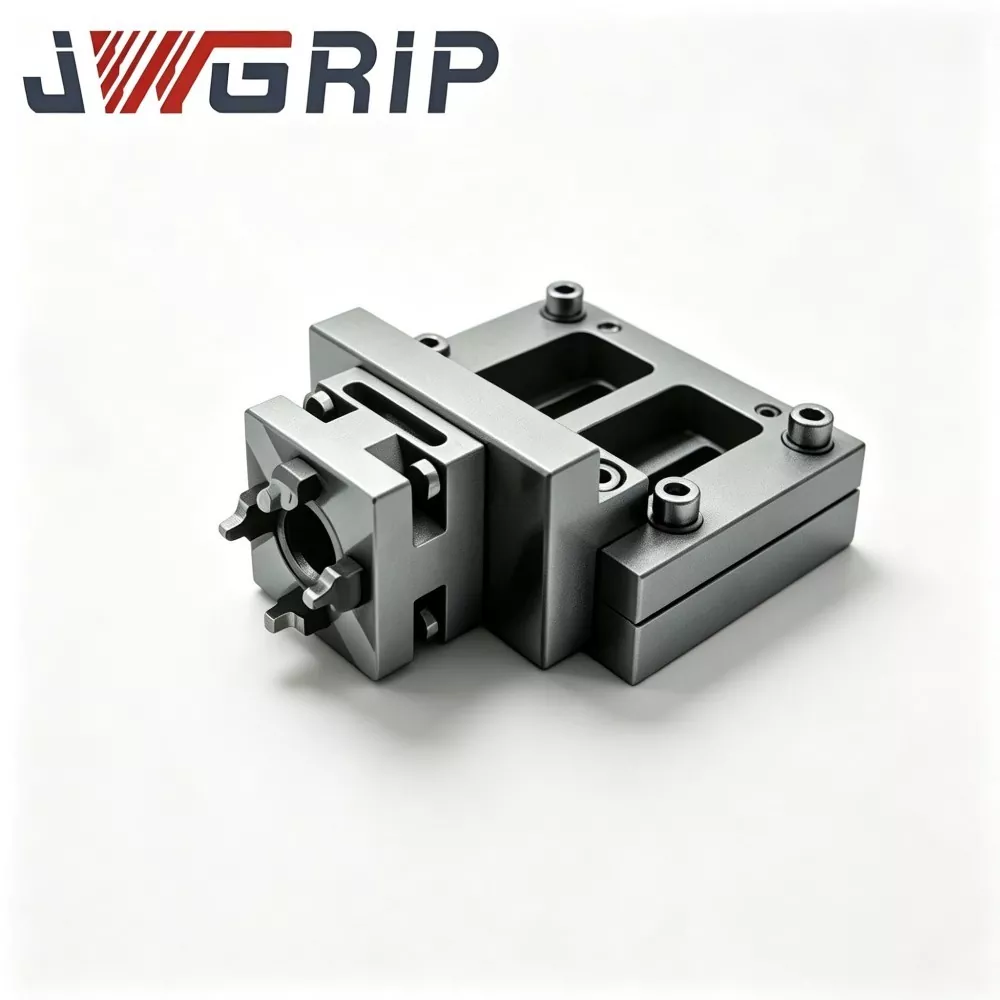
JWGRIP เป็นผู้ผลิตและซัพพลายเออร์มืออาชีพของหัวจับ EDM CNC แบบ R-Type D75 MacroStd CNC แบบกำหนดเองในประเทศจีน โดยจัดหาอุปทานโดยตรงจากโรงงานเพื่อรองรับโครงการประมูลปริมาณทั่วโลกและธุรกิจฝากขายเฉพาะจุด เป็นฟิกซ์เจอร์จับยึดแบบแมนนวลแบบบูรณาการที่มีความแม่นยำสูง ซึ่งเป็นไปตามมาตรฐานมิติ MacroStd ออกแบบมาเป็นพิเศษสำหรับ sinker EDM, EDM แบบไวร์คัท และเวิร์กช็อปการผลิตอิเล็กโทรดแม่พิมพ์แบบมืออาชีพ การรวมโครงสร้างเหล็กชุบแข็งที่ป้องกันการกัดกร่อนและเกณฑ์มาตรฐานการกำหนดตำแหน่งที่แม่นยำแบบครบวงจรไว้ในหน่วยขนาดกะทัดรัดเพียงเครื่องเดียว ช่วยลดการสอบเทียบตัวบ่งชี้หน้าปัดซ้ำที่น่าเบื่อและข้อผิดพลาดในการวางตำแหน่งสะสมของเครื่องมือจับยึดแบบดั้งเดิม
หัวจับ EDM แบบแมนนวล R-Type D75 MacroStd CNC ประสิทธิภาพสูงนี้ใช้วัสดุเหล็กโลหะผสมป้องกันการกัดกร่อนที่แข็งเต็มที่ โดยมีแรงจับยึดเชิงกลที่มั่นคง การเบี่ยงเบนของศูนย์กลางต่ำเป็นพิเศษ และความต้านทานการสึกหรอในระยะยาวดีเยี่ยมภายใต้รอบการล็อคแบบแมนนวลบ่อยครั้ง พื้นผิวอ้างอิงการจับยึดหลักทั้งหมดได้รับการประมวลผลด้วยเทคโนโลยีการตัดเฉือนที่มีความแม่นยำสูงพิเศษ เพื่อให้มั่นใจในความแม่นยำของตำแหน่งที่สม่ำเสมอในการดำเนินการจับยึดแบบวนในระยะยาว
แตกต่างจากหัวจับแบบแมนนวลทั่วไปที่มีการลดทอนความแม่นยำอย่างง่ายดาย โดยสามารถหลีกเลี่ยงการชดเชยอิเล็กโทรดและพื้นผิวของโพรงแม่พิมพ์ที่เกิดจากการดริฟท์ของความแม่นยำได้อย่างมีประสิทธิภาพ ช่วยลดเวลาการสอบเทียบเสริมที่ไม่ประมวลผลได้อย่างมาก เพิ่มประสิทธิภาพในการเปลี่ยนอิเล็กโทรด และทำให้จังหวะการผลิตโดยรวมของโรงปฏิบัติงานแม่พิมพ์มีความเสถียร ด้วยประสิทธิภาพในการจับยึดที่เชื่อถือได้และทำซ้ำได้ จึงนำไปใช้กันอย่างแพร่หลายในการประมวลผลแม่พิมพ์กลุ่มขนาดเล็กและขนาดกลาง โดยให้โซลูชันการจับยึดแบบแมนนวลที่มีความเสถียรและมีความแม่นยำสูงสำหรับผู้ผลิตแม่พิมพ์ระดับโลก ผู้รับเหมาช่วง EDM และผู้รวมระบบเครื่องมือกล
จัดการกับจุดปวด
การหนีบด้วยมือแบบสกรูแบบดั้งเดิมทำให้เกิดเรื่องน่าปวดหัวหลายประการสำหรับโรงปฏิบัติงานอิเล็กโทรดของแม่พิมพ์:
· โซลูชันการจับยึดแบบสกรูที่เรียบง่ายทำให้ผู้ปฏิบัติงานต้องใช้เวลาอย่างมากในการปรับแรงบิดของสกรูและแก้ไข Datum ทุกครั้งที่เปลี่ยนอิเล็กโทรด
· Manual operation heavily depends on operator skill. แรงบิดในการขันที่ไม่สม่ำเสมออาจทำให้เกิดการลื่นของอิเล็กโทรด การเคลื่อนตัวของศูนย์กลาง และความแม่นยำในการทำซ้ำที่ไม่เสถียร โดยเฉพาะอย่างยิ่งสำหรับการสั่งซื้ออิเล็กโทรดชุดเล็กแบบผสมหลากหลาย
· หัวจับแบบแมนนวลราคาประหยัดทั่วไปในตลาดไม่สามารถรักษาจุดรวมศูนย์ที่มั่นคงได้หลังจากการจับยึดแบบวนเป็นเวลานาน การชดเชยอิเล็กโทรดเล็กน้อยทำให้พื้นผิวของโพรงแม่พิมพ์ไม่สม่ำเสมอและการคัดแยกชิ้นส่วนที่เสร็จแล้ว
JWGRIP เพิ่มประสิทธิภาพหัวจับแบบแมนนวล R-Type D75 MacroStd เทียบกับจุดเจ็บปวดที่กล่าวมาข้างต้น:
1. ใช้โครงสร้างการระบุตำแหน่งข้อมูลมาตรฐาน MacroStd ที่เข้มงวด หลังจากการสอบเทียบ Datum เพียงครั้งเดียวบนแท่นเครื่อง EDM การล็อคและการปลดตัวจับอิเล็กโทรดสามารถทำได้โดยใช้ประแจทอร์กแบบแมนนวล โดยไม่ต้องปรับไดอัลเกจใหม่ซ้ำๆ
2. มีการถ่ายโอนข้อมูลข้ามเครื่องจักรสำหรับอิเล็กโทรดและส่วนแทรกของแม่พิมพ์ ซึ่งช่วยลดเวลาเสริมที่ไม่ประมวลผลสำหรับอุปกรณ์ EDM ได้อย่างมีประสิทธิภาพ
3. ตัวหลักทำจากโลหะผสม-เหล็กผสมแข็งป้องกันการกัดกร่อนเต็มตัว พร้อมด้วยพื้นผิวอ้างอิงการจับยึดด้วยเครื่องจักรที่มีความแม่นยำสูงพิเศษ ช่วยลดข้อผิดพลาดในการวางตำแหน่งสะสมที่เกิดจากการตั้งค่าด้วยตนเองซ้ำๆ รับประกันความแม่นยำในการจับยึดที่ทำซ้ำได้และเสถียรสำหรับการประมวลผลแม่พิมพ์ขนาดเล็กและขนาดกลางในระยะยาว
ลอจิกการทำงาน
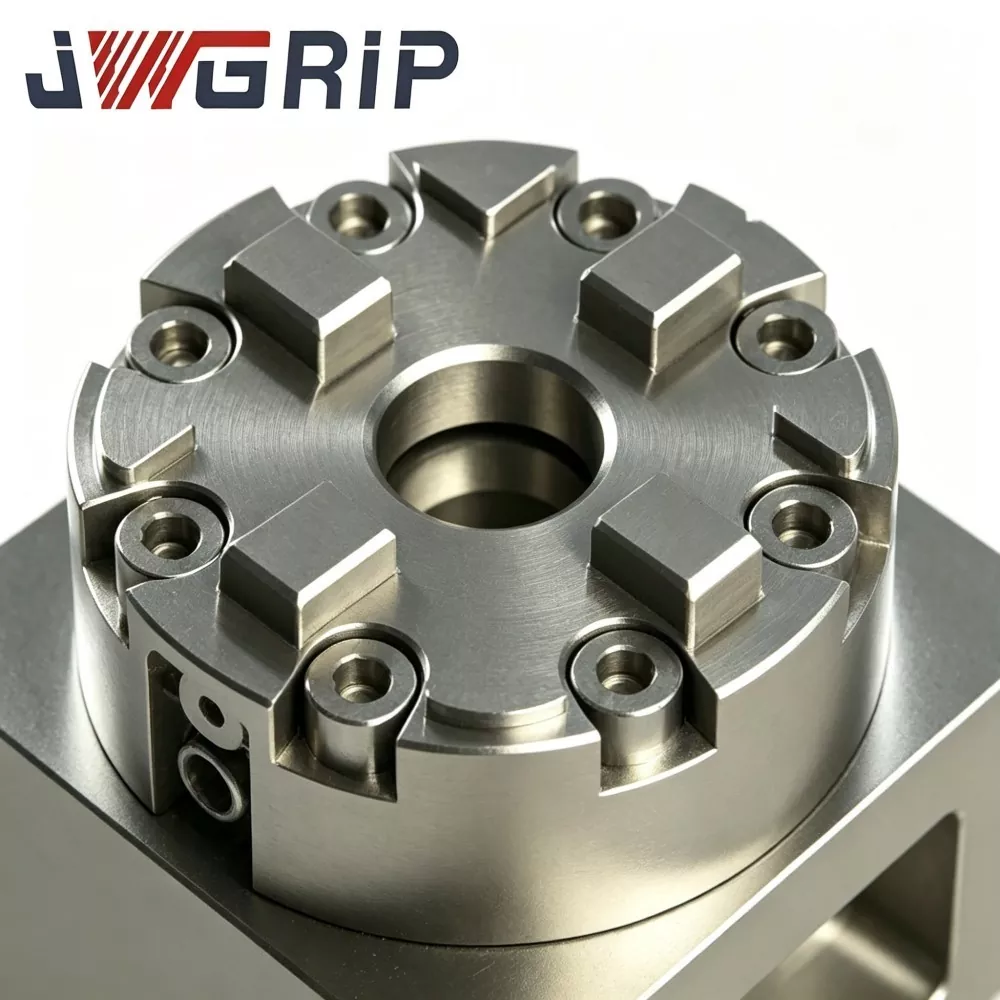
JWGRIP R-Type D75 MacroStd CNC Manual EDM Chuck ใช้สถาปัตยกรรมการจับยึดศูนย์กลางแบบหลายขากรรไกรที่สอดคล้องกับข้อกำหนด MacroStd:
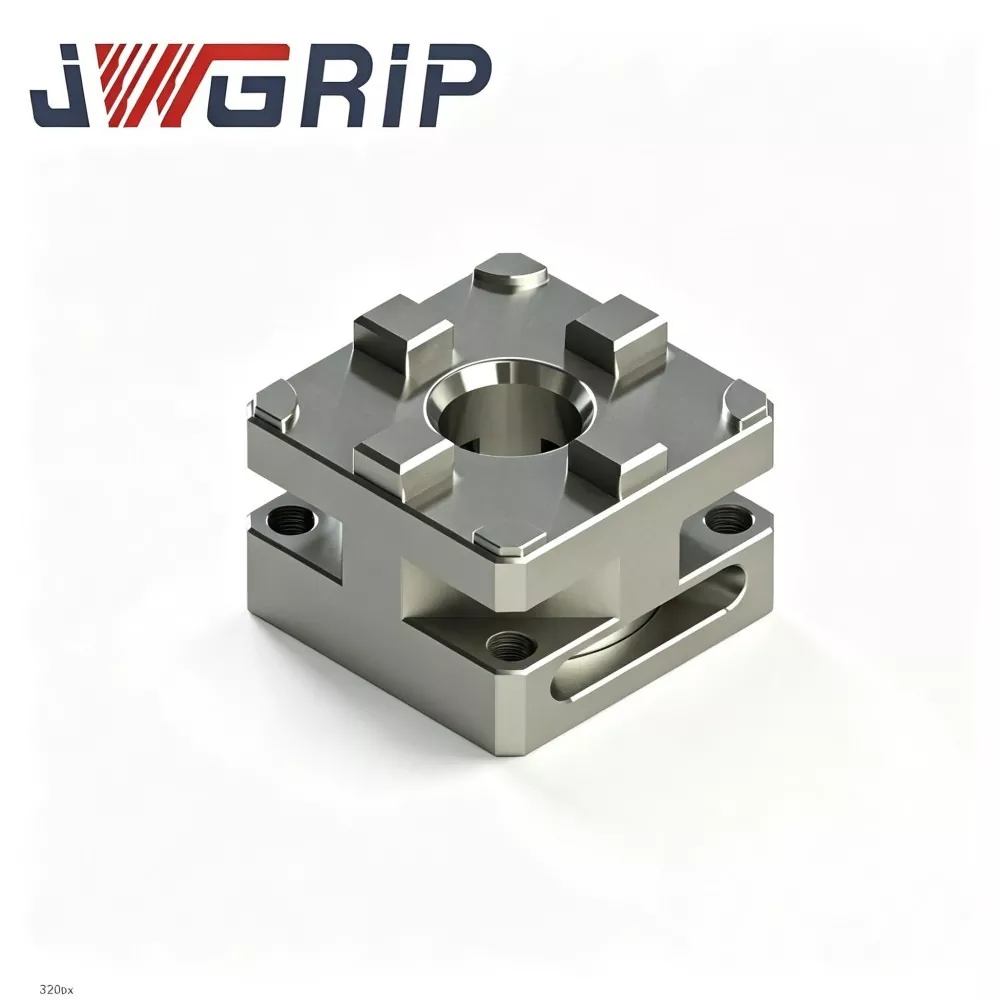
1. ข้อมูลการติดตั้งด้านล่างเป็นไปตามเกณฑ์มาตรฐานมิติภายนอก D75 อย่างเคร่งครัด สามารถติดตั้งเข้ากับโต๊ะทำงาน EDM ได้โดยตรงหรือจับคู่กับแผ่นอะแดปเตอร์แบบเปลี่ยนผ่าน
2. ปากจับยึดแบบเคลื่อนย้ายได้ขับเคลื่อนโดยชุดส่งกำลังแบบกลไกลูกเบี้ยวลิ่มภายใน ผู้ปฏิบัติงานใช้แรงบิดมาตรฐานผ่านประแจแรงบิดแบบแมนนวลภายนอก ส่วนประกอบลูกเบี้ยวลิ่มดันขากรรไกรในแนวรัศมีไปทางรูตำแหน่งตรงกลางสำหรับการจับยึดตรงกลางของด้ามอิเล็กโทรดหรือตัวจับยึดมาตรฐาน MacroStd
3. การหมุนประแจถอยหลังจะปล่อยพรีโหลดลิ่มแคม ปากหนีบเปิดออกเพื่อให้สามารถถอดประกอบชิ้นส่วนหรืออิเล็กโทรดได้
ไฮไลท์การออกแบบโครงสร้างที่สำคัญ:
· ระนาบอ้างอิงการกำหนดตำแหน่งแกนทั้งหมดเสร็จสิ้นด้วยการเจียรที่แม่นยำหลายรอบด้วยแคลมป์เดียว ช่วยลดพิกัดความเผื่อสะสมที่เกิดจากการประกอบ
· ซี่โครงด้านในเสริมแรงกระจายความเค้นในการจับยึดที่สร้างโดยแรงบิดด้วยมืออย่างสม่ำเสมอทั่วทั้งเปลือกหัวจับ หลีกเลี่ยงความเข้มข้นของความเค้นที่ตำแหน่งยึดกรามบางส่วน และเพิ่มประสิทธิภาพการป้องกันการเสียรูปในระหว่างการล็อคแบบแมนนวลแบบวนรอบในระยะยาว การออกแบบจะรักษาความเข้มข้นที่เสถียรและประสิทธิภาพในการวางตำแหน่งซ้ำทั้งสำหรับไซต์การผลิตที่มีการเสนอราคาตามปริมาณและเวิร์กช็อปแม่พิมพ์สำหรับผู้ใช้ปลายทางที่ส่งสินค้าเฉพาะจุด
· พื้นผิวสัมผัสที่เคลื่อนที่ของขากรรไกรได้รับการดูแลพื้นผิวป้องกันการสึกหรอเป็นพิเศษเพื่อชะลอการเสียดสีที่เกิดจากการปนเปื้อนของตะกอนคาร์บอนจากสภาพแวดล้อมการทำงานของอ่างน้ำมันที่มีการกัดเซาะด้วยประกายไฟ
ประสิทธิภาพทางเทคนิคหลัก
1. ความสามารถในการตั้งศูนย์กลางและการวางตำแหน่งซ้ำที่เชื่อถือได้ คีย์การระบุตำแหน่งพื้นผิวการทำงานผ่านการเจียรอย่างแม่นยำซ้ำแล้วซ้ำอีก ความร่วมศูนย์กลาง ≤0.004 มม. และความแม่นยำในการวางตำแหน่งซ้ำ ≤0.003 มม. ไม่มีการเบี่ยงเบนตำแหน่งสะสมแม้หลังจากรอบการล็อคและปลดล็อคด้วยตนเองนับพันครั้ง ซึ่งเป็นไปตามข้อกำหนดความทนทานที่เข้มงวดสำหรับการผลิตอิเล็กโทรดแม่พิมพ์แบบหลายช่อง
2. ตัวถังหลักโลหะผสมเหล็กที่ทนต่อการสึกหรอที่มีความแข็งแรงสูง ตัวถังหลักใช้เหล็กโลหะผสม 41Cr4 ระดับพรีเมี่ยมพร้อมการบำบัดความร้อนด้วยการชุบและแบ่งเบาบรรเทา ความแข็งพื้นผิวถึง HRC 53-57 ให้ความต้านทานต่อแรงกระแทก ป้องกันการเสียรูป และต้านทานการกัดกร่อนของน้ำมันอิเล็กทริกได้ดีเยี่ยม ปรับให้เหมาะกับการยึดจับแบบวนรอบเป็นเวลานานในสภาวะที่น้ำมัน EDM จุ่มอยู่ ได้รับการยอมรับอย่างดีในหมู่องค์กรการผลิตแม่พิมพ์ระดับไฮเอนด์ที่คำนึงถึงต้นทุน
3. ประสบการณ์การหนีบด้วยมือที่ควบคุมด้วยแรงบิด มีความเสถียร ผู้ปฏิบัติงานล็อคด้วยประแจทอร์คมาตรฐาน แรงบิดในการขันที่แนะนำ: 5-7 Nm การทำงานของแรงบิดคงที่จะช่วยป้องกันแรงจับยึดที่ผันผวนซึ่งเกิดจากแรงที่ใช้ด้วยมือที่ไม่สอดคล้องกัน หลังจากการสอบเทียบ Datum กับตารางเครื่องจักรเพียงครั้งเดียว ปริมาณงานการเดินแทรมใหม่ระหว่างการเปลี่ยนอิเล็กโทรดจะลดลงอย่างรวดเร็ว การใช้งานเครื่องจักร EDM อย่างมีประสิทธิภาพเพิ่มขึ้นสำหรับการสั่งซื้อแม่พิมพ์ชุดเล็กที่มีตัวแปรบ่อยครั้งและการประมวลผลอิเล็กโทรดซ้ำๆ
4. ขนาดภายนอกและตำแหน่งภายใน D75 ที่เข้ากันได้กับ MacroStd เป็นไปตามมาตรฐานอุตสาหกรรม MacroStd อย่างสมบูรณ์ ใช้งานได้กับตัวจับยึดอิเล็กโทรดซีรีส์ MacroStd กระแสหลักส่วนใหญ่ การกำหนดตำแหน่งพาเลทและอะแดปเตอร์ฟิกซ์เจอร์ในตลาดเครื่องมือทั่วโลก การปรับเปลี่ยนโครงสร้างแบบเขียนแบบมีไว้สำหรับความต้องการความสูงพิเศษ การเจาะช่องหลีกเลี่ยงที่สงวนไว้ และโครงร่างรูยึดที่ไม่ได้มาตรฐาน เพื่อตอบสนองความต้องการทางเทคนิคเฉพาะบุคคลจากโครงการประมูลตามปริมาณ
5. การปฏิบัติตามข้อกำหนดทางอุตสาหกรรมที่ได้รับอนุญาตและการตรวจสอบเป็นชุด แต่ละล็อตการผลิตจะดำเนินการตรวจสอบขนาด การทดสอบความแข็ง การจำลองการสึกหรอแบบวงจร และการทดสอบความเสถียรของศูนย์กลาง สามารถจัดเตรียมเอกสารรายงานการตรวจสอบ CE และ ISO9001 ให้กับลูกค้าองค์กรที่ดำเนินขั้นตอนอย่างเป็นทางการในการประมูลตามปริมาณได้
รายการตรวจสอบการประเมินผล
1. Measure available installation dimensions of EDM machine work-platform. Confirm vertical and horizontal reserved clearance; prevent mechanical interference between chuck shell and machine-tool spindle or moving axes.
2. เตรียมประแจทอร์คมาตรฐานที่ตรงกันสำหรับการล็อคแบบแมนนวล แรงบิดที่มากเกินไปจะนำไปสู่การเสียรูปของกรามอย่างถาวร แรงบิดที่ไม่เพียงพอทำให้เกิดความเสี่ยงต่อการหลุดของอิเล็กโทรดในระหว่างการตัดด้วยประกายไฟ
3. ตรวจสอบมาตรฐานมิติของตัวยึดอิเล็กโทรดที่มีอยู่ ยืนยันว่าเครื่องมือปัจจุบันเป็นไปตามเกณฑ์มาตรฐาน MacroStd หรือไม่ ตัวจับยึดดัดแปลงที่ไม่ได้มาตรฐานจำเป็นต้องมีส่วนประกอบอะแดปเตอร์เปลี่ยนผ่านเพิ่มเติม
4. รักษาระยะห่างที่เหมาะสมระหว่างตำแหน่งสกรูยึดหลักและระดับของเหลวของน้ำมันอิเล็กทริก เพื่อลดการสะสมของตะกอนบนชิ้นส่วนเกลียว
5. สำหรับลูกค้าที่เสนอราคาตามปริมาณระดับองค์กรหรือตัวแทนจำหน่ายเฉพาะจุด ให้ส่งพารามิเตอร์สภาพแวดล้อมในสถานที่ทำงานและข้อกำหนดด้านประสิทธิภาพที่สมบูรณ์ล่วงหน้าเพื่อให้บรรลุการจับคู่การกำหนดค่าผลิตภัณฑ์ที่แม่นยำ
จุดบำรุงรักษา
ขณะใช้งาน JWGRIP R-Type D75 MacroStd CNC Manual EDM Chuck ให้คำนึงถึงอันตรายจากการใช้งานในทางที่ผิดและแนวทางการบำรุงรักษาตามปกติด้านล่าง:
1. ปฏิบัติตามช่วงแรงบิดในการขันที่แนะนำที่ 5-7 Nm อย่างเคร่งครัด การใช้ประแจมากเกินไปจะทำให้ขากรรไกรเสียรูปถาวร แรงบิดที่ไม่เพียงพอทำให้เกิดความเสี่ยงต่อการหลุดของอิเล็กโทรดในกระบวนการกัดเซาะประกายไฟ
2. หลีกเลี่ยงการสะสมตะกอนคาร์บอนภายในร่องนำของขากรรไกร สารปนเปื้อนที่เป็นอนุภาคคาร์บอนจะกัดกร่อนพื้นผิวการผสมพันธุ์ที่กำลังเคลื่อนที่ และลดความแม่นยำในการกำหนดตำแหน่ง สร้างขั้นตอนการทำงานทำความสะอาดเป็นระยะคงที่สำหรับผู้ปฏิบัติงานในสถานที่
3. ปกป้องรูตำแหน่งตรงกลางและพื้นผิวการทำงานของขากรรไกรหนีบจากการชนทางกลหนัก การกระแทกอย่างรุนแรงจะสร้างความเสียหายให้กับความแม่นยำของข้อมูล และทำให้ประสิทธิภาพของศูนย์กลางรวมลดลงโดยตรง
4. ตรวจสอบสถานะเกลียวรูสกรูยึดเป็นประจำ ขจัดคราบสนิมและตะกอนน้ำมัน ทาจาระบีป้องกันสนิมจำนวนเล็กน้อยเพื่อการเก็บรักษาที่ไม่ได้ใช้งานในระยะยาว
5. สำหรับลูกค้าโครงการประกวดราคาที่มีการเสนอราคาตามปริมาณ ให้รวมข้อกำหนดการกำหนดค่าเครื่องมือปฏิบัติงานในสถานที่ของการประชุมเชิงปฏิบัติการสาขาต่างๆ ในระหว่างการสื่อสารทางเทคนิคในระยะเริ่มต้น
6. สำหรับตัวแทนจำหน่ายที่ส่งสินค้าเฉพาะจุด ให้ใช้การตรวจนับสต็อกร่วมกันเป็นประจำเพื่อซิงโครไนซ์ข้อมูลปริมาณสินค้าคงคลังทวิภาคี
คำถามที่พบบ่อย
Q1: คุณเป็นผู้ผลิตหรือผู้จัดจำหน่ายสำหรับ R-Type D75 MacroStd CNC Manual EDM Chuck หรือไม่
A1: JWGRIP เป็นผู้ผลิตอุปกรณ์จับยึดของแท้ที่ตั้งอยู่ในประเทศจีน ขั้นตอนการผลิตทั้งหมดเสร็จสิ้นภายในบริษัท เราให้การสนับสนุนการปรับเปลี่ยนตามรูปวาด บริการจับคู่เอกสารประกวดราคาตามปริมาณ และความร่วมมือในการส่งมอบ ณ จุดขาย แทนที่จะทำงานเป็นพ่อค้าคนกลางธรรมดาๆ
คำถามที่ 2: หัวจับแบบแมนนวลนี้สามารถรักษาประสิทธิภาพที่มั่นคงภายใต้การแช่น้ำมันอิเล็กทริก EDM เป็นเวลานานได้หรือไม่
A2: พื้นผิวจับคู่แบบเคลื่อนที่เวอร์ชันมาตรฐานได้รับการปรับสภาพพื้นผิวป้องกันการสึกหรอซึ่งปรับให้เหมาะกับสภาพแวดล้อมอ่างน้ำมัน EDM โปรดดำเนินการบำรุงรักษาการทำความสะอาดตะกอนคาร์บอนเป็นระยะอย่างเคร่งครัดเพื่อยืดอายุการใช้งานโดยรวม
คำถามที่ 3: ความร่วมศูนย์และความแม่นยำในการวางตำแหน่งซ้ำของ R-Type D75 MacroStd CNC Manual EDM Chuck มาตรฐานสเปคคืออะไร
A3: จุดศูนย์กลางผลิตภัณฑ์มาตรฐาน ≤0.004 มม. ความแม่นยำในการกำหนดตำแหน่งซ้ำ ≤0.003 มม. ตัวแปรที่มีความแม่นยำสูงกว่าสามารถรับรู้ได้โดยการปรับเปลี่ยนทางเทคนิคที่ขับเคลื่อนด้วยการวาด
คำถามที่ 4: ความเสียหายใดบ้างที่ไม่รวมอยู่ในขอบเขตการคุ้มครองการรับประกัน
A4: การรับประกันสองปีครอบคลุมข้อบกพร่องที่เกิดจากการผลิตภายใต้แรงบิดที่กำหนดและเงื่อนไขการติดตั้งที่ถูกต้อง ไม่ครอบคลุมความเสียหายที่เกิดจากการทำงานด้วยแรงบิดเกิน การชนกันของกลไกอย่างรุนแรง การสึกหรอของอนุภาคที่มีฤทธิ์กัดกร่อน และการบำรุงรักษาด้วยตนเองที่ไม่เหมาะสม ปากจับยึดเป็นของชิ้นส่วนที่สวมใส่สิ้นเปลือง
คำถามที่ 5: ฉันสามารถขอเอกสารใบเสนอราคาทางการค้าอย่างเป็นทางการเพื่อใช้ในการประกวดราคาได้หรือไม่
A5: ใช่. โปรดติดต่อฝ่ายขายของ JWGRIP เราจัดเตรียมเอกสารใบเสนอราคาเชิงพาณิชย์อย่างเป็นทางการตามการกำหนดค่าผลิตภัณฑ์ ขนาดคำสั่งซื้อ และโหมดธุรกิจเฉพาะ รวมถึงความร่วมมือในโครงการประมูลราคาหรือความร่วมมือในการส่งมอบเฉพาะจุด
หมวดหมู่ที่เกี่ยวข้อง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 44 ถนนผู้ประกอบการ Daning เมือง Humen เมืองตงกวน มณฑลกวางตุ้ง ประเทศจีน
-
โทร
-
อีเมล
ยินดีต้อนรับสู่การส่งคำถามไปที่ JWGRIP ทีมงานด้านเทคนิคและการขายมืออาชีพของเราจะจัดเตรียมอุปกรณ์ติดตั้งฟรี การออกแบบโซลูชันที่ปรับแต่งได้ และการเสนอราคาที่ถูกต้อง
คำแนะนำข่าวสาร